 EN
Proč je dvouzónový tepelný lis nezbytný pro aplikace s různorodými podklady
Omezení jednozónových lisů při práci s různorodými materiály
Jednozónové tepelné lisovací stroje aplikují stejnou teplotu a tlak po celé ploše desky – ideální pro homogenní výrobní dávky, avšak zásadně nevhodné pro pracovní postupy s různými podklady. Bavlna, polyester, keramika, dřevo a kov vyžadují odlišné tepelné a mechanické profily: bavlna obvykle potřebuje 180–220 °C pro trvanlivé přenosové lepení, zatímco polyester se může spálit již nad 160 °C; keramika vyžaduje pomalé a dlouhodobé zahřívání (až 180 sekund), zatímco tenké kovy vedou teplo rychle a hrozí jim deformace. Jednozónový lis nutí provozovatele k kompromisům – nedostatečně zpevněné přenosy na jednom podkladu, tepelné poškození na jiném. Průmyslová data ukazují, že takové nesoulady zvyšují míru odmítnutí výrobků na 30 % u dávek s různými materiály (průzkum PrintPro, 2023). Následuje fragmentace pracovního postupu: provozy musí materiály třídit podle typu, což způsobuje prostoj a snižuje denní výkon až o 40 %. Dvouzónový tepelný lis odstraňuje tento úzký hrdlo nezávislou regulací horní i dolní desky – již nejde o luxus, ale o operační nutnost pro moderní tiskárny, které uspokojují rozmanité požadavky svých klientů.
Jak nezávislé řízení horního a dolního tlakového plošného prvku řeší teplotní nesoulad
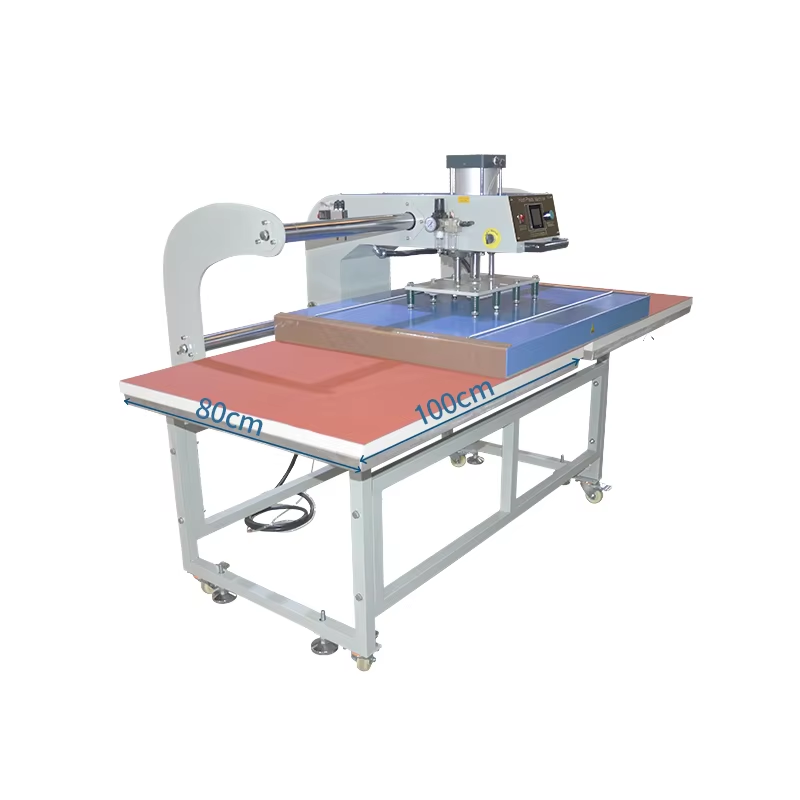
Dvouzónové tepelné lisovací stroje řeší teplotní nesoulad na úrovni hardwaru. Obsluha nastavuje samostatné teploty, doby působení tepla a tlakové profily pro každou lisovací desku – což umožňuje současné optimální zpracování různorodých podkladů. Například horní lisovací deska může pracovat při 160 °C pro jemný polyesterový oblek, zatímco dolní deska udržuje teplotu 180 °C pro bavlněnou tričkovou podložku. Pokročilé modely navíc podporují odlišné tlakové křivky: nízkou sílu pro křehké keramické dlaždice, aby nedošlo k jejich prasknutí, a vyšší upínací sílu pro laminaci látky na látku. Tato funkce mění logistiku pracovních postupů – obsluha umístí měkký podklad na jednu stanici a tuhý předmět na druhou a oba zařízení stlačí v jediném cyklu bez nutnosti přeconfigurace. Výsledkem je stálé přilnavost inkoustu, žádné spáleniny ani rozmazání obrazu (ghosting) a měřitelné snížení odpadu a dodatečného zpracování. Tím, že se tepelné a mechanické parametry řídí nezávisle pro každý povrch, dvouzónové řízení zajišťuje profesionální opakovatelnost i při heterogenních úkolech.
Výběr kompatibilních materiálů pro pracovní postupy s dvojitou tepelnou tiskovou strojní jednotkou
Textilní podklady: bavlna, polyester a jejich směsi – tepelná stabilita a profily přilnavosti přenosu
Dvouzónové tepelné lisovací stroje dobře fungují s různorodostí látek – úspěch však závisí na přizpůsobení chování materiálu nastavení konkrétní zóny. Čistá bavlna snáší vysokou teplotu velmi dobře (180–220 °C, 15–25 s), což umožňuje silné přilnavé spojení vinylu nebo sublimačního tisku díky rovnoměrnému tepelnému absorbování. Polyester je však tepelně nestabilní: překročení teploty 160–180 °C může způsobit spálení, migraci barviva nebo smrštění. Místo zvyšování teploty prodlužte dobu působení tepla (např. 40 s při ≤180 °C). Směsi – např. bavlna-polyester v poměru 65/35 – vyžadují střední parametry (165–190 °C, 20–35 s) a povinné testování na odpadním kusu; nerovnoměrná reakce vláken může při přehřátí vést k nepravidelné přilnavosti. Nezávislá regulace horního lisovacího člena je zde klíčová: umožňuje aplikovat dostatečné teplo na bavlnu, aniž by byl polyester nadměrně zatěžován, čímž se dvouzónová uspořádání stávají jedinečně vhodná pro oblečení ze smíšených vláken.
Tuhé nepoddajné materiály: keramika, dřevo a kov – tepelná vodivost, příprava povrchu a požadavky na upínání
Tužší podklady zavádějí proměnné vodivosti, kontaktu a upínání, které u textilií chybí. Keramika (šálky, dlaždice) pomalu absorbuje teplo a nepravidelně jej udržuje – vyžaduje dlouhé doby působení tepla (až 180 sekund při 180–220 °C) a předehřátí na 130 °C, aby se odstranila vlhkost a zlepšila přijímací schopnost inkoustu. Dřevo se velmi liší: měkké dřeviny se začínají spalovat nad 160 °C (320 °F); tvrdé dřeviny vydrží vyšší teploty, ale nadměrný tlak stlačuje strukturu dřeva. Kovové materiály jako hliník rychle vedou teplo – typicky 60 sekund při 180 °C – avšak vyžadují důkladnou přípravu povrchu: jemné broušení a otření alkoholem odstraňují oxidy a oleje pro spolehlivé spojení. U všech tuhých materiálů i při je rovnoměrné rozložení tlaku nepostradatelné. Ovládání tlaku na dolním plotně s dvěma zónami zabrání prasknutí keramiky a deformaci dřeva, zatímco silikonové podložky nebo přípravky zajistí úplný a konzistentní kontakt – což je zvláště důležité při kombinaci tuhých předmětů s pružnými textilními materiály.
Optimalizace nastavení dvouzónového systému: kalibrace teploty, tlaku a času
Postupná metodika kalibrace pro konzistentní výstup stroje s dvojnásobným tepelným lisem
Kalibrace zajistí, že systém se dvěma teplotními zónami funguje tak, jak je zamýšlen – nejen teoreticky, ale i za reálných podmínek. Postupujte podle tohoto ověřeného postupu:
- Zaznamenejte výchozí podmínky : Zaznamenejte teplotu a vlhkost okolního prostředí. Udržujte řízené prostředí (20–25 °C); kolísání vyšší než ±3 °C mohou způsobit drift senzorů během kalibrace.
- Ověřte přesnost teplotních senzorů : Umístěte kalibrovanou termočlánkovou sondu přímo na povrch každého lisovacího plošinu. Porovnejte naměřené hodnoty s údaji na řídícím displeji. Upravte posun, pokud se odchylka překročí ±2 °C – malé chyby se kumulují: rozdíl 3 °C může způsobit odlepení lepidla u polyesteru nebo spálení bavlny.
- Kalibrujte rovnoměrnost tlaku : Použijte tlakocitnou fólii nebo digitální měřič síly po celé ploše lisovací plošiny. Při standardním tlaku by měla variabilita činit méně než 10 %. Nerovnoměrná síla způsobuje částečné přenosy na keramice nebo zvedání okrajů u vinylu.
- Ověřte přesnost časovače doby lisování : Test s desetinným stopkami. Cyklus trvající 15 sekund musí být zaznamenán s přesností ±0,3 sekundy. Drift časovače narušuje polymerizaci inkoustu, zejména u vícevrstvých DTF nebo hybridních přenosů.
- Proveďte testovací šarži s materiály odpovídajícími výrobnímu úkolu : Použijte identicky podklady a přenosová média jako u výrobního úkolu. Zkontrolujte adhezi, barevnou věrnost a ostrost okrajů. Zaznamenejte konečné ověřené nastavení pro každou desku – a tento kompletní kalibrační postup opakujte týdně nebo po každé údržbě.
Tento disciplinovaný postup přeměňuje dvouzónovou funkci na předvídatelný a opakovatelný výstup – což je nezbytné pro výrobu s vysokou směsí produktů a nízkým objemem.
Praktická referenční tabulka pro dvouzónový režim: Ověřená nastavení pro běžné kombinace různých materiálů
| Horní materiál | Dolní materiál | Teplota horní zóny (°F) | Teplota dolní zóny (°F) | Tlak (PSI) | Čas (s) | Poznámky |
|---|---|---|---|---|---|---|
| Sublimační papír | Polyesterová látka | 400 | 400 | Střední (40) | 50 | Shodné teploty desek pro rovnoměrnou sublimaci; není nutný nižší rozdíl teplot. |
| Přenos potisku síťovým tiskem | Směs bavlny a polyesteru | 350 | 320 | Vysoká (60) | 15 | Snížit spodní teplotu, aby se chránily syntetická vlákna; ověřit pevnost odlepení. |
| DTF přenos | Keramická dlaždice | 320 | 280 | Středně vysoká (50) | 25 | Nižší teplota desky brání tepelnému šoku; předehřát dlaždici na 132 °C. |
| Vinylový motiv | Lakové dřevo | 305 | 250 | Nízká (30) | 10 | Minimalizovat spodní teplo, aby se zachoval povrch nátěru; použít silikonovou podložku pro rovnoměrný kontakt. |
| Sublimace na kov | Kovový plech | 400 | 375 | Vysoká (60) | 60 | Předtiskem odstraníte vlhkost; stabilně nižší teplota snižuje riziko deformace. |
Tyto hodnoty odrážejí reálné ověření – nikoli teoretické výchozí nastavení. Dolní deska je konzistentně o 20–50 °F chladnější tam, kde citlivost na teplo to vyžaduje, a tlak je upraven podle nejtlustší nebo nejzranitelnější vrstvy ve složenině. Vždy ověřte čas odlepení (za tepla vs. za studena) podle chemie přenosu a upravte dobu působení tepla po krocích 1–3 sekundy, pokud dojde k zvedání okrajů nebo špatnému přilnavosti.
Doporučené postupy pro předcházení běžným poruchám u prací s různými materiály na dvojitém tepelném lisu
Poruchy při práci s různými materiály na dvojitém tepelném lisu nevznikají kvůli omezením zařízení, nýbrž kvůli nekonzistentnímu provádění. Průzkum průmyslu z roku 2023 zjistil, že 40 % poruch bylo způsobeno zanedbáním kalibrace nebo použitím stejných parametrů pro všechny podklady. Vyhněte se opakovanému zpracování pomocí těchto prakticky ověřených postupů:
- Předtiskněte každý podklad po dobu 5–10 sekund při nízké teplotě a středním tlaku. Tím se odstraní vlhkost, uvolní se záhyby a stabilizuje se napětí látky – což je zásadní pro směsi bavlny a polyesteru, které mají sklon k nerovnoměrnému smrštění.
- Kalibrujte nezávisle , pomocí digitálního teploměru a manometru – nikoli výchozích údajů stroje. Rozdíl 5 °C mezi deskami může způsobit úplné ztvrdnutí polyesteru, zatímco bavlna ve stejném cyklu zůstane nedostatečně zpracovaná.
- Před výrobou proveďte test na odpadních materiálech – přebytečné přenosy rozřežte na proužky, abyste izolovali reakci každého materiálu na vaši konkrétní kombinaci teploty, času a tlaku.
- Upravte tlak podle nejtlustší nebo nejjemnější vrstvy , nikoli podle průměru. Řízení s dvěma zónami umožňuje pevné upnutí keramiky zároveň s jemným dotykem na sousední látce – tak se zachová integrita vláken a zabrání se zploštění vyšitých motivů nebo deformaci povrchu.
- Synchronizujte čas odlepení s chemií lepidla : Některé DTF fólie vyžadují odlepování za tepla, jiné naopak za studena. Nejednotný postup odlepování zůstává hlavní příčinou zvedání okrajů a odštěpování.
Dokumentujte každý ověřený pár nastavení, provádějte týdně čištění desek a kontrolu senzorů a považujte řízení dvou zón za nástroj přesnosti – nikoli jen za funkci. Tato disciplína odemyká klíčovou výhodu: změní rozmanitost podkladů z nevýhody na škálovatelný a ziskový pracovní postup.
Často kladené otázky
Co je to tepelný lis se dvěma zónami?
Tepelný lis se dvěma zónami je zařízení vybavené nezávisle řízenými horní a spodní deskou, které umožňují odlišná nastavení teploty, tlaku a doby působení na každé desce. Tento design optimalizuje pracovní postupy s různými podklady.
Proč je řízení dvou zón výhodné pro různé podklady?
Řízení dvou zón umožňuje současné zpracování materiálů s odlišnými tepelnými a mechanickými požadavky. Například bavlna a polyester vyžadují různé teploty tepelného ošetření, což lze u lisu se dvěma zónami zajistit samostatnou správou každé desky.
Jak kalibruji svůj tepelný lis se dvěma zónami pro dosažení nejlepších výsledků?
Postupujte podle kroků, jako je ověření přesnosti teplotního senzoru, kalibrace rovnoměrnosti tlaku, ověření přesnosti časovače doby působení a testování šarží materiálů odpovídajících sobě za kontrolovaných podmínek, abyste zajistili předvídatelný výstup.
Lze dvojité tepelné lisovací stroje použít pro tuhé materiály, jako jsou keramika nebo kov?
Ano, dvojité tepelné lisovací stroje jsou ideální pro tuhé materiály, jako jsou keramika nebo kov. Zajišťují přesnou regulaci teploty a rovnoměrné rozložení tlaku, čímž se předchází problémům, jako je deformace nebo praskání.
Jaké jsou některé běžné chyby při tepelném lisování smíšených podkladů?
Mezi běžné chyby patří zanedbání kalibrace, použití univerzálních nastavení parametrů, vynechání předlisování podkladů a nesoulad mezi časem odlepení a chemií lepidla.
Obsah
- Proč je dvouzónový tepelný lis nezbytný pro aplikace s různorodými podklady
- Výběr kompatibilních materiálů pro pracovní postupy s dvojitou tepelnou tiskovou strojní jednotkou
- Optimalizace nastavení dvouzónového systému: kalibrace teploty, tlaku a času
- Doporučené postupy pro předcházení běžným poruchám u prací s různými materiály na dvojitém tepelném lisu
-
Často kladené otázky
- Co je to tepelný lis se dvěma zónami?
- Proč je řízení dvou zón výhodné pro různé podklady?
- Jak kalibruji svůj tepelný lis se dvěma zónami pro dosažení nejlepších výsledků?
- Lze dvojité tepelné lisovací stroje použít pro tuhé materiály, jako jsou keramika nebo kov?
- Jaké jsou některé běžné chyby při tepelném lisování smíšených podkladů?

