 EN
混合基材への適用に不可欠なデュアルヒートプレス機の必要性
多様な素材に対応する際のシングルゾーンプレスの限界
シングルゾーン熱プレスは、プラテン全体に均一な温度と圧力を適用します。均質な生地を扱う作業には最適ですが、複数の素材を混在させるワークフローには根本的に不向きです。綿、ポリエステル、セラミック、木材、金属それぞれに必要な熱的・機械的条件は異なります。たとえば、綿は転写の耐久性を確保するため、通常180~220℃で加熱する必要がありますが、ポリエステルは160℃を超えると焦げやすくなります。セラミックはゆっくりと長時間(最大180秒)加熱する必要がありますが、薄手の金属は熱伝導が速く、反りや変形のリスクがあります。シングルゾーンプレスでは、こうした要件の違いを無理に妥協せざるを得ず、結果としてある素材では転写が不十分(未硬化)になり、別の素材では熱による損傷が発生します。業界データ(2023年PrintPro調査)によると、こうした不適合により、混合素材のロットにおける不良率は30%に達します。さらに、ワークフローが分断され、印刷店は素材ごとに別々にロットを組む必要に迫られます。これにより設備の待機時間が増加し、1日の生産効率が最大40%も低下します。デュアルヒートプレスマシンは、上部・下部プラテンを独立して制御することで、このボトルネックを解消します。今やそれは単なる高級機能ではなく、多様なクライアントニーズに対応する現代の印刷店にとって不可欠な運用ツールです。
上部プレートと下部プレートの独立制御が熱膨張の不一致を解消する仕組み
デュアルヒートプレス機は、ハードウェアレベルで熱的不適合を解消します。オペレーターは、各プレートごとに設定可能な温度、加圧時間、圧力プロファイルを個別に指定でき、異なる素材の基材を同時に最適な条件で加工できます。例えば、上部プレートを繊細なポリエステル製衣類向けに160°Cで動作させながら、下部プレートを綿製Tシャツ向けに180°Cで保持することが可能です。さらに、高機能モデルでは、圧力曲線もそれぞれ独立して制御可能で、割れやすいセラミックタイルには低圧力を、布同士のラミネーションには高いクランプ力を適用できます。この機能により、作業フローが大きく改善されます。オペレーターは一方のステーションに柔らかい素材、他方のステーションに硬質な物品をそれぞれセットし、再設定なしで1回の加圧サイクルで両方を処理できます。その結果、インクの定着性が均一になり、焦げやかすれ(ゴースト)が完全に解消され、廃棄・再加工量の削減効果も明確に確認できます。表面ごとに温度と機械的条件を独立して制御する「デュアルゾーン制御」により、多様な素材を含む複雑なジョブでも、プロフェッショナルレベルの再現性が実現されます。
デュアルヒートプレス機用の互換性のある素材の選定
生地基材:コットン、ポリエステル、およびそのブレンド — 耐熱性と転写接着性の特性
デュアルヒートプレス機は、素材の多様性に対応して優れた性能を発揮しますが、その成功は、素材の特性に応じてゾーンごとの設定を適切に調整することにかかっています。純綿は耐熱性が高く、180~220℃・15~25秒程度の高温処理にも耐えられるため、ビニルやサブリメーション転写の定着性が非常に良好です(均一な熱吸収による)。一方、ポリエステルは熱に弱く、160~180℃を超えると焦げ付き、染料移行、収縮などのリスクが高まります。このため、温度を上げる代わりに、保持時間を延長する(例:180℃以下で40秒)ことが推奨されます。綿65%/ポリエステル35%などの混紡素材では、中間的な条件(165~190℃・20~35秒)を用いる必要がありますが、必ず事前に試験用生地で確認を行ってください。繊維の反応性が不均一なため、過熱すると定着ムラが生じやすくなります。このような場合、上部プレートの独立制御機能が極めて重要です。これにより、綿部分には十分な熱を供給しつつ、ポリエステル成分への過剰加熱を防ぐことができ、混合繊維の衣類への加工において、デュアルゾーン構成のプレス機が特に有効となります。
硬質非布帛材:セラミック・木材・金属——熱伝導性、表面処理、およびクランプ要件
硬質基材では、布地にはない導電性、接触性、クランプ圧のばらつきといった変数が生じます。セラミック(マグカップ、タイルなど)は熱をゆっくり吸収し、不均一に保持するため、長時間の加熱(180~220℃で最大180秒)と事前加熱(約121℃)が必要です。これは水分を除去し、インクの吸収性を高めるためです。木材は種類によって特性が大きく異なります。軟質木材は160℃(320℉)以上で焦げやすくなる一方、硬質木材はやや高い温度に耐えられますが、過度な圧力は木目を圧縮してしまいます。アルミニウムなどの金属は熱伝導が非常に速いため、通常は180℃で60秒の加熱で十分ですが、表面処理には細心の注意が必要です。軽くサンドペーパーで研磨し、アルコールで拭き取ることで、酸化膜や油分を除去し、確実な接着を実現します。すべての硬質素材において、 単数 圧力の均一な分布は必須です。下部プレートの二区域圧力制御機能により、セラミックのひび割れや木材の反りを防ぎます。また、シリコンパッドや治具を用いることで、硬質素材と柔軟な布地を組み合わせる際など、全面的かつ均一な接触を確保できます。
二区域設定の最適化:温度・圧力・時間の調整
一貫したデュアルヒートプレス機出力を実現するステップ・バイ・ステップのキャリブレーション手法
キャリブレーションは、デュアルゾーンシステムが理論通りではなく、実際のさまざまな条件下でも意図どおりに動作することを保証します。以下の検証済みの手順に従ってください。
- 基準条件の記録 :周囲温度および湿度を記録します。制御された環境(20~25℃)を維持してください。±2.8℃以上の変動は、キャリブレーション中のセンサー・ドリフトを引き起こします。
- 温度センサーの精度確認 :校正済みの熱電対プローブを各プレート表面に直接設置し、コントローラー表示値と比較します。偏差が±2℃を超える場合はオフセットを調整してください。小さな誤差も積み重なるため、3℃のずれはポリエステルでは接着剤の剥離や、綿素材では焦げを引き起こす可能性があります。
- 圧力均一性のキャリブレーション :圧力感応フィルムまたはデジタルフォースゲージをプレート全面にわたって使用します。標準圧力下でのばらつきは10%未満である必要があります。力の不均一は、セラミックスへの転写不完全や、ビニールにおける端部の浮きを招きます。
- 保持時間タイマーの精度検証 小数点付きストップウォッチでテストを行ってください。15秒のサイクルが±0.3秒以内に計測される必要があります。タイマーのドリフトは、特に多層DTFやハイブリッド転写において、インクの重合を乱します。
- 材料に合わせたテストロットを実行する 服用する 同じであることです 生産時と同一の基材および転写メディアを使用します。接着性、色再現性、エッジの明瞭度を検査し、各プラテンごとに最終的に確認済みの設定値を記録してください。この完全なキャリブレーションは、毎週または保守作業後には必ず繰り返します。
こうした厳密な手順により、デュアルゾーン機能が予測可能で再現性の高い出力へと確実に変換されます。これは、品種が多くロット数が少ない生産環境において不可欠です。
実用的なデュアルゾーン参考表:一般的な混合素材組み合わせで検証済みの設定値
| 上部素材 | 下部素材 | 上部温度(°F) | 下部温度(°F) | 圧力 (Psi) | 時間(秒) | 備考 |
|---|---|---|---|---|---|---|
| 昇華紙 | ポリエステル素材 | 400 | 400 | 中(40) | 50 | 均一な昇華のため、プレート温度を合わせる。温度差は小さくてもよい。 |
| スクリーン印刷転写 | 綿/ポリエステル混紡 | 350 | 320 | 高(60) | 15 | 合成繊維を保護するため下部温度を下げ、剥離強度を確認する。 |
| DTF転写 | セラミックタイル | 320 | 280 | 中~高(50) | 25 | 下部プレート温度を下げることで熱衝撃を防ぐ。タイルは事前に華氏250°F(約121°C)に予熱する。 |
| ビニールグラフィック | 塗装された木材 | 305 | 250 | 低(30) | 10 | 塗装面の仕上げを守るため下部熱を最小限に抑え、シリコンパッドを使用して均一な接触を確保する。 |
| 金属へのサブリメーション | 金属板 | 400 | 375 | 高(60) | 60 | 水分を除去するためにプレス前に加熱;温度を低めに保つことで反りのリスクを低減。 |
これらの数値は、理論上のデフォルト値ではなく、実際の検証結果を反映しています。熱感受性が特に重要な箇所では、下部プレートの温度を一貫して華氏20~50度(約摂氏11~28度)低く設定し、圧力は積層構造内の 最も厚い または最も脆弱な層に合わせて最適化されています。剥離タイミング(加熱中剥離か、冷却後剥離か)は、転写用化学組成に応じて必ず確認し、端持ち上がりや密着不良が生じた場合は、滞在時間を1~3秒単位で調整してください。
異種素材を混在させるデュアルヒートプレス作業における、よくある失敗を防ぐためのベストプラクティス
異種素材を混在させるデュアルプレス作業の失敗は、機器の性能制限によるものではなく、むしろ実行時のばらつきが原因です。2023年の業界調査によると、失敗事例の40%がキャリブレーションの怠りや、素材を問わず一律のパラメーター適用に起因していました。以下の現場で実証済みの対策で、再作業を防ぎましょう:
- すべての基材をプレス前に加熱 低温・中圧で5~10秒間加熱します。これにより水分が除去され、シワがほぐれ、生地の張りが安定します。これは、縮みムラが起こりやすいコットン・ポリエステル混紡素材にとって特に重要です。
- 各ゾーンを個別にキャリブレーションします —デジタル温度計と圧力計を用いて行い、機器のデフォルト表示値は使用しません。プレート間の温度差が5℃あると、同じサイクル内でポリエステルは完全に硬化する一方、コットンは十分に硬化しないことがあります。
- 量産開始前に、端材で試験を行ってください —転写フィルムを余分に切り取り、細長い帯状にして、それぞれの素材がご使用の温度・時間・圧力の組み合わせに対してどのように反応するかを個別に確認します。
- 最も厚い層、あるいは最も繊細な層に合わせて圧力を調整します —平均値ではなく、そのどちらかに合わせます。デュアルゾーン制御機能を使えば、セラミック部分にはしっかり圧着させつつ、隣接する布地にはやさしく接触させることが可能です。これにより繊維の損傷を防ぎ、パイルのつぶれや表面の歪みを回避できます。
- 剥離タイミングを接着剤の化学的性質に合わせます —一部のDTFフィルムは熱いうちに剥がす必要がありますが、他は冷めてから剥がす必要があります。剥離タイミングのばらつきは、エッジの浮きや剥離不良の最も主要な原因です。
検証済みの設定ペアはすべて記録し、プレートの清掃とセンサー点検を毎週実施してください。また、デュアルゾーン制御は単なる機能ではなく、精密なツールとして扱ってください。この厳密な運用こそが、基材の多様性という課題を、拡張可能で収益性のあるワークフローへと変える、本製品の真価を引き出す鍵となります。
よくある質問
デュアルヒートプレス機とは?
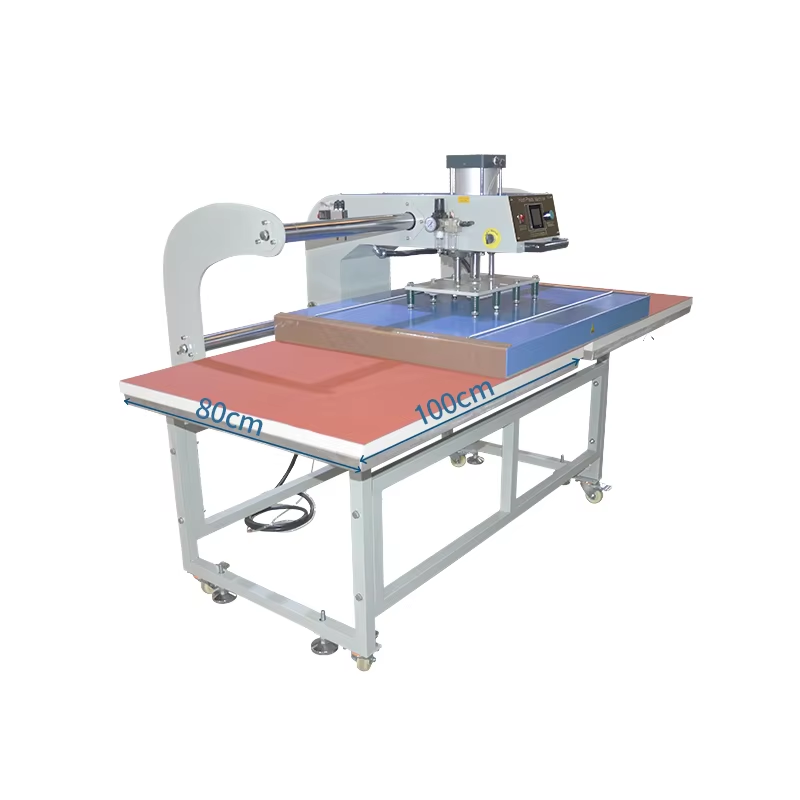
デュアルヒートプレス機とは、上部プレートと下部プレートがそれぞれ独立して制御可能な構造を持ち、各プレートごとに温度・圧力・加圧時間の設定を個別に調整できる装置です。この設計により、異なる基材を混在させるワークフローを最適化できます。
なぜデュアルゾーン制御が混合基材に有効なのですか?
デュアルゾーン制御では、熱的・機械的特性が異なる素材を同時に処理できます。たとえば、綿とポリエステルでは最適な加熱温度が異なりますが、デュアルプレスなら各プレートを別々に制御することで、両素材の要件を同時に満たすことができます。
デュアルヒートプレス機を最高の結果を得るためにどう校正すればよいですか?
予測可能な出力を確保するため、温度センサーの精度確認、圧力均一性の校正、滞留時間タイマーの精度検証、および制御された条件下での素材に合ったロットの試験など、必要な手順を実施してください。
セラミックや金属などの硬質素材に、デュアルヒートプレスは使用できますか?
はい、セラミックや金属などの硬質素材には、デュアルヒートプレスが最適です。精密な温度制御と均一な圧力分布を実現し、反りや亀裂などの問題を防止します。
複合基材へのヒートプレス加工でよくある誤りは何ですか?
代表的な誤りには、校正の怠り、一律のパラメーター設定の使用、基材の事前プレス omission、および接着剤の化学的特性に応じた剥離タイミングの不適合があります。

