 EN
Чому двозонна машина для термопресування є обов’язковою для застосувань із сумішшю субстратів
Обмеження однозонних пресів при роботі з різноманітними матеріалами
Однозонні термопреси забезпечують однакову температуру та тиск по всій поверхні плити — ідеальні для однорідних партій, але принципово непридатні для роботи з різними матеріалами. Бавовна, поліестер, кераміка, дерево й метал вимагають різних теплових і механічних режимів: для бавовни зазвичай потрібно 180–220 °C, щоб забезпечити міцне зчеплення перенесеного зображення, тоді як поліестер може обпікатися при температурі понад 160 °C; кераміці потрібне повільне й тривале нагрівання (до 180 секунд), тоді як тонкі метали швидко проводять тепло й можуть деформуватися. Однозонний прес змушує йти на компроміс — недостатньо затверджені перенесення на одному матеріалі й теплове пошкодження на іншому. Згідно з галузевими даними, такі невідповідності підвищують частку браку до 30 % у партіях із різними матеріалами (Опитування PrintPro, 2023 р.). Виникає фрагментація робочого процесу: майстерні змушені групувати замовлення за типом матеріалу, що призводить до простоїв і знижує добову продуктивність аж на 40 %. Двохзонний термопрес усуває цей «вузький» момент завдяки незалежному керуванню верхньою й нижньою плитами — тепер це вже не розкош, а операційна необхідність для сучасних друкарень, які обслуговують клієнтів із різноманітними потребами.
Як незалежне керування верхньою та нижньою плитами вирішує проблему теплового неузгодження
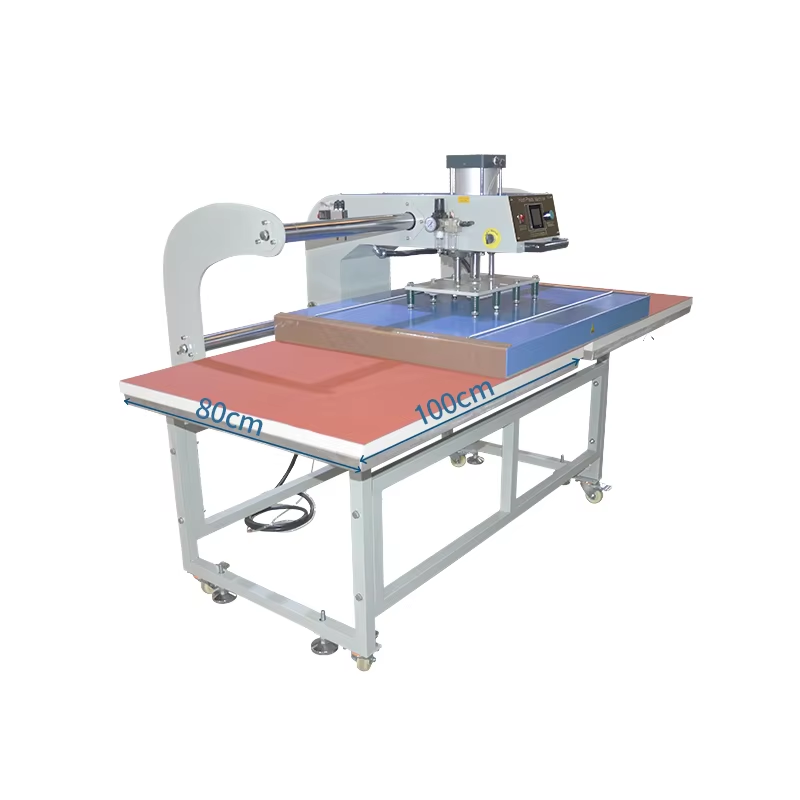
Двоплатні термопреси усувають теплову невідповідність на апаратному рівні. Оператори встановлюють окремі температури, тривалості витримки та профілі тиску для кожної платни — що дозволяє одночасно й оптимально обробляти різнорідні матеріали-носії. Наприклад, верхня платна може працювати при 160 °C для ніжної поліестерної одягової вироби, тоді як нижня платна підтримує 180 °C для бавовняної футболки. Удосконалені моделі також підтримують різні криві тиску: низьку силу для крихких керамічних плиток, щоб запобігти тріщинам, і вищий стиск для ламінування тканини до тканини. Ця функція змінює логістику робочого процесу: оператор завантажує м’який матеріал-носій на одну станцію й жорсткий предмет — на іншу, і проводить пресування обох за один цикл без переналаштування. Результат — стабільне зчеплення фарби, повна відсутність опіків чи «привидів», а також вимірюване зменшення відходів і передруків. Відокремлюючи теплові й механічні параметри для кожної поверхні, керування двома зонами забезпечує професійну повторюваність навіть у різнорідних завданнях.
Вибір сумісних матеріалів для робочих процесів на прес-машинах з подвійним нагріванням
Тканинні основи: бавовна, поліестер та їхні суміші — термічна стабільність та профілі прилипання перенесення
Двозонні прес-машини добре працюють із різноманітними тканинами, але успіх залежить від точного підбору параметрів під поведінку матеріалу в кожній зоні. Чистий бавовняний матеріал добре витримує високу температуру (180–220 °C, 15–25 с), що забезпечує міцне зчеплення вінілових матеріалів або сублімаційних зображень завдяки рівномірному поглинанню тепла. Поліестер, навпаки, термічно нестабільний: перевищення температури 160–180 °C може призвести до обвуглювання, міграції фарби або усадки. Замість підвищення температури краще збільшити час витримки (наприклад, 40 с при ≤180 °C). У сумішах — наприклад, 65/35 бавовна/поліестер — потрібно застосовувати середні параметри (165–190 °C, 20–35 с) і обов’язково проводити тестування на лоскутах; нерівномірна реакція волокон при надмірному нагріванні може спричинити неоднорідне зчеплення. Незалежне регулювання верхньої плити є критичним: воно забезпечує достатнє нагрівання бавовни, не перегріваючи при цьому поліестерну складову, тож двозонні конфігурації особливо підходять для виробів із суміші волокон.
Жорсткі нем’які матеріали: кераміка, дерево й метал — теплопровідність, підготовка поверхні та вимоги до затискання
Жорсткі основи вносять змінні, пов’язані з провідністю, контактом і затисканням, яких немає у тканинах. Кераміка (кружки, плитка) поглинає тепло повільно й утримує його нерівномірно — тому потрібні тривалі часи витримки (до 180 секунд при 180–220 °C) і попереднє нагрівання до 250 °F, щоб видалити вологу й покращити сприйняття фарби. Дерево має велику різноманітність: хвойні породи обпікаються вище 160 °C (320 °F); листяні витримують більше, але надмірний тиск стискає текстуру дерева. Метали, наприклад алюміній, швидко проводять тепло — типовий режим: 60 секунд при 180 °C — але вимагають докладної підготовки поверхні: легке шліфування й протирання спиртом видаляють оксидну плівку й жири, забезпечуючи надійне зчеплення. Для всіх жорстких матеріалів навіть розподіл тиску є обов’язковим. Керування тиском у двох зонах нижньої плити запобігає тріщинам у кераміці й деформації дерева, а силіконові прокладки чи спеціальні пристосування забезпечують повний і стабільний контакт — особливо важливо при поєднанні жорстких предметів із гнучкими тканинами.
Оптимізація налаштувань двозонного режиму: калібрування температури, тиску та часу
Послідовна методологія калібрування для стабільної роботи прес-машини з подвійним нагрівом
Калібрування забезпечує, що двозонна система працює так, як задумано — не лише теоретично, а й за реальних умов. Дотримуйтесь цієї перевіреної послідовності:
- Записати початкові умови : Зареєструвати температуру та вологість навколишнього середовища. Підтримувати контрольоване середовище (20–25 °C); коливання понад ±2,8 °C спричиняють дрейф сенсорів під час калібрування.
- Перевірити точність температурних сенсорів : Розмістити калібрований термопарний зонд безпосередньо на поверхні кожної плити. Порівняти показання з дисплеєм контролера. Внести поправку на зсув, якщо відхилення перевищує ±2 °C — незначні помилки накопичуються: розбіжність у 3 °C може призвести до відшарування клею на поліестері або обвуглювання бавовни.
- Калібрувати рівномірність тиску : Використовувати плівку, чутливу до тиску, або цифровий динамометр по всій площі плити. За стандартного тиску розбіжність має бути <10 %. Нерівномірне зусилля призводить до часткових перенесень на кераміці або підняття країв на вінілі.
- Перевірити точність таймера витримки тест із десятковим секундоміром. Цикл тривалістю 15 секунд має фіксуватися з точністю ±0,3 секунди. Дрейф таймера порушує полімеризацію фарби, особливо в багатошарових DTF або гібридних переносах.
- Проведіть тестову партію з матеріалами, що відповідають матеріалам виробничого завдання : Використовувати идентично субстрати й переносні матеріали мають збігатися з тими, що використовуються в виробничому завданні. Перевірте цілісність адгезії, вірність кольорів та чіткість контурів. Запишіть остаточні підтверджені параметри для кожного планшета — й повторюйте повну калібрування щотижня або після будь-якого технічного обслуговування.
Цей дисциплінований процес перетворює можливості двозонного режиму на передбачуваний і відтворюваний результат — що є обов’язковою умовою для виробництва з високою різноманітністю виробів і низьким обсягом кожної партії.
Практична довідкова таблиця для двозонного режиму: підтверджені параметри для поширених комбінацій матеріалів із різними властивостями
| Матеріал верха | Нижній матеріал | Температура верхньої зони (°F) | Температура нижньої зони (°F) | Тиск (Psi) | Час (сек) | Примітки |
|---|---|---|---|---|---|---|
| Папір для сублиміції | Поліестерова тканина | 400 | 400 | Середній (40) | 50 | Узгодьте температури плит для рівномірної сублімації; не потрібна менша різниця температур. |
| Передача з екранної друкарської форми | Суміш бавовни та поліестеру | 350 | 320 | Висока (60) | 15 | Знизьте нижню температуру, щоб захистити синтетичні волокна; перевірте міцність відшарування. |
| DTF transfer | Керамічна плитка | 320 | 280 | Середнє–високе (50) | 25 | Нижча температура плити запобігає тепловому шоку; попередньо нагрійте плитку до 250 °F. |
| Вінілова графіка | Розписаний дерево | 305 | 250 | Низька (30) | 10 | Мінімізуйте нижнє нагрівання, щоб зберегти фарбове покриття; використовуйте силіконову прокладку для рівномірного контакту. |
| Сублімація на металі | Лист металу | 400 | 375 | Висока (60) | 60 | Попереднє пресування для видалення вологи; стабільна нижча температура зменшує ризик деформації. |
Ці значення відображають реальні дані перевірки, а не теоретичні за замовчуванням. Температура нижньої плити постійно на 20–50 °F нижча там, де чутливість до тепла цього вимагає, а тиск налаштовано під найтовщий або найбільш крихкий шар у стеку. Завжди перевіряйте час відшарування (гаряче чи холодне) залежно від хімії перенесення й коригуйте тривалість витримки кроками по 1–3 секунди, якщо спостерігається відшарування країв або погана адгезія.
Найкращі практики запобігання типовим несправностям у роботах із подвійним термопресом на суміші матеріалів
Несправності при роботі з подвійним термопресом на суміші матеріалів виникають не через обмеження обладнання, а через непослідовне виконання. За даними опитування галузі 2023 року, 40 % несправностей пов’язані з нестачею калібрування або застосуванням однакових параметрів до всіх субстратів. Уникайте повторної роботи, застосовуючи ці перевірені на практиці методи:
- Попередньо пресуйте кожен субстрат протягом 5–10 секунд при низькій температурі й середньому тиску. Це видаляє вологу, розгладжує зморшки й стабілізує натяг тканини — критично важливо для сумішей бавовни й поліестеру, схильних до нерівномірної усадки.
- Калібрувати окремо , використовуючи цифровий термометр і манометр — а не стандартні показники преса. Відхилення на 5 °C між плитами може повністю затвердити поліестер, але недостатньо затвердити бавовну за один цикл.
- Перевіряти на пробних матеріалах перед виробництвом — нарізати додаткові переноси на смужки, щоб окремо оцінити реакцію кожного матеріалу на вашу точну комбінацію температури, часу й тиску.
- Налаштовувати тиск під найтовщий або найделікатніший шар , а не під середній. Двозонний контроль дозволяє щільно затискати кераміку й одночасно м’яко торкатися сусідньої тканини — зберігаючи цілісність волокон і запобігаючи сплющення ворсу чи деформації поверхні.
- Узгоджувати час відділення з хімічним складом клею : деякі плівки DTF вимагають гарячого відділення; інші — лише холодного. Непослідовне відділення залишається головною причиною підняття країв і розшарування.
Фіксуйте кожну перевірену пару налаштувань, щотижня очищайте плити та перевіряйте датчики й використовуйте керування двома зонами як інструмент точної настройки — а не просто як функцію. Саме така дисципліна розкриває головну перевагу: перетворює різноманітність субстратів із недоліку на масштабований та прибутковий робочий процес.
Часті запитання
Що таке прес із подвійною зоною нагріву?
Прес із подвійною зоною нагріву — це пристрій із незалежно керованими верхньою та нижньою плитами, що дозволяє задавати окремі параметри температури, тиску та тривалості витримки для кожної плити. Така конструкція оптимізує робочі процеси з різними субстратами.
Чому керування двома зонами корисне для різних субстратів?
Керування двома зонами дозволяє одночасно обробляти матеріали з різними тепловими й механічними вимогами. Наприклад, бавовна й поліестер потребують різних температур нагріву, і прес із подвійною зоною може врахувати це, окремо керуючи кожною плитою.
Як правильно відкалібрувати прес із подвійною зоною нагріву для найкращих результатів?
Виконуйте кроки, такі як перевірка точності датчиків температури, калібрування рівномірності тиску, підтвердження точності таймера витримки та тестування партій матеріалів із збіжними характеристиками в контрольованих умовах, щоб забезпечити передбачуваний результат.
Чи можна використовувати двохзонні термопреси для жорстких матеріалів, наприклад, кераміки чи металу?
Так, двохзонні термопреси ідеально підходять для жорстких матеріалів, наприклад, кераміки чи металу. Вони забезпечують точний контроль температури та рівномірний розподіл тиску, запобігаючи таким проблемам, як деформація або тріщини.
Які поширені помилки при термопресуванні суміші субстратів?
Поширені помилки включають ігнорування калібрування, використання універсальних параметрів налаштування, невиконання попереднього пресування субстратів та неузгодженість часу зняття плівки з хімічним складом клею.
Зміст
- Чому двозонна машина для термопресування є обов’язковою для застосувань із сумішшю субстратів
- Вибір сумісних матеріалів для робочих процесів на прес-машинах з подвійним нагріванням
- Оптимізація налаштувань двозонного режиму: калібрування температури, тиску та часу
- Найкращі практики запобігання типовим несправностям у роботах із подвійним термопресом на суміші матеріалів
-
Часті запитання
- Що таке прес із подвійною зоною нагріву?
- Чому керування двома зонами корисне для різних субстратів?
- Як правильно відкалібрувати прес із подвійною зоною нагріву для найкращих результатів?
- Чи можна використовувати двохзонні термопреси для жорстких матеріалів, наприклад, кераміки чи металу?
- Які поширені помилки при термопресуванні суміші субстратів?

