 EN
Hvorfor en dobbelt varmepressemaskine er afgørende for applikationer med blandede substrater
Begrænsningerne ved enkeltzonestrømper til brug med forskellige materialer
Enkeltzoned trykpresse anvender ensartet temperatur og tryk på hele pladen – ideel til homogene serier, men grundlæggende uegnet til arbejde med blandede substrater. Bomuld, polyester, keramik, træ og metal kræver hver især forskellige termiske og mekaniske profiler: Bomuld kræver typisk 180–220 °C for holdbar overførselsklæbning, mens polyester kan brænde ved temperaturer over 160 °C; keramik kræver langsom, vedvarende opvarmning (op til 180 sekunder), mens tynde metaloverflader leder varme hurtigt og risikerer deformation. En enkeltzoned trykpresse tvinger kompromiser – underhårdede overførsler på ét substrat, termisk skade på et andet. Branchedata viser, at sådanne uoverensstemmelser øger udskiftningstakten til 30 % i batche med blandede materialer (PrintPro-undersøgelse 2023). Arbejdsgangfragmentering følger: Forretninger må gruppere efter materialetype, hvilket medfører inaktiv tid og reducerer daglig kapacitet med op til 40 %. En dobbeltvarm trykpresse eliminerer denne flaskehals gennem uafhængig styring af øverste og nederste plade – ikke længere en luksus, men en operativ nødvendighed for moderne printforretninger, der betjener mangfoldige kundekrav.
Hvordan uafhængig styring af øverste og nederste plader løser termisk uoverensstemmelse
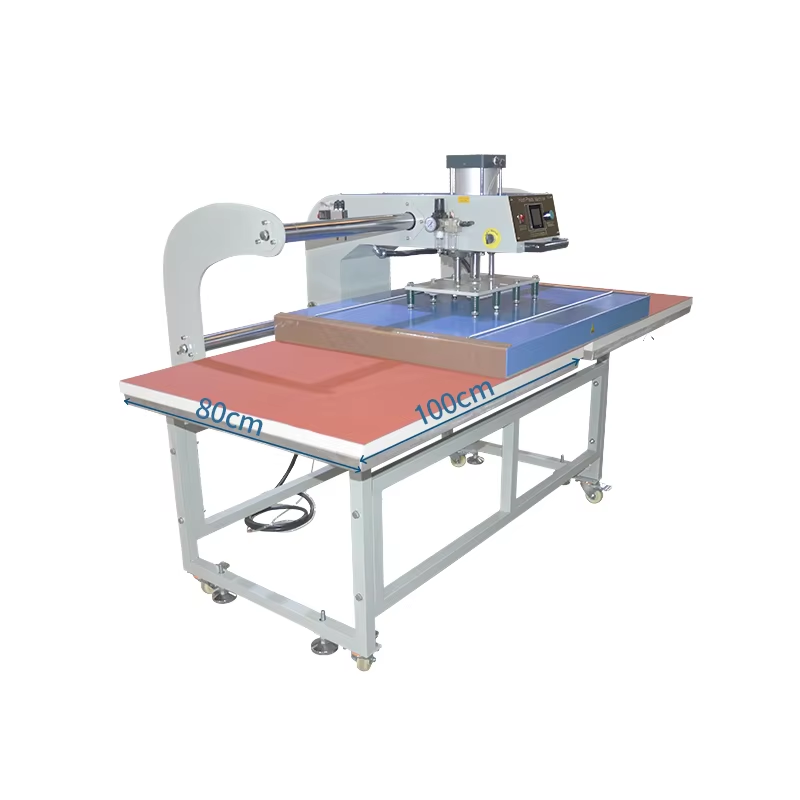
Dobbelt-varmepressemaskiner løser termisk uoverensstemmelse på hardwareniveau. Operatører indstiller diskrete temperaturer, holdtidspunkter og trykprofiler for hver presseplade – hvilket gør det muligt at behandle forskellige underlag optimalt samtidigt. For eksempel kan den øverste presseplade køre ved 160 °C til et følsomt polyester-tøj, mens den nederste presseplade holder 180 °C til en bomulds-T-shirt. Avancerede modeller understøtter også forskellige trykkurver: lav kraft til skrøbelige keramiske fliser for at undgå revner og højere spændekraft til stof-til-stof-laminering. Denne funktion transformerer arbejdsgangens logistik – operatører lægger et blødt underlag på én station og et stift emne på den anden og presser begge i én cyklus uden omkonfiguration. Resultatet er konsekvent farvefasthed, ingen forbrændinger eller “ghosting”, samt målelige reduktioner i spild og omarbejde. Ved at afkoble termiske og mekaniske variabler pr. overflade sikrer to-zonestyring professionel gentagelighed på tværs af heterogene opgaver.
Valg af kompatible materialer til arbejdsgange med dobbelt varmepressemaskine
Stofunderlag: bomuld, polyester og blandede stoffer – termisk stabilitet og overførselsklæbeprofiler
Dualvarmepressemaskiner fremragende med stofmæssig mangfoldighed – men succes afhænger af at matche materialeadfærd til zone-specifikke indstillinger. Ren bomuld tåler høj varme godt (180–220 °C, 15–25 sek.), hvilket muliggør stærk limning af vinyl eller sublimationsprint på grund af jævn termisk absorption. Polyester er derimod termisk ustabil: at overskride 160–180 °C medfører risiko for forbrænding, farvestofmigration eller krympning. Forlæng i stedet holdtiden (f.eks. 40 sek. ved ≤180 °C) i stedet for at øge temperaturen. Blandinger – som f.eks. 65/35 bomuld-polyester – kræver mellemværdi-parametre (165–190 °C, 20–35 sek.) og obligatorisk prøvelimning på affaldsstof; ujævn fiberrespons kan føre til ujævn limning, hvis der anvendes for meget varme. Uafhængig kontrol af den øverste plade er afgørende her: den sikrer tilstrækkelig varme på bomuldsdelen uden at overbelaste polyesterkomponenten, hvilket gør dual-zone-opstillinger unikt velegnede til tøj af blandede fibre.
Stive ikke-stofmaterialer: keramik, træ og metal – ledningsevne, overfladeforberejdelse og klemkrav
Stive substrater introducerer ledningsevne, kontakt- og spændingsvariabler, som ikke forekommer i stoffer. Keramik (kopper, fliser) absorberer varme langsomt og fastholder den ulige—hvilket kræver lange varmetidsperioder (op til 180 sekunder ved 180–220 °C) og forvarmning til 250 °F for at fjerne fugt og forbedre blækoptagelse. Træ varierer kraftigt: blødt træ brænder ved temperaturer over 160 °C (320 °F); hårdt træ tåler mere, men for meget tryk komprimerer åbningerne. Metal som aluminium leder varme hurtigt—60 sekunder ved 180 °C er typisk—but kræver omhyggelig overfladeforberedelse: let slibning og rengøring med alkohol fjerner oxidation og olie for pålidelig binding. For alle stive materialer endda er trykfordelingen uundværlig. Dobbeltzonestyring af trykket på den nederste plade forhindrer revner i keramik og krumning i træ, mens silikonepuder eller skabeloner sikrer fuld og ensartet kontakt—især afgørende, når stive genstande kombineres med bøjelige stoffer.
Optimering af dobbeltzoneindstillinger: Kalibrering af temperatur, tryk og tid
Trin-for-trin-kalibreringsmetode for konsekvent ydelse fra dobbelt varmepressemaskine
Kalibrering sikrer, at systemet med to zoner fungerer som tiltænkt – ikke kun teoretisk, men også under reelle forhold. Følg denne verificerede rækkefølge:
- Dokumentér basisbetingelser : Registrér omgivende temperatur og luftfugtighed. Vedligehold en kontrolleret miljøtemperatur (20–25 °C); svingninger på mere end ±3 °C kan forårsage sensorafvigelse under kalibrering.
- Verificér temperatursensorernes nøjagtighed : Placer en kalibreret termoparsonde direkte på hver pladeoverflade. Sammenlign aflæsningerne med værdierne på styreenheden. Justér eventuel offset, hvis afvigelsen overstiger ±2 °C – små fejl akkumuleres: en forskel på 3 °C kan forårsage adhæsiv afbladning på polyester eller forbrænding på bomuld.
- Kalibrér trykens jævnhed : Brug trykfølsom film eller en digital kraftmåler over hele pladearealet. Ved standardtryk skal variationen være mindre end 10 %. Ujævnt tryk forårsager delvise overførsler på keramik eller kantløftning på vinyl.
- Verificér præcisionen af opholdstiden test med et decimalstopur. En 15-sekunders cyklus skal registreres inden for ±0,3 sekund. Urdrift påvirker blækkets polymerisering, især ved flerlags DTF eller hybride overførsler.
- Kør en materialeafstemt testbatch : Brug identisk substrater og overførselsmedier som produktionsjobbet. Inspectér for klæbehældningens integritet, farvegengivelse og kantdefinition. Registrér de endelige verificerede indstillinger pr. plade – og gentag denne fulde kalibrering ugentligt eller efter enhver vedligeholdelse.
Denne disciplinerede proces omdanner dual-zone-funktionen til forudsigelig, gentagelig output – afgørende for produktion med mange varianter i små serier.
Praktisk reference tabel for dual-zone: Verificerede indstillinger for almindelige kombinationer af blandede materialer
| Oversides materiale | Nedre materiale | Øvre temperatur (°F) | Nedre temperatur (°F) | Tryk (Psi) | Tid (sek) | Noter |
|---|---|---|---|---|---|---|
| Sublimeringspapir | Polyesterstof | 400 | 400 | Medium (40) | 50 | Juster pladenstemperaturen for jævn sublimering; ingen lavere temperaturforskel er nødvendig. |
| Skærmpresstransfer | Bomuld/polyester-blending | 350 | 320 | Høj (60) | 15 | Reducer den nedre temperatur for at beskytte syntetiske fibre; test afklæbningsstyrken. |
| DTF-overførsel | Keramikflise | 320 | 280 | Medium-høj (50) | 25 | En lavere pladetemperatur forhindrer termisk chok; forvarm flisen til 250 °F. |
| Vinylgrafik | Malet træ | 305 | 250 | Let (30) | 10 | Minimer varme fra bunden for at bevare malingsoverfladen; brug en silikonepude til jævn kontakt. |
| Sublimering på metal | Metalplade | 400 | 375 | Høj (60) | 60 | Forudtryk for at fjerne fugt; en stabil, lavere temperatur reducerer risikoen for warping. |
Disse værdier afspejler reelle verifikationsresultater – ikke teoretiske standardværdier. Den nederste plade er konsekvent 20–50 °F køligere, hvor følsomhed over for varme kræver det, og trykket justeres til den tykkeste eller mest skrøbelige lag i stakken. Kontroller altid aftrækningstidspunktet (varmt eller koldt) i henhold til overførselskemi og juster opholdstiden med 1–3 sekunder ad gangen, hvis kanter løfter sig eller der opstår dårlig adhæsion.
Bedste praksis til at undgå almindelige fejl ved dual-heat-press-arbejde med blandede materialer
Fejl ved dual-heat-press-arbejde med blandede materialer skyldes ikke udstyrets begrænsninger – men inkonsekvent udførelse. En branchekundegivelse fra 2023 viste, at 40 % af fejlene kunne spores til manglende kalibrering eller anvendelse af ens parametre på alle substrater. Undgå omarbejde med disse feltprøvede praksisser:
- Forudtryk alle substrater i 5–10 sekunder ved lav varme og mellemtryk. Dette fjerner fugt, afslapper folder og stabiliserer stoffets spænding – afgørende for bomuld-polyester-blends, der er tilbøjelige til ujævn krympning.
- Kalibrer uafhængigt , ved hjælp af en digital termometer og et trykmåler – ikke maskinens standardvisninger. En afvigelse på 5 °C mellem pladerne kan fuldstændigt hærde polyester, mens bomuld samtidig bliver utilstrækkeligt hærdet i samme cyklus.
- Test på affaldsmaterialer før produktion – skær ekstra overførsler i strimler for at isolere, hvordan hvert materiale reagerer på din præcise kombination af temperatur, tid og tryk.
- Justér trykket efter den tykkeste eller mest følsomme lag , ikke efter gennemsnittet. Dobbeltzonestyring giver dig mulighed for at fastholde fast på keramik, mens du anvender let kontakt på tilstødende stof – hvilket bevares fiberintegriteten og undgår fladt eller forvrænget overflade.
- Tilpas aftrækningstidspunktet til klæbemiddelkemiens krav : Nogle DTF-film kræver varm aftrækning; andre kræver kold. Uensartet aftrækning er stadig årsagen til #1 til kanthævning og adskillelse.
Dokumentér alle validerede indstillingssæt, udfør ugentlig rengøring af pladerne og sensorkontroller, og behandle dual-zone-styring som et præcisionsværktøj – ikke blot som en funktion. Denne disciplin frigør den kernefordel, der gør substratmangfoldighed til en skalerbar og rentabel proces i stedet for en ulempe.
Ofte stillede spørgsmål
Hvad er en dual heat press-maskine?
En dual heat press-maskine er en enhed, der er udstyret med to selvstændigt styrede øverste og nederste plader, hvilket tillader forskellige indstillinger af temperatur, tryk og varighed på hver plade. Denne konstruktion optimerer arbejdsgange med blandede substrater.
Hvorfor er dual-zone-styring fordelagtig ved blandede substrater?
Dual-zone-styring gør det muligt at behandle materialer med forskellige termiske og mekaniske krav samtidigt. For eksempel kræver bomuld og polyester forskellige temperaturer, hvilket en dual-press kan håndtere ved at styre hver plade separat.
Hvordan kalibrerer jeg min dual heat press-maskine for bedste resultater?
Følg trin som verificering af temperatursensorernes nøjagtighed, kalibrering af trykens jævnhed, validering af opholdstidens præcision og test af materialematchede partier under kontrollerede forhold for at sikre forudsigelig output.
Kan dobbelte varmepresser bruges til stive materialer som keramik eller metal?
Ja, dobbelte varmepresser er ideelle til stive materialer som keramik eller metal. De understøtter præcis temperaturkontrol og jævn trykfordeling, hvilket forhindrer problemer som warping eller revner.
Hvad er nogle almindelige fejl ved varmepressing af blandede substrater?
Almindelige fejl omfatter udeladelse af kalibrering, brug af generelle parameterindstillinger, manglende fortryk af substrater og ukorrekt afstemning af peeltid i forhold til limkemi.
Indholdsfortegnelse
- Hvorfor en dobbelt varmepressemaskine er afgørende for applikationer med blandede substrater
- Valg af kompatible materialer til arbejdsgange med dobbelt varmepressemaskine
- Optimering af dobbeltzoneindstillinger: Kalibrering af temperatur, tryk og tid
- Bedste praksis til at undgå almindelige fejl ved dual-heat-press-arbejde med blandede materialer
-
Ofte stillede spørgsmål
- Hvad er en dual heat press-maskine?
- Hvorfor er dual-zone-styring fordelagtig ved blandede substrater?
- Hvordan kalibrerer jeg min dual heat press-maskine for bedste resultater?
- Kan dobbelte varmepresser bruges til stive materialer som keramik eller metal?
- Hvad er nogle almindelige fejl ved varmepressing af blandede substrater?

