 EN
Karışık Alt Tabaka Uygulamaları İçin Çift Isıtma Pres Makinesinin Neden Gerekli Olduğu
Farklı Malzemelerle Tek Bölge Preslerin Sınırlılığı
Tek bölgeli ısı presleri, tüm pres yüzeyine eşit sıcaklık ve basınç uygular—homojen üretimler için idealdir; ancak karışık malzeme süreçleri için temelde uygun değildir. Pamuk, poliester, seramik, ahşap ve metal her biri farklı termal ve mekanik profiller gerektirir: pamuk genellikle dayanıklı aktarım yapıştırması için 180–220°C’ye ihtiyaç duyar, oysa poliester 160°C üzeri sıcaklıklarda yanabilir; seramikler yavaş ve sürekli ısıtma (en fazla 180 saniye) gerektirirken, ince metaller ısıyı hızlı iletir ve bükülme riski yaratır. Tek bölgeli bir pres, uzlaşmaya zorlar—bir malzemede yetersiz kürlenmiş aktarım, diğerinde termal hasar oluşur. Sektör verileri, bu tür uyumsuzlukların karışık malzeme partilerinde reddiyat oranlarını %30’a çıkardığını göstermektedir (2023 PrintPro Anketi). İş akışı parçalanması da buna takip eder: işletmeler malzeme türüne göre parti oluşturmak zorunda kalır; bu da ölü zamanlara yol açar ve günlük verimliliği en fazla %40 oranında düşürür. Çift bölgeli bir ısı pres makinesi, üst ve alt pres yüzeylerinin bağımsız kontrolü sayesinde bu darboğazı ortadan kaldırır—modern baskı atölyeleri için artık bir lüks değil, çeşitli müşteri ihtiyaçlarına hizmet veren bir operasyonel gerekliliktir.
Bağımsız Üst ve Alt Plaka Kontrolünün Isıl Uyuşmazlığı Nasıl Çözer
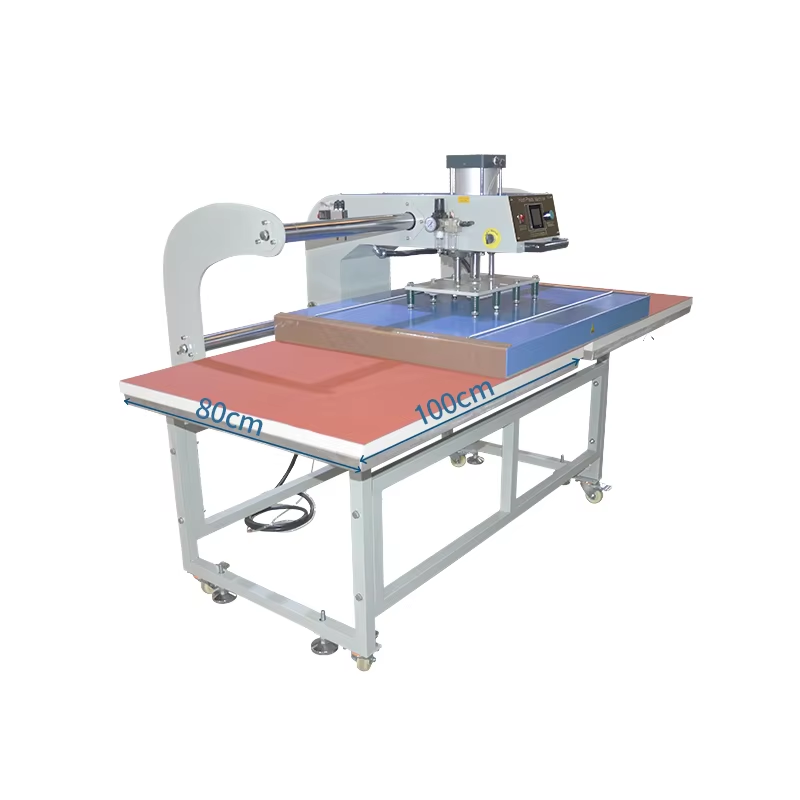
Çift ısıtma pres makineleri, termal uyumsuzluğu donanım düzeyinde çözer. Operatörler, her platen için ayrı sıcaklık değerleri, bekletme süreleri ve basınç profilleri ayarlar—böylece farklı alt tabakaların aynı anda optimal şekilde işlenmesi sağlanır. Örneğin üst platen, hassas bir poliester giysiyi işlemek üzere 160 °C’de çalışabilirken, alt platen pamuklu bir tişört tabanı için 180 °C’de sabit kalabilir. Gelişmiş modeller ayrıca farklılaştırılmış basınç eğrilerini de destekler: kırılmayı önlemek için kırılgan seramik karolar için düşük kuvvet, kumaş-kumaş laminasyonu için daha yüksek sıkma kuvveti. Bu özellik, iş akışı lojistiğini dönüştürür—operatörler bir istasyona yumuşak bir alt tabaka, diğerine sert bir nesne yükler ve her ikisini yeniden yapılandırma olmadan tek bir çevrimde presler. Sonuç olarak mürekkep yapışması tutarlı olur, yakma veya gölgeleme oluşmaz ve atık ile tekrar işlenme oranlarında ölçülebilir azalmalar gözlenir. Yüzey başına termal ve mekanik değişkenleri birbirinden ayırarak çift bölgeli kontrol, heterojen işlerde profesyonel düzeyde tekrarlanabilirlik sağlar.
Çift Isı Pres Makinesi İş Akışları için Uyumlu Malzemelerin Seçilmesi
Kumaş Alt Tabakaları: Pamuk, Poliester ve Karışımları — Termal Kararlılık ve Transfer Yapışma Profilleri
Çift ısı pres makineleri kumaş çeşitliliğiyle mükemmel çalışır—ancak başarı, malzemenin davranışını bölgeye özel ayarlara uygun hale getirmeye bağlıdır. Saf pamuk yüksek ısıya dayanıklıdır (180–220 °C, 15–25 saniye) ve eşit ısı emimi sayesinde vinil veya süblimasyon baskılarının sağlam yapışmasını sağlar. Polyester ise termal olarak kararsızdır: 160–180 °C’yi aşmak yakma, boya geçişi veya büzülme riskine neden olabilir. Sıcaklığı artırmak yerine bekleme süresini uzatın (örneğin, ≤180 °C’de 40 saniye). Karışımlar—örneğin %65 pamuk/%35 polyester—orta düzey parametreler gerektirir (165–190 °C, 20–35 saniye) ve mutlaka test parçalarıyla deneme yapılmalıdır; aşırı ısıtma durumunda liflerin eşit olmayan tepkisi düzensiz yapışmaya yol açabilir. Burada bağımsız üst platen kontrolü hayati öneme sahiptir: pamuğa yeterli ısı uygularken polyester bileşeni aşırı ısıtmaz; bu nedenle çift bölgeli düzenlemeler karışık lifli giysiler için benzersiz şekilde uygundur.
Sert Olmayan Malzemeler: Seramik, Ahşap ve Metal — Isı İletkenliği, Yüzey Hazırlığı ve Sıkma Gereksinimleri
Sert alt tabakalar, kumaşlarda olmayan iletkenlik, temas ve sıkma değişkenleri getirir. Seramikler (fincanlar, fayanslar) ısıyı yavaş emer ve ısıyı eşit olmayan şekilde tutar—bunun için uzun kalma süreleri (180–220 °C’de en fazla 180 saniye) ve nemin uzaklaştırılması ile mürekkep alımını iyileştirmek amacıyla 250 °F’ye kadar önceden ısıtma gereklidir. Ahşap oldukça çeşitlidir: yumuşak odunlar 160 °C (320 °F) üzerinde kararmaya başlar; sert odunlar daha yüksek sıcaklıklara dayanabilir ancak aşırı baskı dokuyu sıkıştırır. Alüminyum gibi metaller ısıyı çok hızlı iletir—tipik değer 180 °C’de 60 saniyedir—ancak güvenilir yapışma için dikkatli yüzey hazırlığı gerektirir: hafif zımparalama ve alkolle silme, oksitlenmeyi ve yağları giderir. Tüm sert malzemeler için - Evet. basınç dağılımı şarttır. Çift bölgeli alt tabla basınç kontrolü, seramik çatlaklarını ve ahşap bükülmelerini önler; silikon pedler veya özel sabitleme aparatları, özellikle sert nesnelerin esnek kumaşlarla birleştirilmesinde tam ve tutarlı temas sağlar.
Çift Bölge Ayarlarının En İyileştirilmesi: Sıcaklık, Basınç ve Süre Kalibrasyonu
Tutarlı Çift Isıtma Pres Makinesi Çıktısı İçin Adım Adım Kalibrasyon Yöntemleri
Kalibrasyon, çift bölgeli sistemin yalnızca teoride değil, aynı zamanda gerçek dünya değişkenlerinde de tasarlandığı gibi çalışmasını sağlar. Bu doğrulanmış sırayı izleyin:
- Temel Koşulları Belgeleyin : Ortam sıcaklığı ve nemini kaydedin. Kontrollü bir ortamda (20–25°C) çalışın; ±2,8°C’den büyük dalgalanmalar, kalibrasyon sırasında sensör kaymasına neden olur.
- Sıcaklık Sensörü Doğruluğunu Doğrulayın : Her platen yüzeyine doğrudan kalibre edilmiş bir termokupl probu yerleştirin. Okumaları kontrolör ekranındaki değerlerle karşılaştırın. Sapma ±2°C’yi aşarsa ofset ayarını yapın—küçük hatalar birikir: 3°C’lik bir fark, poliesterde yapıştırıcı ayrılmaya veya pamukta yanmaya yol açabilir.
- Basınç Düzgünlüğünü Kalibre Edin : Basınca duyarlı film ya da dijital kuvvet ölçerini platenin tam alanına uygulayın. Standart basınçta varyans %10’dan az olmalıdır. Tutarsız kuvvet, seramiklerde kısmi aktarım veya vinilde kenar kalkmasına neden olur.
- Bekleme Zamanlayıcısı Doğruluğunu Doğrulayın ondalık kronometre ile test edin. 15 saniyelik bir döngü, ±0,3 saniye içinde kaydedilmelidir. Zamanlayıcı kayması, özellikle çok katmanlı DTF veya hibrit transferlerde mürekkep polimerizasyonunu bozar.
- Malzemeyle Uyumlu Bir Test Partisi Çalıştırın : kullanımı özdeş üretim işinde kullanılacak altlık malzemeleri ve transfer ortamlarını kullanın. Yapışma bütünlüğüne, renk doğruluğuna ve kenar tanımlılığına dikkat ederek inceleyin. Her pres yüzeyi için son onaylanmış ayarları kaydedin ve bu tam kalibrasyonu haftada bir veya herhangi bir bakım sonrası tekrarlayın.
Bu disiplinli süreç, çift bölgeli özelliğin öngörülebilir ve tekrarlanabilir çıktıya dönmesini sağlar; bu da yüksek çeşitlilikte, düşük hacimli üretim için hayati öneme sahiptir.
Pratik Çift Bölge Referans Tablosu: Yaygın Karışık Malzeme Kombinasyonları İçin Doğrulanmış Ayarlar
| Üst Malzeme | Alt Malzeme | Üst Sıcaklık (°F) | Alt Sıcaklık (°F) | Basınç (Psi) | Zaman (sn) | Notlar |
|---|---|---|---|---|---|---|
| Sublimasyon kağıdı | Polyester kumaş | 400 | 400 | Orta (40) | 50 | Dengen süblimleşme için pres plakası sıcaklıklarını eşleştirin; daha düşük ısı farkı gerekmez. |
| Ekran baskısı aktarımı | Pamuk/poliester karışımı | 350 | 320 | Yüksek (60) | 15 | Sentetik lifleri korumak için alt sıcaklığını azaltın; soyulma dayanımını test edin. |
| DTF transferi | Seramik Karo | 320 | 280 | Orta-yüksek (50) | 25 | Daha düşük pres plakası sıcaklığı termal şoku önler; fayansı 250°F'de önceden ısıtın. |
| Vinil grafik | Boyama İşlemi Uygulanmış Ahşap | 305 | 250 | Hafif (30) | 10 | Boyaların yüzeyini korumak için alt ısıyı en aza indirin; eşit temas için silikon ped kullanın. |
| Metal üzerine süblimleşme | Metal plaka | 400 | 375 | Yüksek (60) | 60 | Nem gidermek için önbasım uygulayın; sabit düşük sıcaklık çarpılma riskini azaltır. |
Bu değerler, teorik varsayımlar değil, gerçek dünya doğrulamalarını yansıtır. Isıya duyarlılık gerektiren bölgelerde alt platen sıcaklığı sürekli olarak 20–50 °F daha düşüktür ve basınç, yığın içindeki en kalın veya en kırılgan katmana göre ayarlanmıştır. Her zaman soyulma zamanını (sıcak mı yoksa soğuk mu) aktarım kimyasına göre doğrulayın ve kenar kalkması veya kötü yapışma durumunda bekleme süresini 1–3 saniye aralıklarla ayarlayın.
Karma malzemeli çift ısıtma pres işlerinde yaygın hataları önlemek için en iyi uygulamalar
Karma malzemeli çift pres işleri, ekipman sınırlarından değil, tutarsız uygulamadan kaynaklanan hatalarla başarısız olur. 2023 yılındaki bir sektör anketine göre, hataların %40’ı kalibrasyon ihmalinden veya alt tabakalara tek tip parametre uygulanmasından kaynaklanmaktadır. Bu sahada kanıtlanmış uygulamalarla yeniden işleme ihtiyacını önleyin:
- Her alt tabakaya önbasım uygulayın nem giderme, kırışıklıkların yumuşatılması ve kumaş geriliminin sabitlenmesi için düşük ısıda ve orta basınçta 5–10 saniye boyunca. Bu işlem, eşit olmayan büzülme eğilimi gösteren pamuk-poliester karışımları için hayati öneme sahiptir.
- Bağımsız olarak kalibre edin , dijital bir termometre ve basınç ölçer kullanarak—makinenin varsayılan okumalarını değil. Platenler arasında 5°C’lik bir sapma, aynı çevrimde polyesteri tamamen kürlenirken pamuğu yetersiz kürlendirir.
- Üretimden önce hurda malzemeler üzerinde test edin —ekstra transferleri, her malzemenin sizin tam sıcaklık, süre ve basınç kombinasyonunuza nasıl tepki verdiğini izole etmek için şeritlere kesin.
- Basıncı en kalın veya en hassas katmana göre ayarlayın , ortalama kalınlığa göre değil. Çift bölge kontrolü, seramik üzerinde sıkı tutma yaparken bitişik kumaşa hafif temas uygulamanıza olanak tanır—böylece lif bütünlüğü korunur ve tüylü yüzeyler ezilmez ya da yüzeyler çarpılmaz.
- Soyulma zamanını yapıştırıcı kimyasına uygun hâle getirin : Bazı DTF filmleri sıcak soyulmayı gerektirir; bazıları ise soğuk soyulmayı zorunlu kılar. Tutarlı olmayan soyulma işlemi, kenar kalkması ve tabaka ayrılması gibi sorunların başlıca nedenidir.
Her doğrulanmış ayar çiftini belgeleyin, haftalık olarak pres tablasını temizleyin ve sensör kontrollerini yapın; ayrıca çift bölgeli kontrolü bir özellik olarak değil, bir hassasiyet aracı olarak kullanın. Bu disiplin, alt tabaka çeşitliliğini bir dezavantajdan ölçeklenebilir ve karlı bir iş akışına dönüştüren temel avantajı ortaya çıkarır.
SSS
Çift ısı pres makinesi nedir?
Çift ısı pres makinesi, üst ve alt pres tablalarının bağımsız olarak kontrol edilebildiği, her bir tabla için ayrı sıcaklık, basınç ve temas süresi ayarlarına izin veren bir cihazdır. Bu tasarım, farklı alt tabakalı iş akışlarını optimize eder.
Neden çift bölgeli kontrol farklı alt tabakalar için faydalıdır?
Çift bölgeli kontrol, termal ve mekanik gereksinimleri farklı olan malzemelerin aynı anda işlenmesine olanak tanır. Örneğin pamuk ve polyester farklı ısı sıcaklıklarına ihtiyaç duyar; çift presli sistem, her bir tablayı ayrı ayrı yöneterek bu gereksinimi karşılar.
En iyi sonuçlar için çift ısı pres makinem nasıl kalibre edilir?
Tahmin edilebilir çıktı sağlamak için sıcaklık sensörü doğruluğunu doğrulama, basınç eşitliğini kalibre etme, bekleme süresi sayacının doğruluğunu doğrulama ve kontrollü koşullar altında malzemeyle eşleşen partileri test etme gibi adımları izleyin.
Seramik veya metal gibi sert malzemeler için çift ısı presleri kullanılabilir mi?
Evet, çift ısı presleri seramik veya metal gibi sert malzemeler için idealdir. Bunlar, çarpma veya çatlama gibi sorunları önleyen hassas sıcaklık kontrolünü ve eşit basınç dağıtımını destekler.
Karışık alt tabaka ısı presleme işlemlerinde yapılan bazı yaygın hatalar nelerdir?
Yaygın hatalar arasında kalibrasyonun ihmal edilmesi, genel parametre ayarlarının kullanılması, alt tabakaların önceden preslenmemesi ve soyulma zamanlamasının yapıştırıcı kimyasına uygun olmaması yer alır.
İçindekiler Tablosu
- Karışık Alt Tabaka Uygulamaları İçin Çift Isıtma Pres Makinesinin Neden Gerekli Olduğu
- Çift Isı Pres Makinesi İş Akışları için Uyumlu Malzemelerin Seçilmesi
- Çift Bölge Ayarlarının En İyileştirilmesi: Sıcaklık, Basınç ve Süre Kalibrasyonu
- Karma malzemeli çift ısıtma pres işlerinde yaygın hataları önlemek için en iyi uygulamalar
-
SSS
- Çift ısı pres makinesi nedir?
- Neden çift bölgeli kontrol farklı alt tabakalar için faydalıdır?
- En iyi sonuçlar için çift ısı pres makinem nasıl kalibre edilir?
- Seramik veya metal gibi sert malzemeler için çift ısı presleri kullanılabilir mi?
- Karışık alt tabaka ısı presleme işlemlerinde yapılan bazı yaygın hatalar nelerdir?

