 EN
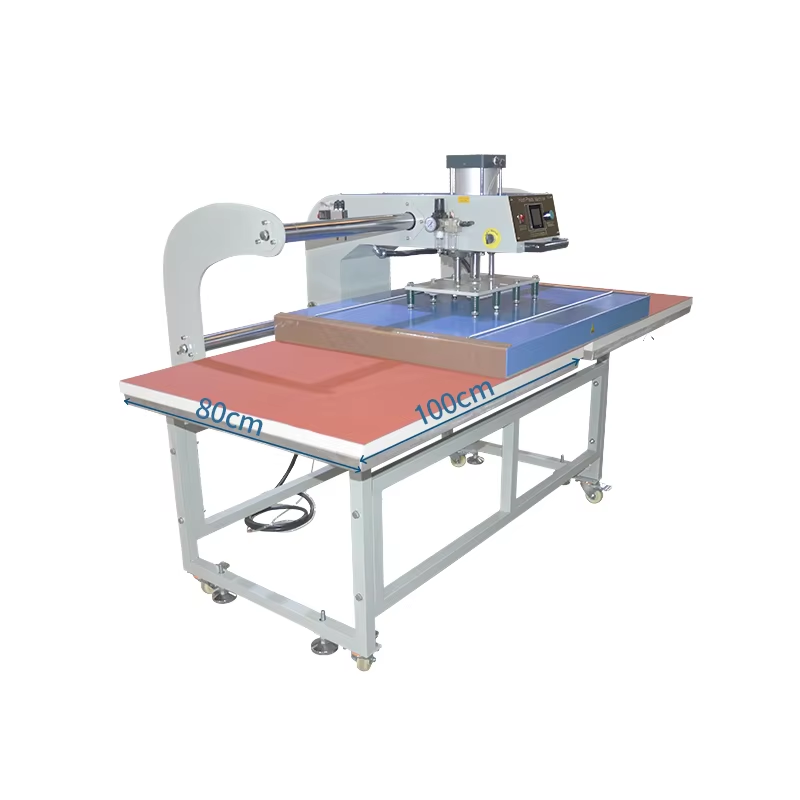
Prečo je dvojzónový tepelný lis nevyhnutný pre aplikácie s rôznorodými podkladmi
Obmedzenia jednozónových lisov pri práci s rozmanitými materiálmi
Jednozónové tepelné lisovacie stroje aplikujú rovnakú teplotu a tlak po celej ploche lisovacej dosky – ideálne pre jednotné série, no zásadne nevhodné pre pracovné postupy s rôznymi materiálmi. Bavlna, polyester, keramika, drevo a kov vyžadujú odlišné tepelné a mechanické profily: bavlna zvyčajne potrebuje 180–220 °C na trvalé pripevnenie prenosu, kým polyester môže byť poškodený nad 160 °C; keramika vyžaduje pomalé a dlhodobé zahrievanie (až 180 sekúnd), zatiaľ čo tenké kovy rýchlo vedú teplo a hrozí deformácia. Jednozónový lis núti používateľa kompromis – nedostatočne vytvrdené prenosi na jednom materiáli, tepelné poškodenie na inom. Odvetvové údaje ukazujú, že také nesúlad zvyšujú mieru odmietnutí až na 30 % pri šaržiach s rôznymi materiálmi (PrintPro Survey 2023). Nasleduje fragmentácia pracovného postupu: prevádzky musia materiály triediť do samostatných šarží, čo spôsobuje prestoje a zníženie denného výkonu až o 40 %. Dvojzónový tepelný lis odstraňuje túto zátku prostredníctvom nezávislej regulácie hornej a dolnej lisovacej dosky – už nie je luxus, ale operačnou nutnosťou pre moderné tlačiarne, ktoré obsluhujú rozmanité požiadavky klientov.
Ako nezávislá regulácia horného a dolného tlakového platňa rieši teplotnú nesúladnosť
Dvojité tepelné lisovacie stroje riešia teplotné nesúlad na úrovni hardvéru. Operátori nastavujú diskrétne teploty, doby pôsobenia a tlakové profily pre každú lisovaciu dosku – čím umožňujú súčasné optimálne spracovanie rôznorodých podkladov. Napríklad horná lisovacia doska môže pracovať pri 160 °C pre jemný polyesterový odev, zatiaľ čo dolná doska udržiava 180 °C pre bavlnenú tričkovú základňu. Pokročilé modely tiež podporujú rozdielne tlakové krivky: nízku silu pre krehké keramické dlaždice, aby sa predišlo prasknutiu, a vyšší upínací tlak pre lamináciu tkaniny na tkaninu. Táto funkcia mení logistiku pracovných postupov – operátori umiestnia mäkký podklad na jednu stanicu a tuhý predmet na druhú a oba lisujú v jednom cykle bez nutnosti prenastavenia. Výsledkom je konzistentná adhézia farby, žiadne spáleniny ani „tieňovanie“, ako aj merateľné zníženie odpadu a opätovného spracovania. Oddeľovaním teplotných a mechanických premenných pre každý povrch poskytuje dvojzónové riadenie profesionálnu opakovateľnosť pri heterogénnych úlohách.
Výber kompatibilných materiálov pre pracovné postupy dvojitého tepelného lisu
Textilné podklady: bavlna, polyester a ich zmesi – termická stabilita a profily lepenia prenášaných motivov
Dvojzónové tepelné lisovacie stroje dosahujú výborné výsledky s rôznorodými tkaninami – úspech však závisí od prispôsobenia správnych nastavení pre jednotlivé zóny konkrétnej materiálovej štruktúre. Čistá bavlna vydrží vysoké teploty (180–220 °C, 15–25 sekúnd), čo umožňuje pevné priľnutie vinylu alebo sublimačných potlačí vďaka rovnomernému tepelnému absorbovaniu. Polyester však je tepelne nestabilný: prekročenie teploty 160–180 °C môže spôsobiť popáleniny, migráciu farbív alebo smršťovanie. Namiesto zvyšovania teploty je lepšie predĺžiť dobu lisovania (napr. 40 sekúnd pri maximálne 180 °C). Zmesi – napr. 65/35 bavlna/polyester – vyžadujú stredné parametre (165–190 °C, 20–35 sekúnd) a povinné testovanie na odpadovom materiáli; nerovnomerná reakcia vlákien môže pri prehriatí spôsobiť nejednotné priľnutie. Nezávislá regulácia hornej lisovacej platne je v tomto prípade kritická: poskytuje dostatočné teplo pre bavlnu, aniž by prehriala polyesterovú zložku, čím sa dvojzónové nastavenia stávajú jedinečne vhodnými pre odevy zo zmiešaných vlákien.
Tuhé netkané materiály: keramika, drevo a kov – vodivosť, príprava povrchu a požiadavky na upínanie
Tuhe podklady zavádzajú premenné vodivosti, kontaktu a upínania, ktoré sa v tkaninách nevyskytujú. Keramika (šálky, dlaždice) pomaly absorbuje teplo a nejednotne ho udržiava – vyžaduje preto dlhé doby pôsobenia tepla (až 180 sekúnd pri 180–220 °C) a predhrievanie na 135 °C, aby sa odstránila vlhkosť a zlepšila prijímanie farby. Drevo sa veľmi líši: mäkké druhy sa spália nad 160 °C (320 °F); tvrdé druhy vydržia viac, avšak nadmerný tlak stlačí vlákna. Kovové povrchy, napríklad hliník, rýchlo vedú teplo – typická doba je 60 sekúnd pri 180 °C – avšak vyžadujú dôkladnú prípravu povrchu: jemné brousenie a utieranie liehom odstraňujú oxidy a oleje, čím sa zabezpečí spoľahlivé zviazanie. Pre všetky tuhé materiály aj je rovnomerné rozloženie tlaku nevyhnutné. Ovládanie tlaku na spodnej platni s dvoma zónami zabraňuje praskaniu keramiky a deformácii dreva, zatiaľ čo silikónové podložky alebo prípravky zabezpečujú úplný a rovnaký kontakt – najmä v prípadoch kombinácie tuhých predmetov s pružnými tkaninami.
Optimalizácia nastavení dvojzónového systému: kalibrácia teploty, tlaku a času
Postup kalibračnej metodiky pre konzistentný výstup zariadenia s dvojitou tepelnou lisovacou jednotkou
Kalibrácia zaisťuje, že systém s dvoma zónami funguje tak, ako je určené – nie len teoreticky, ale aj za reálnych podmienok. Postupujte podľa tohto overeného postupu:
- Zaznamenajte východiskové podmienky : Zaznamenajte teplotu a vlhkosť v okolí. Udržiavajte kontrolované prostredie (20–25 °C); kolísania vyššie ako ±2,8 °C spôsobujú posun snímačov počas kalibrácie.
- Overte presnosť teplotných snímačov : Umiestnite kalibrovaný termočlánkový sondový prístroj priamo na povrch každej lisovacej platne. Porovnajte údaje so zobrazením na ovládacom paneli. Upravte posun, ak sa odchýlka prekročí ±2 °C – malé chyby sa zosilňujú: rozdiel 3 °C môže spôsobiť odlepenie lepidla z polyesteru alebo popálenie bavlny.
- Kalibrujte rovnomernosť tlaku : Použite film citlivý na tlak alebo digitálny merací prístroj na silu cez celú plochu lisovacej platne. Pri štandardnom tlaku by mala odchýlka byť <10 %. Nerovnomerná sila spôsobuje čiastočné prenášanie na keramike alebo zdvihnutie okrajov na vinylových materiáloch.
- Overte presnosť časovača doby pôsobenia test s desatinným stopkami. Cyklus trvajúci 15 sekúnd musí byť zaznamenaný s presnosťou ±0,3 sekundy. Drift časovača narušuje polymérisáciu farby, najmä pri viacvrstvových DTF alebo hybridných prenosoch.
- Spustiť testovaciu dávkovú výrobu s materiálmi zhodnými s výrobnou úlohou použitie: identické podkladové materiály a prenosové médiá rovnaké ako pri výrobnej úlohe. Skontrolovať celistvosť adhézie, vernosť farieb a definíciu okrajov. Zaznamenať konečné overené nastavenia pre každú platňu – a tento kompletný kalibračný postup opakovať týždenne alebo po každej údržbe.
Tento disciplinovaný postup premieňa dvojzónovú funkciu na predvídateľný a opakovateľný výstup – čo je nevyhnutné pre výrobu s vysokou špecifikáciou zmiešaných materiálov a nízkym objemom.
Praktická referenčná tabuľka pre dvojzónové nastavenia: Overené nastavenia pre bežné kombinácie zmiešaných materiálov
| Hornatý materiál | Dolný materiál | Teplota horného pásov (°F) | Teplota dolného pásov (°F) | Tlak (PSI) | Čas (sek) | Poznámky |
|---|---|---|---|---|---|---|
| Sublimačný papier | Polyesterová látka | 400 | 400 | Stredná (40) | 50 | Zodpovedajúca teplota platní pre rovnomerné sublimovanie; nie je potrebný nižší rozdiel teplôt. |
| Prenos pomocou sieťového tlačenia | Zmes bavlny a polyesteru | 350 | 320 | Vysoká (60) | 15 | Znížte spodnú teplotu na ochranu syntetických vlákien; otestujte pevnosť odlepenia. |
| DTF prenos | Keramická dlaždica | 320 | 280 | Stredne vysoká (50) | 25 | Nižšia teplota platne zabraňuje tepelnej šoku; predhrejte dlaždicu na 250 °F. |
| Vinylová grafika | Lakové drevo | 305 | 250 | Nízka (30) | 10 | Minimalizujte spodné teplo na zachovanie povrchu farby; použite kremíkovú podložku na rovnomerný kontakt. |
| Sublimácia na kov | Kovová deska | 400 | 375 | Vysoká (60) | 60 | Predtlak na odstránenie vlhkosti; stabilná nižšia teplota zníži riziko deformácie. |
Tieto hodnoty odrážajú reálne overenie – nie teoretické predvolené nastavenia. Spodná platňa je v oblastiach, kde je potrebná citlivosť na teplo, stále o 20–50 °F chladnejšia a tlak je prispôsobený najhrubšej alebo najkrehkejšej vrstve v zásobe. Vždy overte čas odlepenia (horúce vs. studené) podľa chemického zloženia prenosu a upravte dobu pôsobenia tepla po 1–3 sekundových krokoch, ak sa objavia zdvihnuté okraje alebo zlá adhézia.
Odporúčané postupy na predchádzanie bežným poruchám pri práci s rôznorodými materiálmi na dvojplatňovom tepelnom lisovacom stroji
Zlyhania pri práci s rôznorodými materiálmi na dvojplatňovom tepelnom lisovacom stroji nie sú spôsobené obmedzeniami zariadenia, ale nekonzistentnou realizáciou. Podľa priemyslovej prieskumnej správy z roku 2023 sa 40 % zlyhaní dalo pripísať nedostatočnej kalibrácii alebo použitiu rovnakých parametrov pre všetky podklady. Predchádzajte opätovnej práci týmito prakticky overenými postupmi:
- Predtlak na každý podklad po dobu 5–10 sekúnd pri nízkej teplote a strednom tlaku. Tým sa odstráni vlhkosť, uvoľnia sa záhyby a stabilizuje sa napätie tkaniny – čo je kritické pre zmesi bavlny a polyesteru, ktoré majú tendenciu k nerovnomernému zmršťovaniu.
- Kalibrovať nezávisle , pomocou digitálneho teplomeru a manometra – nie pomocou prednastavených údajov stroja. Odchýlka 5 °C medzi platňami môže úplne vytvrdiť polyester, zatiaľ čo bavlna v rovnakom cykle zostane nedostatočne vytvrdnutá.
- Vyskúšať na odpadových materiáloch pred výrobou – orezať dodatočné prenosy na pruhy, aby sa izolovala reakcia každého materiálu na presnú kombináciu teploty, času a tlaku.
- Upraviť tlak podľa najhrubšej alebo najjemnejšej vrstvy , nie podľa priemeru. Dvojzónové ovládanie umožňuje pevné upnutie keramiky a zároveň jemný kontakt s priľahlou tkaninou – čím sa zachová integrita vlákien a zabráni sa stlačenému stuženiu alebo deformácii povrchu.
- Prispôsobiť čas odlepenia chemickému zloženiu lepidla : Niektoré DTF fólie vyžadujú odlepovanie za horúceho stavu, iné zasa chladné odlepovanie. Nejednotné odlepovanie stále ostáva číslo 1 príčinou zdvíhania okrajov a oddeľovania vrstiev.
Dokumentujte každý overený pár nastavení, vykonávajte týždenne čistenie platní a kontrolu senzorov a používajte ovládanie dvojzónového teplého lisu ako nástroj presnosti – nie len ako funkciu. Táto disciplína odomyká základnú výhodu: mení rozmanitosť podkladov z nevýhody na škálovateľný a ziskový pracovný postup.
Často kladené otázky
Čo je dvojzónový teplý lis?
Dvojzónový teplý lis je zariadenie vybavené nezávisle ovládanými hornou a dolnou platňou, ktoré umožňujú odlišné nastavenia teploty, tlaku a doby pôsobenia tepla na každej platni. Tento dizajn optimalizuje pracovné postupy s rôznymi podkladmi.
Prečo je ovládanie dvojzónového teplého lisu výhodné pre rôznorodé podklady?
Ovládanie dvojzónového teplého lisu umožňuje súčasné spracovanie materiálov s odlišnými tepelnými a mechanickými požiadavkami. Napríklad bavlna a polyester vyžadujú rôzne teploty tepla, čo dvojzónový lis zabezpečuje samostatným riadením každej platne.
Ako kalibrujem svoj dvojzónový teplý lis pre najlepšie výsledky?
Postupujte podľa krokov, ako je overenie presnosti teplotného snímača, kalibrácia rovnostnosti tlaku, overenie presnosti časovača doby pôsobenia tepla a testovanie šarží materiálov zhodných s povrchom v kontrolovaných podmienkach, aby ste zabezpečili predvídateľný výstup.
Je možné používať dvojité tepelné lisovacie stroje na tuhé materiály, ako sú keramika alebo kov?
Áno, dvojité tepelné lisovacie stroje sú ideálne pre tuhé materiály, ako sú keramika alebo kov. Zabezpečujú presnú kontrolu teploty a rovnomerné rozloženie tlaku, čím sa predchádza problémom, ako je deformácia alebo prasknutie.
Aké sú niektoré bežné chyby pri tepelnom lisovaní zmiešaných podkladov?
Medzi bežné chyby patria zanedbanie kalibrácie, používanie všeobecných nastavení parametrov, nevykonanie predlisovania podkladov a nesprávne nastavenie času odlepenia vzhľadom na chemické vlastnosti lepidla.
Obsah
- Prečo je dvojzónový tepelný lis nevyhnutný pre aplikácie s rôznorodými podkladmi
- Výber kompatibilných materiálov pre pracovné postupy dvojitého tepelného lisu
- Optimalizácia nastavení dvojzónového systému: kalibrácia teploty, tlaku a času
- Odporúčané postupy na predchádzanie bežným poruchám pri práci s rôznorodými materiálmi na dvojplatňovom tepelnom lisovacom stroji
-
Často kladené otázky
- Čo je dvojzónový teplý lis?
- Prečo je ovládanie dvojzónového teplého lisu výhodné pre rôznorodé podklady?
- Ako kalibrujem svoj dvojzónový teplý lis pre najlepšie výsledky?
- Je možné používať dvojité tepelné lisovacie stroje na tuhé materiály, ako sú keramika alebo kov?
- Aké sú niektoré bežné chyby pri tepelnom lisovaní zmiešaných podkladov?

