
 EN
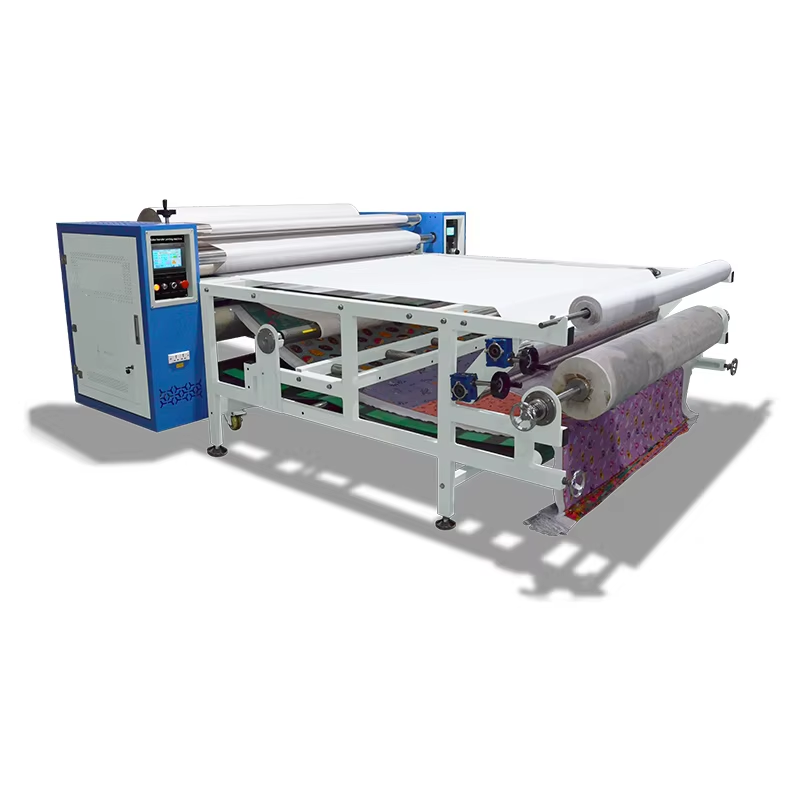
Priemer valčeka a šírka prenosu: Prispôsobenie stupnice stroja požiadavkám výroby
Ako šírka prenosu určuje univerzálnosť substrátu – od úzkych okrajov po široké textilné formáty
Šírka prenosu valcového tepelného lisu priamo určuje rozsah substrátov, ktoré môžete spracovať. Úzka šírka (12–16 palcov) je vhodná pre malé formáty, ako sú náplety na rukávy, logo na vrecká a okraje – kde je najdôležitejšia presnosť pri spracovaní kompaktných položiek. Naopak, stroj veľkého formátu (60+ palcov) umožňuje spracovanie textílií na celú šírku, napríklad pre plagáty, vlajky a kontinuálne spracovanie látok z rolí. Prispôsobenie šírky prenosu bežnej veľkosti vašich úloh predchádza drahým stratám materiálu a minimalizuje nutnosť manuálneho prepolohovania. Napríklad tlačiareň, ktorá spracováva aj dizajny na tričká veľkosti 20 palcov, aj mäkké reklamné panely veľkosti 54 palcov, potrebuje stroj, ktorý dokáže pojať väčší rozmer bez kompromitovania presnosti zarovnania pri úlohách s užším formátom. Výber šírky, ktorá presahuje najväčší plánovaný substrát aspoň o 2 palce, zaisťuje rovnakú kvalitu prenosu od okraja po okraj a zjednodušuje manipuláciu s materiálom pri vysokovýkonnostnom výrobe.
Úloha priemeru valca pri regulácii napätia látky, hĺbke prenikania tepla a prenosu bez tvorby vrások
Priemer valčeka kriticky ovplyvňuje reguláciu napätia tkaniny, hĺbku prieniku tepla a kvalitu povrchu. Väčší priemer zväčšuje dĺžku kontaktnej časti, čím sa ťah rovnomernejšie rozdeľuje po elastických alebo jemných textilných materiáloch a zníži sa deformácia. Zároveň predĺži dobu pôsobenia tlaku a teploty – čo umožňuje lepidlám alebo sublimačným farbivám preniknúť cez hrubšie vrstvy bez popálenia povrchu. Napríklad valček s priemerom 6 palcov udržiava tepelnú stabilitu ±1 °C pri ťažkom fleecovi, kým valček s priemerom 3 palce môže spôsobiť lokálne prehriatie, čo vedie k tvorbe záhybov alebo neúplnej adhézii. Hladší a postupnejší tlakový profil väčšieho valčeka pomáha odstrániť záhyby ešte pred bodom prenosu a zabezpečuje konzistentne bezzáhybový výstup – čo je obzvlášť dôležité pri nepretržitej výrobe, keď náhle nárasty napätia spôsobené príliš malými valčekmi vedú k nesprávnemu zarovnaniu a nutnosti opravy.
Výkon vykurovacieho systému a stabilita teploty pre spoľahlivé prenosy
Systém vykurovania valcového tepelného lisu priamo určuje konzistenciu prenosu, energetickú účinnosť a univerzálnosť podkladov. Výber správnej technológie – a pochopenie toho, ako presnosť teploty ovplyvňuje výstup – je nevyhnutný na minimalizáciu odpadu a udržanie kvality.
Infradobové, kalodové a keramické vykurovacie technológie: porovnanie presnosti, rovnostnosti a doby reakcie pri prevádzke valcového tepelného lisu
Infračervené (IR) kúrenia využívajú žiarenie na rýchle zahriatie a vysokú energetickú účinnosť, avšak ich rovnomernosť sa môže líšiť podľa farby a odrazivosti substrátu, čo vyžaduje dôkladnú kalibráciu. Ohrievacie prvky typu Calrod – odolné vinutia v kovovej rúrke – poskytujú veľmi stabilné a rovnomerné rozloženie tepla po celej dĺžke valca, čo ich robí ideálnymi pre dlhé, nepretržité prevádzky. Hoci reagujú pomalšie ako IR, vyznačujú sa vynikajúcou tepelnou konzistenciou. Keramické kúrenie ponúka vyváženú alternatívu: rýchlejšie zahriatie a ochladenie ako Calrod s vynikajúcou rovnomernosťou a citlivosťou na zmenu. Dvojzónové senzory spoločne s mikroprocesorovými PID regulátormi ďalej zvyšujú presnosť všetkých troch systémov a zabezpečujú, že celá šírka prenosu zostáva v úzkom tepelnom rozsahu – aj pri kolísaní rýchlosti linky.
Prečo je stabilita ±1 °C dôležitá: vplyv na prilnavosť farby, vernosť farieb a zníženie mierky odpadu
Odchýlky teploty len o ±1 °C môžu výrazne ohroziť integritu prenosu. Sublimačné farbivá sa aktivujú v úzkom teplotnom rozsahu; už mierne nedohriatie alebo prehriatie bráni úplnej sublimácii, čo spôsobuje nerovnomerné priľnavosť a vyblednutie alebo posun farieb – najmä v pastelových farebných paletách. V priemyslovej prieskumnej štúdii z roku 2023 sa zistilo, že udržiavanie teplotnej stability v rozsahu ±1 °C znížilo podiel výrobkov s posunutými farbami o 22 %. Pri priamom tlačení na fóliu nadmerné teplo spáli lepiacu práškovú hmotu, zatiaľ čo nedostatočné teplo spôsobuje odpadávanie. Presná tepelná regulácia zabezpečuje, že každý centimeter látky dostane optimálnu energiu na vytvorenie polymérnych väzieb – čím sa priamo zvyšuje vernosť farieb, pevnosť priľnavosti a výťažok. Preto je stabilita ±1 °C nie len vylepšením – je to základný požiadavka pre výrobné valcové tepelné lisovacie stroje.
Rovnomernosť tlaku a riadenie napätia pozdĺž cesty valca
Konštantný tlak a presné napätie po celej šírke valčeka sú nevyhnutné pre bezchybné prenášanie. Už malé odchýlky tlaku spôsobujú „fantómovanie“, posuny farieb alebo neúplné prilnavosť farby – najmä pri širokoformátových grafikách. Vysokovýkonné stroje dosahujú rovnomernosť pomocou zakrivených valčekov, nastaviteľných vzduchových valcov alebo segmentovaných tlakových zón, ktoré umožňujú obsluhe jemne upraviť profil stlačenia po celej šírke. Bez tejto funkcie sa podľa priemyselných štandardov z roku 2023 môže miera odpadu pri kritických úlohách zvýšiť o 5–12 %.
Riadenie napätia je rovnako rozhodujúce. Počas nepretržitej prevádzky sa materiály musia zavádzať hladko – bez natiahnutia, posunutia alebo tvorby záhybov. Kolísania sa často vyskytujú v dôsledku zlej zarovnanosti cievok, nejednotného brzdenia pri odvinovaní alebo náhlych zmenách rýchlosti. Pokročilé systémy integrujú uzavreté riadenie napätia pomocou tenzometrov alebo pohyblivých valčekov, ktoré reagujú v reálnom čase a udržiavajú napätie materiálu v rozmedzí ±2 N. Tým sa zabráni posunutiu cievok pri navíjaní a stabilizuje sa medzera pre prenos materiálu od prvého až po posledný meter. Pri posudzovaní stroja sa uistite, že jeho systém riadenia napätia podporuje automatickú kompenzáciu priemeru cievky a že dráha materiálu neobsahuje ostré ohyby ani miesta zvýšeného trenia. Dobre navrhnutá dráha materiálu zníži odpad. a chráni silikónový povrch valčeka – predĺži tak jeho životnosť a zlepší dlhodobý návrat investícií (ROI).
Pripravenosť na automatizáciu a optimalizácia výkonu pre škálovateľnú výrobu
Chytré integračné funkcie: synchronizácia enkóderov, kompatibilita s PLC a automatické spustenie/zastavenie pre efektívnosť inline pracovného postupu
Pre škálovateľnú, vysokorozsahovú dekoráciu musí valcový tepelný lis fungovať ako reaktívny uzol – nie ako samostatný nástroj – v automatizovanej výrobnej linke. Synchronizácia založená na enkóderoch presne zarovnáva rýchlosť rotácie a polohu valca so sadzobnou rýchlosťou podkladu, čím sa zabráni natiahnutiu a nesprávnemu zarovnaniu počas nepretržitého prenosu. Kompatibilita so štandardnými PLC protokolmi umožňuje bezproblémovú integráciu do centrálneho riadiaceho systému pre úpravy parametrov v reálnom čase, vyvolanie prednastavení a prediktívnu diagnostiku – čím sa odstraňuje potreba manuálneho zásahu. Funkcia automatického štartu/zastavenia, aktivovaná senzormi prítomnosti podkladu, skracuje nevyužívané cykly ohrevu a mechanické opotrebovanie medzi dávkami, čo priamo zvyšuje výkon. Spoločne tieto inteligentné funkcie znížia závislosť od operátora, skrátenie času prepnutia a podporia lineárne škálovanie výstupu v miere rastúcej poptávky – čím sa lis mení na budúcnosť-pripravený prostriedok schopný sa prispôsobiť rôznym výrobným sériám a rýchlostiam linky s minimálnou rekonfiguráciou.
Kvalita výroby a trvanlivosť: maximalizácia návratnosti investícií v prostrediach s vysokým využitím
Kľúčové faktory trvanlivosti – hrúbka oceľového konštrukčného profilu, ložiská priemyselnej kvality a zníženie tepelnej expanzie v valcových tepelných lisovacích strojoch na nepretržitý prevádzkový režim
Pri výrobe vo veľkom objeme kvalita výstavby určuje dlhodobý návrat investícií. Tri faktory trvanlivosti sú rozhodujúce: hrúbka ocele konštrukcie, kvalita ložísk a riadenie tepelnej rozťažnosti. Rám z ocele s vysokou hrúbkou – 3 mm alebo viac – poskytuje tuhosť, ktorá odoláva deformácii pri trvalom zaťažení, čím sa zabráni nesprávnemu zarovnaniu valčekov a znížia sa náklady na údržbu súvisiace s konštrukciou až o 40 % (Správa priemyslu z roku 2023). Ložiská priemyselnej kvality, navrhnuté pre nepretržité prevádzkové cykly, minimalizujú trenie a opotrebovanie rotujúcich komponentov – často zdvojnásobia intervaly údržby a výrazne znížia neplánované výpadky v porovnaní so štandardnými alternatívami. Tepelná rozťažnosť je tichou hrozbou: nerovnomerné rozťaženie valčekov pri zvýšenej teplote spôsobuje nekonzistentný tlak a predčasné zlyhanie prenosu. Už odchýlka 0,5 mm môže spôsobiť odmietnutie celej dávky. Najlepšie návrhy tento problém zmiernia pomocou presne obrobených kompenzačných spojov a zliatin odolných vo vysokých teplotách, ktoré zachovávajú rozmerovú stabilitu pri trvalých prevádzkových teplotách. Investícia do týchto základných prvkov zabezpečuje stálu kvalitu, zníži celkové náklady na vlastníctvo a poskytne spoľahlivý výkon počas rokov intenzívneho používania.
Často kladené otázky
Čo určuje najvhodnejšiu šírku prenosu pre moju valcovú tepelnú lisovaciu stroj?
Šírka prenosu závisí od veľkosti a typu substrátov, s ktorými pracujete. Vyberte stroj so šírkou aspoň o 2 palce väčšou ako vaša najväčšia plánovaná veľkosť substrátu, aby ste dosiahli optimálne výsledky.
Ako ovplyvňuje priemer valca výkon tepelnej lisovacej stroja?
Väčšie valce zlepšujú kontrolu napätia, prenikanie tepla a zabránenie tvorbe vrások, najmä pri elastických alebo hrubých textilných materiáloch. Zvyšujú tepelnú stabilitu a zabezpečujú konzistentnú kvalitu prenosu.
Aký rozsah teplôt je kritický pre sublimačné farby?
Sublimačné farby sa aktivujú v úzkom teplotnom okne, pričom zvyčajne vyžadujú stabilitu ±1 °C, aby sa zabezpečilo správne prichytenie, vernosť farieb a minimalizácia podielu neprijatých výrobkov.
Prečo je riadenie napätia dôležité pri nepretržitej prevádzke?
Správna regulácia napätia zabraňuje natiahnutiu, posunutiu a zvrásneniu podkladu. Pokročilé systémy s uzavretou slučkou regulácie napätia udržiavajú stabilitu, čím sa zníži odpad a zvýši sa účinnosť manipulácie s materiálom.
Aké funkcie robia stroj na tepelné lisovanie valcov automatizovateľným?
Hľadajte synchronizáciu pomocou enkodera, kompatibilitu s PLC a funkcie automatického štartu/zastavenia, ktoré uspokojujú požiadavky na integráciu do automatizovaných výrobných línií a zvyšujú škálovateľnosť výkonu.
Obsah
- Priemer valčeka a šírka prenosu: Prispôsobenie stupnice stroja požiadavkám výroby
- Výkon vykurovacieho systému a stabilita teploty pre spoľahlivé prenosy
- Rovnomernosť tlaku a riadenie napätia pozdĺž cesty valca
- Pripravenosť na automatizáciu a optimalizácia výkonu pre škálovateľnú výrobu
- Kvalita výroby a trvanlivosť: maximalizácia návratnosti investícií v prostrediach s vysokým využitím
- Často kladené otázky

