
 EN
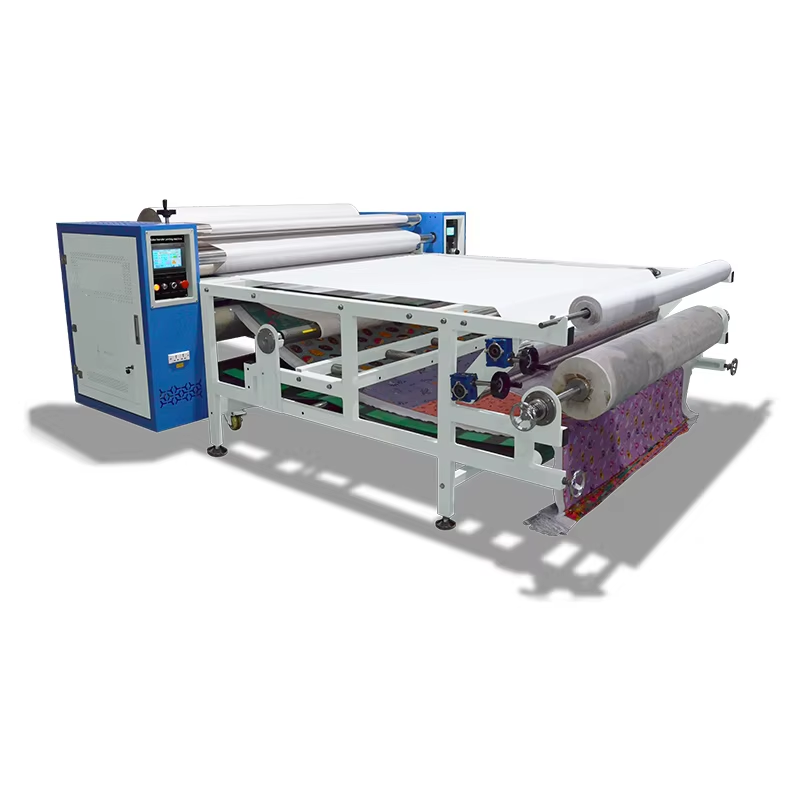
Hengerátmérő és átviteli szélesség: A gép skálájának igazítása a gyártási igényekhez
Az átviteli szélesség hogyan határozza meg az alapanyag-fajták sokféleségét – keskeny vágásoktól a szélesformátumú textíliákig
Egy hengeres hőnyomó gép átviteli szélessége közvetlenül meghatározza a feldolgozható alapanyagok skáláját. Egy keskeny szélesség (30–40 cm) kis formátumú alkalmazásokhoz, például ujjfunkciós címkékhez, zseb-logókhoz és díszítőelemekhez ideális – ahol a kis méretű tárgyakon való pontosság a legfontosabb. Ellentétben ezzel egy nagyformátumú gép (150 cm felett) lehetővé teszi a teljes szélességű textíliák feldolgozását, például plakátok, zászlók és folyamatos anyagfeldolgozás esetén. Az átviteli szélesség megfeleltetése a tipikus munkafeladatok méretéhez elkerüli a drága anyagpazarlást, és csökkenti a kézi újrapozicionálás szükségességét. Például egy nyomdában, amely egyszerre 50 cm-es pólóterveket és 137 cm-es puha reklámfeliratokat is készít, olyan gépre van szükség, amely kezeli a nagyobb méretet anélkül, hogy kompromisszumot kötnénk a keskenyebb feladatok pontos igazításával. Olyan szélesség kiválasztása, amely legalább 5 cm-rel meghaladja a legnagyobb tervezett alapanyag méretét, biztosítja az egyenletes perctől-percig tartó átvitelt, és leegyszerűsíti a nagy mennyiségű anyag kezelését.
A henger átmérőjének szerepe a textíliák feszességének szabályozásában, a hő behatolási mélységében és a gyűrődésmentes átvitelben
A henger átmérője döntően befolyásolja a szövetfeszültség-szabályozást, a hő behatolási mélységét és a felületi minőséget. Egy nagyobb átmérő növeli a kontaktív ívet, így egyenletesebben osztja el a húzóerőt a nyújtható vagy érzékeny textíliák mentén, csökkentve a torzulást. Emellett megnöveli a nyomás és hő hatásának időtartamát – lehetővé téve, hogy ragasztók vagy szublimációs festékek kössenek át vastagabb rétegeken anélkül, hogy a felület megégetne. Például egy 6 hüvelykes átmérőjű henger ±1 °C-os hőmérsékletstabilitást biztosít sűrű, puha gyapjúszöveteknél, míg egy 3 hüvelykes henger forró foltokat okozhat, amelyek ráncokat vagy hiányos ragasztást eredményeznek. A nagyobb henger simább, fokozatosabb nyomásgörbéje segít kiküszöbölni a ráncokat a transzferpont előtt, így folyamatosan ráncmentes kimenetet biztosít – különösen fontos ez a folyamatos üzemű gyártás során, ahol a túl kis hengerek miatti feszültségcsúcsok elmozduláshoz és újrafeldolgozáshoz vezetnek.
Fűtőrendszer teljesítménye és hőmérséklet-stabilitása megbízható transzferek érdekében
Egy hengeres melegítőprés gép fűtési rendszere közvetlenül meghatározza a hőátadás egyenletességét, az energiahatékonyságot és az alapanyagok sokoldalúságát. A megfelelő technológia kiválasztása – valamint annak megértése, hogyan befolyásolja a hőmérséklet-pontosság a kimenetet – elengedhetetlen a hulladék minimalizálásához és a minőség fenntartásához.
Infravörös, kalrod- és kerámiafűtési technológiák: pontosságuk, egyenletességük és reakcióidejük összehasonlítása hengeres melegítőprés gépek működtetése során
Az infravörös (IR) fűtőelemek sugárzási energiát használnak gyors felmelegedéshez és magas energiatakarékossághoz, de egyenletességük változhat az alapanyag színétől és tükrözőképességétől függően, így gondos kalibrációra van szükség. A Calrod-elemek – fémburkolatba csomagolt ellenállásos spirálok – rendkívül stabil és egyenletes hőeloszlást biztosítanak a henger teljes felületén, ezért kiválóan alkalmasak hosszú, megszakítás nélküli üzemelésre. Bár lassabban reagálnak, mint az IR-fűtőelemek, kiválóan teljesítenek a hőmérsékleti egyenletesség terén. A kerámiafűtés kiegyensúlyozott alternatívát kínál: gyorsabb felmelegedést és lehűlést biztosít a Calrod-elemeknél, kiváló egyenletességgel és reakcióképességgel. A kétzónás érzékelők és a mikroprocesszor-alapú PID-szabályozók tovább finomítják mindhárom rendszert, biztosítva, hogy a teljes átviteli szélesség szoros hőmérsékleti tartományon belül maradjon – még akkor is, ha a vonali sebesség ingadozik.
Miért fontos a ±1 °C-os stabilitás: hatása a festék tapadására, a szín pontosítására és a selejtarány csökkentésére
A hőmérséklet-ingadozások mindössze ±1 °C-os mértéke is jelentősen veszélyezheti a transzfer folyamat integritását. A szublimációs festékek egy szűk hőmérsékleti tartományban aktiválódnak; még a kis mértékű alacsonyabb vagy magasabb hőmérséklet is megakadályozza a teljes gázosodást, ami foltos tapadást és halványodott vagy eltolódott színeket eredményez – különösen a pasztellszínek esetében. Egy 2023-as iparági felmérés szerint a ±1 °C-os hőmérséklet-stabilitás fenntartása 22%-kal csökkentette a színeltolódás miatti selejtezéseket. A közvetlen-filmre nyomtatásnál a túlzott hő égési nyomot hagy az ragasztóporon, míg a hőhiány peelinget okoz. A pontos hőmérséklet-szabályozás biztosítja, hogy a textílián minden centiméter ugyanannyi optimális energiát kapjon a polimer kötés létrehozásához – ez közvetlenül javítja a szín-hűséget, a tapadási erőt és a kihozatalt. Ezért a ±1 °C-os stabilitás nem egyszerű fejlesztés – hanem alapvető követelmény a gyártási szintű hengeres hőnyomó gépekhez.
Nyomásegyenletesség és feszültség-kezelés a hengerpálya mentén
A hibamentes átvitel érdekében a teljes henger szélességén keresztül egyenletes nyomás és pontos feszítés elengedhetetlen. Még apró nyomásváltozások is okozhatnak képismétlődést, színeltolódást vagy hiányos festékragasztódást – különösen nagyformátumú grafikai nyomtatásnál. A nagy teljesítményű gépek egyenletességet érnek el domborított hengerekkel, állítható levegős hengerekkel vagy szegmentált nyomási zónákkal, amelyek lehetővé teszik a munkaerő számára, hogy finoman beállítsa a nyomóprofilot a szélesség mentén. Enélkül a képesség nélkül a gyártási selejtarány kritikus feladatoknál 5–12%-kal emelkedhet, az iparági 2023-as referenciaértékek szerint.
A feszültségvezérelmnek ugyanolyan döntő szerepe van. Folyamatos üzemelés közben az alapanyagoknak zavartalanul kell haladniuk – nyúlás, elcsavarodás vagy gyűrődés nélkül. A feszültség-ingadozások gyakran a tekercsek rossz igazításából, az oldalirányú fékezés egyenetlenségéből vagy hirtelen sebességváltozásokból erednek. A fejlett rendszerek zárt hurkú feszültségvezérlést alkalmaznak terhelésérzékelőkkel vagy táncoló görgőkkel, amelyek valós idejű választ adnak a webszalag feszültségének fenntartására ±2 N-es tűréshatáron belül. Ez megakadályozza a tekercsek teleszkópos összeomlását a visszatekercselő orsókon, és stabilizálja a transzferrés-t az első métertől az utolsóig. Amikor egy gépet értékelünk, ellenőrizzük, hogy a feszültségvezérlő rendszer támogatja-e az automatikus átmérő-kiegyenlítést, és hogy a tekercselési útvonal elkerüli-e a hegyes kanyarokat és a súrlódási pontokat. Egy jól megtervezett webszalag-út csökkenti az anyagpazarlást és védi a görgő szilikon felületét – ezzel meghosszabbítja a szolgáltatási élettartamot és javítja a hosszú távú ROI-t.
Automatizálási készség és teljesítményoptimalizálás skálázható termeléshez
Okos integrációs funkciók: kódolószinkronizáció, PLC-kompatibilitás és automatikus indítás/leállítás az inline munkafolyamat hatékonyságának növeléséhez
A mérethelyes, nagy mennyiségű díszítéshez a hengeres hőnyomó eszköznek nem önálló eszközként, hanem reagáló csomópontként kell működnie egy automatizált gyártósoron. Az enkóder-alapú szinkronizáció pontosan igazítja a henger forgási sebességét és helyzetét a szubsztrátum táplálási sebességéhez, így megakadályozza a nyúlást és a helytelen regisztrációt a folyamatos átvitel során. A szabványos PLC-protokoll-kompatibilitás lehetővé teszi a zavartalan integrációt központosított vezérlőrendszerekbe valós idejű paraméter-beállításokhoz, receptek visszahívásához és előrejelző diagnosztikához – így kiküszöböli a kézi beavatkozást. Az alváz jelenlétére reagáló érzékelők által aktivált automatikus indítás/leállítás funkció csökkenti az üresjáratban történő fűtési ciklusokat és a mechanikai kopást a tételcserék között, közvetlenül növelve a termelékenységet. Ezen intelligens funkciók együttesen csökkentik az operátorok függőségét, rövidítik a gépváltási időt, és támogatják a lineáris kimeneti skálázást a növekvő kereslettel együtt – így a nyomóegységet jövőbiztos eszközzé alakítják, amely minimális újraconfigurációval alkalmazkodik változó termékfutamokhoz és gyártósori sebességekhez.
Gyártási minőség és tartósság: Az ROI maximalizálása nagy igénybevételű környezetekben
Kritikus tartóssági tényezők – szerkezeti acéllemez vastagsága, ipari minőségű csapágyak és hőtágulás-kiegyenlítés folyamatos üzemű hengeres melegítő gépekben
Nagy mennyiségű gyártás esetén a gyártási minőség határozza meg a hosszú távú megtérülést. Három tartóssági tényező döntő jelentőségű: a szerkezeti acél vastagsága, a csapágy minősége és a hőtágulás kezelése. Egy vastag acélváz – 3 mm vagy annál vastagabb – merevséget biztosít, amely ellenáll a hosszantartó nyomás alatti deformációnak, megakadályozza a hengerpárok elmozdulását, és csökkenti a szerkezeti okokból származó karbantartási költségeket akár 40%-kal (2023-as iparági jelentés). Ipari minőségű csapágyak, amelyeket folyamatos üzemciklusra terveztek, minimalizálják a forgó alkatrészek súrlódását és kopását – gyakran megduplázzák a szervizelési időközöket, és drasztikusan csökkentik a tervezetlen leállásokat a szokásos alternatívákhoz képest. A hőtágulás csendes fenyegetés: a hengerek egyenetlen melegedése miatti tágulás nyomásingadozásokat és korai átvitel-meghibásodást eredményez. Már egy 0,5 mm-es eltérés is kiválthatja egy tétel visszautasítását. A vezető tervek ezt a problémát precíziós megmunkált tágulási résekkel és magas hőmérsékleten is méretstabil ötvözetekkel enyhítik. Ezeknek az alapvető tényezőknek a megfelelő beruházása biztosítja a minőség egyenletességét, csökkenti a teljes tulajdonosi költséget, és évekig tartó, intenzív használat mellett is megbízható teljesítményt nyújt.
GYIK
Mi határozza meg a legmegfelelőbb átviszeli szélességet a hengeres hőprés gépemhez?
Az átviszeli szélesség a felhasznált alapanyagok méretétől és típusától függ. Válasszon olyan gépet, amelynek szélessége legalább 2 hüvelykkel nagyobb, mint a legnagyobb tervezett alapanyag, optimális eredmények érdekében.
Hogyan befolyásolja a henger átmérője a hőprés teljesítményét?
A nagyobb átmérőjű hengerek javítják a feszültségvezérlést, a hőhatást és a gyűrődés megelőzését, különösen nyújtható vagy vastag textíliák esetén. Javítják a hőmérsékleti stabilitást és biztosítják az egyenletes átviszeli minőséget.
Milyen hőmérséklettartomány kritikus a szublimációs festékek számára?
A szublimációs festékek egy szűk hőmérsékleti tartományban aktiválódnak, általában ±1 °C-os stabilitást igényelnek a megfelelő tapadás, színvisszaadás és a selejtarány minimalizálása érdekében.
Miért fontos a feszültségvezérlés folyamatos üzemelés során?
A megfelelő feszültség-kezelés megakadályozza az alapanyag nyúlását, elcsavarodását és gyűrődését. A zárt hurkú feszültség-szabályozással rendelkező fejlett rendszerek stabilitást biztosítanak, csökkentve a hulladékot és javítva az anyagkezelés hatékonyságát.
Milyen funkciók teszik egy hengeres hőprés-gépet automatizálásra késznek?
Keressen kódolószinkronizációt, PLC-kompatibilitást és automatikus indítás/leállítás funkciókat, amelyek elősegítik az integrációt az automatizált gyártósorokba, és javítják a termelési kapacitás skálázhatóságát.
Tartalomjegyzék
- Hengerátmérő és átviteli szélesség: A gép skálájának igazítása a gyártási igényekhez
- Fűtőrendszer teljesítménye és hőmérséklet-stabilitása megbízható transzferek érdekében
- Nyomásegyenletesség és feszültség-kezelés a hengerpálya mentén
- Automatizálási készség és teljesítményoptimalizálás skálázható termeléshez
- Gyártási minőség és tartósság: Az ROI maximalizálása nagy igénybevételű környezetekben
- GYIK

