
 EN
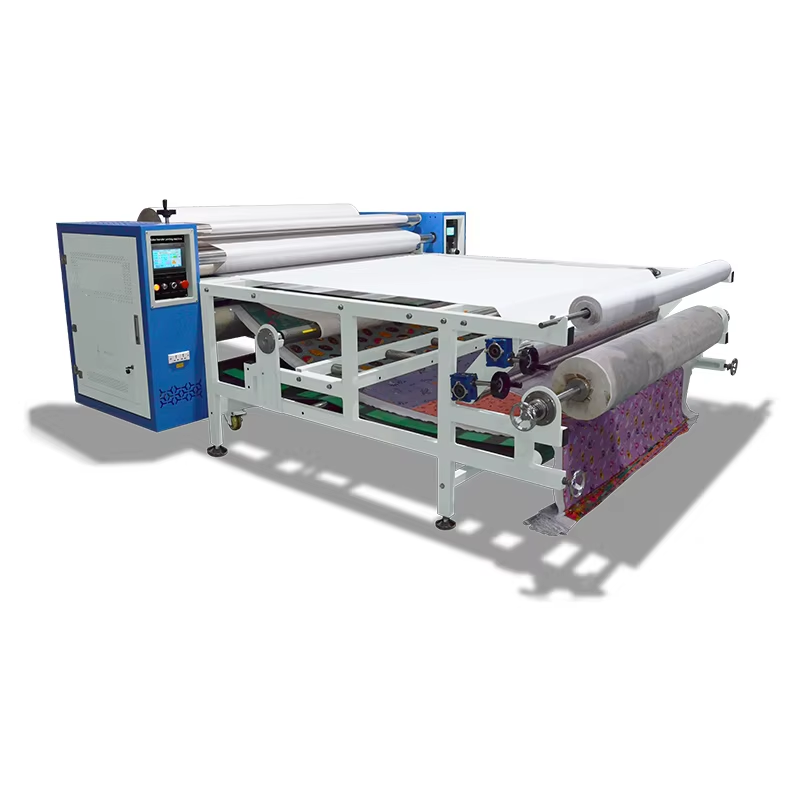
Дијаметар ваљка и ширина преноса: Уравњавање машине са захтевима производње
Како ширина преноса одређује свестраност субстратаод уских резања до текстила великог формата
Ширина преноса ролле топлотне пресе директно диктује опсег субстрата које можете обрадити. Уско ширину (1216 инча) одговара апликацијама малог формата као што су петљице за рукаве, џепни логотипи и облоге где је прецизност на компактним предметима најважнија. За разлику од тога, машина широког формата (60+ инча) омогућава обраду текстила у целој ширини за знамене, заставе и рол-то-рол тканине. Успоредити ширину преноса са типичном величином залога избегава скуп отпад материјала и минимизира ручно репозиционирање. На пример, штампарици која се бави и 20-инчнима дизајнима мајица и 54-инчнима меким знаковима треба машина која може да прихвате већу димензију без компромиса са усклађивањем на уским пословима. Избор ширине која премаши ваш највећи планирани субстрат за најмање 2 инча осигурава доследан пренос од ивице до ивице и поједностављава руковођење великим количинама материјала.
Улога пречника ваљка у контроли напетости тканине, дубини проналазања топлоте и преносу без брдица
Дијаметар ваљка критично утиче на контролу напетости тканине, дубину проналазања топлоте и квалитет површине. Већи пречник повећава контактни лук, равномерније распоређује погон преко еластичних или деликатних текстила и смањује искривљење. Такође продужава време боравка под притиском и температуром дозвољавајући лепилима или сублимационим мастилима да се вежу кроз дебљи слојеви без обривања површине. На пример, ваљак дијаметара 6 инча одржава топлотну стабилност ± 1 ° Ц преко тешке вуна, док ваљак од 3 инча може генерисати гореће тачке које узрокују брдице или некомплетан адхезија. Глатка, постепеној криви притиска већих ваљка помаже у елиминисању брка пре тачке преноса, пружајући конзистентно излаз без бркања, посебно виталан током континуиране производње, где напрезања из подразмерава воде до погрешног усклађивања и прераде.
Учинци система грејања и стабилност температуре за поуздане преносе
Огревачки систем роллерове топлотне преске директно одређује конзистенцију преноса, енергетску ефикасност и свестраност субстрата. Избор праве технологијеи разумевање како прецизност температуре утиче на производњује од суштинског значаја за минимизацију отпада и одржавање квалитета.
Инфрацрвене, топле и керамичке технологије за грејање: упоређивање прецизности, јединствености и времена одговора у раду машини за топлотну пресну ролка
Инфрацрвени грејачи користе зрачујућу енергију за брзо загревање и високу енергетску ефикасност, али њихова јединственост може варирати са бојом субстрата и рефлективношћу, што захтева пажљиву калибрацију. Калрод елементирезистивне намотки са металном обвивкомдоносе веома стабилну, равномерну расподелу топлоте преко ваљка, што их чини идеалним за дуге, непрекидне трке. Иако су спорији у одговору од ИР, одликују се у топлотној конзистенцији. Керамичко грејање нуди уравнотежену алтернативу: брже загревање и хлађење од топлоте, са одличном униформизмом и отзивом. Двозони сензори у параду са ПИД контролерима заснованим на микропроцесорима додатно побољшавају сва три система, осигуравајући да цела ширина преноса остане у ужеженом топлотном прозору, чак и када се брзина линије флуктуира.
Зашто је стабилност на ±1°C важна: утицај на адхезију мастила, верност боје и смањење стопе одбацивања
Одступања температуре од само ± 1 °C могу значајно угрозити интегритет преноса. Сублимацијска мастила се активирају у уском топлотном прозору; чак и благо недовољно или прегревање спречава потпуну гасификацију, узрокујући неравномерну адхезију и бледе или измењене бојепосебно у пастелним палетама. Истраживање из 2023. године показало је да је одржавање стабилности од ± 1 °C смањило одбацивање промене боје за 22%. У апликацијама које се директно примењују на филм, прекомерна топлота спаљује лепи прах, док недостатак топлоте доводи до лупљења. Прецизна топлотна контрола осигурава да сваки инч тканине добије оптималну енергију за полимерску везу, директно побољшавајући верност боје, чврстоћу прилепљења и принос. Као такав, стабилност ± 1 °C није надградњаје основни захтев за производне роллер тепло пресс машине.
Уједноставност притиска и управљање напетом на путу ваљања
Конзистентан притисак и прецизна напетост преко пуне ширине ваљка нису преговарачки за преносе без дефеката. Чак и мале варијације притиска узрокују призраке, промене боје или некомплетан прилепљивање мастила, посебно на широкоформатској графици. Машине са високим перформансима постижу јединство кроз ролике са круном, подесиве ваздушне цилиндре или сегментиране зоне притиска које оператерима омогућавају да фино подешавају профил ножњака широм ширине. Без ове способности, стопа одбијања производње на критичним пословима може порасти за 512%, према индустријским референтним показатељима 2023. године.
Управљање тензијом је исто тако одлучујуће. Током континуиране радње, супстрати морају бити непрекидно храњени без истезања, искривљења или брда. Флуктуације често потичу од лошег равнарења ваљања, непостојанног неравномерног кочење или ненадељне промене брзине. Напречни системи интегришу контролу напетости затвореном петљицом користећи ћелије оптерећења или ролле који реагују у реалном времену како би одржали напетост мреже у оквиру ± 2 Н. Ово спречава телескопирање на ревинд спилсу и стабилизује пропад преноса Приликом процене машине, потврдите да његов систем за напетост подржава аутоматску компензацију пречника и да пут варења избегава оштре завоје и тачке тријања. Добро дизајнирана патека за веб смањује трошење материјала и штити силиконску површину ролка, продужава животни век и побољшава дугорочну РОИ.
Припрема за аутоматизацију и оптимизација проводње за скалишућу производњу
Смарт интеграције карактеристике: енкодер синхронизација, ПЛЦ компатибилност и аутоматски почетак / заустављање за ефикасност у линији радног тока
За скалибилан, декорацију великог запремине, топлотна преса на ролику мора да функционише као одговоран чворне самостални алату аутоматизованој производној линији. Синхронизација заснована на енкодеру прецизно усклађује брзину ротације ролера и положај са брзином хране супстрата, спречавајући истезање и погрешну регистрацију током континуираног преноса. Стандардна компатибилност ПЛЦ протокола омогућава беспрекорно интегрисање у централизоване контролне системе за прилагођавање параметара у реалном времену, повлачење рецепта и прогнозну дијагностикуи елиминисање ручне интервенције. Функција аутоматског покретања/устављања, која се активира сензорима присуства супстрата, смањује цикли загревања и механичко хабање између серије, директно повећавајући проток. Заједно, ове паметне карактеристике смањују зависност од оператера, смањују време преласка и подржавају линеарно проширење излаза како тражење растепрерађујући штампу у средство спремно за будућност способно да се прилагоди различитим производним емисијама и брзинама линије са минималном реконфигура
Изградите квалитет и трајност: Максимизујте РОИ у окружењима са високом употребом
Критични фактори издржљивостиструктурни челични размет, лагери индустријске класе и ублажавање топлотне експанзије у машинама за топлотну преску ролера за континуирано радно време
У производњи великих количина, квалитет изградње дефинише дугорочну РОИ. Три фактора издржљивости су одлучујућа: конструктивни челични пресек, квалитет лежаја и управљање топлотним ширењем. Тешко-размерни челични оквир3 мм или дебљи пружа крутост да се издрже нагињањању под сталним притиском, спречавајући погрешно усклађивање ролера и смањујући трошкове одржавања повезане са конструкцијом до 40% (Извештај индустрије 2023). Индустријски радни лежаји, дизајнирани за континуиране циклусе рада, минимизују тријање и хабање ротирајућих компонентичесто удвостручавају интервали сервиса и смањују непланирано време простора у поређењу са стандардним алтернативама. Термичка експанзија је тиха претња: неравномерна експанзија ролка под топлотом изазива неисправности притиска и прерано неуспех преноса. Чак и одступање од 0,5 мм може изазвати одбацивање партије. Најбољи дизајн олакшава ово прецизним радним савезима за проширење и легурама на високу температуру које очувају стабилност димензија на трајним оперативним температурама. Инвестирање у ове основне елементе осигурава конзистентан квалитет, смањује укупне трошкове власништва и пружа поуздану перформансу током година тешке употребе.
Често постављене питања
Шта одређује најбољу ширину преноса за моју ролерску топлотну пресу?
Ширина преноса зависи од величине и врсте субстрата са којима радите. Изаберите машину са ширином већом од највеће планиране супстрате за најмање 2 инча за оптималне резултате.
Како дијаметар ролка утиче на перформансе топлотне штампе?
Веће ваљке побољшавају контролу напетости, пролаз топлоте и спречавање брда, посебно за еластичне или дебљи текстил. Они повећавају топлотну стабилност и обезбеђују конзистентан квалитет преноса.
Који је температурни опсег критичан за сублимационе мастиле?
Сублимацијске мастила се активирају у уском топлотном прозору, обично захтевају стабилност од ± 1 °C како би се осигурала одговарајућа адхезија, верност боја и минимизована стопа одбијања.
Зашто је управљање напетошћу важно у континуираном раду?
Правилна контрола напетости спречава истезање, искривљање и брдање субстрата. Напређени системи са контролом напетости у затвореном циклусу одржавају стабилност, смањују отпад и побољшавају ефикасност руковања материјалом.
Које карактеристике чине ролер топлотну пресу спремном за аутоматизацију?
Тражите синхронизацију енкодера, компатибилност ПЛЦ-а и функције аутоматског покретања / заустављања, које олакшавају интеграцију у аутоматизоване производне линије и побољшавају скалирујућу способност прометности.
Садржај
- Дијаметар ваљка и ширина преноса: Уравњавање машине са захтевима производње
- Учинци система грејања и стабилност температуре за поуздане преносе
- Уједноставност притиска и управљање напетом на путу ваљања
- Припрема за аутоматизацију и оптимизација проводње за скалишућу производњу
- Изградите квалитет и трајност: Максимизујте РОИ у окружењима са високом употребом
- Често постављене питања

