
 EN
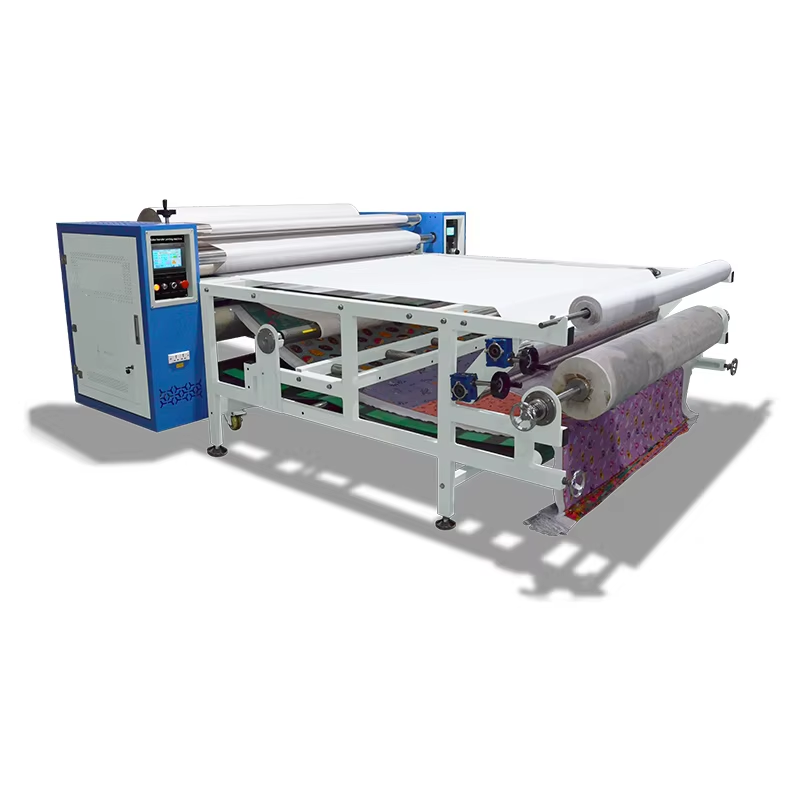
Średnica wałka i szerokość przenoszenia: dopasowanie skali maszyny do wymagań produkcyjnych
W jaki sposób szerokość przenoszenia określa wszechstranność podłoża – od wąskich przycinanych pasów po tekstylia w formacie szerokim
Szerokość przenoszenia maszyny do gorącego prasowania wałkowego bezpośrednio określa zakres podłoży, które można przetwarzać. Wąska szerokość (12–16 cali) nadaje się do zastosowań małoformatowych, takich jak naszywki na rękawy, logo na kieszenie i elementy wykończeniowe – tam, gdzie najważniejsza jest precyzja przy małych przedmiotach. Z kolei maszyna wielkoformatowa (60+ cali) umożliwia przetwarzanie tkanin na pełną szerokość, np. banerów, flag i ciągłych partii materiału w technologii roll-to-roll. Dostosowanie szerokości przenoszenia do typowych rozmiarów zleceń pozwala uniknąć kosztownych odpadów materiału oraz ogranicza konieczność ręcznego przemieszczania podłoża. Na przykład drukarnia obsługująca zarówno projektowane wzory na koszulki o szerokości 20 cali, jak i panele reklamowe miękkie o szerokości 54 cali, potrzebuje maszyny, która pomieści większy wymiar bez utraty dokładności pozycjonowania przy mniejszych zadaniach. Wybór szerokości przekraczającej największy planowany rozmiar podłoża o co najmniej 2 cale zapewnia spójne przenoszenie od krawędzi do krawędzi oraz ułatwia obsługę materiałów w wysokich partiach.
Rola średnicy wałka w kontrolowaniu napięcia tkaniny, głębokości przenikania ciepła oraz przenoszeniu bez marszczeń
Średnica wałka ma kluczowe znaczenie dla kontroli napięcia materiału, głębokości przenikania ciepła oraz jakości powierzchni. Większa średnica zwiększa kąt obwodowy styku, co pozwala na bardziej jednorazowe rozłożenie siły ciągnącej na materiałach elastycznych lub delikatnych i zmniejsza ich odkształcenia. Zwiększa także czas przebywania pod ciśnieniem i temperaturą — umożliwiając klejom lub farbom sublimacyjnym wiązanie się przez grubsze warstwy bez spalania powierzchni. Na przykład wałek o średnicy 6 cali zapewnia stabilność termiczną ±1°C przy przetwarzaniu ciężkich polarów, podczas gdy wałek o średnicy 3 cale może generować gorące punkty powodujące marszczenie się lub niepełne przyklejenie. Gładka i stopniowa krzywa ciśnienia wytworzona przez większy wałek pomaga wyeliminować fałdy jeszcze przed punktem transferu, zapewniając stałą, bezfałdzistą jakość wyjściową — szczególnie istotną w produkcji ciągłej, gdzie skoki napięcia spowodowane zbyt małą średnicą wałków prowadzą do niedoskonałej współosiowości i konieczności poprawek.
Wydajność systemu grzewczego oraz stabilność temperatury w celu niezawodnych transferów
System ogrzewania maszyny do prasowania termicznego z rolkami bezpośrednio określa spójność transferu, wydajność energetyczną oraz uniwersalność podłoży. Wybór odpowiedniej technologii oraz zrozumienie wpływu dokładności temperatury na wynik są kluczowe dla minimalizacji odpadów i utrzymania jakości.
Technologie ogrzewania: podczerwień, grzałki typu calrod oraz ceramika – porównanie dokładności, jednorodności i czasu reakcji w działaniu maszyny do prasowania termicznego z rolkami
Grzejniki podczerwieni (IR) wykorzystują energię promieniowania do szybkiego nagrzewania i osiągania wysokiej wydajności energetycznej, ale ich jednorodność może się różnić w zależności od koloru i odbijalności podłoża, co wymaga starannej kalibracji. Elementy grzewcze typu Calrod – to oporowe cewki otoczone metalową powłoką – zapewniają bardzo stabilne i jednorodne rozprowadzanie ciepła na całej długości wałka, co czyni je idealnym wyborem do długotrwałych, nieprzerwanych przebiegów. Choć reagują wolniej niż grzejniki IR, wyróżniają się doskonałą spójnością termiczną. Ogrzewanie ceramiczne stanowi zrównoważoną alternatywę: szybsze nagrzewanie i ochładzanie niż w przypadku elementów Calrod oraz doskonała jednorodność i czułość na zmiany. Czujniki dwustrefowe w połączeniu z mikroprocesorowymi regulatorami PID jeszcze bardziej precyzyjnie dostosowują działanie wszystkich trzech systemów, zapewniając, że cała szerokość przenoszenia pozostaje w ściśle określonym zakresie temperatur – nawet przy zmianach prędkości linii.
Dlaczego stabilność ±1°C ma znaczenie: wpływ na przyczepność farby, wierność barw oraz redukcję wskaźnika odrzutów
Odchylenia temperatury o zaledwie ±1°C mogą znacząco naruszyć integralność przenoszenia. Farby sublimacyjne aktywują się w wąskim zakresie temperatur; nawet nieznaczne niedogrzewanie lub przegrzewanie uniemożliwia pełne przemiany w stan gazowy, powodując nieregularne przyczepianie oraz wyblakłe lub przesunięte kolory – szczególnie w paletach pastelowych. Badanie branżowe z 2023 roku wykazało, że utrzymywanie stabilności temperatury w zakresie ±1°C zmniejszyło liczbę odrzutów z powodu przesunięć kolorów o 22%. W zastosowaniach bezpośrednich na folię nadmierna temperatura spala proszek klejący, podczas gdy niewystarczająca temperatura prowadzi do odwarstwiania się. Precyzyjna kontrola temperatury zapewnia, że każdy centymetr materiału otrzymuje optymalną ilość energii niezbędnej do wiązania polimerowego – co bezpośrednio poprawia wierność kolorów, wytrzymałość przyczepności oraz współczynnik wydajności. Dlatego stabilność ±1°C nie jest ulepszeniem – jest podstawowym wymogiem dla maszyn do prasowania rolkowego klasy produkcyjnej.
Jednolitość nacisku i kontrola naprężeń wzdłuż ścieżki przesuwu rolki
Stały nacisk i precyzyjne naprężenie na całej szerokości wałka są warunkiem koniecznym do bezbłędnych przenosów. Nawet drobne wahania nacisku powodują zjawisko „przepisywania”, przesunięcia barw lub niepełne przyczepienie farby – szczególnie przy grafice w formacie szerokim. Maszyny o wysokiej wydajności zapewniają jednolitość dzięki wałkom stożkowym, regulowanym cylindrom pneumatycznym lub strefom segmentowego nacisku, które pozwalają operatorom precyzyjnie dostosować profil strefy styku na całej szerokości. Brak tej możliwości może podnieść wskaźnik odrzutów w produkcji zleceń krytycznych o 5–12%, według danych branżowych z 2023 roku.
Zarządzanie napięciem jest równie decydujące. Podczas ciągłej pracy podłoża muszą być podawane płynnie – bez rozciągania się, przesuwania bocznego ani marszczenia się. Wahania napięcia często wynikają z nieprecyzyjnego ustawienia kółek, niestabilnego hamowania przy rozwijaniu lub nagłych zmian prędkości. Zaawansowane systemy wykorzystują zamkniętą pętlę sterowania napięciem z czujnikami siły lub wałkami regulacyjnymi (tzw. dancer rollers), które w czasie rzeczywistym reagują na zmiany i utrzymują napięcie taśmy w zakresie ±2 N. Dzięki temu zapobiega się zsuwaniu się zwojów przy nawijaniu oraz stabilizuje się odstęp przenoszenia od pierwszego do ostatniego metra. Oceniając maszynę, należy upewnić się, że jej system napięcia obsługuje automatyczną kompensację średnicy oraz że tor przesuwu materiału unika ostrych załamań i punktów tarcia. Dobrze zaprojektowany tor przesuwu materiału redukuje odpady i chroni silikonową powierzchnię wałka – wydłuża jego żywotność i poprawia długoterminowy zwrot z inwestycji (ROI).
Przygotowanie do automatyzacji oraz optymalizacja wydajności dla skalowalnej produkcji
Inteligentne funkcje integracji: synchronizacja enkodera, zgodność z PLC oraz automatyczne uruchamianie/zatrzymywanie w celu zwiększenia wydajności przepływu roboczego inline
Do skalowalnej, masowej dekoracji prasa cieplna z wałkiem musi działać jako reaktywny węzeł — nie jako samodzielne narzędzie — w zautomatyzowanej linii produkcyjnej. Synchronizacja oparta na enkoderach precyzyjnie dopasowuje prędkość obrotową i położenie wałka do prędkości podawania podłoża, zapobiegając rozciąganiu i przesunięciom rejestracji podczas ciągłego przenoszenia. Kompatybilność ze standardowym protokołem PLC umożliwia bezproblemową integrację z centralnymi systemami sterowania, umożliwiając dostosowywanie parametrów w czasie rzeczywistym, wywoływanie wcześniej zapisanych ustawień oraz diagnostykę predykcyjną — eliminując konieczność interwencji ręcznej. Funkcja automatycznego uruchamiania/zatrzymywania, aktywowana przez czujniki obecności podłoża, skraca cykle nagrzewania w trybie postoju oraz zużycie mechaniczne między partiami, bezpośrednio zwiększając wydajność. Razem te inteligentne funkcje zmniejszają zależność od operatora, skracają czas przełączania między partiami oraz wspierają liniowe skalowanie produkcji w miarę wzrostu popytu — przekształcając prasę w gotowy na przyszłość zasób, zdolny do adaptacji do różnorodnych serii produktów i prędkości linii przy minimalnej konieczności ponownej konfiguracji.
Jakość wykonania i trwałość: maksymalizacja zwrotu z inwestycji w środowiskach o intensywnym użytkowaniu
Kluczowe czynniki trwałości — grubość blachy stalowej, łożyska przemysłowe oraz ograniczanie rozszerzalności cieplnej w maszynach do prasowania termicznego z rolkami przeznaczonymi do pracy ciągłej
W produkcji masowej jakość wykonania określa długoterminowy zwrot z inwestycji (ROI). Decydujące są trzy czynniki odporności: grubość stali konstrukcyjnej, klasa łożysk oraz zarządzanie rozszerzalnością cieplną. Ramy stalowe o dużej grubości – 3 mm lub więcej – zapewniają sztywność niezbędną do przeciwdziałania odkształceniom pod stałym obciążeniem, zapobiegając nieprawidłowej regulacji wałków i obniżając koszty konserwacji związanych ze strukturą o nawet 40% (Raport branżowy z 2023 r.). Łożyska przeznaczone do zastosowań przemysłowych, zaprojektowane do pracy w trybie ciągłym, minimalizują tarcie i zużycie elementów wirujących – często podwajając interwały serwisowe i drastycznie skracając czas przestoju nieplanowanego w porównaniu do rozwiązań standardowych. Rozszerzalność cieplna stanowi ukryte zagrożenie: nieregularne rozszerzanie się wałków pod wpływem temperatury powoduje niestabilność nacisku oraz wcześniejsze uszkodzenie mechanizmu przenoszenia siły. Nawet odchylenie o 0,5 mm może spowodować odrzucenie całej partii. Najlepsze rozwiązania ograniczają ten problem dzięki precyzyjnie frezowanym połączeniom kompensacyjnym oraz stopom odpornym na wysokie temperatury, które zachowują stabilność wymiarową przy stałych temperaturach roboczych. Inwestycja w te podstawowe elementy gwarantuje stałą jakość, obniża całkowity koszt posiadania (TCO) oraz zapewnia niezawodną wydajność przez lata intensywnej eksploatacji.
Często zadawane pytania
Co decyduje o najlepszej szerokości przenoszenia dla mojej maszyny do gorącego prasowania wałkowego?
Szerokość przenoszenia zależy od rozmiaru i rodzaju podłoży, z którymi pracujesz. Wybierz maszynę o szerokości przynajmniej o 2 cala większej niż największy planowany rozmiar podłoża, aby osiągnąć optymalne rezultaty.
W jaki sposób średnica wałka wpływa na wydajność prasy cieplnej?
Większe wałki poprawiają kontrolę napięcia, wnikanie ciepła oraz zapobieganie marszczeniu, szczególnie przy materiałach elastycznych lub grubychn. Zwiększają stabilność termiczną i zapewniają spójną jakość przenoszenia.
Jaki zakres temperatur jest kluczowy dla atramentów sublimacyjnych?
Atramenty sublimacyjne aktywują się w wąskim oknie termicznym, zwykle wymagając stabilności ±1°C, aby zapewnić prawidłową adhezję, wierność barw oraz minimalizować wskaźnik odrzutów.
Dlaczego zarządzanie napięciem jest ważne w pracy ciągłej?
Poprawne zarządzanie napięciem zapobiega rozciąganiu, skręcaniu i marszczeniu podłoża. Zaawansowane systemy z zamkniętą pętlą sterowania napięciem zapewniają stabilność, zmniejszając odpad i poprawiając wydajność obsługi materiałów.
Jakie cechy czynią maszynę do prasowania termicznego z wałkami gotową do automatyzacji?
Szukaj synchronizacji z enkoderem, kompatybilności z PLC oraz funkcji automatycznego uruchamiania/zatrzymywania, które ułatwiają integrację w liniach produkcyjnych zautomatyzowanych i poprawiają skalowalność wydajności.
Spis treści
- Średnica wałka i szerokość przenoszenia: dopasowanie skali maszyny do wymagań produkcyjnych
- Wydajność systemu grzewczego oraz stabilność temperatury w celu niezawodnych transferów
- Jednolitość nacisku i kontrola naprężeń wzdłuż ścieżki przesuwu rolki
- Przygotowanie do automatyzacji oraz optymalizacja wydajności dla skalowalnej produkcji
- Jakość wykonania i trwałość: maksymalizacja zwrotu z inwestycji w środowiskach o intensywnym użytkowaniu
- Często zadawane pytania

