
 EN
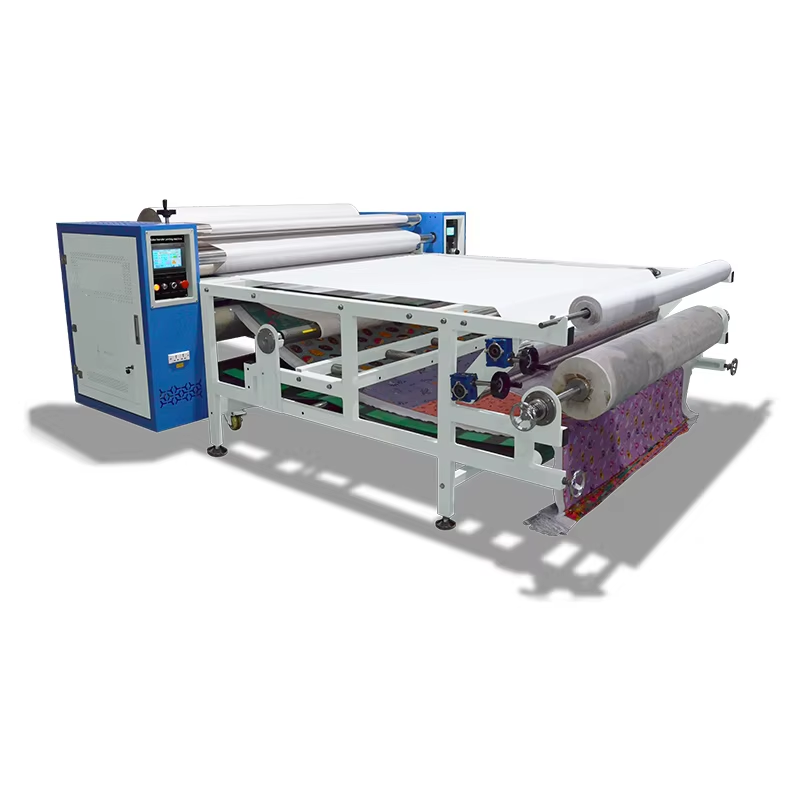
Průměr válečku a šířka přepravy: Přizpůsobení měřítka stroje požadavkům výroby
Jak šířka přepravy určuje univerzálnost podkladu – od úzkých okrajových pásek po širokoformátové textilie
Šířka převodu u válcového tepelného lisu přímo určuje rozsah substrátů, které lze zpracovávat. Úzká šířka (12–16 palců) je vhodná pro malé formáty, jako jsou nášivky na rukávy, loga na kapsy a lemy – kde je na kompaktních předmětech nejdůležitější přesnost. Naopak širokoformátní stroj (60+ palců) umožňuje zpracování textilií na plnou šířku, například pro prapory, vlajky a průběžné zpracování látek z role. Přizpůsobení šířky převodu běžné velikosti vašich zakázek předchází drahému odpadu materiálu a minimalizuje nutnost ručního přemisťování. Například tiskárna, která zpracovává jak návrhy potisků na trička o šířce 20 palců, tak měkké reklamní panely o šířce 54 palců, potřebuje stroj, který zvládne větší rozměr, aniž by se zhoršila přesnost zarovnání u úzkých položek. Výběr šířky, která převyšuje největší plánovaný substrát alespoň o 2 palce, zajišťuje spolehlivý převod od kraje ke kraji a zjednodušuje manipulaci s materiálem při vysokém objemu výroby.
Vliv průměru válce na regulaci napětí látky, hloubku proniknutí tepla a převod bez vrásek
Průměr válce zásadně ovlivňuje regulaci napětí látky, hloubku pronikání tepla a kvalitu povrchu. Větší průměr zvyšuje délku styčného oblouku, čímž rovnoměrněji rozděluje tah po celé ploše elastických nebo jemných textilií a snižuje deformaci. Zároveň prodlužuje dobu setrvání pod tlakem a teplotou – což umožňuje lepidlům nebo sublimačním barvivům navázat spojení i skrz silnější vrstvy bez popálení povrchu. Například válec o průměru 6 palců udržuje tepelnou stabilitu ±1 °C při zpracování těžké fleecové látky, zatímco válec o průměru 3 palce může vytvářet horká místa způsobující šaržování nebo neúplné lepení. Hladší a postupnější tlaková křivka většího válce pomáhá odstranit záhyby ještě před bodem přenosu a zajišťuje stálý, záhybový výstup – což je obzvláště důležité při nepřetržité výrobě, kde náhlé nárůsty napětí způsobené příliš malými válci vedou k nesouososti a nutnosti dodatečné úpravy.
Výkon topného systému a stabilita teploty pro spolehlivé přenosy
Vytápěcí systém stroje pro tepelní převod na válcích přímo určuje konzistenci převodu, energetickou účinnost a univerzálnost podkladů. Výběr správné technologie – a pochopení toho, jak přesnost teploty ovlivňuje výstup – je nezbytný pro minimalizaci odpadu a udržení kvality.
Infračervené, kalrodní a keramické vytápěcí technologie: srovnání přesnosti, rovnoměrnosti a doby odezvy při provozu stroje pro tepelní převod na válcích
Infračervené (IR) topné prvky využívají zářivou energii pro rychlé ohřátí a vysokou energetickou účinnost, avšak jejich rovnoměrnost se může lišit v závislosti na barvě a odrazivosti podkladu, což vyžaduje pečlivou kalibraci. Topné články typu Calrod – odporové cívky v kovovém pouzdře – poskytují vysoce stabilní a rovnoměrné rozložení tepla po celé délce válce, čímž se stávají ideálními pro dlouhé, nepřerušované provozy. I když reagují pomaleji než IR systémy, vynikají tepelnou konzistencí. Keramické vytápění nabízí vyváženou alternativu: rychlejší ohřátí i ochlazení než u Calrod, spolu s vynikající rovnoměrností a odezvou. Dvouzónové senzory ve spojení s mikroprocesorovými regulátory PID dále zpřesňují všechny tři systémy tak, aby celá šířka přenosu zůstala v úzkém tepelném rozmezí – i při kolísání rychlosti linky.
Proč je důležitá stabilita ±1 °C: dopad na přilnavost inkoustu, věrnost barev a snížení podílu zmetků
Odchylky teploty pouze o ±1 °C mohou výrazně ohrozit integritu přenosu. Sublimační inkousty se aktivují v úzkém teplotním rozmezí; i mírné nedohřátí nebo přehřátí brání úplnému přeměnění na plyn, což způsobuje nerovnoměrnou adhezi a vybledlé nebo posunuté barvy – zejména u pastelových barevných palet. Průzkum průmyslu z roku 2023 zjistil, že udržení stability teploty v rozmezí ±1 °C snížilo počet výrobků odmítnutých kvůli posunu barev o 22 %. V aplikacích přímého potisku na fólii nadměrné teplo spálí lepicí prášek, zatímco nedostatečné teplo způsobí odlepující se povrch. Přesná tepelná regulace zajistí, že každý centimetr látky obdrží optimální množství energie pro vytvoření polymerové vazby – což přímo zvyšuje věrnost barev, pevnost adheze a výtěžnost. Proto stabilita ±1 °C není jen vylepšením – je základním požadavkem pro válcové tepelné lisovací stroje určené pro výrobní provoz.
Rovnoměrnost tlaku a řízení napětí po celé délce válcové dráhy
Konstantní tlak a přesné napětí po celé šířce válečku jsou nezbytné pro přenosy bez vad. I nepatrné odchylky tlaku způsobují rozmazání obrazu, posuny barev nebo neúplné přilnavosti inkoustu – zejména u grafiky ve velkoformátovém provedení. Vysokovýkonné stroje dosahují rovnoměrnosti pomocí válečků se zakřiveným povrchem, nastavitelných pneumatických válců nebo segmentovaných tlakových zón, které umožňují obsluze jemně upravit profil stlačení po celé šířce. Bez této funkce se podle průmyslových referenčních hodnot z roku 2023 může podíl zmetků při kritických úlohách zvýšit o 5–12 %.
Správa napětí je stejně rozhodující. Při nepřetržitém provozu musí podkladové materiály plynule vstupovat do stroje – bez protažení, posunutí nebo zvrásnění. Kolísání napětí často vyplývá z špatného zarovnání cívek, neustálé brzdné síly při odvíjení nebo náhlých změn rychlosti. Pokročilé systémy využívají uzavřenou smyčku řízení napětí s tenzometrickými čidly nebo tanceřovými válečky, které reagují v reálném čase a udržují napětí pásky v toleranci ±2 N. To zabrání teleskopickému navíjení na cívkách a stabilizuje přenosovou mezeru od prvního až po poslední metr. Při hodnocení stroje ověřte, zda jeho systém řízení napětí podporuje automatickou kompenzaci průměru cívky a zda trasa pásky vyhýbá ostrým ohybům a místům tření. Důkladně navržená trasa pásky snižuje odpad materiálu a chrání silikonový povrch válečku – prodlužuje tak dobu jeho životnosti a zlepšuje dlouhodobý návrat investic (ROI).
Připravenost na automatizaci a optimalizace výkonu pro škálovatelnou výrobu
Chytré integrační funkce: synchronizace enkodéru, kompatibilita s PLC a automatický start/zastavení pro efektivní průběh výrobního procesu
Pro škálovatelnou, vysokorozsahovou dekoraci musí válcový tepelný lis fungovat jako reaktivní uzel – nikoli jako samostatný nástroj – v automatizované výrobní lince. Synchronizace založená na enkoderech přesně zarovnává rychlost rotace a polohu válce s rychlostí podávání substrátu, čímž se zabrání protažení a nesouhlasu polohy během nepřetržitého přenosu. Kompatibilita se standardním protokolem PLC umožňuje bezproblémovou integraci do centrálních řídicích systémů pro úpravy parametrů v reálném čase, vyvolání přednastavených postupů a prediktivní diagnostiku – a tím eliminuje nutnost ručního zásahu. Funkce automatického spuštění/zastavení, aktivovaná senzory přítomnosti substrátu, snižuje nečinné cykly ohřevu a mechanické opotřebení mezi dávkami, což přímo zvyšuje výkon. Tyto inteligentní funkce společně snižují závislost na operátorech, zkracují dobu přeřizování a podporují lineární škálování výstupu při rostoucích požadavcích – čímž se lis proměňuje v budoucnosti připravený prostředek, schopný se přizpůsobit různým výrobním sériím a rychlostem linky s minimálními úpravami.
Kvalita výroby a trvanlivost: maximalizace návratnosti investice v prostředích s vysokým využitím
Kritické faktory trvanlivosti – tloušťka ocelové konstrukce, ložiska průmyslové kvality a potlačení tepelné roztažnosti u roletových tepelných lisovacích strojů pro nepřetržitý provoz
U výroby ve velkém měřítku určuje kvalita výstavby dlouhodobý návrat investic. Rozhodující jsou tři faktory trvanlivosti: tloušťka ocelové konstrukce, kvalita ložisek a řízení tepelné roztažnosti. Rám z oceli větší tloušťky – 3 mm nebo více – zajišťuje tuhost, která odolává deformaci při dlouhodobém zatížení, zabrání nesouososti válců a sníží údržbové náklady související s konstrukcí až o 40 % (Průmyslová zpráva za rok 2023). Ložiska průmyslové kvality, navržená pro nepřetržitý provoz, minimalizují tření a opotřebení rotujících komponent – často zdvojnásobují intervaly údržby a výrazně snižují neplánované výpadky oproti standardním alternativám. Tepelná roztažnost je nenápadnou hrozbou: nerovnoměrné roztažení válců při zvýšené teplotě způsobuje nekonzistentní tlak a předčasný selhání přenosu. Už odchylka 0,5 mm může vést k odmítnutí celé šarže. Nejlepší konstrukce tento jev potlačují pomocí přesně obráběných kompenzačních spár a slitin odolných vysokým teplotám, které zachovávají rozměrovou stabilitu i při dlouhodobém provozu za provozních teplot. Investice do těchto základních prvků zaručuje stálou kvalitu, snižuje celkové náklady na vlastnictví a poskytuje spolehlivý výkon po mnoho let intenzivního používání.
Často kladené otázky
Co určuje nejvhodnější šířku přenosu pro mou válcovou tepelnou lisovací stroj?
Šířka přenosu závisí na velikosti a typu substrátů, se kterými pracujete. Vyberte stroj se šířkou alespoň o 2 palce větší než je největší plánovaný substrát, abyste dosáhli optimálních výsledků.
Jak ovlivňuje průměr válce výkon tepelného lisu?
Větší válce zlepšují řízení napětí, pronikání tepla a zabránění vráskám, zejména u elastických nebo tlustých textilií. Zvyšují tepelnou stabilitu a zajišťují konzistentní kvalitu přenosu.
Jaký rozsah teploty je kritický pro sublimační inkousty?
Sublimační inkousty se aktivují v úzkém teplotním rozmezí, obvykle vyžadují stabilitu ±1 °C, aby byla zajištěna správná adheze, barevná věrnost a minimalizace podílu zmetků.
Proč je řízení napětí důležité při nepřetržitém provozu?
Správné řízení napětí zabrání protažení, zkosení a zvrásnění podkladu. Pokročilé systémy s uzavřenou smyčkou řízení napětí udržují stabilitu, čímž snižují odpad a zvyšují účinnost manipulace s materiálem.
Jaké funkce činí stroj pro tepelné lisování válců připraveným pro automatizaci?
Hledejte synchronizaci pomocí enkodérů, kompatibilitu s PLC a funkce automatického spuštění/zastavení, které usnadňují integraci do automatizovaných výrobních linek a zlepšují škálovatelnost výkonu.
Obsah
- Průměr válečku a šířka přepravy: Přizpůsobení měřítka stroje požadavkům výroby
- Výkon topného systému a stabilita teploty pro spolehlivé přenosy
- Rovnoměrnost tlaku a řízení napětí po celé délce válcové dráhy
- Připravenost na automatizaci a optimalizace výkonu pro škálovatelnou výrobu
- Kvalita výroby a trvanlivost: maximalizace návratnosti investice v prostředích s vysokým využitím
- Často kladené otázky

