
 EN
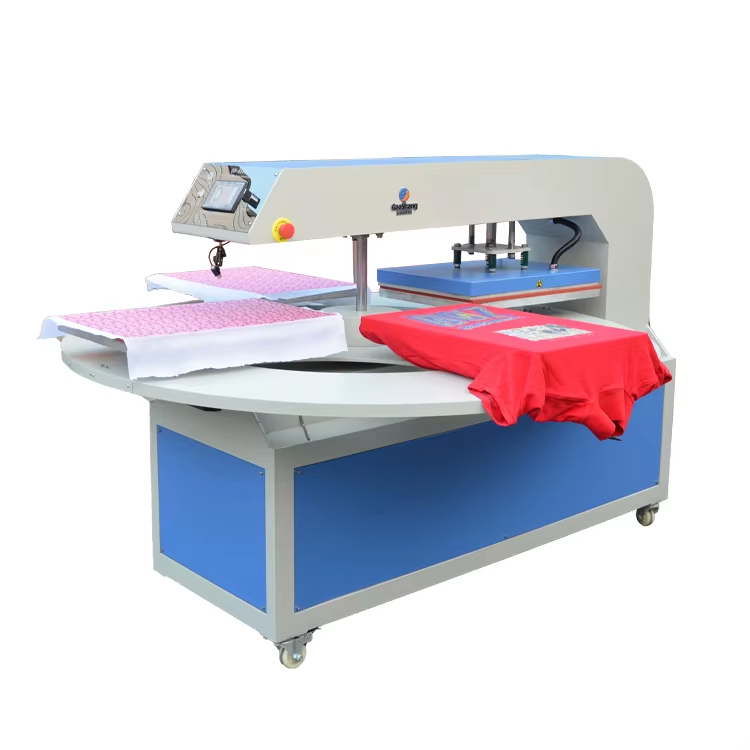
Jak stroj pro tepelní sublimační tisk řídí základní proces přenosu
Přeměna pevné látky na plyn: Proč je přesná tepelná aktivace nepostradatelná
Sublimace spočívá v přímé změně skupenství z pevného do plynného stavu – částice barviva v převodním papíře se odpařují, aniž by se předtím změnily na kapalinu. Tato transformace je vyvolána teplem a vyžaduje přesnou tepelnou kontrolu. Tlakový sublimační lis musí zajistit rovnoměrnou teplotu po celé ploše své desky, aby každá molekula barviva dosáhla své aktivační energie současně. Pod teplotou přibližně 350 °F se sublimace zastavuje; pod 385 °F barvivo nedokáže plně proniknout do polyesterových vláken, což vede k vybledlým, nerovnoměrným tiskům s nízkou odolností v praní. Nad 400 °F dochází k tepelné degradaci – spalování látky, posun barvy nebo tavení syntetických směsí. Optimální teplotní rozmezí pro polyester je úzké: 385–400 °F (196–204 °C) . Pouze lis schopný udržovat stálou a přesnou teplotu v toleranci ±2 °F zaručuje trvalé kovalentní vazby mezi barvivem a polymerovými řetězci – základ živých a trvanlivých výstupů.
Trojice ovládacích parametrů: Jak se vzájemně ovlivňují teplo, tlak a čas v sublimačním tlakovém lisu
Teplota spouští sublimaci – ale tlak a čas určují, jak hluboko a rovnoměrně se plynný barvivo vnikne do podkladu. Tlak odstraňuje vzduchové mezery mezi převodním papírem a látkou, čímž brání vzniku duchovitých obrazů (ghosting) a rozmazání; nedostatečný tlak způsobuje neúplné převádění, zatímco nadměrný tlak deformuje oblečení nebo vtlačuje inkoust mimo zamýšlené hranice. Doba působení – obvykle 30 až 60 sekund pro polyester – řídí hloubku difuze. Tyto proměnné jsou navzájem závislé: mírné zvýšení teploty může zkrátit požadovanou dobu, ale pouze tehdy, je-li tlak stálý a dostatečný například teplota 385 °F po dobu 45 sekund přináší výrazné výsledky při střední tlakové síle – stejné nastavení však při nízké tlakové síle způsobuje rozmazané okraje a slabou registraci. Moderní tiskařské stroje využívají digitální regulátory PID pro tepelnou stabilitu, kalibrované tlakové manometry pro rovnoměrné rozložení síly a programovatelné časovače pro jemnou kontrolu. Tento integrovaný systém eliminuje odhadování, zajišťuje opakovatelnost a přímo podporuje vysokou výtěžnost při výrobě potisků odolných vůči praní a s přesnou barevnou reprodukcí.
Krystalická struktura polyesteru a její přesné prahové hodnoty energie
Výkon polyesteru závisí na jeho polokrystalické polymerní struktuře: pevně uspořádané krystalické oblasti poskytují pevnost, zatímco amorfní zóny umožňují propustnost. Aby se sublimační barviva navázala trvale, musí tepelná energie dočasně „otevřít“ tyto amorfní oblasti – čímž umožní plynnému barvivu difundovat a zakotvit se v nitkové matici. To vyžaduje dodání přesného množství energie: příliš málo energie ponechá amorfní zóny neaktivní a nepropustné; příliš mnoho energie poškodí integritu vlákna, což způsobí žloutnutí nebo ztrátu pevnosti v tahu. Ověřené provozní rozmezí – 385–400 °F – odpovídá teplotnímu prahu tepelné mobility amorfní fáze polyesteru. Pokročilé lisovací stroje toho dosahují pomocí vysoce účinných topných prvků a digitálního řízení se zpětnou vazbou, které zajišťují rovnoměrnou teplotu desky a eliminují chladné místa, jež by narušily konzistenci.
Optimální teplotní rozmezí (385–400 °F) a reálné důsledky nepřesnosti
I malé odchylky od rozmezí 385–400 °F způsobují měřitelné, komerčně významné vady:
| Teplotní odchylky | Vliv na kvalitu tisku a látku | Dopad na podnikání |
|---|---|---|
| Pod 385 °F (nedostatečná aktivace) | Bledé, nerovnoměrné barvy; neúplný přenos barviva; špatná odolnost vůči praní | Vyšší podíl zmetků, plýtvání materiály, náklady na přepracování |
| Nad 400 °F (příliš silná aktivace) | Spálená látka, změna barev, rozmazání obrazu (ghosting) nebo tavení syntetických směsí | Neobnovitelná ztráta výrobku, poškození pověsti |
Průzkum průmyslu z roku 2023 zjistil, že provozy používající lisovací stroje s analogovým otočným ovládáním měly o 22 % vyšší podíl vad způsobených kolísáním teploty ve srovnání s provozy používajícími digitální stroje řízené PID. Přesnost není jen technickou záležitostí – zachovává také dotek látky, zajišťuje dlouhodobou barevnou stálost a přímo udržuje důvěru zákazníků a integritu marží.
Živost, trvanlivost a odolnost vůči praní: Měřitelné dopady konzistence tlaku a teploty
Kvalita molekulární vazby vzniklé během sublimace je určena konzistencí dodané energie. Stejný tlak zajišťuje rovnoměrný kontakt a stejnoměrné pronikání barviva do celé tiskové plochy. Odchylky pouhých 2–3 psi způsobují viditelné barevné nerovnoměrnosti (ΔE >3,0) – snadno postřehnutelné lidským okem – a oslabují strukturální trvanlivost. Pokud tlak nebo teplota klesne, barviva zůstávají pouze na povrchu místo toho, aby se zabudovala do materiálu, čímž se urychlí selhání při testování odolnosti v praní. Například tisk, který dosáhl hodnocení odolnosti v praní podle AATCC 4,0 při 400 °F, klesne po pěti praních na 2,5, pokud původní přenos trpěl nedostatkem teploty o 10 °F. Výsledek? Zblednutí, praskání a riziko poškození pověsti – nejen estetické zklamání, ale i funkční selhání výrobku.
Číslicové PID regulátory versus analogové systémy: snižování odpadu a zvyšování účinnosti výroby
Analogové termostaty pracují na hrubých zapínacích/vypínacích cyklech, čímž způsobují kolísání teploty kolem nastavené hodnoty o 10–15 °F – deska se tak střídavě nedohřívá a přehřívá. Tato nestabilita přímo narušuje účinnost a konzistenci sublimace. Naproti tomu digitální PID regulátory pulzují napájení topného článku stovkykrát za sekundu, předvídejí tepelnou setrvačnost a udržují přesnost v rozmezí ±1 °F . Tato přesnost výrazně snižuje podíl zmetku: provozy uvádějí pokles z přibližně 5 % odpadu u analogových systémů na méně než 1 % u systémů s PID regulací. Zlepšuje se také doba návratu do ustáleného stavu – digitální jednotky se stabilizují do 15 sekund po zvednutí desky, zatímco u analogových modelů trvá stabilizace 45 a více sekund – což umožňuje operátorům zaměřit se na úkoly přinášející vyšší přidanou hodnotu. Celkovým efektem je ověřený nárůst denní propustnosti o 20 % a více , spolu s nižšími náklady na materiál a vyšší spolehlivost značky.
Sekce Často kladené otázky
Co je sublimace a proč je důležitá přesnost teploty?
Sublimace je proces, při němž se barvivo přemění přímo ze stavu pevného do plynného, aby proniklo do materiálů jako je polyester. Přesná regulace teploty zajišťuje živé a trvanlivé tisky s trvalým propojením barviva.
Proč je důležitá stálá tlaková síla při sublimaci?
Stálá tlaková síla odstraňuje vzduchové mezery, zajišťuje rovnoměrné nanášení barviva a brání zkreslení obrazu nebo neúplnému přenosu.
Jaký je doporučený rozsah teplot pro sublimaci na polyesteru?
Optimální teplota pro sublimaci polyesteru je 385–400 °F (196–204 °C). Dodržení tohoto rozsahu brání vadám, jako jsou vybledlé barvy nebo poškození látky.
Jak digitální PID regulátory zvyšují účinnost sublimace?
Digitální PID regulátory zajišťují stálou teplotu v toleranci ±1 °F, čímž snižují odpad, rychleji stabilizují provoz a zvyšují výrobní kapacitu ve srovnání s analogovými systémy.
Jaké jsou důsledky nepřesného tlaku a teploty?
Nepřesnosti vedou k špatné odolnosti vůči praní, vyblednutí barev, prasklinám tisku a vyššímu odpadu materiálu i nákladům.
Obsah
-
Jak stroj pro tepelní sublimační tisk řídí základní proces přenosu
- Přeměna pevné látky na plyn: Proč je přesná tepelná aktivace nepostradatelná
- Trojice ovládacích parametrů: Jak se vzájemně ovlivňují teplo, tlak a čas v sublimačním tlakovém lisu
- Krystalická struktura polyesteru a její přesné prahové hodnoty energie
- Optimální teplotní rozmezí (385–400 °F) a reálné důsledky nepřesnosti
- Živost, trvanlivost a odolnost vůči praní: Měřitelné dopady konzistence tlaku a teploty
- Číslicové PID regulátory versus analogové systémy: snižování odpadu a zvyšování účinnosti výroby
- Sekce Často kladené otázky

