
 EN
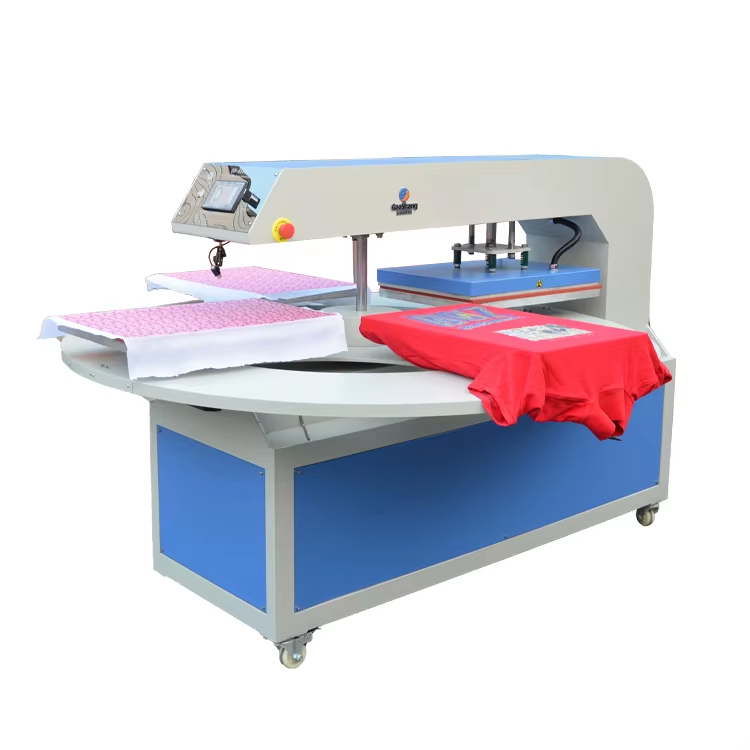
Ako stroj na tepelné sublimačné tlačenie kontroluje základný prenosový proces
Prechod zo stavu tuhého do plynného: Prečo je presná tepelná aktivácia nevyhnutná
Sublimácia sa zakladá na priamom prechode z pevného do plynného stavu – častice farbiva v prenášacích papieroch sa odparujú bez predchádzajúcej kvapalnej fázy. Táto premena je spustená teplom a vyžaduje prísnu tepelnú presnosť. Tlakový sublimačný stroj musí zabezpečiť rovnomernú teplotu po celej ploche platňa, aby každá molekula farbiva dosiahla svoju aktivačnú energiu súčasne. Pod 350 °F sa sublimácia zastavuje; pod 385 °F farbivo nedokáže úplne preniknúť do polyesterových vlákien, čo má za následok vyblednuté, nerovnomerné tlačené obrazy s nízkou odolnosťou voči praniu. Nad 400 °F dochádza k tepelnej degradácii – popálenie látky, posun farieb alebo roztavenie syntetických zmesí. Optimálny rozsah pre polyester je úzky: 385–400°F (196–204°C) . Iba stroj schopný udržiavať stabilnú a presnú teplotu s odchýlkou maximálne ±2 °F zabezpečuje trvalé kovalentné väzby medzi farbivom a polymérnymi reťazcami – základ živých a trvanlivých výstupov.
Trojica ovládania: Ako sa v tlakovom sublimačnom stroji navzájom ovplyvňujú teplo, tlak a čas
Teplota spúšťa sublimáciu – avšak tlak a čas určujú, ako hlboko a rovnomerne sa plynový farbivový pigment vnikne do podkladu. Tlak odstraňuje vzduchové medzery medzi prenášacím papierom a tkaninou, čím sa zabráni vzniku duchovitých obrazov a rozmazaniu; nedostatočný tlak spôsobuje neúplné prenášanie, zatiaľ čo nadmerný tlak deformuje oblečenie alebo vtlačí farbu mimo predpokladaných hraníc. Doba vystavenia – zvyčajne 30–60 sekúnd pre polyester – určuje hĺbku difúzie. Tieto premenné sú navzájom závislé: mierny nárast teploty môže skrátiť potrebný čas, avšak len vtedy, ak sa tlak udrží na konštantnej a dostatočnej úrovni napríklad teplota 385 °F po dobu 45 sekúnd pri strednom tlaku dáva vynikajúce výsledky – rovnaké nastavenia však pri slabom tlaku spôsobia vyblednutie okrajov a nespoľahlivú registráciu. Moderné lisovacie stroje využívajú digitálne PID regulátory na zabezpečenie tepelnej stability, kalibrované manometre na rovnomerné rozloženie sily a programovateľné časovače pre presnú kontrolu. Tento integrovaný systém odstraňuje odhadovanie, zaručuje opakovateľnosť a priamo podporuje vysokovýkonnú výrobu tlačov, ktoré sú odolné voči praniu a zachovávajú presnú farbu.
Kryštalická štruktúra polyesteru a jej presné prahové hodnoty energie
Výkon polyesteru závisí od jeho polokryštalickej polymérnej štruktúry: tesne zabalené kryštalické oblasti poskytujú pevnosť, zatiaľ čo amorfné zóny umožňujú priepustnosť. Aby sa sublimačné farbivá naviazali trvalo, musí tepelná energia dočasne „otvoriť“ tieto amorfné domény – čím umožní plynovitému farbivu difundovať a zakotviť sa v rámci vláknovej matrice. To vyžaduje dodanie presnej energie: príliš málo energie nechá amorfné zóny neaktívne a nepriepustné; príliš veľa energie poškodí celistvosť vlákna, čo spôsobuje žltnutie alebo straty pevnosti v ťahu. Overené prevádzkové rozmedzie – 385–400°F – zodpovedá prahu tepelnej mobility amorfnej fázy polyesteru. Pokročilé lisovacie stroje dosahujú tento efekt pomocou vysokej hustoty vyhrievacích prvkov a digitálneho riadenia s uzavretou slučkou, čo zabezpečuje rovnomernú teplotu lisovacej dosky a eliminuje chladné miesta, ktoré ohrozujú konzistenciu.
Optimálny rozsah teplôt (385–400 °F) a reálne dôsledky nepresnosti
Aj malé odchýlky od rozsahu 385–400 °F spôsobujú merateľné, komerčne významné chyby:
| Teplotná odchýlka | Vplyv na kvalitu tlače a látku | Vplyv na podnikanie |
|---|---|---|
| Pod 385 °F (nedostatočná aktivácia) | Bledé, nerovnomerné farby; neúplný prenos farbiva; nízka odolnosť voči praniu | Vyššia miera vyradených výrobkov, odpad materiálu, náklady na opätovné spracovanie |
| Nad 400 °F (preaktivácia) | Spálená látka, posun farieb, „duchovanie“ obrazu alebo roztavenie syntetických zmesí | Neobnoviteľná strata výrobkov, poškodená reputácia |
Priemyselné prieskumné štúdie z roku 2023 zistili, že dielne používajúce tlačidlá s analógovým ovládaním teploty mali o 22 % vyššiu mieru chýb kvôli kolísaniu teploty v porovnaní s dielňami používajúcimi digitálne stroje s PID reguláciou. Presnosť nie je len technickou záležitosťou – zachováva dotyk ruky, zaisťuje dlhodobú vernosť farieb a priamo udržiava dôveru zákazníkov a celistvosť marží.
Životosť, trvanlivosť a odolnosť voči praniu: Merateľné dopady konzistentného tlaku a teploty
Kvalita molekulárnej väzby vytvorenej počas sublimácie je určená konzistenciou dodanej energie. Rovnomerný tlak zabezpečuje rovnaký kontakt a rovnaké šírenie farbiva po celej tlačenej ploche. Už odchýlky len o 2–3 psi spôsobia viditeľné farebné nezrovnalosti (ΔE >3,0) – ľahko postrehnuteľné ľudským okom – a oslabujú štrukturálnu trvanlivosť. Ak sa tlak alebo teplota odchyľujú od požadovaných hodnôt, farbivá zostávajú iba na povrchu namiesto toho, aby sa zabudovali do materiálu, čo zrýchľuje poruchu pri testoch prania. Napríklad tlač, ktorá dosiahne hodnotenie odolnosti voči praniu podľa AATCC 4,0 pri teplote 400 °F, klesne po piatich praniach na 2,5, ak pôvodný prenos prebehol pri teplote o 10 °F nižšej. Výsledkom sú vyblednutie, praskliny a riziko poškodenia renomé – nie len estetické sklamanie, ale aj funkčné zlyhanie výrobku.
Digitálne PID regulátory oproti analógovým systémom: zníženie odpadu a zvýšenie výkonovej účinnosti
Analogové termostaty pracujú na hrubých zapínacích/vypínacích cykloch, čo spôsobuje kolísanie teploty okolo nastavenej hodnoty o 10–15 °F – čo vedie k striedavému nedohrievaniu a prehrievaniu platňy. Táto nestabilita priamo kompromituje účinnosť a konzistenciu sublimácie. Naproti tomu digitálne PID regulátory pulzujú energiu do vykurovacieho prvku stovky krát za sekundu, predvídateľne kompenzujú tepelné oneskorenie a udržiavajú presnosť v rámci ±1 °F . Táto presnosť výrazne zníži mieru odpadu: podniky uvádzajú pokles z približne 5 % odpadu pri analogových systémoch na menej ako 1 % pri PID regulácii. Zlepšuje sa aj doba návratu do ustáleného stavu – digitálne zariadenia sa stabilizujú do 15 sekúnd po zdvihnutí platňy, zatiaľ čo analogové modely potrebujú viac ako 45 sekúnd – čo umožňuje operátorom venovať sa úlohám s vyššou pridanou hodnotou. Kumulatívny efekt je overený nárast denného výkonu o viac ako 20 % , spolu s nižšími nákladmi na materiál a vyššou spoľahlivosťou značky.
Číslo FAQ
Čo je sublimácia a prečo je dôležitá presnosť teploty?
Sublimácia je proces, pri ktorom sa farbivo premieňa priamo zo stavu tuhého do plynného, aby preniklo do materiálov ako je polyester. Presná kontrola teploty zabezpečuje živé a trvalé tlačené obrazy s permanentnou integráciou farbiva.
Prečo je konzistencia tlaku kritická pri sublimácii?
Konštantný tlak odstraňuje vzduchové medzery, zaisťuje rovnomerné nanášanie farbiva a bráni deformáciám obrazu alebo neúplnému prenosu.
Aký je odporúčaný rozsah teplôt pre sublimáciu na polyestri?
Optimálna teplota pre sublimáciu polyestru je 385–400 °F (196–204 °C). Dodržiavanie tohto rozsahu zabraňuje chybám, ako sú vyblednuté farby alebo poškodenie látky.
Ako digitálne PID regulátory zvyšujú účinnosť sublimácie?
Digitálne PID regulátory zabezpečujú konštantnú teplotu v rozsahu ±1 °F, čím sa zníži odpad, rýchlejšie sa stabilizuje prevádzka a zvýši sa efektívnosť výrobného výkonu v porovnaní s analógovými systémami.
Aké sú dôsledky nepresného tlaku a teploty?
Nepresnosti vedú k zlej odolnosti voči umývaniu, vyblednutiu farieb, prasknutým tlačiam a vyššiemu odpadu a nákladom na materiál.
Obsah
-
Ako stroj na tepelné sublimačné tlačenie kontroluje základný prenosový proces
- Prechod zo stavu tuhého do plynného: Prečo je presná tepelná aktivácia nevyhnutná
- Trojica ovládania: Ako sa v tlakovom sublimačnom stroji navzájom ovplyvňujú teplo, tlak a čas
- Kryštalická štruktúra polyesteru a jej presné prahové hodnoty energie
- Optimálny rozsah teplôt (385–400 °F) a reálne dôsledky nepresnosti
- Životosť, trvanlivosť a odolnosť voči praniu: Merateľné dopady konzistentného tlaku a teploty
- Digitálne PID regulátory oproti analógovým systémom: zníženie odpadu a zvýšenie výkonovej účinnosti
- Číslo FAQ

