
 EN
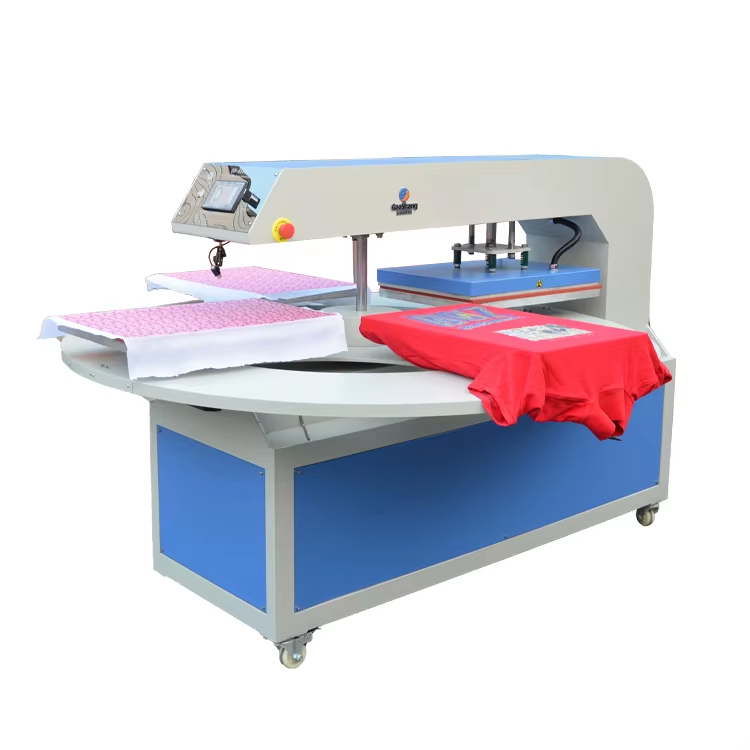
چگونه دستگاه فشار حرارتی سابلیمیشن فرآیند انتقال اصلی را کنترل میکند
گذار از حالت جامد به گاز: چرا فعالسازی حرارتی دقیق غیرقابل انکار است
تبخیر مستقیم بر اساس تغییر فاز از حالت جامد به گاز است — ذرات رنگ در کاغذ انتقالی بدون تبدیل شدن به مایع، به صورت بخار درمیآیند. این تبدیل با حرارت فعال میشود و دقت حرارتی دقیقی را میطلبد. دستگاه فشار حرارتی تبخیری باید دمای یکنواختی را در سطح صفحهٔ فشار خود فراهم کند تا هر مولکول رنگ همزمان به آستانهٔ انرژی فعالسازی خود برسد. زیر دمای حدود ۳۵۰ درجهٔ فارنهایت، فرآیند تبخیر متوقف میشود؛ و زیر ۳۸۵ درجهٔ فارنهایت، رنگ نمیتواند بهطور کامل به الیاف پلیاستر نفوذ کند که منجر به چاپهای با رنگ باطلشده، نامنظم و مقاومت ضعیف در برابر شستشو میشود. بالاتر از ۴۰۰ درجهٔ فارنهایت، تخریب حرارتی رخ میدهد — سوختن پارچه، تغییر رنگ یا ذوب شدن ترکیبات سنتتیک. محدودهٔ بهینهٔ دما برای پلیاستر باریک است: ۳۸۵ تا ۴۰۰ درجهٔ فارنهایت (۱۹۶ تا ۲۰۴ درجهٔ سانتیگراد) . تنها دستگاهی که بتواند دمای ثابت و دقیق را با دقت ±۲ درجهٔ فارنهایت حفظ کند، امکان تشکیل پیوند کووالانسی دائمی بین مولکولهای رنگ و زنجیرههای پلیمری را فراهم میکند — این پیوند اساس خروجیهای پررنگ و بادوام است.
سهگانهٔ کنترل: چگونه حرارت، فشار و زمان در دستگاه فشار حرارتی تبخیری با یکدیگر تعامل دارند
دما فرآیند تصعید را آغاز میکند—اما فشار و زمان تعیین میکنند که چگونه گاز رنگزا بهصورت عمیق و یکنواخت در زیرلایه نفوذ کند. فشار فضاهای هوا بین کاغذ انتقال و پارچه را از بین میبرد و از ایجاد تصاویر دوگانه و محو شدن جلوگیری میکند؛ فشار ناکافی باعث انتقال ناقص میشود، درحالیکه فشار بیشازحد موجب تغییر شکل لباس یا خروج جوهر از مرزهای تعیینشده میگردد. زمان تماس—معمولاً ۳۰ تا ۶۰ ثانیه برای پلیاستر—عمق انتشار را کنترل میکند. این متغیرها بههم وابستهاند: افزایش جزئی دما میتواند زمان مورد نیاز را کوتاه کند، اما فقط در صورتی که فشار ثابت و کافی باقی بماند برای مثال، دمای ۳۸۵ درجه فارنهایت به مدت ۴۵ ثانیه با فشار متوسط، نتایج قویای ایجاد میکند؛ اما همان تنظیمات با فشار سبک، لبههای محو و ثبت ضعیفی ایجاد میکنند. پرسهای مدرن از کنترلکنندههای دیجیتال PID برای پایداری حرارتی، از مانومترهای کالیبرهشده برای توزیع یکنواخت نیرو و از تایمرهای برنامهپذیر برای کنترل دقیقتر استفاده میکنند. این سیستم یکپارچه، حدسزنی را حذف میکند، تکرارپذیری را تضمین مینماید و مستقیماً تولید انبوه چاپهای مقاوم در برابر شستشو و با دقت رنگی بالا را پشتیبانی میکند.
ساختار بلوری پلیاستر و آستانههای دقیق انرژی آن
عملکرد پلیاستر به ساختار پلیمری نیمهبلورین آن وابسته است: مناطق بلورین متراکم، استحکام را فراهم میکنند، در حالی که مناطق بیشکل، نفوذپذیری را ایجاد میکنند. برای اینکه رنگهای سابلیمیشن بهصورت دائمی به الیاف پیوند بخورند، انرژی حرارتی باید بهطور موقت این مناطق بیشکل را «باز» کند تا رنگ در حالت گازی بتواند در ماتریس الیاف نفوذ کرده و در آنجا تثبیت شود. این امر نیازمند اعمال دقیق انرژی است: کمبود انرژی باعث میشود مناطق بیشکل بیتأثیر و غیرقابل نفوذ بمانند؛ در مقابل، افزایش بیش از حد انرژی سبب تخریب ساختار الیاف، زرد شدن یا کاهش استحکام کششی میگردد. محدودهٔ عملیاتی اثباتشدهٔ مؤثر— ۳۸۵ تا ۴۰۰ درجهٔ فارنهایت —با آستانهٔ تحرک حرارتی فاز بیشکل پلیاستر همسو است. دستگاههای پرس پیشرفته این شرایط را با استفاده از المانهای گرمایشی با چگالی بالا و کنترل دیجیتالی حلقهبسته بهدست میآورند که دمای یکنواخت صفحهٔ فشار و حذف نقاط سرد (که ثبات فرآیند را تحت تأثیر قرار میدهند) را تضمین میکند.
محدودهٔ دمایی بهینه (۳۸۵ تا ۴۰۰ درجهٔ فارنهایت) و پیامدهای عملی نادقت در تنظیم دما
حتی انحرافهای جزئی از محدودهٔ ۳۸۵ تا ۴۰۰ درجهٔ فارنهایت، عیوبی را ایجاد میکنند که قابل اندازهگیری و از نظر تجاری اهمیت دارند:
| تغییرات دما | تأثیر بر کیفیت چاپ و پارچه | تاثیر کسب و کار |
|---|---|---|
| زیر ۳۸۵ درجهٔ فارنهایت (فعالسازی ناکافی) | رنگهای کمرنگ و نامتجانس؛ انتقال ناقص رنگدانه؛ مقاومت ضعیف در برابر شستشو | نرخ بازگشت بالاتر، هدررفت مواد اولیه، هزینههای اصلاح مجدد |
| بالاتر از ۴۰۰ درجهٔ فارنهایت (فعالسازی بیشازحد) | سوختگی پارچه، تغییر رنگ، تصویر باقیمانده (گُست)، یا ذوب شدن ترکیبات سنتتیک | از دسترفتن غیرقابلبازگشت محصول، آسیب به شهرت |
بررسی صنعتی سال ۲۰۲۳ نشان داد که کارگاههایی که از پرسهای دیالی آنالوگ استفاده میکنند، نرخ عیوبی ۲۲ درصدی بیشتری نسبت به کارگاههایی دارند که از ماشینهای کنترلشدهٔ دیجیتال با سیستم PID بهره میبرند. دقت تنها یک ویژگی فنی نیست—بلکه حس لامسهٔ دست، وفاداری رنگ در بلندمدت، و اعتماد مشتری و یکپارچگی حاشیهٔ سود را حفظ میکند.
زیبایی رنگ، دوام و مقاومت در برابر شستشو: تأثیرات قابل اندازهگیری ثبات فشار و دما
کیفیت پیوند مولکولی ایجادشده در طول فرآیند تصعید توسط یکنواختی انرژی اعمالشده تعیین میشود. فشار یکنواخت، تماس یکنواخت و پخش یکسان رنگدانه را در سراسر ناحیهٔ چاپ تضمین میکند. انحرافاتی به اندازهٔ تنها ۲ تا ۳ پوند بر اینچ مربع (psi)، ناهماهنگیهای قابلمشاهدهٔ رنگی (ΔE > ۳٫۰) ایجاد میکنند که بهراحتی توسط چشم انسان قابل تشخیص هستند و استحکام ساختاری را تضعیف مینمایند. هنگامی که فشار یا دما کاهش یابد، رنگدانهها صرفاً روی سطح باقی میمانند و در عمق جنس جاسازی نمیشوند؛ این امر باعث شتاب بخشیدن به شکست در آزمونهای شستشو میگردد. بهعنوان مثال، یک چاپ که در دمای ۴۰۰ درجهٔ فارنهایت رتبهٔ مقاومت در برابر شستشوی AATCC برابر با ۴٫۰ کسب کرده است، اگر انتقال اولیهٔ آن دارای کمبود ۱۰ درجهٔ فارنهایت بوده باشد، پس از پنج بار شستشو رتبهٔ آن به ۲٫۵ کاهش مییابد. نتیجهٔ این امر چیست؟ کمرنگشدن، ترکخوردن و خطر برای شهرت—نه تنها نارضایتی زیباییشناختی، بلکه شکست عملکردی محصول.
کنترلکنندههای دیجیتال PID در مقابل سیستمهای آنالوگ: کاهش ضایعات و افزایش کارایی تولید
ترموستاتهای آنالوگ بر اساس چرخههای سادهٔ روشن/خاموش کار میکنند و باعث نوسان دمایی ۱۰ تا ۱۵ درجهٔ فارنهایت در اطراف نقطهٔ تنظیمشده میشوند—که منجر به گرمشدن نامتعادل صفحهٔ حرارتی (پلتِن) میگردد: گاهی کمگرم و گاهی بیشازحد گرم. این ناپایداری بهطور مستقیم کارایی و یکنواختی فرآیند سابلیمیشن را تحت تأثیر قرار میدهد. در مقابل، کنترلکنندههای دیجیتال PID، توان را به عنصر گرمایشی صدها بار در ثانیه پالس میدهند، تأخیر حرارتی را پیشبینی میکنند و دقت را در محدودهٔ ±۱ درجهٔ فارنهایت حفظ میکنند. این دقت نرخ ضایعات را بهطور چشمگیری کاهش میدهد: کارگاهها گزارش دادهاند که ضایعات از حدود ۵٪ در سیستمهای آنالوگ به کمتر از ۱٪ در سیستمهای کنترل PID کاهش یافته است. زمان بازیابی نیز بهبود مییابد—واحدهای دیجیتال ظرف کمتر از ۱۵ ثانیه پس از بلند شدن صفحه به حالت پایدار میرسند، در حالی که واحدهای آنالوگ برای همین منظور ۴۵ ثانیه یا بیشتر زمان میبرند—که این امر اپراتورها را برای انجام وظایف ارزشافزوده آزاد میسازد. اثر تجمعی این بهبودها، افزایشی تأییدشدهٔ ۲۰٪ یا بیشتر در ظرفیت تولید روزانه است، علاوه بر کاهش هزینههای مواد و افزایش قابلیت اطمینان برند.
بخش سوالات متداول
سابلیمیشن چیست و چرا دقت دما اهمیت دارد؟
سبلیمیشن فرآیندی است که در آن رنگدانه مستقیماً از حالت جامد به گاز تبدیل میشود تا موادی مانند پلیاستر را نفوذ دهد. کنترل دقیق دما امکان چاپهای پررنگ و بادوام با نفوذ دائمی رنگدانه را فراهم میکند.
چرا ثبات فشار در فرآیند سبلیمیشن حیاتی است؟
ثبات فشار، فضاهای هوا را از بین میبرد، اعمال یکنواخت رنگدانه را تضمین میکند و از اعوجاج تصویر یا انتقال ناقص جلوگیری مینماید.
دامنهٔ دمای توصیهشده برای سبلیمیشن روی پلیاستر چیست؟
دمای بهینهٔ سبلیمیشن روی پلیاستر ۳۸۵ تا ۴۰۰ درجهٔ فارنهایت (۱۹۶ تا ۲۰۴ درجهٔ سانتیگراد) است. رعایت این محدوده از عیوبی مانند کمرنگشدن رنگها یا آسیب به پارچه جلوگیری میکند.
کنترلکنندههای دیجیتال PID چگونه کارایی سبلیمیشن را بهبود میبخشند؟
کنترلکنندههای دیجیتال PID دما را با دقت ±۱ درجهٔ فارنهایت حفظ میکنند؛ این امر منجر به کاهش ضایعات، پایداری سریعتر عملکرد و افزایش کارایی ظرفیت تولید نسبت به سیستمهای آنالوگ میشود.
پیامدهای عدم دقت در فشار و دما چیست؟
ناقصبودن دقت منجر به مقاومت ضعیف در برابر شستشو، کمرنگشدن رنگها، ترکخوردن چاپها و افزایش ضایعات مواد و هزینهها میشود.
فهرست مطالب
-
چگونه دستگاه فشار حرارتی سابلیمیشن فرآیند انتقال اصلی را کنترل میکند
- گذار از حالت جامد به گاز: چرا فعالسازی حرارتی دقیق غیرقابل انکار است
- سهگانهٔ کنترل: چگونه حرارت، فشار و زمان در دستگاه فشار حرارتی تبخیری با یکدیگر تعامل دارند
- ساختار بلوری پلیاستر و آستانههای دقیق انرژی آن
- محدودهٔ دمایی بهینه (۳۸۵ تا ۴۰۰ درجهٔ فارنهایت) و پیامدهای عملی نادقت در تنظیم دما
- زیبایی رنگ، دوام و مقاومت در برابر شستشو: تأثیرات قابل اندازهگیری ثبات فشار و دما
- کنترلکنندههای دیجیتال PID در مقابل سیستمهای آنالوگ: کاهش ضایعات و افزایش کارایی تولید
- بخش سوالات متداول

