
 EN
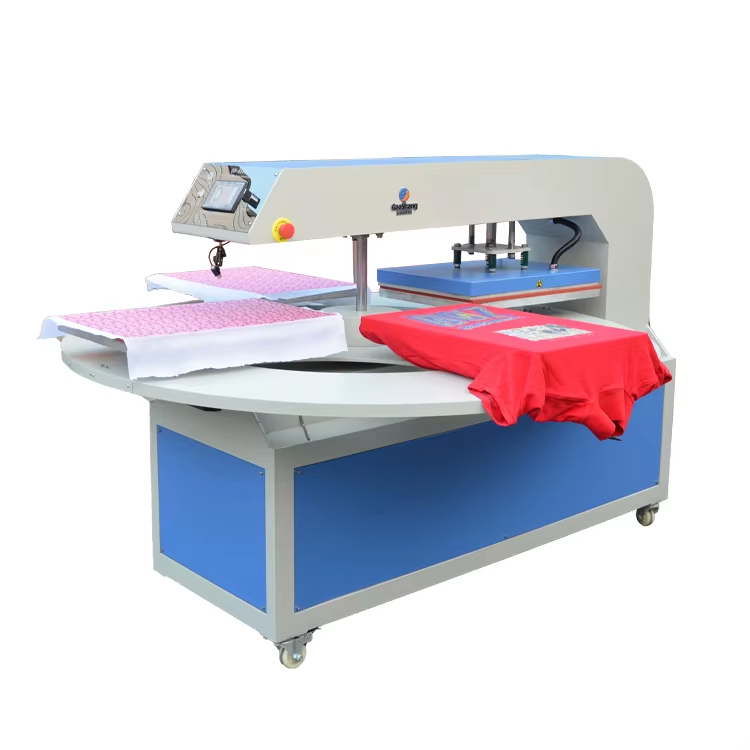
Bir Sublimasyon Isıtma Pres Makinesinin Temel Aktarım Sürecini Nasıl Kontrol Ettiği
Katıdan Gaze Geçiş: Neden Hassas Termal Aktivasyon Zorunludur
Sublimasyon, doğrudan katıdan gaza faz değişimiyle gerçekleşir—transfer kağıdındaki boyar maddeler sıvılaşmadan buharlaşır. Bu dönüşüm ısıyla tetiklenir ve sıkı termal hassasiyet gerektirir. Bir sublimasyon ısı presi, plakasında eşit sıcaklık dağılımı sağlamalıdır; böylece her boyar madde molekülü aynı anda aktivasyon enerjisi eşiğini aşabilsin. ~350°F (yaklaşık 177°C) altındaki sıcaklıklarda sublimasyon durur; 385°F (yaklaşık 196°C) altındaysa boyar madde poliester liflerine tam olarak nüfuz edemez ve soluk, lekesiz baskılar ile kötü yıkama dayanıklılığı ortaya çıkar. 400°F (yaklaşık 204°C) üzerinde ise termal bozunma meydana gelir—kumaş yakılır, renkler kayar veya sentetik karışımlar erir. Poliester için optimal sıcaklık aralığı dar bir banddır: 385–400°F (196–204°C) . Sadece ±2°F (±1,1°C) içinde sabit ve doğru sıcaklığı koruyabilen bir pres, boyar madde ile polimer zincirleri arasında kalıcı kovalent bağların oluşmasını sağlar—bu da canlı ve dayanıklı çıktıların temelidir.
Kontrol Üçlüsü: Isı, Basınç ve Süre’nin Bir Sublimasyon Isı Presi Makinesinde Nasıl Etkileşime Girdiği
Sıcaklık süblimasyonu başlatır—ancak basınç ve süre, gaz halindeki boyanın alt tabakaya ne kadar derin ve eşit şekilde işlediğini belirler. Basınç, transfer kağıdı ile kumaş arasındaki hava boşluklarını ortadan kaldırır ve hayaletleme ile bulanıklığı önler; yetersiz basınç eksik transferlere neden olurken, aşırı basınç giysileri çarpıtabilir veya mürekkebi hedeflenen sınırların dışına itebilir. Bekleme süresi—genellikle polyester için 30–60 saniye—difüzyon derinliğini yönetir. Bu değişkenler birbirleriyle bağlantılıdır: küçük bir sıcaklık artışı gerekli süreyi kısaltabilir, ancak yalnızca basınç tutarlı ve yeterli kalırsa örneğin, 385 °F sıcaklıkta 45 saniye boyunca orta basınç uygulanırsa güçlü sonuçlar elde edilir; ancak aynı ayarlar hafif basınçla kullanıldığında soluk kenarlar ve zayıf baskı kalitesi oluşur. Modern presler, ısı sabitliği için dijital PID kontrolörleri, eşit kuvvet dağılımı için kalibre edilmiş basınç göstergeleri ve ayrıntılı kontrol için programlanabilir zamanlayıcılar kullanır. Bu entegre sistem, tahmin işlerini ortadan kaldırır, tekrarlanabilirliği garanti eder ve yıkama dirençli, renk doğruluğu yüksek baskıların yüksek verimle üretimini doğrudan destekler.
Poliesterin Kristalin Yapısı ve Kesin Enerji Eşikleri
Polyester’in performansı, yarı-kristalin polimer yapısına bağlıdır: sıkı şekilde paketlenmiş kristalin bölgeler dayanıklılık sağlarken, amorfin bölgeler geçirgenlik sunar. Sublimasyon boyalarının kalıcı olarak bağlanabilmesi için termal enerji bu amorfin bölgeleri geçici olarak ‘açmak’ zorundadır—böylece gaz halindeki boya lif matrisi içine difüze olabilir ve orada sabitlenebilir. Bu, kesin enerji verilmesini gerektirir: çok az enerji, amorfin bölgeleri hareketsiz ve geçirimsiz bırakırken; fazla enerji lif bütünlüğünü bozar ve sararma veya çekme dayanımı kaybına neden olur. Kanıtlanmış çalışma aralığı— 385–400°F —polyester’in amorfin fazının termal hareketlilik eşiğiyle uyumludur. Gelişmiş presler, bu durumu yüksek yoğunluklu ısıtma elemanları ve kapalı döngülü dijital kontrol ile sağlar; böylece platen sıcaklığı eşitlenir ve tutarlılığı bozan soğuk noktalar ortadan kalkar.
Optimal Sıcaklık Aralığı (385–400 °F) ve Doğruluk Eksikliğinin Gerçek Dünya Sonuçları
385–400 °F aralığından bile küçük sapmalar, ölçülebilir ve ticari açıdan önemli kusurlara neden olur:
| Sıcaklık Değişimi | Baskı Kalitesi ve Kumaş Üzerindeki Etkisi | İşletme Etkisi |
|---|---|---|
| 385 °F’nin altında (yetersiz aktivasyon) | Soluk, lekesi renkler; eksik boyar madde aktarımı; düşük yıkama dayanıklılığı | Daha yüksek red oranı, israf edilen malzemeler, yeniden işlenme maliyetleri |
| 400 °F’nin üzerinde (aşırı aktivasyon) | Yakılmış kumaş, renk kayması, görüntü ghosting’i veya sentetik karışımların erimesi | Gerçekten geri dönüşü olmayan ürün kaybı, zarar gören itibar |
2023 yılında yapılan bir sektör anketine göre, analog kadranlı presler kullanan işletmeler, dijital PID kontrollü makineler kullananlara kıyasla sıcaklık kaymasından dolayı %22 daha yüksek kusur oranına sahipti. Hassasiyet yalnızca teknik bir konu değildir—aynı zamanda dokunma hissini korur, uzun vadeli renk sadakatini sağlar ve doğrudan müşteri güvenini ve kar marjı bütünlüğünü sürdürür.
Canlılık, Dayanıklılık ve Yıkamaya Direnç: Basınç ve Sıcaklık Tutarlılığının Ölçülebilir Etkileri
Altınma sırasında oluşan moleküler bağın kalitesi, uygulanan enerjinin tutarlılığına bağlıdır. Düzgün basınç, baskı alanının tamamında eşit temas ve eşit boya difüzyonunu sağlar. Sadece 2–3 psi’lik sapmalar bile görünür renk tutarsızlıklarına (ΔE >3,0) neden olur—bu fark insan gözüyle kolayca algılanabilir—ve yapısal dayanıklılığı zayıflatır. Basınç veya sıcaklık dalgalanırsa boyalar yüzeye yapışmış olarak kalır, yerine gömülmez; bu da yıkama testlerinde başarısızlığın hızlanmasına yol açar. Örneğin, 400 °F’de AATCC yıkama dayanıklılık derecesi 4,0 olan bir baskı, orijinal transfer işlemi sırasında 10 °F eksik sıcaklıkla gerçekleştirildiyse beş yıkamadan sonra 2,5’e düşer. Sonuç? Solma, çatlama ve itibar riski—sadece estetik hayal kırıklığı değil, aynı zamanda fonksiyonel ürün başarısızlığı.
Dijital PID Denetleyiciler ile Analog Sistemler: Atığı Azaltma ve Çıktı Verimliliğini Artırma
Analog termostatlar, ayar noktası etrafında 10–15 °F’lik sıcaklık dalgalanmalarına neden olan kaba açma/kapama döngüleriyle çalışır; bu da platen yüzeyinin sırasıyla yetersiz ve aşırı ısınmasına yol açar. Bu kararsızlık, süblimasyon verimliliğini ve tutarlılığını doğrudan zayıflatır. Buna karşılık dijital PID kontrolörler, ısıtma elemanına saniyede yüzlerce kez güç darbesi uygulayarak termal gecikmeyi öngörür ve hassasiyeti ±1°F ±0,5 °F içinde korur. günlük üretimde %20+ artış sağlar; aynı zamanda malzeme maliyetlerini düşürür ve marka güvenilirliğini artırır.
SSS Bölümü
Süblimasyon nedir ve neden sıcaklık hassasiyeti önemlidir?
Sublimasyon, boyanın polyester gibi malzemelere nüfuz etmesi için katıdan doğrudan gaza dönüşerek gerçekleşen bir süreçtir. Hassas sıcaklık kontrolü, canlı ve dayanıklı baskılar ile kalıcı boyanın entegrasyonunu sağlar.
Neden basınç tutarlılığı sublimasyonda kritiktir?
Tutarlı basınç, hava boşluklarını ortadan kaldırır, boyanın eşit şekilde uygulanmasını sağlar ve görüntü bozulmalarını veya eksik aktarımları önler.
Polyester üzerine sublimasyon için önerilen sıcaklık aralığı nedir?
Polyester üzerine sublimasyon yapmak için optimal sıcaklık 385–400°F (196–204°C) arasındadır. Bu aralıkta kalınması, solmuş renkler veya kumaş hasarı gibi kusurları önler.
Dijital PID kontrolörleri sublimasyon verimliliğini nasıl artırır?
Dijital PID kontrolörleri, sıcaklığı ±1°F içinde tutarak atık miktarını azaltır, performansın daha hızlı stabil hâle gelmesini sağlar ve analog sistemlere kıyasla üretim verimliliğini artırır.
Yetersiz basınç ve sıcaklığın sonuçları nelerdir?
Yanlışlıklar, kötü yıkama direncine, solan renklere, çatlayan baskılara ve daha yüksek malzeme kaybına ile maliyetlere neden olur.
İçindekiler Tablosu
-
Bir Sublimasyon Isıtma Pres Makinesinin Temel Aktarım Sürecini Nasıl Kontrol Ettiği
- Katıdan Gaze Geçiş: Neden Hassas Termal Aktivasyon Zorunludur
- Kontrol Üçlüsü: Isı, Basınç ve Süre’nin Bir Sublimasyon Isı Presi Makinesinde Nasıl Etkileşime Girdiği
- Poliesterin Kristalin Yapısı ve Kesin Enerji Eşikleri
- Optimal Sıcaklık Aralığı (385–400 °F) ve Doğruluk Eksikliğinin Gerçek Dünya Sonuçları
- Canlılık, Dayanıklılık ve Yıkamaya Direnç: Basınç ve Sıcaklık Tutarlılığının Ölçülebilir Etkileri
- Dijital PID Denetleyiciler ile Analog Sistemler: Atığı Azaltma ve Çıktı Verimliliğini Artırma
- SSS Bölümü

