
 EN
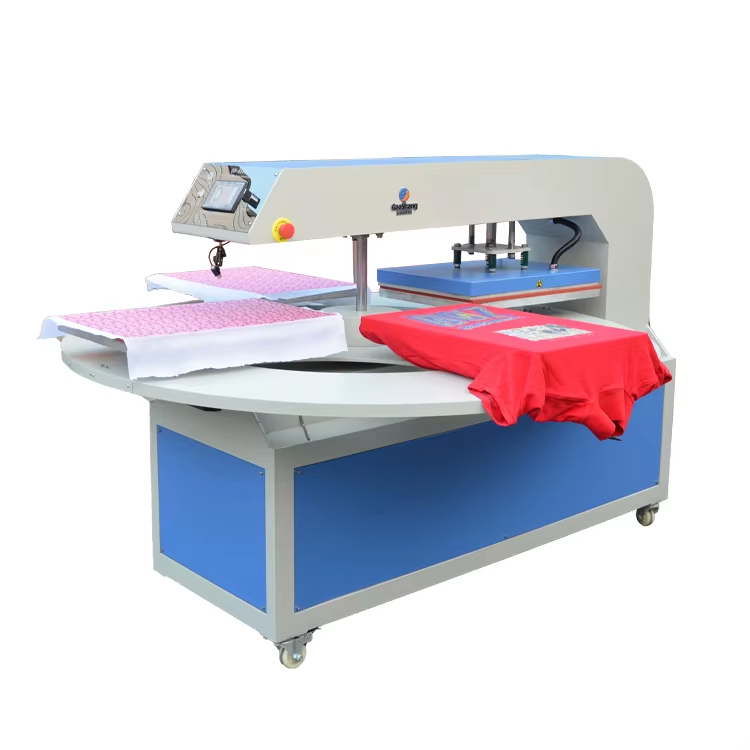
Come la macchina per termopressa a sublimazione controlla il processo fondamentale di trasferimento
Transizione da solido a gas: perché l’attivazione termica precisa è indispensabile
La sublimazione si basa su un passaggio diretto dallo stato solido a quello gassoso: le particelle di colorante sulla carta trasferibile si vaporizzano senza liquefarsi. Questa trasformazione è innescata dal calore e richiede una precisione termica rigorosa. Una pressa termica per sublimazione deve garantire una temperatura uniforme su tutta la piastra, in modo che ogni molecola di colorante raggiunga contemporaneamente la propria soglia di energia di attivazione. Al di sotto di circa 177 °C, la sublimazione si arresta; al di sotto dei 196 °C, il colorante non penetra completamente nelle fibre di poliestere, producendo stampe sbiadite e irregolari, con scarsa resistenza ai lavaggi. Al di sopra dei 204 °C, si verifica degradazione termica: bruciatura del tessuto, alterazione dei colori o fusione di miscele sintetiche. La finestra ottimale per il poliestere è molto ristretta: 385–400°F (196–204°C) . Solo una pressa in grado di mantenere una temperatura stabile e precisa entro ±1 °C garantisce un legame covalente permanente tra il colorante e le catene polimeriche — fondamento di stampe vivaci e durature.
La triade del controllo: come calore, pressione e tempo interagiscono nella macchina per sublimazione termica
La temperatura avvia la sublimazione, ma è la pressione e il tempo a determinare quanto in profondità e in modo uniforme il colorante gassoso si incorpori nel substrato. La pressione elimina gli spazi d’aria tra la carta trasferibile e il tessuto, prevenendo effetti fantasma e sfocature; una pressione insufficiente causa trasferimenti incompleti, mentre una pressione eccessiva deforma i capi o spinge l’inchiostro oltre i limiti previsti. Il tempo di permanenza — tipicamente da 30 a 60 secondi per il poliestere — regola la profondità di diffusione. Queste variabili sono interdipendenti: un lieve aumento della temperatura può ridurre il tempo necessario, ma solo se la pressione rimane costante e sufficiente ad esempio, 385 °F per 45 secondi producono ottimi risultati a pressione media, ma le stesse impostazioni con pressione leggera generano bordi sbiaditi e una registrazione debole. Le presse moderne utilizzano controllori PID digitali per la stabilità termica, manometri di pressione calibrati per una distribuzione uniforme della forza e timer programmabili per un controllo preciso. Questo sistema integrato elimina le approssimazioni, garantisce la ripetibilità e supporta direttamente una produzione ad alto rendimento di stampe resistenti al lavaggio e con colori accurati.
Struttura cristallina del poliestere e i suoi esatti valori soglia di energia
Le prestazioni del poliestere dipendono dalla sua struttura polimerica semicristallina: le regioni cristalline strettamente impaccate forniscono resistenza, mentre le zone amorfe offrono permeabilità. Perché i coloranti a sublimazione si leghino in modo permanente, l’energia termica deve temporaneamente «aprire» queste zone amorfe, consentendo al colorante gassoso di diffondersi e ancorarsi all’interno della matrice delle fibre. Ciò richiede l’erogazione di un’energia precisa: troppo poca lascia le zone amorfe inerti e impermeabili; troppa degrada l’integrità della fibra, causando ingiallimento o perdita di resistenza a trazione. La finestra operativa comprovata— 385–400°F —corrisponde alla soglia di mobilità termica della fase amorfa del poliestere. Le presse avanzate raggiungono questo risultato grazie a elementi riscaldanti ad alta densità e a un controllo digitale in loop chiuso, garantendo una temperatura uniforme del piatto riscaldante ed eliminando punti freddi che comprometterebbero la coerenza.
Intervallo di temperatura ottimale (196–204 °C) e conseguenze pratiche dell’imprecisione
Anche piccole deviazioni dall'intervallo 385–400 °F producono difetti misurabili e di rilevanza commerciale:
| Variazione di temperatura | Effetto sulla qualità della stampa e sul tessuto | Impatto sul business |
|---|---|---|
| Sotto i 385 °F (attivazione insufficiente) | Colori sbiaditi e irregolari; trasferimento del colorante incompleto; scarsa resistenza al lavaggio | Tassi più elevati di resi, spreco di materiali, costi per ritravagliatura |
| Sopra i 400 °F (sovrattivazione) | Tessuto bruciato, variazione cromatica, effetto fantasma dell'immagine o fusione di miscele sintetiche | Perdita irreversibile del prodotto, danno alla reputazione |
Un sondaggio settoriale del 2023 ha rivelato che le aziende che utilizzavano presse con regolazione analogica del quadrante presentavano un tasso di difetti superiore del 22% rispetto a quelle dotate di macchine digitali con controllo PID, a causa della deriva termica. La precisione non è solo una questione tecnica: preserva la sensazione al tatto, garantisce la fedeltà cromatica nel tempo e sostiene direttamente la fiducia dei clienti e l'integrità del margine.
Vivacità, durata e resistenza al lavaggio: impatti misurabili della costanza di pressione e temperatura
La qualità del legame molecolare formato durante la sublimazione dipende dalla costanza dell’energia applicata. Una pressione uniforme garantisce un contatto omogeneo e una diffusione uniforme del colorante su tutta l’area di stampa. Deviazioni anche minime, pari a soli 2–3 psi, generano incoerenze cromatiche visibili (ΔE >3,0)—facilmente rilevabili dall’occhio umano—e compromettono la resistenza strutturale. Se la pressione o la temperatura risultano insufficienti, i coloranti rimangono legati solo in superficie anziché essere incorporati nel substrato, accelerando il deterioramento nei test di lavaggio. Ad esempio, una stampa che ottiene una valutazione AATCC di resistenza al lavaggio pari a 4,0 a 400 °F scende a 2,5 dopo cinque cicli di lavaggio se il trasferimento originale ha subito una carenza di soli 10 °F. Il risultato? Sbiadimento, crepe e rischi reputazionali: non semplice delusione estetica, ma vero e proprio malfunzionamento del prodotto.
Controllori digitali PID rispetto ai sistemi analogici: riduzione degli sprechi e aumento dell’efficienza produttiva
I termostati analogici funzionano con cicli grezzi di accensione/spegnimento, causando oscillazioni di temperatura di 10–15 °F rispetto al valore impostato: il piatto riscaldante risulta alternativamente sottoriscaldato e sovrariscaldato. Questa instabilità compromette direttamente l’efficienza e la ripetibilità della sublimazione. Al contrario, i regolatori digitali PID inviano impulsi di potenza all’elemento riscaldante centinaia di volte al secondo, prevedendo il ritardo termico e mantenendo una precisione entro ±1 °F . Tale precisione riduce drasticamente le percentuali di scarto: le aziende segnalano un calo da circa il 5% di rifiuti con sistemi analogici a meno dell’1% con il controllo PID. Anche il tempo di recupero migliora: le unità digitali raggiungono la stabilità in meno di 15 secondi dopo il sollevamento, contro i 45+ secondi dei modelli analogici, liberando gli operatori per attività a maggior valore aggiunto. L’effetto cumulativo è un aumento verificato del 20%+ nella produzione giornaliera , insieme a costi inferiori per i materiali e a una maggiore affidabilità del marchio.
Sezione FAQ
Che cos’è la sublimazione e perché la precisione della temperatura è fondamentale?
La sublimazione è un processo in cui il colorante passa direttamente dallo stato solido a quello gassoso per penetrare materiali come il poliestere. Un controllo preciso della temperatura garantisce stampe vivaci e durevoli, con un’integrazione permanente del colorante.
Perché la costanza della pressione è fondamentale nella sublimazione?
Una pressione costante elimina gli interstizi d’aria, assicura un’applicazione uniforme del colorante e previene distorsioni dell’immagine o trasferimenti incompleti.
Qual è l’intervallo di temperatura consigliato per la sublimazione su poliestere?
La temperatura ottimale per la sublimazione su poliestere è 385–400 °F (196–204 °C). Rispettare questo intervallo evita difetti come sbiadimento dei colori o danni al tessuto.
In che modo i regolatori digitali PID migliorano l’efficienza della sublimazione?
I regolatori digitali PID garantiscono una temperatura costante entro ±1 °F, riducendo gli sprechi, stabilizzando più rapidamente le prestazioni e aumentando l’efficienza produttiva rispetto ai sistemi analogici.
Quali sono le conseguenze di una pressione e di una temperatura inaccurate?
Le imprecisioni provocano una scarsa resistenza al lavaggio, sbiadimento dei colori, stampe screpolate e un maggiore spreco di materiale e costi.
Sommario
-
Come la macchina per termopressa a sublimazione controlla il processo fondamentale di trasferimento
- Transizione da solido a gas: perché l’attivazione termica precisa è indispensabile
- La triade del controllo: come calore, pressione e tempo interagiscono nella macchina per sublimazione termica
- Struttura cristallina del poliestere e i suoi esatti valori soglia di energia
- Intervallo di temperatura ottimale (196–204 °C) e conseguenze pratiche dell’imprecisione
- Vivacità, durata e resistenza al lavaggio: impatti misurabili della costanza di pressione e temperatura
- Controllori digitali PID rispetto ai sistemi analogici: riduzione degli sprechi e aumento dell’efficienza produttiva
-
Sezione FAQ
- Che cos’è la sublimazione e perché la precisione della temperatura è fondamentale?
- Perché la costanza della pressione è fondamentale nella sublimazione?
- Qual è l’intervallo di temperatura consigliato per la sublimazione su poliestere?
- In che modo i regolatori digitali PID migliorano l’efficienza della sublimazione?
- Quali sono le conseguenze di una pressione e di una temperatura inaccurate?

