
 EN
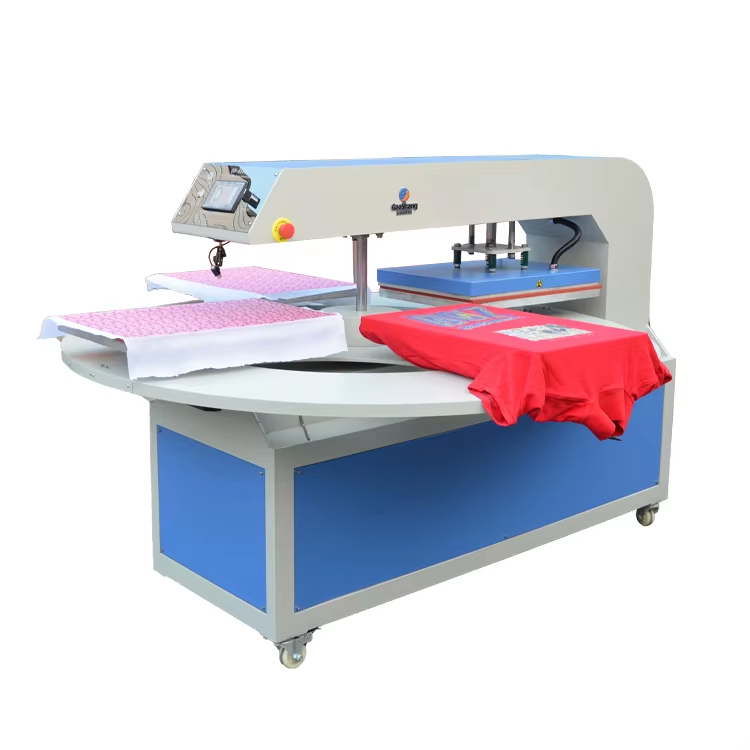
Comment une machine à pression thermique par sublimation contrôle le processus fondamental de transfert
Transition solide-gaz : pourquoi l’activation thermique précise est indispensable
La sublimation repose sur un changement de phase direct solide-gaz : les particules de colorant sur le papier transfert se vaporisent sans passer par l’état liquide. Cette transformation est déclenchée par la chaleur et exige une précision thermique stricte. Une presse à chaleur pour sublimation doit délivrer une température uniforme sur toute la surface de sa plaque afin que chaque molécule de colorant atteigne simultanément son seuil d’énergie d’activation. En dessous d’environ 177 °C, la sublimation stagne ; en dessous de 196 °C, le colorant ne pénètre pas complètement les fibres de polyester, ce qui donne des impressions délavées, irrégulières et peu résistantes au lavage. Au-dessus de 204 °C, une dégradation thermique intervient : brûlure du tissu, décalage des couleurs ou fonte des mélanges synthétiques. La fenêtre optimale pour le polyester est étroite : 385400°F (196204°C) . Seule une presse capable de maintenir une température stable et précise à ±1 °C garantit une liaison covalente permanente entre le colorant et les chaînes polymères — fondement d’une sortie vive et durable.
Le trio du contrôle : comment la chaleur, la pression et le temps interagissent dans une machine à presse à chaleur pour sublimation
La température déclenche la sublimation, mais la pression et le temps déterminent dans quelle mesure et de façon uniforme le colorant gazeux s’incorpore au substrat. La pression élimine les espaces d’air entre le papier transfert et le tissu, empêchant les effets fantômes et les bords flous ; une pression insuffisante entraîne des transferts incomplets, tandis qu’une pression excessive déforme les vêtements ou pousse l’encre au-delà des limites prévues. Le temps de maintien — généralement de 30 à 60 secondes pour le polyester — régit la profondeur de diffusion. Ces paramètres sont interdépendants : une légère augmentation de la température peut réduire le temps requis, mais uniquement si la pression demeure constante et suffisante par exemple, 196 °C pendant 45 secondes donne d’excellents résultats à pression moyenne, mais les mêmes paramètres appliqués à faible pression produisent des bords estompés et une imprégnation faible. Les presses modernes utilisent des régulateurs numériques PID pour assurer la stabilité thermique, des manomètres étalonnés pour garantir une répartition uniforme de la force, et des minuteries programmables pour un contrôle précis. Ce système intégré élimine toute approximation, assure la reproductibilité et soutient directement une production à haut rendement d’impressions résistantes au lavage et fidèles aux couleurs.
Structure cristalline du polyester et ses seuils énergétiques exacts
Les performances du polyester dépendent de sa structure polymère semi-cristalline : les régions cristallines étroitement compactées confèrent de la résistance, tandis que les zones amorphes offrent une perméabilité. Pour que les colorants par sublimation forment une liaison permanente, l’énergie thermique doit temporairement « ouvrir » ces domaines amorphes, permettant ainsi à la forme gazeuse du colorant de diffuser et de s’ancrer dans la matrice des fibres. Cela exige une fourniture d’énergie précise : trop peu laisse les zones amorphes inertes et imperméables ; trop beaucoup dégrade l’intégrité des fibres, provoquant un jaunissement ou une perte de résistance à la traction. La plage opérationnelle éprouvée — 385–400 °F — coïncide avec le seuil de mobilité thermique de la phase amorphe du polyester. Les presses avancées atteignent cet objectif grâce à des éléments chauffants à haute densité et à une commande numérique en boucle fermée, garantissant une température uniforme du plateau et éliminant les points froids qui nuisent à la constance.
Plage de température optimale (196–204 °C) et conséquences pratiques d’une imprécision
Même de légères déviations par rapport à la plage de 385–400 °F provoquent des défauts mesurables et commercialement significatifs :
| Variation de température | Effet sur la qualité d’impression et le tissu | Les effets sur les entreprises |
|---|---|---|
| En dessous de 385 °F (activation insuffisante) | Couleurs pâles et irrégulières ; transfert de colorant incomplet ; faible tenue au lavage | Taux de rebuts plus élevé, gaspillage de matériaux, coûts de reprise |
| Au-dessus de 400 °F (suractivation) | Tissu brûlé, décalage chromatique, image fantôme ou fonte des mélanges synthétiques | Perte irréversible du produit, atteinte à la réputation |
Une enquête sectorielle menée en 2023 a révélé que les ateliers utilisant des presses à cadran analogique présentaient un taux de défauts 22 % plus élevé en raison de la dérive thermique, comparés à ceux utilisant des machines à commande numérique PID. La précision n’est pas seulement technique : elle préserve le toucher du tissu, garantit la fidélité chromatique à long terme et soutient directement la confiance des clients ainsi que l’intégrité des marges.
Vivacité, durabilité et résistance au lavage : impacts mesurables de la constance de la pression et de la température
La qualité de la liaison moléculaire formée pendant la sublimation dépend de la régularité de l’énergie appliquée. Une pression uniforme garantit un contact homogène et une diffusion égale des colorants sur toute la surface imprimée. Des écarts aussi faibles que 2 à 3 psi provoquent des incohérences visibles de couleur (ΔE > 3,0) — facilement perceptibles à l’œil humain — et nuisent à la résistance structurelle. Lorsque la pression ou la température fluctue, les colorants restent liés en surface plutôt qu’être intégrés en profondeur, ce qui accélère la défaillance lors des essais de lavage. Par exemple, une impression obtenant une note de solidité au lavage AATCC de 4,0 à 400 °F chute à 2,5 après cinq lavages si le transfert initial a subi un déficit de 10 °F. Résultat ? Décoloration, fissuration et risque réputationnel — non seulement une déception esthétique, mais bien une défaillance fonctionnelle du produit.
Régulateurs numériques PID contre systèmes analogiques : réduction des déchets et amélioration de l’efficacité de production
Les thermostats analogiques fonctionnent selon des cycles simples marche/arrêt, provoquant des variations de température de 10 à 15 °F autour du point de consigne — ce qui entraîne alternativement un sous-chauffage et un surchauffage du plateau. Cette instabilité compromet directement l’efficacité et la régularité de la sublimation. En revanche, les régulateurs numériques à commande PID délivrent des impulsions d’énergie vers l’élément chauffant des centaines de fois par seconde, anticipent le décalage thermique et maintiennent une précision inférieure à ±1 °F . Cette précision réduit drastiquement les taux de rebut : les ateliers signalent une baisse passant d’environ 5 % de pertes avec des systèmes analogiques à moins de 1 % avec la commande PID. Le temps de récupération s’améliore également — les unités numériques atteignent leur stabilité en moins de 15 secondes après relevage, contre plus de 45 secondes pour les modèles analogiques — libérant ainsi les opérateurs pour des tâches à valeur ajoutée. L’effet cumulé est un gain vérifié de plus de 20 % sur le rendement journalier , accompagné de coûts matières réduits et d’une fiabilité de marque renforcée.
Section FAQ
Qu’est-ce que la sublimation, et pourquoi la précision de température est-elle essentielle ?
La sublimation est un procédé au cours duquel un colorant passe directement de l’état solide à l’état gazeux afin de pénétrer des matériaux tels que le polyester. Un contrôle précis de la température garantit des impressions vives et durables, avec une intégration permanente du colorant.
Pourquoi la constance de la pression est-elle critique en sublimation ?
Une pression constante élimine les espaces d’air, assure une application uniforme du colorant et empêche les distorsions d’image ou des transferts incomplets.
Quelle est la plage de température recommandée pour la sublimation sur polyester ?
La température optimale pour la sublimation sur polyester se situe entre 385 et 400 °F (196 et 204 °C). Rester dans cette fourchette évite les défauts tels que des couleurs délavées ou des dommages au tissu.
Comment les régulateurs numériques PID améliorent-ils l’efficacité de la sublimation ?
Les régulateurs numériques PID maintiennent une température constante à ±1 °F près, réduisent les pertes, stabilisent plus rapidement les performances et augmentent l’efficacité du débit par rapport aux systèmes analogiques.
Quelles sont les conséquences d’une pression et d’une température imprécises ?
Les imprécisions entraînent une faible résistance au lavage, des décolorations, des impressions fissurées, ainsi qu’un gaspillage et des coûts matériels plus élevés.
Table des matières
-
Comment une machine à pression thermique par sublimation contrôle le processus fondamental de transfert
- Transition solide-gaz : pourquoi l’activation thermique précise est indispensable
- Le trio du contrôle : comment la chaleur, la pression et le temps interagissent dans une machine à presse à chaleur pour sublimation
- Structure cristalline du polyester et ses seuils énergétiques exacts
- Plage de température optimale (196–204 °C) et conséquences pratiques d’une imprécision
- Vivacité, durabilité et résistance au lavage : impacts mesurables de la constance de la pression et de la température
- Régulateurs numériques PID contre systèmes analogiques : réduction des déchets et amélioration de l’efficacité de production
-
Section FAQ
- Qu’est-ce que la sublimation, et pourquoi la précision de température est-elle essentielle ?
- Pourquoi la constance de la pression est-elle critique en sublimation ?
- Quelle est la plage de température recommandée pour la sublimation sur polyester ?
- Comment les régulateurs numériques PID améliorent-ils l’efficacité de la sublimation ?
- Quelles sont les conséquences d’une pression et d’une température imprécises ?

