
 EN
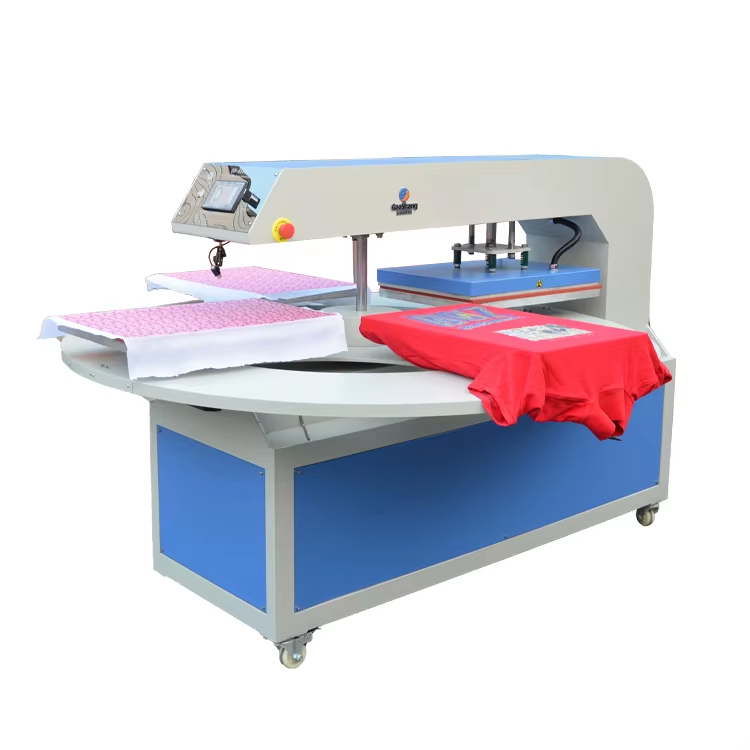
Miten sublimaatiolämmönpainokone hallinnoi keskeistä siirtoprosessia
Kiinteästä kaasuksi - muutos: Miksi tarkka lämpöaktivaatio on ehdoton vaatimus
Sublimaatio perustuu suoraan kiinteästä tilasta kaasumaiseen faasimuutokseen – väriaineen hiukkaset siirtopaperissa haihtuvat ilman, että ne nesteytyisivät. Tämä muutos käynnistyy lämmöllä ja vaatii tarkkaa lämpötilan säätöä. Sublimaatiolämmönpressin on tuotettava tasainen lämpötila koko painopinnan alueella, jotta jokainen väriainemolekyyli saavuttaisi aktivaatioenergiarajan samanaikaisesti. Alle noin 177 °C:n lämpötiloissa sublimaatio pysähtyy; alle 196 °C:n lämpötiloissa väriaine ei tunkeudu täysin polyesterkuiduksiin, mikä johtaa himmeisiin, epätasaisiin tulosteisiin, joilla on heikko pesukestävyys. Yli 204 °C:n lämpötiloissa tapahtuu lämpöhäviö – kudosta palaa, väritys muuttuu tai synteettiset seokset sulavat. Polyestereille optimaalinen lämpötila-alue on kapea: 196–204 °C . Vain sellainen pressi, joka pystyy pitämään lämpötilan vakiona ja tarkkana ±1,1 °C:n tarkkuudella, varmistaa kestävän kovalenttisen sidoksen väriaineen ja polymeeriketjujen välille – tämä on kirkkaiden ja kestävien tulosteiden perusta.
Kolmiyhteys: Kuinka lämpö, paine ja aika vaikuttavat toisiinsa sublimaatiolämmönpressikoneessa
Lämpötila aloittaa sublimaation – mutta paine ja aika määrittävät, kuinka syvälle ja tasaisesti kaasumainen väriaine tunkeutuu pohjapinnan sisään. Paine poistaa ilmaraot siirtopaperin ja kankaan väliltä, estäen hämärtyneisyyden ja sumenemisen; riittämätön paine aiheuttaa epätäydellisiä siirtoja, kun taas liiallinen paine vääntää vaatteita tai pakottaa mustetta tavoiteltujen rajojen yli. Kuumennusajan (yleensä 30–60 sekuntia polyesteerille) avulla säädetään diffuusion syvyyttä. Nämä muuttujat ovat toisiinsa kytkettyjä: kohtalainen lämpötilan nousu voi lyhentää vaadittua aikaa, mutta vain jos paine säilyy vakiona ja riittävänä esimerkiksi lämpötila 385 °F ja aika 45 sekuntia tuottavat vahvoja tuloksia keskimittaisella painolla – mutta samat asetukset kevyellä painolla aiheuttavat himmentyneitä reunoja ja heikkoa kuvan siirtymistä. Nykyaikaiset lämpösiirtopainimet käyttävät digitaalisia PID-säätimiä lämpötilan vakauttamiseen, kalibroituja painemittareita tasaisen voiman jakamiseen ja ohjelmoitavia ajastimia tarkkaan säätöön. Tämä integroitu järjestelmä poistaa arvaamisen, takaa toistettavuuden ja tukee suoraan korkean tuottavuuden saavuttamista pesukestävien, väritarkkojen tulosteiden valmistuksessa.
Polyesterin kiteinen rakenne ja sen tarkat energiakynnykset
Polyesterin suorituskyky perustuu sen puolikristalliseseen polymeerirakenteeseen: tiukasti pakatut kristalliset alueet tarjoavat lujuutta, kun taas amorfiset vyöhykkeet tarjoavat läpäisevyyttä. Sublimaatiovärien pysyvää sitoutumista varten lämpöenergian on väliaikaisesti 'avattava' nämä amorfiset alueet – mikä mahdollistaa kaasumaisen värin diffuusion ja ankkuroitumisen kuidun matriisiin. Tämä edellyttää tarkkaa energian toimittamista: liian vähän energiaa jättää amorfiset alueet inertiksi ja läpäisemättömiksi; liian paljon energiaa heikentää kuidun rakennetta, mikä aiheuttaa keltaistumista tai vetolujuuden menetystä. Todettu toimintaväli – 385–400 °F – vastaa polyesterin amorfisen faasin lämpöliikkuvuuden kynnystä. Edistyneet painimet saavuttavat tämän korkean tiukkuuden lämmityselementeillä ja suljetun silmukan digitaalisella säädöllä, mikä varmistaa yhtenäisen laatan lämpötilan ja poistaa kylmät alueet, jotka vaarantaisivat tulosten yhdenmukaisuuden.
Optimaalinen lämpötilaväli (385–400 °F) ja epätarkkuuden seuraukset käytännössä
Johtuen pienistäkin poikkeamista lämpötilaväliltä 385–400 °F syntyy mitattavia ja kaupallisesti merkittäviä vikoja:
| Lämpötilan vaihtelu | Vaikutus tulostuksen laatuun ja kankaaseen | Liiketoiminnan vaikutukset |
|---|---|---|
| Alle 385 °F (riittämätön aktivoituminen) | Harmahtavat, epätasaiset värit; epätäydellinen värin siirtyminen; heikko pesukestävyys | Korkeammat hylkäysprosentit, hukkaan menevät materiaalit ja uudelleenvalmistuksesta aiheutuvat kustannukset |
| Yli 400 °F (liiallinen aktivoituminen) | Palanut kankas, värin muuttuminen, kuvan jäljitys tai synteettisten seosten sulaminen | Korjaamaton tuotetappio ja vahingoittunut maine |
Vuoden 2023 teollisuuskyselyssä havaittiin, että analogisilla säädinpyörillä varustettuja painokoneita käyttävissä liikkeissä vikojen määrä oli 22 % korkeampi lämpötilan heilahtelun vuoksi verrattuna niihin liikkeisiin, jotka käyttivät digitaalisia PID-ohjattuja koneita. Tarkkuus ei ole pelkästään teknistä – se säilyttää kankaan kosketustunnon, takaa värin pitkäaikaisen vakauden ja suoraan turvaa asiakastottamuksen sekä voittomarginaalin eheyden.
Vivahdus, kestävyys ja pesukestävyys: paineen ja lämpötilan tarkkuuden mitattavat vaikutukset
Molekulaarisen sidoksen laatu, joka muodostuu sublimaation aikana, riippuu sovelletun energian tasaisuudesta. Tasainen paine varmistaa yhtäläisen kosketuksen ja yhtäläisen värjäyksenvuodon koko tulostusalueella. Jo 2–3 psi:n poikkeamat aiheuttavat näkyviä väriepäjatkuvuuksia (ΔE > 3,0) – mikä on helposti havaittavissa ihmisensilmällä – ja heikentävät rakenteellista kestävyyttä. Jos paine tai lämpötila heilahtelee, värit pysyvät pinnallisina eivätkä upoudu materiaaliin, mikä nopeuttaa epäonnistumista pesutesteissä. Esimerkiksi tuloste, joka saavuttaa AATCC:n pesukestävyysluokituksen 4,0 lämpötilassa 400 °F, laskee luokkaan 2,5 viiden pesukerran jälkeen, jos alkuperäisessä siirrossa oli 10 °F:n puute. Tuloksena? Värimuutos, halkeamat ja maineen vaara – ei pelkästään esteettinen pettymys, vaan myös toiminnallinen tuotepetro.
Digitaaliset PID-säätimet vs. analogiset järjestelmät: jätteen vähentäminen ja tuotantotehokkuuden parantaminen
Analogiset termostaatit toimivat karkeilla päälle/pois-kiertoilla, joiden seurauksena lämpötila vaihtelee 10–15 °F:n verran asetetun lämpötilan ympärillä – mikä aiheuttaa painopinnan vaihtuvan alilämmön ja ylilämmön välillä. Tämä epävakaus vaikuttaa suoraan sublimaation tehokkuuteen ja tasaisuuteen. Digitaaliset PID-säätimet puolestaan ohjaavat lämmityselementin tehoa satoja kertoja sekunnissa, ennakoivat lämpöhäviötä ja säilyttävät tarkkuuden ±1 °F ±0,5 °F:n sisällä. 20 %:n tai suuremman kasvun päivittäisessä tuotannossa , alhaisemmat materiaalikustannukset ja vahvemman brändin luotettavuus.
UKK-osio
Mitä sublimaatio on, ja miksi lämpötilan tarkkuus on tärkeää?
Sublimaatio on prosessi, jossa väriaine muuttuu suoraan kiinteästä kaasuksi ja tunkeutuu materiaaleihin, kuten polyesteeriin. Tarkka lämpötilan säätö varmistaa kirkkaat, kestävät tulostukset, joissa väriaine on pysyvästi integroitu materiaaliin.
Miksi paineen tasaisuus on kriittisen tärkeää sublimaatioprosessissa?
Tasainen paine poistaa ilmaraot, varmistaa yhtenäisen väriaineen soveltamisen ja estää kuvan vääristymiä tai epätäydellisiä siirtoja.
Mikä on suositeltava lämpötilaväli sublimaatiolle polyesteerillä?
Polyesteerin sublimaatioon sopiva optimaalinen lämpötila on 385–400 °F (196–204 °C). Tämän alueen noudattaminen estää virheitä, kuten himmentyneitä värejä tai kankaan vaurioitumista.
Kuinka digitaaliset PID-säätimet parantavat sublimaation tehokkuutta?
Digitaaliset PID-säätimet varmistavat lämpötilan vakauden ±1 °F:n tarkkuudella, mikä vähentää jätettä, saavuttaa vakauden nopeammin ja lisää tuottavuutta verrattuna analogisiin järjestelmiin.
Mitkä ovat seuraukset, jos paine ja lämpötila eivät ole tarkkoja?
Tarkkuuden puuttuminen johtaa heikkoonsiivouskestävyyteen, väheneviin väreihin, halkeamiin tulosteissa sekä suurempaan materiaalihävikkiin ja kustannuksiin.
Sisällysluettelo
-
Miten sublimaatiolämmönpainokone hallinnoi keskeistä siirtoprosessia
- Kiinteästä kaasuksi - muutos: Miksi tarkka lämpöaktivaatio on ehdoton vaatimus
- Kolmiyhteys: Kuinka lämpö, paine ja aika vaikuttavat toisiinsa sublimaatiolämmönpressikoneessa
- Polyesterin kiteinen rakenne ja sen tarkat energiakynnykset
- Optimaalinen lämpötilaväli (385–400 °F) ja epätarkkuuden seuraukset käytännössä
- Vivahdus, kestävyys ja pesukestävyys: paineen ja lämpötilan tarkkuuden mitattavat vaikutukset
- Digitaaliset PID-säätimet vs. analogiset järjestelmät: jätteen vähentäminen ja tuotantotehokkuuden parantaminen
-
UKK-osio
- Mitä sublimaatio on, ja miksi lämpötilan tarkkuus on tärkeää?
- Miksi paineen tasaisuus on kriittisen tärkeää sublimaatioprosessissa?
- Mikä on suositeltava lämpötilaväli sublimaatiolle polyesteerillä?
- Kuinka digitaaliset PID-säätimet parantavat sublimaation tehokkuutta?
- Mitkä ovat seuraukset, jos paine ja lämpötila eivät ole tarkkoja?

