
 EN
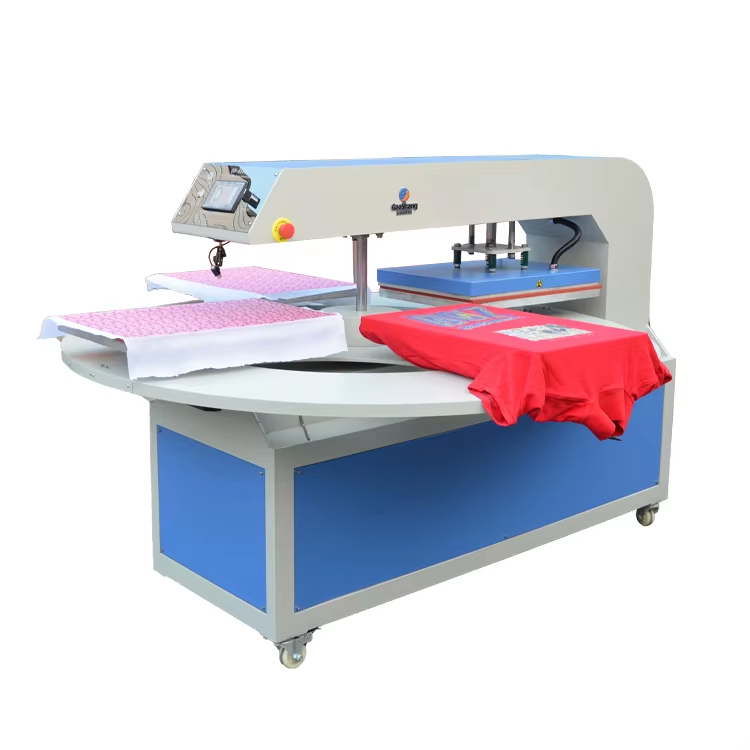
Paano Kontrolado ng Sublimation Heat Press Machine ang Pangunahing Proseso ng Transfer
Solid-to-Gas Transition: Bakit Hindi Maaaring Palampasin ang Eksaktong Thermal Activation
Ang sublimation ay umaasa sa direkta na pagbabago ng yugto mula solid hanggang gas—ang mga partikula ng dye sa transfer paper ay nag-uumpisang mag-evaporate nang hindi nagiging likido. Ang pagbabagong ito ay sinisimulan ng init at nangangailangan ng mahigpit na presisyon sa temperatura. Ang isang sublimation heat press ay kailangang magbigay ng pantay na temperatura sa buong platen nito upang ang bawat molekula ng dye ay makarating sa threshold ng activation energy nito nang sabay-sabay. Sa ilalim ng ~350°F, tumitigil ang sublimation; sa ilalim ng 385°F, nabigo ang dye na pumasok nang buo sa mga polyester fiber, na nagreresulta sa mga dilaw na, hindi pantay na print na may mahinang resistance sa paghuhugas. Sa itaas ng 400°F, nangyayari ang thermal degradation—nabuburn ang tela, nababago ang kulay, o natutunaw ang mga synthetic blend. Ang optimal na saklaw para sa polyester ay napakikipit: 385–400°F (196–204°C) . Ang tanging press na kayang panatilihin ang matatag at eksaktong temperatura sa loob ng ±2°F lamang ang nagpapagarantiya sa permanenteng covalent bonding sa pagitan ng dye at ng mga polymer chain—ang pundasyon ng makulay at matibay na output.
Ang Triad ng Kontrol: Paano Interaktibo ang Init, Presyon, at Panahon sa isang Sublimation Heat Press Machine
Ang temperatura ang nagsisimula ng sublimation—ngunit ang presyon at oras ang nagtatakda kung gaano kalalim at pantay ang pagpasok ng gas na dye sa substrate. Ang presyon ay nag-aalis ng mga puwang na puno ng hangin sa pagitan ng transfer paper at tela, na nagpipigil sa pagkakaroon ng ghosting at blurring; ang kulang na presyon ay nagdudulot ng hindi kumpletong transfer, samantalang ang labis na presyon ay nagpapabagu-bago sa anyo ng damit o pumipilit sa tinta na lumabas sa mga itinakdang hangganan. Ang dwell time—karaniwang 30–60 segundo para sa polyester—ang nangangasiwa sa lalim ng diffusion. Ang mga variable na ito ay magkaugnay: ang maliit na pagtaas sa temperatura ay maaaring maikli ang kinakailangang oras, ngunit lamang kung ang presyon ay nananatiling pareho at sapat halimbawa, 385°F sa loob ng 45 segundo ay nagbibigay ng malakas na resulta sa katamtamang presyon—ngunit ang parehong mga setting na may magaan na presyon ay nagdudulot ng dilaw na gilid at mahinang pagkakarehistro. Ang mga modernong press ay gumagamit ng digital na PID controller para sa istabilidad ng temperatura, nakakalibrang pressure gauge para sa pantay na distribusyon ng puwersa, at programmable na timer para sa mas detalyadong kontrol. Ang buong sistema na ito ay nag-aalis ng paghuhula, nagtiyak ng paulit-ulit na resulta, at direktang sumusuporta sa mataas na produksyon ng mga print na tumitipid sa tubig, may tumpak na kulay.
Ang Kristalinong Isturktura ng Polyester at ang mga Tiyaan Nitong Enerhiya
Ang pagganap ng polyester ay nakasalalay sa kanyang semi-crystalline polymer na istruktura: ang mahigpit na nakapiling mga crystalline na rehiyon ay nagbibigay ng lakas, habang ang mga amorphous na lugar ay nagbibigay ng permeability. Para makabond ang mga sublimation dyes nang permanente, kailangan ng thermal energy upang pansamantalang "bukas" ang mga amorphous na domain na ito—upang ang gaseous na dye ay makapasok at makadikit sa loob ng fiber matrix. Kinakailangan dito ang eksaktong pagbibigay ng enerhiya: ang sobrang kakaunti ay iniwan ang mga amorphous na lugar na inert at hindi napapasuklan; ang sobrang marami ay sumisira sa integridad ng fiber, na nagdudulot ng pangingitngit o pagkawala ng tensile strength. Ang napatunayang operasyonal na window— 385–400°F —ay umaayon sa thermal mobility threshold ng amorphous phase ng polyester. Ang mga advanced na press ay nakakamit ito gamit ang mataas na densidad na heating elements at closed-loop digital control, na nagsisiguro ng pantay na platen temperature at nag-aalis ng mga cold spot na sumisira sa konsistensya.
Optimal na Saklaw ng Temperatura (385–400°F) at mga tunay na bunga ng kawalan ng katumpakan
Kahit ang maliit na pagkakaiba mula sa saklaw na 385–400°F ay nagdudulot ng mga depekto na nasusukat at may komersyal na kahalagahan:
| Pagbabago ng Temperatura | Epekto sa Kalidad ng Pagpi-print at sa Telang Ginagamit | Epekto sa Negosyo |
|---|---|---|
| Sa ilalim ng 385°F (hindi sapat na aktibasyon) | Mga kulay na paled at hindi pantay; hindi kumpletong paglipat ng dye; mahinang pagtitiis sa paglalaba | Mas mataas na porsyento ng mga itinatapon, nasasayang na materyales, at dagdag na gastos sa pag-uulit |
| Sa itaas ng 400°F (labis na aktibasyon) | Sinunog na tela, pagbabago ng kulay, pagkakaroon ng anino sa imahe, o pagkatunaw ng mga sintetikong halo | Hindi mababalik na pagkawala ng produkto, nasaktan na reputasyon |
Ayon sa isang pananaliksik noong 2023 sa industriya, ang mga shop na gumagamit ng mga presa na may analog na dial ay may 22% na mas mataas na porsyento ng depekto dahil sa pagbabago ng temperatura kumpara sa mga shop na gumagamit ng digital na mga makina na may PID control. Ang eksaktong kontrol ay hindi lamang teknikal—pinoprotektahan nito ang pakiramdam sa kamay, tinitiyak ang pangmatagalang katumpakan ng kulay, at direktang pinapanatili ang tiwala ng customer at integridad ng kita.
Kintab, Tinitiis, at Pagtitiis sa Paglalaba: Mga Nasusukat na Epekto ng Pagkakapareho ng Presyon at Temperatura
Ang kalidad ng molekular na bond na nabuo sa panahon ng sublimation ay nakasalalay sa konsistensya ng inilapat na enerhiya. Ang pare-parehong presyon ay nagagarantiya ng parehong kontak at pantay na pagkalat ng dye sa buong lugar ng print. Ang mga paglihis na maliit na 2–3 psi ay nagdudulot ng mga hindi pare-parehong kulay na (ΔE >3.0) — na madaling makikita ng mata ng tao — at sumisira sa tibay ng istraktura. Kapag ang presyon o temperatura ay bumaba, ang mga dye ay nananatiling nasa ibabaw kaysa naka-embed, na nagpapabilis sa pagkabigo sa pagsubok sa paglalaba. Halimbawa, ang isang print na may rating sa tibay sa paglalaba ayon sa AATCC na 4.0 sa 400°F ay bumababa sa 2.5 pagkatapos ng limang paglalaba kung ang orihinal na transfer ay nagdusa ng 10°F na kakulangan. Ano ang resulta? Pagpaputi, ang pagkabasag-basag, at panganib sa reputasyon — hindi lamang pang-aestetiko na pagkadismaya, kundi pagkabigo ng produkto sa pagganap.
Digital PID Controllers kontra Analog Systems
Ang mga analog na thermostat ay gumagana sa simpleng on/off na siklo, na nagdudulot ng 10–15°F na pagbabago ng temperatura sa paligid ng itinakdang punto—kaya ang platen ay paulit-ulit na kulang o sobra sa init. Ang ganitong kawalan ng katatagan ay direktang sumisira sa kahusayan at pagkakapare-pareho ng sublimation. Sa kabaligtaran, ang mga digital na PID controller ay nagpapadala ng pulso ng kuryente sa heating element nang daan-daang beses bawat segundo, na nakikita ang thermal lag at pinapanatili ang katumpakan sa loob ng ±1°F . Ang ganitong katiyakan ay pumapababa ng rate ng scrap nang malaki: ang mga shop ay nag-uulat ng pagbaba mula sa humigit-kumulang 5% na basura gamit ang analog na sistema patungo sa wala pang 1% gamit ang PID control. Ang oras ng pagbawi ay tumutulong din—ang mga digital na yunit ay umuunlad sa loob ng 15 segundo matapos ang pagtaas, kumpara sa 45+ segundo para sa mga analog na modelo—na nagpapalaya sa mga operator para gawin ang mga gawaing may dagdag na halaga. Ang kabuuang epekto ay isang na-verify na 20%+ na pagtaas sa araw-araw na throughput , kasama ang mas mababang gastos sa materyales at mas malakas na tiwala sa brand.
Seksyon ng FAQ
Ano ang sublimation, at bakit mahalaga ang eksaktong temperatura?
Ang sublimation ay isang proseso kung saan ang dye ay nagbabago nang direkta mula sa solidong estado patungo sa gas upang pumasok sa mga materyales tulad ng polyester. Ang eksaktong kontrol sa temperatura ay nagpapaguarantee ng mga kulay na buhay at matatag, kasama ang permanenteng pagsasama ng dye.
Bakit mahalaga ang pagkakapare-pareho ng presyon sa sublimation?
Ang pare-parehong presyon ay nag-aalis ng mga puwang na puno ng hangin, nagpapagarantiya ng pantay na aplikasyon ng dye, at pinipigilan ang mga distorsyon sa imahe o hindi kumpletong transfer.
Ano ang inirerekomendang saklaw ng temperatura para sa sublimation sa polyester?
Ang pinakamainam na temperatura para sa sublimation ng polyester ay 385–400°F (196–204°C). Ang pag-iingat sa loob ng saklaw na ito ay nagpapaiwas sa mga depekto tulad ng nawawalang kulay o pinsala sa tela.
Paano mapapabuti ng digital na PID controllers ang kahusayan ng sublimation?
Ang digital na PID controllers ay nagpapagarantiya ng pare-parehong temperatura sa loob ng ±1°F, na nagbabawas ng basura, mas mabilis na nagpapastabil ng pagganap, at nagpapataas ng kahusayan sa throughput kumpara sa mga analog na sistema.
Ano ang mga bunga ng hindi tumpak na presyon at temperatura?
Ang mga kahalintulad na pagkakamali ay nagdudulot ng mahinang paglaban sa paghuhugas, pagpapalabas ng kulay, mga punit na print, at mas mataas na basurang materyales at gastos.
Talaan ng Nilalaman
-
Paano Kontrolado ng Sublimation Heat Press Machine ang Pangunahing Proseso ng Transfer
- Solid-to-Gas Transition: Bakit Hindi Maaaring Palampasin ang Eksaktong Thermal Activation
- Ang Triad ng Kontrol: Paano Interaktibo ang Init, Presyon, at Panahon sa isang Sublimation Heat Press Machine
- Ang Kristalinong Isturktura ng Polyester at ang mga Tiyaan Nitong Enerhiya
- Optimal na Saklaw ng Temperatura (385–400°F) at mga tunay na bunga ng kawalan ng katumpakan
- Kintab, Tinitiis, at Pagtitiis sa Paglalaba: Mga Nasusukat na Epekto ng Pagkakapareho ng Presyon at Temperatura
- Digital PID Controllers kontra Analog Systems
-
Seksyon ng FAQ
- Ano ang sublimation, at bakit mahalaga ang eksaktong temperatura?
- Bakit mahalaga ang pagkakapare-pareho ng presyon sa sublimation?
- Ano ang inirerekomendang saklaw ng temperatura para sa sublimation sa polyester?
- Paano mapapabuti ng digital na PID controllers ang kahusayan ng sublimation?
- Ano ang mga bunga ng hindi tumpak na presyon at temperatura?

