
 EN
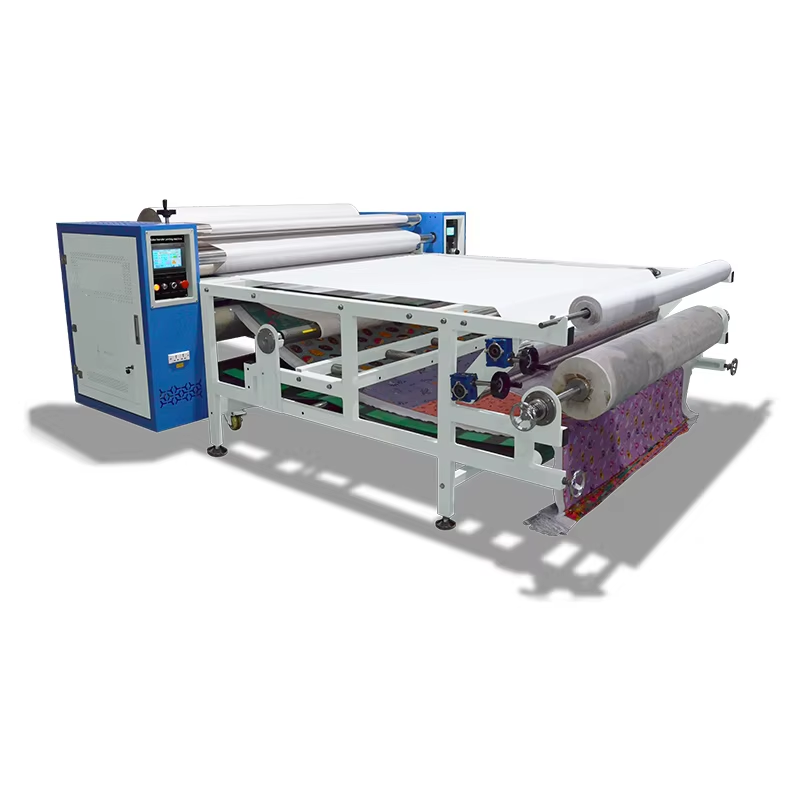
قطر غلتک و عرض انتقال: هماهنگسازی مقیاس دستگاه با نیازهای تولید
چگونه عرض انتقال تعیینکننده انعطافپذیری زیرلایه است — از لبههای باریک تا پارچههای گسترده
عرض انتقال دستگاه پرس حرارتی غلطکی بهطور مستقیم محدودهٔ زیرلایههایی را که میتوانید پردازش کنید تعیین میکند. عرض باریک (۱۲ تا ۱۶ اینچ) برای کاربردهای کوچکمقیاس مانند پچهای آستین، لوگوهای جیب و قطعات لبهدار مناسب است—جایی که دقت روی اشیاء فشرده اهمیت بیشتری دارد. در مقابل، دستگاههای با عرض بالا (۶۰ اینچ و بیشتر) امکان پردازش کامل عرض پارچه را برای بنرها، پرچمها و سریهای پیوستهٔ پارچه از رول به رول فراهم میکنند. هماهنگی عرض انتقال با اندازهٔ معمول کارهای شما از هدررفت گرانقیمت مواد جلوگیری میکند و جابهجایی دستی مکرر را به حداقل میرساند. برای نمونه، یک چاپخانه که هم طرحهای تیشرت ۲۰ اینچی و هم پنلهای نشانهگذاری نرم ۵۴ اینچی را پردازش میکند، به دستگاهی نیاز دارد که بتواند بعد بزرگتر را بدون از دست دادن همترازی در کارهای باریکتر دربرگیرد. انتخاب عرضی که حداقل ۲ اینچ از بزرگترین زیرلایهٔ پیشبینیشدهٔ شما بیشتر باشد، انتقال یکنواخت از لبه تا لبه را تضمین میکند و مدیریت مواد در حجمهای بالا را سادهتر میسازد.
نقش قطر غلطک در کنترل کشش پارچه، عمق نفوذ حرارت و انتقالی بدون چروک
قطر غلتک بهطور حیاتی بر کنترل کشش پارچه، عمق نفوذ گرما و کیفیت سطح تأثیر میگذارد. قطر بزرگتر، قوس تماس را افزایش میدهد و نیروی کشش را بهطور یکنواختتری روی پارچههای کشدار یا ظریف توزیع میکند و از اعوجاج جلوگیری میکند. همچنین زمان توقف زیر فشار و دما را افزایش میدهد—که اجازه میدهد چسبها یا جوهرهای سابلیمیشن از طریق لایههای ضخیمتر بهدرستی پیوند بزنند، بدون اینکه سطح سو بخورد. برای مثال، غلتکی با قطر ۶ اینچ در طول پارچهی سنگین فلیس، پایداری حرارتی ±۱ درجهی سانتیگراد را حفظ میکند، درحالیکه غلتکی با قطر ۳ اینچ ممکن است نقاط داغ ایجاد کند که باعث ایجاد چینوچروک یا چسبندگی ناقص میشود. منحنی فشار نرمتر و تدریجیتر غلتک بزرگتر، به حذف چینها پیش از نقطهی انتقال کمک میکند و خروجی بدون چین را بهصورت پایدار تأمین میکند—که بهویژه در تولید پیوسته اهمیت دارد، زیرا افزایش ناگهانی کشش ناشی از غلتکهای کوچکتر منجر به عدم تراز شدن و نیاز به اصلاح مجدد میشود.
عملکرد سیستم گرمایشی و پایداری دما برای انتقالهای قابلاطمینان
سیستم گرمایشی دستگاه پرس حرارتی غلطکی بهطور مستقیم بر سازگانپذیری انتقال، بازده انرژی و تنوع زیرلایه تأثیر میگذارد. انتخاب فناوری مناسب و درک تأثیر دقت دما بر خروجی، برای کاهش ضایعات و حفظ کیفیت ضروری است.
فناوریهای گرمایشی مادون قرمز، کالرود و سرامیکی: مقایسهی دقت، یکنواختی و زمان پاسخ در عملیات دستگاه پرس حرارتی غلطکی
گرمکنهای مادون قرمز (IR) از انرژی تابشی برای گرمشدن سریع و بازدهی بالای انرژی استفاده میکنند، اما یکنواختی عملکرد آنها ممکن است با رنگ و بازتابپذیری زیرلایه تغییر کند و نیازمند تنظیم دقیق است. عناصر کالرود—که سیمهای مقاومتی در پوشش فلزی هستند—گرمای بسیار پایدار و یکنواختی را در سراسر غلتک تأمین میکنند و بنابراین برای کارهای طولانی و بدون وقفه ایدهآل هستند. اگرچه پاسخدهی آنها کندتر از مادون قرمز است، اما در ثبات حرارتی برجستهاند. گرمکنهای سرامیکی راهحلی متعادل ارائه میدهند: زمان گرمشدن و خنکشدن کوتاهتری نسبت به کالرود دارند و همزمان یکنواختی و پاسخگویی عالی از خود نشان میدهند. سنسورهای دومنطقهای همراه با کنترلکنندههای PID مبتنی بر ریزپردازنده، عملکرد هر سه سیستم را بیشتر بهبود میبخشند و اطمینان حاصل میکنند که کل عرض انتقال در بازهی حرارتی باریکی باقی میماند—حتی زمانی که سرعت خط تغییر کند.
اهمیت ثبات ±۱ درجه سانتیگراد: تأثیر آن بر چسبندگی جوهر، وفاداری رنگ و کاهش نرخ ضایعات
انحرافات دمایی حتی به میزان ±۱ درجه سانتیگراد میتواند یکپارچگی انتقال را بهطور قابلتوجهی تضعیف کند. جوهرهای تصعید در پنجره حرارتی باریکی فعال میشوند؛ بنابراین حتی کمگرم یا زیادگرم شدن جزئی، گازشدن کامل را مختل کرده و باعث چسبندگی نامنظم، رنگهای کمرنگ یا جابهجاشده—بهویژه در طیفهای رنگی ملایم—میشود. بر اساس نظرسنجی صنعتی انجامشده در سال ۲۰۲۳، حفظ ثبات دمایی در محدوده ±۱ درجه سانتیگراد، ضایعات ناشی از تغییر رنگ را ۲۲ درصد کاهش داد. در کاربردهای مستقیم روی فیلم، گرمای بیشازحد پودر چسب را سوخته و گرمای ناکافی منجر به جداشدن لایه میشود. کنترل دقیق حرارتی تضمین میکند که هر اینچ از پارچه انرژی بهینهای برای اتصال پلیمری دریافت کند—که این امر بهطور مستقیم وفاداری رنگ، استحکام چسبندگی و بازده تولید را بهبود میبخشد. بنابراین، ثبات ±۱ درجه سانتیگراد تنها یک ارتقاء نیست؛ بلکه یک الزام اساسی برای دستگاههای پرس حرارتی غلطکی سطح تولید است.
یکنواختی فشار و مدیریت کشش در طول مسیر غلطک
فشاری یکنواخت و کششی دقیق در سراسر عرض غلتک، شرطی غیرقابل چانهزنی برای انتقالهایی بدون نقص است. حتی تغییرات جزئی در فشار، باعث ایجاد اثرات محوشده (گُستینگ)، تغییر رنگ یا چسبندگی ناقص جوهر میشود—بهویژه در گرافیکهای پهن. دستگاههای پرکارایی، یکنواختی را با استفاده از غلتکهای محدب، سیلندرهای هوا با قابلیت تنظیم یا مناطق بخشبندیشده فشار بهدست میآورند که امکان تنظیم دقیق پروفیل نقطه تماس در سراسر عرض را به اپراتورها میدهند. در صورت عدم وجود این قابلیت، نرخ ضایعات تولید در کارهای حیاتی میتواند طبق شاخصهای صنعتی ۲۰۲۳، ۵ تا ۱۲ درصد افزایش یابد.
مدیریت کشش نیز به همان اندازه حیاتی است. در حین کار پیوسته، مواد اولیه باید بدون کشیدگی، انحراف یا چروکیدن، بهصورت نرم و یکنواخت تغذیه شوند. نوسانات معمولاً ناشی از عدم تراز بودن غلطکها، ترمزِ بازکنندهٔ نامنظم یا تغییرات ناگهانی سرعت هستند. سیستمهای پیشرفته از کنترل کشش حلقهبسته با استفاده از سلولهای بار یا غلطکهای رقصان بهره میبرند که بهصورت بلادرنگ واکنش نشان داده و کشش نوار را در محدودهٔ ±۲ نیوتون حفظ میکنند. این امر از پیچیدگی نوار روی پیچهای پیچاندن جلوگیری کرده و فاصلهٔ انتقال را از اولین متر تا آخرین متر پایدار میسازد. هنگام ارزیابی یک دستگاه، اطمینان حاصل کنید که سیستم کشش آن از جبران خودکار قطر غلتک پشتیبانی میکند و مسیر نوار از انحنای تیز و نقاط اصطکاکی دوری میکند. یک مسیر نوار بهخوبی طراحیشده، ضایعات مادی را کاهش میدهد. و این امر سطح سیلیکونی غلتک را محافظت کرده و عمر خدماتی آن را افزایش داده و بازده سرمایهگذاری بلندمدت را بهبود میبخشد.
آمادگی اتوماسیون و بهینهسازی ظرفیت تولید برای تولید مقیاسپذیر
ویژگیهای هوشمند ادغام: همگامسازی انکودر، سازگاری با PLC و راهاندازی/توقف خودکار برای افزایش کارایی جریان کار در خط تولید
برای تزئین مقیاسپذیر و با حجم بالا، دستگاه فشار حرارتی غلطکی باید بهعنوان یک گرهٔ پاسخگو—نه ابزاری مستقل—در خط تولید خودکار عمل کند. همگامسازی مبتنی بر انکودر، سرعت چرخش و موقعیت غلطک را دقیقاً با نرخ تغذیهٔ زیرلایه هماهنگ میکند و از کشیدگی و عدم تراز شدن در طول انتقال پیوسته جلوگیری مینماید. سازگانی استاندارد با پروتکلهای کنترلکنندهٔ منطقی برنامهپذیر (PLC) امکان ادغام بیدرز در سیستمهای کنترل متمرکز را فراهم میسازد تا تنظیمات پارامترها در زمان واقعی، بازیابی دستورالعملها و تشخیص پیشبینانهٔ عیوب امکانپذیر شود و دخالت دستی را حذف کند. قابلیت راهاندازی و توقف خودکار—که توسط سنسورهای تشخیص حضور زیرلایه فعال میشود—چرخههای گرمایش بیکار و سایش مکانیکی بین دستهها را کاهش داده و بهطور مستقیم ظرفیت تولید را افزایش میدهد. این ویژگیهای هوشمند، بهصورت توأمان، وابستگی به اپراتور را کاهش داده، زمان تغییر تنظیمات را کوتاه کرده و امکان مقیاسبندی خطی خروجی را در پاسخ به رشد تقاضا فراهم میسازند؛ بدین ترتیب دستگاه فشار حرارتی را به داراییای آمادهٔ آینده تبدیل میکند که میتواند با حداقل بازپیکربندی، به انواع مختلف دستورات تولیدی و سرعتهای خط تطبیق یابد.
کیفیت ساخت و دوام: بیشینهسازی بازده سرمایه در محیطهای کاربرد بالا
عوامل حیاتی دوام—ضخامت فولاد سازهای، یاتاقانهای صنعتی و کاهش انبساط حرارتی در دستگاههای پرس حرارتی غلطکی با کاربرد مداوم
در تولید انبوه، کیفیت ساخت، بازده سرمایهگذاری بلندمدت را تعیین میکند. سه عامل دوامپذیری تصمیمگیرنده هستند: ضخامت فولاد سازهای، درجه یاتاقانها و مدیریت انبساط حرارتی. قاب فولادی با ضخامت بالا—۳ میلیمتر یا بیشتر—صلبیت لازم را برای مقاومت در برابر خمش تحت فشار طولانیمدت فراهم میکند و از عدم تراز شدن غلطکها جلوگیری مینماید و هزینههای نگهداری مرتبط با سازه را تا ۴۰ درصد کاهش میدهد (گزارش صنعتی ۲۰۲۳). یاتاقانهای صنعتی که برای چرخههای کاری پیوسته طراحی شدهاند، اصطکاک و سایش قطعات چرخان را به حداقل میرسانند و اغلب فواصل خدماترسانی را دو برابر میکنند و زمانهای توقف غیر برنامهریزیشده را در مقایسه با گزینههای استاندارد بهطور چشمگیری کاهش میدهند. انبساط حرارتی تهدیدی بیصداست: انبساط نامتعادل غلطکها تحت گرما، ناهماهنگیهای فشار و شکست زودرس انتقال را بهدنبال دارد. حتی انحرافی به اندازه ۰٫۵ میلیمتر میتواند منجر به رد دستهبندی شود. طرحهای پیشرو این مسئله را با اتصالات انبساطی ماشینکاریشده با دقت و آلیاژهای مقاوم در برابر دمای بالا کاهش میدهند که ثبات ابعادی را در دماهای کاری پایدار حفظ میکنند. سرمایهگذاری در این اصول اساسی، تضمینکننده کیفیت یکنواخت، کاهش هزینه کل مالکیت و ارائه عملکرد قابلاطمینان در طول سالها کار سنگین است.
پرسشهای متداول
چه عواملی عرض بهینهٔ انتقال برای دستگاه پرس حرارتی غلطکی من را تعیین میکنند؟
عرض انتقال بستگی به اندازه و نوع زیرلایههایی دارد که با آنها کار میکنید. برای دستیابی به نتایج بهینه، دستگاهی با عرضی بزرگتر از بزرگترین زیرلایهٔ پیشبینیشدهٔ شما حداقل دو اینچ انتخاب کنید.
قطر غلطک چگونه بر عملکرد پرس حرارتی تأثیر میگذارد؟
غلطکهای بزرگتر کنترل کشش، نفوذ حرارتی و جلوگیری از چینخوردگی را بهبود میبخشند، بهویژه برای پارچههای کشدار یا ضخیم. این غلطکها پایداری حرارتی را افزایش داده و کیفیت انتقال یکنواختی را تضمین میکنند.
دامنهٔ دمای حیاتی برای جوهرهای سابلیمیشن چیست؟
جوهرهای سابلیمیشن در یک پنجرهٔ حرارتی باریک فعال میشوند و معمولاً نیازمند پایداری ±۱ درجهٔ سانتیگراد هستند تا چسبندگی مناسب، وفاداری رنگ و کاهش نرخ ضایعات تضمین شود.
مدیریت کشش در کارکرد مداوم چرا اهمیت دارد؟
مدیریت مناسب کشش، از کشیدگی، انحراف و چینخوردگی زیرلایه جلوگیری میکند. سیستمهای پیشرفته با کنترل بستهشده کشش، پایداری را حفظ میکنند و ضایعات را کاهش داده و کارایی پردازش مواد را بهبود میبخشند.
چه ویژگیهایی ماشین فشار حرارتی غلطکی را برای اتوماسیون آماده میسازد؟
به دنبال همگامسازی انکودر، سازگاری با PLC و قابلیتهای شروع/توقف خودکار باشید؛ زیرا این ویژگیها ادغام ماشین در خطوط تولید اتوماتیک را تسهیل کرده و مقیاسپذیری ظرفیت تولید را افزایش میدهند.
فهرست مطالب
- قطر غلتک و عرض انتقال: هماهنگسازی مقیاس دستگاه با نیازهای تولید
- عملکرد سیستم گرمایشی و پایداری دما برای انتقالهای قابلاطمینان
- یکنواختی فشار و مدیریت کشش در طول مسیر غلطک
- آمادگی اتوماسیون و بهینهسازی ظرفیت تولید برای تولید مقیاسپذیر
- کیفیت ساخت و دوام: بیشینهسازی بازده سرمایه در محیطهای کاربرد بالا
- پرسشهای متداول

