 EN
چرا دستگاه فشار حرارتی دوگانه برای کاربردهای زیرلایههای ترکیبی ضروری است
محدودیتهای دستگاههای فشار تکمنطقهای در کار با مواد متنوع
پرسهای حرارتی تکمنطقهای دما و فشار یکنواختی را در سراسر صفحهٔ پرس اعمال میکنند—که برای تولیدات همگن ایدهآل است، اما از نظر اصولی برای جریانهای کاری با زیرلایههای متنوع مناسب نیست. پنبه، پلیاستر، سرامیک، چوب و فلز هر کدام نیازمند مشخصههای حرارتی و مکانیکی متفاوتی هستند: پنبه معمولاً برای چسبندگی پایدار انتقال نیازمند دمای ۱۸۰ تا ۲۲۰ درجهٔ سانتیگراد است، در حالی که پلیاستر بالاتر از ۱۶۰ درجهٔ سانتیگراد میسوزد؛ سرامیکها به گرمایش آهسته و مداوم (تا ۱۸۰ ثانیه) نیاز دارند، در مقابل فلزات نازک بهسرعت حرارت را هدایت کرده و خطر تابخوردن دارند. پرس تکمنطقهای اجباراً به تنازل منجر میشود—انتقالهای ناکافی روی یک زیرلایه و آسیب حرارتی روی زیرلایهٔ دیگر. دادههای segu industry نشان میدهد که چنین عدم تطابقهایی نرخ رد را در دستههای ترکیبی مواد تا ۳۰٪ افزایش میدهد (نظرسنجی ۲۰۲۳ PrintPro). پراکندگی جریان کار نیز پیآمد این وضعیت است: کارگاهها مجبورند محصولات را بر اساس نوع ماده گروهبندی کنند که باعث ایجاد زمان بیکاری و کاهش تا ۴۰٪ ظرفیت روزانه میشود. دستگاه پرس حرارتی دومنطقهای این گلوگاه را با کنترل مستقل صفحهٔ بالایی و پایینی حذف میکند—که دیگر تجملی نیست، بلکه ضرورت عملیاتی برای کارگاههای چاپ مدرنی است که نیازهای متنوع مشتریان را برآورده میسازند.
چگونه کنترل مستقل صفحههای بالایی و پایینی، ناهماهنگی حرارتی را حل میکند
دستگاههای فشار حرارتی دوگانه، نامطابقت حرارتی را در سطح سختافزار حل میکنند. اپراتورها دماهای مشخص، زمانهای توقف و پروفیلهای فشار را برای هر صفحه بهصورت جداگانه تنظیم میکنند—که امکان پردازش همزمان و بهینهٔ زیرلایههای ناهمگون را فراهم میسازد. برای مثال، صفحهٔ بالایی میتواند در دمای ۱۶۰ درجهٔ سانتیگراد برای پارچهای ظریف از جنس پلیاستر کار کند، در حالی که صفحهٔ پایینی دمای ۱۸۰ درجهٔ سانتیگراد را برای پایهٔ پیراهن بافت پنبهای حفظ میکند. مدلهای پیشرفتهٔ این دستگاهها همچنین از منحنیهای فشار متفاوت پشتیبانی میکنند: نیروی کم برای کاشیهای سرامیکی شکننده تا از ترک خوردن جلوگیری شود و فشار بیشتر برای لامینهکردن پارچه به پارچه. این قابلیت منطق کاری را دگرگون میکند—اپراتورها زیرلایهای نرم را روی یک ایستگاه و شیءای سفت را روی ایستگاه دیگر بارگذاری میکنند و هر دو را در یک چرخه و بدون نیاز به بازتنظیم فشار میدهند. نتیجهٔ این روش، چسبندگی یکنواخت جوهر، عدم سوختگی یا ایجاد تصویر باطل (گُست) و کاهش قابل اندازهگیری ضایعات و کارهای اصلاحی است. با جداسازی متغیرهای حرارتی و مکانیکی برای هر سطح، کنترل دومنطقهای تکرارپذیری سطح حرفهای را در سرتاسر کارهای ناهمگون تضمین میکند.
انتخاب مواد سازگانپذیر برای فرآیندهای کاری دستگاه پرس حرارتی دوگانه
پایههای پارچهای: پنبه، پلیاستر و ترکیبات آنها — نمودارهای پایداری حرارتی و چسبندگی انتقال
دستگاههای فشار حرارتی دوگانه با تنوع پارچهها بهخوبی کار میکنند—اما موفقیت به هماهنگی رفتار ماده با تنظیمات خاص هر منطقه وابسته است. پنبه خالص تحمل گرمای بالا را دارد (۱۸۰ تا ۲۲۰ درجه سانتیگراد، ۱۵ تا ۲۵ ثانیه)، که امکان چسبندگی قوی وینیل یا سابلیمیشن را فراهم میکند، زیرا جذب حرارتی آن یکنواخت است. پلیاستر از سوی دیگر از نظر حرارتی ناپایدار است: عبور از محدوده ۱۶۰ تا ۱۸۰ درجه سانتیگراد خطر سوختگی، نشت رنگ یا انقباض را ایجاد میکند. بهجای افزایش دما، زمان تماس را افزایش دهید (مثلاً ۴۰ ثانیه در دمای حداکثر ۱۸۰ درجه سانتیگراد). ترکیبها—مانند ترکیب ۶۵/۳۵ پنبه-پلیاستر—نیازمند پارامترهای میانی (۱۶۵ تا ۱۹۰ درجه سانتیگراد، ۲۰ تا ۳۵ ثانیه) و تست اجباری روی نمونههای دورریختنی هستند؛ واکنش نامتعادل الیاف میتواند در صورت گرمای بیشازحد، چسبندگی نامنظم ایجاد کند. کنترل مستقل صفحه بالایی بسیار حیاتی است: این ویژگی گرمای کافی را برای پنبه اعمال میکند، بدون اینکه بخش پلیاستر را بیشازحد تحریک کند؛ بنابراین راهاندازیهای دومنطقهای بهطور منحصربهفردی برای پوششهای ترکیبی الیاف مناسب هستند.
مواد غیرمنعطف غیرپارچهای: سرامیک، چوب و فلز — هدایت حرارتی، آمادهسازی سطح و نیازهای بستن
زیرلایههای سفت، متغیرهای رسانایی، تماس و بستن را به وجود میآورند که در پارچهها وجود ندارند. سرامیکها (مانند فنجانها و کاشیها) گرما را بهآهستگی جذب میکنند و آن را بهصورت نامساوی حفظ میکنند—بنابراین زمان تماس طولانیتری (تا ۱۸۰ ثانیه در دمای ۱۸۰ تا ۲۲۰ درجه سانتیگراد) و پیشگرمکردن تا ۲۵۰ درجه فارنهایت برای خروج رطوبت و بهبود پذیرش جوهر ضروری است. چوب از نظر خواص بسیار متفاوت است: چوبهای نرم بالاتر از ۱۶۰ درجه سانتیگراد (۳۲۰ درجه فارنهایت) سوخته میشوند؛ چوبهای سخت تحمل بیشتری دارند، اما فشار بیش از حد باعث فشردهشدن الیاف میشود. فلزاتی مانند آلومینیوم گرما را بسیار سریع هدایت میکنند—معمولاً ۶۰ ثانیه در دمای ۱۸۰ درجه سانتیگراد کافی است—اما آمادهسازی دقیق سطح الزامی است: سنبادهزنی ملایم و پاککردن با الکل، اکسید و روغنها را از سطح حذف میکند تا اتصال قابلاطمینان ایجاد شود. برای تمام مواد سفت، حتی توزیع یکنواخت فشار غیرقابلانکار است. کنترل فشار دومنطقهای صفحهٔ پایینی جلوی ترکخوردن سرامیک و تابخوردن چوب را میگیرد، درحالیکه پدهای سیلیکونی یا جیگها تماس کامل و یکنواخت را تضمین میکنند—بهویژه هنگام ترکیب اشیاء سفت با پارچههای انعطافپذیر.
بهینهسازی تنظیمات دومنطقهای: کالیبراسیون دما، فشار و زمان
روشنامهٔ گامبهگامِ تنظیم دقیق برای دستیابی به خروجی یکنواخت دستگاه پرس حرارتی دومنطقهای
تنظیم دقیق اطمینان حاصل میکند که سیستم دومنطقهای طبق طراحی عمل میکند — نه صرفاً در نظریه، بلکه در شرایط واقعی و تحت تأثیر متغیرهای محیطی. این توالی تأییدشده را دنبال کنید:
- ثبت شرایط مرجع : دمای محیط و رطوبت را ثبت کنید. محیط را کنترلشده نگه دارید (۲۰ تا ۲۵ درجهٔ سانتیگراد)؛ نوسانات بیش از ±۳ درجهٔ سانتیگراد باعث انحراف سنسورها در حین تنظیم میشوند.
- بررسی دقت سنسور دما : یک پروب ترموکوپل کالیبرهشده را مستقیماً روی سطح هر پلتین قرار دهید. نتایج را با نمایشگر کنترلکننده مقایسه کنید. در صورتی که اختلاف بیش از ±۲ درجهٔ سانتیگراد باشد، جبرانسازی را انجام دهید — خطاهای کوچک تجمعی میشوند: اختلاف ۳ درجهٔ سانتیگراد ممکن است منجر به جداشدن چسب از پلیاستر یا سوختن پارچهٔ پنبهای شود.
- تنظیم یکنواختی فشار : از فیلم حساس به فشار یا گیج دیجیتال نیرو در سراسر سطح کامل پلتین استفاده کنید. در فشار استاندارد، تغییرات باید کمتر از ۱۰٪ باشد. ناهمگونی فشار باعث انتقال ناقص روی سرامیک یا بلندشدن لبهها روی وینیل میشود.
- تأیید دقت زمانسنج ماند آزمایش با ساعتشمار اعشاری. چرخهی ۱۵ ثانیهای باید در محدودهٔ ±۰٫۳ ثانیه ثبت شود. انحراف زمانسنج، پلیمریزاسیون جوهر را مختل میکند، بهویژه در انتقالهای چندلایهٔ DTF یا ترکیبی.
- اجرای دستهٔ آزمایشی با مواد هماهنگ : استفاده از یکسان است زیرلایهها و رسانههای انتقال را مانند کار تولیدی انتخاب کنید. از نظر استحکام چسبندگی، وفاداری رنگ و تعریف لبهها بررسی کنید. تنظیمات نهایی تأییدشده را برای هر صفحهٔ گرمکن ثبت کنید — و این کالیبراسیون کامل را هفتگی یا پس از هر نگهداری تکرار کنید.
این فرآیند منظم، قابلیت دومنطقهای را به خروجی قابل پیشبینی و تکرارپذیر تبدیل میکند — که برای تولید با ترکیب بالا و حجم پایین ضروری است.
جدول مرجع عملی دومنطقهای: تنظیمات تأییدشده برای ترکیبهای رایج مواد متفاوت
| ماده بالایی | مادهٔ پایینی | دمای بالایی (°F) | دمای پایینی (°F) | فشار (Psi) | زمان (ثانیه) | یادداشتها |
|---|---|---|---|---|---|---|
| کاغذ سابلیمیشن | پارچه پلیاستر | 400 | 400 | متوسط (۴۰) | 50 | دمای صفحهی گرمکننده را برای تبخیر یکنواخت تنظیم کنید؛ نیازی به اختلاف دمای پایینتر نیست. |
| انتقال چاپ غربالی | ترکیب پنبه و پلیاستر | 350 | 320 | زیاد (۶۰) | 15 | دمای پایینتر را کاهش دهید تا الیاف مصنوعی محافظت شوند؛ استحکام جداشدن را آزمایش کنید. |
| انتقال DTF | سرامیک | 320 | 280 | متوسط تا بالا (۵۰) | 25 | کاهش دمای صفحهی گرمکننده از ضربهی حرارتی جلوگیری میکند؛ سطح کاشی را پیشگرم کنید تا به ۲۵۰ درجه فارنهایت برسد. |
| گرافیک وینیلی | چوب رنگشده | 305 | 250 | سبک (۳۰) | 10 | گرمای پایین را به حداقل برسانید تا روکش رنگ حفظ شود؛ از پد سیلیکونی برای تماس یکنواخت استفاده کنید. |
| تصعید روی فلز | برگ فلزی | 400 | 375 | زیاد (۶۰) | 60 | پیشفشردن برای حذف رطوبت؛ دمای پایینتر و ثابت خطر تابخوردگی را کاهش میدهد. |
این مقادیر نتایج اعتبارسنجی در دنیای واقعی هستند—نه مقادیر پیشفرض نظری. صفحهٔ پایینی بهطور مداوم ۲۰ تا ۵۰ درجهٔ فارنهایت خنکتر است جایی که حساسیت حرارتی این تنظیم را ضروری میکند، و فشار بر اساس ضخیمترین یا شکنندهترین لایه در ستون مواد تنظیم میشود. همیشه زمان جداکردن (گرم در مقابل سرد) را بر اساس شیمی انتقال بررسی کنید و در صورت بلندشدن لبهها یا چسبندگی ضعیف، زمان تماس را در بازههای ۱ تا ۳ ثانیهای تنظیم نمایید.
بهترین روشهای پیشگیری از شکستهای رایج در کارهای فشارگرم دوگانه با مواد مختلط
شکست در کارهای فشارگرم دوگانه با مواد مختلط ناشی از محدودیتهای تجهیزات نیست—بلکه ناشی از اجرای نامنظم است. بر اساس نظرسنجی صنعتی ۲۰۲۳، ۴۰ درصد از شکستها به بیتوجهی به کالیبراسیون یا اعمال یکسان پارامترها بر تمامی زیرلایهها بازمیگردد. با این روشهای اثباتشده در عمل، از انجام مجدد کار جلوگیری کنید:
- پیشفشردن هر زیرلایه برای ۵ تا ۱۰ ثانیه با حرارت پایین و فشار متوسط. این کار رطوبت را از بین میبرد، چینوچروکها را صاف میکند و کشش پارچه را تثبیت میکند — که برای ترکیبات پنبه-پلیستر که بهراحتی دچار جمعشدگی نامساوی میشوند، حیاتی است.
- تنظیم جداگانه — با استفاده از دماسنج دیجیتال و مانومتر فشار، نه نمایشگرهای پیشفرض دستگاه. اختلاف ۵ درجه سانتیگراد بین صفحههای گرمکننده میتواند پلیاستر را کاملاً پخته کند، درحالیکه پنبه در همان چرخه بهطور ناکافی پخته میشود.
- آزمایش روی مواد دورریز قبل از تولید — ترانسفرهای اضافی را به نوارهایی برش بزنید تا واکنش هر ماده را به ترکیب دقیق دما، زمان و فشار شما جداگانه بررسی کنید.
- فشار را بر اساس ضخیمترین یا ظریفترین لایه تنظیم کنید — نه بر اساس میانگین. کنترل دومنطقهای امکان میدهد تا روی سرامیک محکم فشار وارد کنید، درحالیکه در قسمت مجاور پارچه تماس ملایمی ایجاد میشود — که یکپارچگی الیاف را حفظ کرده و از فشردهشدن حلقهها یا تابخوردگی سطوح جلوگیری میکند.
- زمان پوستکندن را با شیمی چسب تطبیق دهید : برخی از فیلمهای DTF نیازمند پوستکندن گرم هستند؛ درحالیکه دیگران پوستکندن سرد را الزامی میدانند. پوستکندن نامنظم همچنان شمارهٔ یک علت بلندآمدن لبهها و جدایش لایهها است.
تمام جفتهای تنظیمات تأییدشده را ثبت کنید، تمیزکردن صفحههای فشار و بررسی سنسورها را هفتگی انجام دهید و کنترل دومنطقهای را بهعنوان یک ابزار دقیق—نه صرفاً یک قابلیت—بهکار ببرید. این انضباط مزیت اصلی را آشکار میسازد: تبدیل تنوع زیرلایهها از یک محدودیت به یک فرآیند قابل مقیاس و سودآور.
پرسشهای متداول
دستگاه پرس حرارتی دوگانه چیست؟
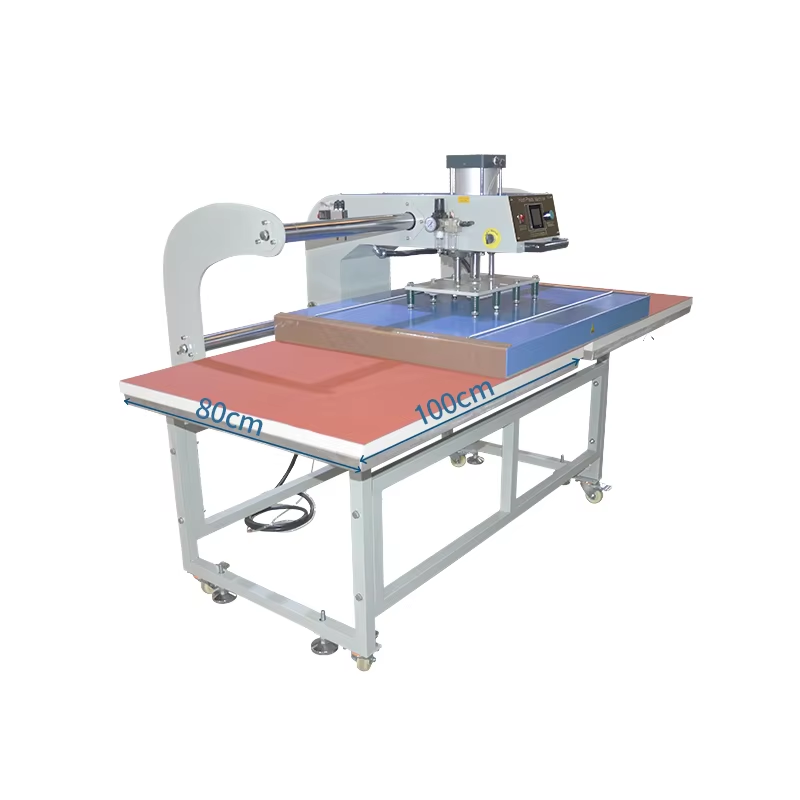
دستگاه پرس حرارتی دوگانه دستگاهی است که دارای دو صفحهٔ بالایی و پایینی مستقل است و امکان تنظیم جداگانهٔ دما، فشار و زمان توقف روی هر صفحه را فراهم میکند. این طراحی جریانکارهای ترکیبی زیرلایهها را بهینه میسازد.
چرا کنترل دومنطقهای برای زیرلایههای ترکیبی مفید است؟
کنترل دومنطقهای امکان پردازش همزمان مواد با نیازهای حرارتی و مکانیکی متفاوت را فراهم میکند. برای مثال، پنبه و پلیاستر دمای حرارتی متفاوتی نیاز دارند که دستگاه پرس دوگانه با مدیریت جداگانهٔ هر صفحه میتواند این نیاز را برآورده کند.
برای دستیابی به بهترین نتایج، چگونه دستگاه پرس حرارتی دوگانهٔ خود را کالیبره کنم؟
مراحلی مانند بررسی دقت سنسور دما، تنظیم یکنواختی فشار، تأیید دقت تایمر اقامت و آزمون دستههای هماهنگشده با مواد تحت شرایط کنترلشده را دنبال کنید تا خروجی قابل پیشبینی تضمین شود.
آیا پرسهای حرارتی دوگانه را میتوان برای مواد سفت مانند سرامیک یا فلز بهکار برد؟
بله، پرسهای حرارتی دوگانه برای مواد سفت مانند سرامیک یا فلز ایدهآل هستند. این پرسها کنترل دقیق دما و توزیع یکنواخت فشار را فراهم میکنند و از مشکلاتی مانند تابخوردگی یا ترکخوردگی جلوگیری میکنند.
برخی اشتباهات رایج در پرسکاری حرارتی با زیرلایههای ترکیبی چیست؟
اشتباهات رایج شامل صرفنظر کردن از کالیبراسیون، استفاده از تنظیمات پارامتری عمومی، عدم انجام پرسکاری اولیه روی زیرلایهها و نامتناسببودن زمان پُلیدن با شیمی چسب است.
فهرست مطالب
- چرا دستگاه فشار حرارتی دوگانه برای کاربردهای زیرلایههای ترکیبی ضروری است
- انتخاب مواد سازگانپذیر برای فرآیندهای کاری دستگاه پرس حرارتی دوگانه
- بهینهسازی تنظیمات دومنطقهای: کالیبراسیون دما، فشار و زمان
- بهترین روشهای پیشگیری از شکستهای رایج در کارهای فشارگرم دوگانه با مواد مختلط
-
پرسشهای متداول
- دستگاه پرس حرارتی دوگانه چیست؟
- چرا کنترل دومنطقهای برای زیرلایههای ترکیبی مفید است؟
- برای دستیابی به بهترین نتایج، چگونه دستگاه پرس حرارتی دوگانهٔ خود را کالیبره کنم؟
- آیا پرسهای حرارتی دوگانه را میتوان برای مواد سفت مانند سرامیک یا فلز بهکار برد؟
- برخی اشتباهات رایج در پرسکاری حرارتی با زیرلایههای ترکیبی چیست؟

