 EN
Miks on kahekohtaline soojuspressi masin oluline segatud alusmaterjalidega rakendustes
Ühepiirkonnaga presside piirangud erinevate materjalidega
Ühepiirkondlikud soojuspressid rakendavad ühtlast temperatuuri ja rõhku kogu plaatide pinnale – see on ideaalne ühtlaste partii-de jaoks, kuid põhimõtteliselt sobimatu segamaterjalsete töövoogude jaoks. Puuvill, polüester, keraamika, puit ja metall nõuavad igaüks erinevaid termilisi ja mehaanilisi profiile: puuvill vajab tavaliselt 180–220 °C temperatuuri, et saavutada vastupidav ülekandeliimimine, samas kui polüester võib põletuda üle 160 °C; keraamilised materjalid nõuavad aeglast ja pikaajalist soojendamist (kuni 180 sekundit), samas kui õhukesed metallid juhtivad soojust kiiresti ja riskivad kõverdumisega. Ühepiirkondlik press sunnib kompromissi – ülekanded jäävad ühe materjali puhul halvasti kuumutatud, teise puhul tekib aga soojuskahju. Tööstusandmed näitavad, et sellised ebakorrapärasused suurendavad tagasitõmbamismäära segamaterjalsetes partiidis kuni 30 protsenti (2023. aasta PrintPro uuring). Seejärel tekib töövoogude fragmentatsioon: töökodad peavad materjali tüübi järgi partii-d eraldama, mis põhjustab seiskumisajad ja vähendab päevasest läbilaskevõimet kuni 40 protsenti. Kahepiirkondlik soojuspress lahendab selle kitsariba tänu iseseisvale ülemise ja alumise plaatide juhtimisele – see ei ole enam luksus, vaid operatsiooniline vajadus kaasaegsetele trükikodadele, kes teenindavad mitmekesiseid kliente.
Kuidas sõltumatu ülemise ja alumise plaatide juhtimine lahendab soojuslikku ebakorrapärasust
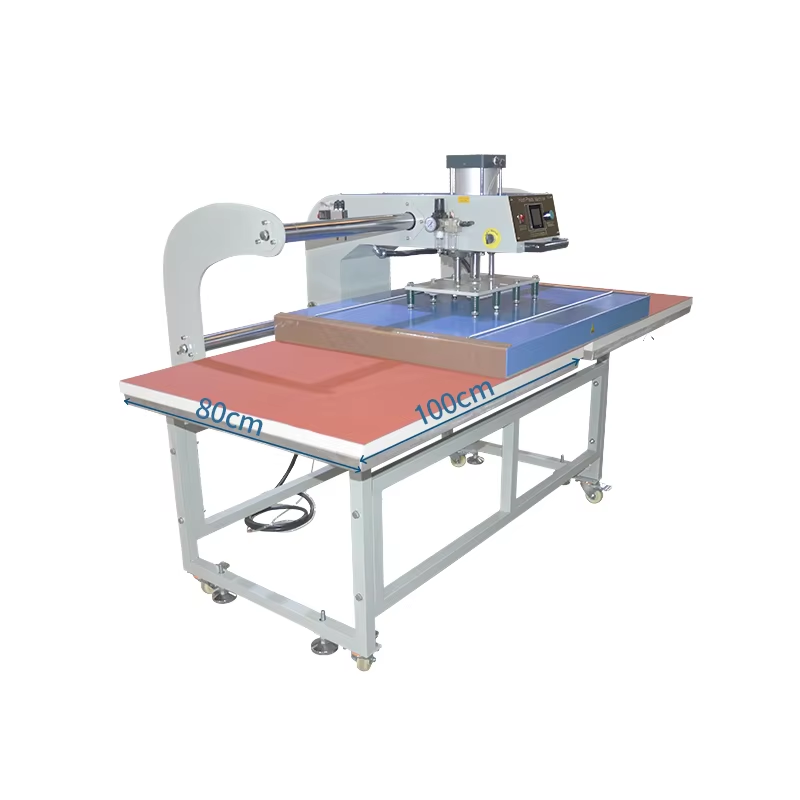
Kahekoormalised soojuspressi masinad lahendavad soojuslikku ebakorrapärasust riistvaratasandil. Töötajad seadistavad iga plaatide jaoks eraldi temperatuuri, paigutusaega ja rõhuproteesid – võimaldades samaaegselt optimaalset töötlemist erinevate alusmaterjalide puhul. Näiteks saab ülemine plaat töötada 160 °C juures õrnale polüesterkostiumile, samas kui alumine plaat säilitab 180 °C külmunud puuvillast T-särgi jaoks. Täiustatud mudelid toetavad ka erinevaid rõhukõveraid: madalat jõudu kahjustatavatele keramiikaplaatidele pragude vältimiseks ja suuremat kinnitumisjõudu tekstiilide omavahelise lamineerimise jaoks. See võimalus muudab töövoogude loogikat – töötajad paigutavad ühele postkohale pehme alusmaterjali ja teisele kõva eseme ning pressivad mõlemad ühes tsüklis ilma seadistuste muutmata. Tulemuseks on ühtlane värvilahuse kinnitumine, täielik puudumine põletus- ja varjuefektidest ning mõõdetavad vähendused jäätmetes ja parandustöös. Kahepiirkondliku juhtimisega lahti ühendatud soojuslikud ja mehaanilised muutujad tagavad professionaalse tasemega korduvusvõime erinevate tööde puhul.
Sobivate materjalide valik kahepõhise soojuspressi masina töövoogude jaoks
Kanga alusmaterjalid: puuvill, polüester ja nende segu – soojuslik stabiilsus ja ülekanne kleepuvuse profiilid
Kahekohtalised soojuspressimasinad toimivad hästi erinevate tekstiilidega – kuid edu sõltub materjali käitumise sobitamisest tsooni spetsiifilistesse seadistustesse. Puhas puuvill talub kõrgemat temperatuuri hästi (180–220 °C, 15–25 sekundit), mis võimaldab tugevat vinüüli või sublimatsiooni kinnitust ühtlase soojusabsorptsiooni tõttu. Polüester aga on soojuskindel: temperatuuri ületamine 160–180 °C piirides võib põhjustada põletusi, värvainete migreerumist või kokkutõmbumist. Aeg pikeneb (nt 40 sekundit ≤180 °C juures) mitte temperatuuri tõstmise asemel. Segud – näiteks 65/35 puuvill-polüester – nõuavad keskmisi parameetreid (165–190 °C, 20–35 sekundit) ja kohustuslikku proovitükki testi; ebavõrdne kiudude reageerimine võib ülekuumutamisel põhjustada laigulise kinnituse. Selleks on oluline eraldi ülemise plaatide kontroll: see rakendab puuvillale piisavalt soojust ilma polüesterkomponendi ülekoormamata, mistõttu on kahe tsooni seaded eriliselt sobilikud segakiududest rõivaste jaoks.
Kõvad mittekudused: keraamika, puit ja metall – soojusjuhtivus, pinnaseire ja kinnituse nõuded
Kõva alusmaterjalide puhul tekivad juhtivus-, kontakti- ja kinnituse muutujad, mida tekstiilidel ei esine. Keraamika (näiteks tassid ja plaatid) imab soojust aeglaselt ja säilitab seda ebavõrdselt – seetõttu on vajalikud pikad paigaldusaegad (kuni 180 sekundit temperatuuril 180–220 °C) ning eelsoojendamine 121 °C-ni niiskuse eemaldamiseks ja trükinõu vastuvõtlikkuse parandamiseks. Puidu omadused varieeruvad laialdaselt: pehmed puud põletuvad üle 160 °C (320 °F) ja tugevad puud taluvad kõrgemat temperatuuri, kuid liialdatud rõhk tihendab puu struktuuri. Metallid nagu alumiinium juhtivad soojust kiiresti – tavaliselt piisab 60 sekundist 180 °C juures – kuid nende pindade ettevalmistus nõuab täpsust: kerget lihvumist ja alkohoolse puhastusvedelikuga pühkimist kasutatakse oksiidikihi ja õlide eemaldamiseks, et tagada usaldusväärne kinnitumine. Kõigi kõvade materjalide puhul ka on rõhu jaotumine tingimata vajalik. Kahepiirkondliku alumise plaatide rõhuregulaator aitab vältida keraamika pragunemist ja puidu kõverdumist, samas kui silikoongummid või fiksaatorid tagavad täieliku ja ühtlase kontakti – eriti oluline, kui kõvaid esemeid paigaldatakse paindlike tekstiilidega koos.
Kahepiirkondlike seadete optimeerimine: temperatuuri, rõhu ja aja kalibreerimine
Samm-sammult kalibreerimismeetod kahe soojustuspressi masina järjepidevaks tulemuseks
Kalibreerimine tagab kahe tsooni süsteemi töötamise nii, nagu see on mõeldud — mitte ainult teoorias, vaid ka reaalsete tegurite korral. Järgige seda kinnitatud järjestust:
- Dokumenteerige lähtetingimused : Kirjutage üles õhutemperatuur ja niiskus. Hoiate kontrollitud keskkonda (20–25 °C); kõikumised üle ±2,8 °C põhjustavad kalibreerimise ajal andurite kõrvalekalde.
- Kontrollige temperatuuriandurite täpsust : Paigutage kalibreeritud termopaarsond otse iga plaatumi pinnale. Võrdlege näidatusi juhtseadme ekraanil kuvatuga. Korrigeerige nihet, kui erinevus ületab ±2 °C — väikesed vead kogunevad: 3 °C erinevus võib põhjustada polüesterile liimikihi lagunemise või puuvillale põletuste tekkimise.
- Kalibreerige rõhu ühtlasust : Kasutage rõhutundlikku filmi või digitaalset jõuandurit kogu plaatumi alal. Standardrõhul peaks variatsioon olema väiksem kui 10 %. Ebakorrapärane jõud põhjustab osalist ülekannet keramiikale või vinüülile servade tõmbumise.
- Kinnitage paigaldusaja täpsus testige kümnendkohaga stopperiga. 15-sekundiline tsükkel peab registreeruma ±0,3 sekundi piires. Ajamõõtja kõikumine häirib trükkimisvärvi polümeriseerumist, eriti mitmekihilistes DTF- või hübriddüüššide puhul.
- Käivitage materjalile vastav testpartii kasutamine: sarnane tõelisele nahale, kuid on palju odavam. See tähendab, et saate saada selle tunnuse nahalise välja nägemise ilma kõrge hinnatagu. Ja PU nahakangas tuleb aluspinnad ja ülekannekeskkonnad tuleb valida samaid kui tootmisülesandes. Kontrollige kleepuvuse terviklikkust, värvisidusust ja servade määratlust. Logige lõplikud kinnitatud seaded iga plaatani kohta – ja korrake seda täielikku kalibreerimist nädalas üks kord või pärast igasugust hooldust.
See distsiplineeritud protsess muudab kahepiirkondliku funktsiooni eelarvamatavaks ja korduvaks väljundiks – oluline kõrgelt segatud, väikese mahuga tootmise jaoks.
Praktiline kahepiirkondlik viitetaabel: kinnitatud seaded levinud segamaterjalide kombinatsioonide jaoks
| Ülemmaterjal | Alumine materjal | Ülemine temperatuur (°F) | Alumine temperatuur (°F) | Rõhk (psi) | Aeg (sek) | Märkused |
|---|---|---|---|---|---|---|
| Sublimatsioonipaber | Polüesteerimaterjal | 400 | 400 | Keskmine (40) | 50 | Sobita sublimatsiooni saavutamiseks tuleb põhiklaaside temperatuurid kokku sobitada; madalamat soojuslikku erinevust ei ole vaja. |
| Ekraantrükkide ülekanne | Kunstloomade ja puuvillase segu | 350 | 320 | Kõrge (60) | 15 | Madalama temperatuuri vähendamine aitab kaitsta sünteetilisi kiude; katsetage eemaldamisjõudu. |
| DTF siirdamine | Keramika plaat | 320 | 280 | Keskmine–kõrge (50) | 25 | Madalam põhiklaasi temperatuur takistab termilist šokki; eesoogetage plaat 121 °C-ni. |
| Vinüülgraafika | Värvitud puit | 305 | 250 | Kerge (30) | 10 | Minimeeri aluse soojendamist, et säilitada värvikate pind. |
| Sublimeerimine metallil | Veleplaat | 400 | 375 | Kõrge (60) | 60 | Eelsoojenda, et eemaldada niiskus; stabiilselt madalam temperatuur vähendab kõverdumise ohtu. |
Need väärtused põhinevad reaalsetel katsetustel – mitte teoreetilistel vaikimisväärtustel. Alamplaat on pidevalt 20–50°F (−6,7–10°C) jahedam seal, kus soojuslik tundlikkus seda nõuab, ja rõhk on seadistatud kõige paksema või kõige haprampa kihi järgi kihistuses. Kontrolli alati lahtipõletamise ajastust (kuum või külm) vastavalt ülekannekeemiale ning kohanda paigaldusaja pikendust 1–3 sekundi võrra, kui tekivad servade tõmbumine või halb kleepuvus.
Parimad tavad levinud vigade vältimiseks segamaterjalidega kahepõhjaliste kuumutuspresside töödel
Segamaterjalidega kahepõhjaliste kuumutuspresside tööd lähevad valesti mitte seadme piiratuse tõttu, vaid ebakorrapärase täitmise tõttu. 2023. aasta tööstusuuringus selgus, et 40% vigadest oli seotud kalibreerimisega või parameetrite üldise rakendamisega erinevatele aluspindadele. Välti töö taas tegemist järgmiste väljatöötatud tavade abil:
- Eelsoojenda iga aluspinna 5–10 sekundit madalal soojusastmel ja keskmisel rõhul. See eemaldab niiskuse, kõrvaldab kortsud ja stabiilisustab riidepinge – oluline küsimus puuvillast ja polüesterist seguriiulitel, mis on kalduvad ebavõrdsele kokkutõmbumisele.
- Kalibreerige eraldi , kasutades digitaalset termomeetrit ja rõhumeedrit – mitte masina vaikimisi näidikuid. 5 °C erinevus pindade vahel võib polüestri täielikult kõvendada, samas kui puuvill jääb samas tsüklis ebapiisavalt kõvendatuks.
- Testige toorainetel enne tootmist – lõike lisatransferid ribadeks, et eraldada, kuidas iga materjal reageerib teie täpselt määratletud temperatuurile, ajale ja rõhule.
- Kohandage rõhku kõige paksema või kõige õrnema kihi järgi , mitte keskmise kihi järgi. Kahepiirkondlik kontroll võimaldab teil kindlalt kinnitada keramiika, samas kui naabruses oleva riide puhul rakendatakse õrnemat kokkupuudet – säilitades kiudude terviklikkuse ja vältides purunenud villat või kõverdatud pindu.
- Sobitage lahtipõrkamise aeg kleepu keemilise koostisega : mõned DTF-kilede puhul on vajalik kuum lahtipõrkamine; teiste puhul on kohustuslik külm. Ebakindel lahtipõrkamine jääb edasi esimeseks põhjuseks ääriste tõusmisele ja kihistumisele.
Dokumenteeri iga kinnitatud seadistuspaar, tee nädalaselt põhjaplaatide puhastus ja andurite kontroll ning käsitle kahepiirkondlikku juhtimist täpsustööriistana – mitte lihtsalt funktsioonina. See distsipliin avab põhieelise: muudab alusmaterjalide mitmekesisuse koormusest skaalatava ja kasumliku töövoogu.
KKK
Mis on kahepõhjaga soojuspressmasin?
Kahepõhjaga soojuspressmasin on seade, millel on eraldi reguleeritavad ülemine ja alumine põhjaplaat, mis võimaldab mõlemal põhjaplaadil erinevaid temperatuuri-, rõhu- ja töötlemisaegaseadistusi. See konstruktsioon optimeerib sega-alusmaterjalide töötlemist.
Miks on kahepiirkondlik juhtimine kasulik sega-alusmaterjalide puhul?
Kahepiirkondlik juhtimine võimaldab samaaegselt töödelda materjale, millel on erinevad soojus- ja mehaanilised nõuded. Näiteks vajavad kotkas ja polüester erinevaid soojus temperatuure, mida kahepõhjaga press suudab tagada iga põhjaplaadi eraldi reguleerimisega.
Kuidas kalibreerida oma kahepõhjaga soojuspressmasinat parimate tulemuste saavutamiseks?
Järgige sammusid, nagu temperatuurisensori täpsuse kontrollimine, rõhu ühtlasuse kalibreerimine, pausitusaegade täpsuse kinnitamine ja materjalile vastavate partiiide testimine reguleeritud tingimustes, et tagada ennustatav tulemus.
Kas kahekordseid soojenduspressi saab kasutada kõva materjali, näiteks keraamika või metalli puhul?
Jah, kahekordsed soojenduspressid on ideaalsed kõva materjali, näiteks keraamika või metalli puhul. Nad tagavad täpse temperatuuri regulaatori ja ühtlase rõhu jaotumise, vältides probleeme, nagu kõverdumine või pragunemine.
Mis on mõned levinud vead erinevate alusmaterjalide soojenduspressimisel?
Levinud vead hõlmavad kalibreerimise eiramine, üldiste parameetrite seadistuste kasutamine, alusmaterjalide eelpressimise jätmise ja pihustusaja vale valik vastavalt kleepuvate ainete keemilisele koostisele.
Sisukord
- Miks on kahekohtaline soojuspressi masin oluline segatud alusmaterjalidega rakendustes
- Sobivate materjalide valik kahepõhise soojuspressi masina töövoogude jaoks
- Kahepiirkondlike seadete optimeerimine: temperatuuri, rõhu ja aja kalibreerimine
- Parimad tavad levinud vigade vältimiseks segamaterjalidega kahepõhjaliste kuumutuspresside töödel
-
KKK
- Mis on kahepõhjaga soojuspressmasin?
- Miks on kahepiirkondlik juhtimine kasulik sega-alusmaterjalide puhul?
- Kuidas kalibreerida oma kahepõhjaga soojuspressmasinat parimate tulemuste saavutamiseks?
- Kas kahekordseid soojenduspressi saab kasutada kõva materjali, näiteks keraamika või metalli puhul?
- Mis on mõned levinud vead erinevate alusmaterjalide soojenduspressimisel?

