 EN
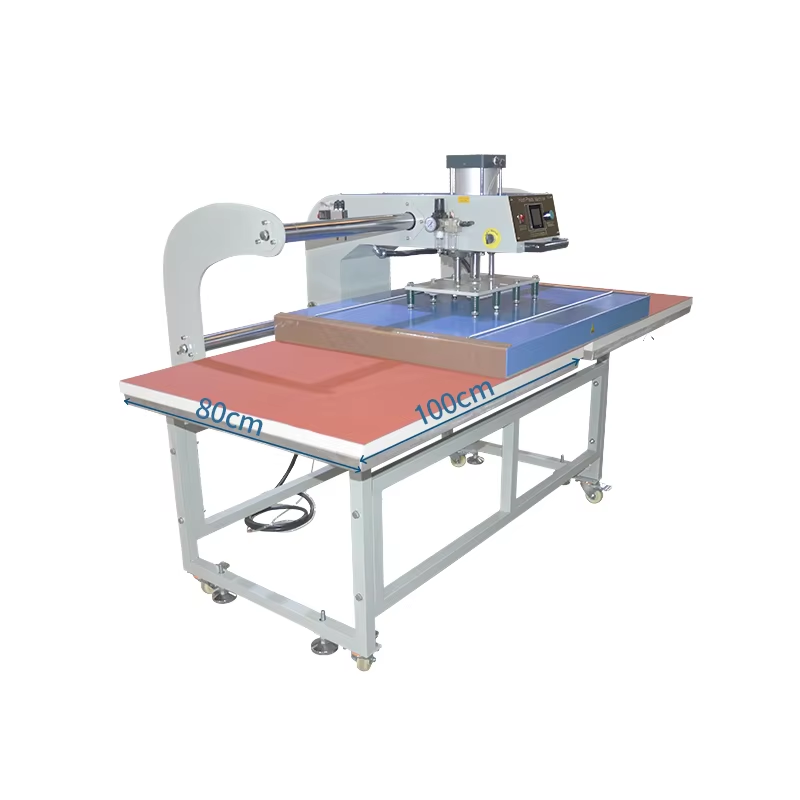
Miért elengedhetetlen egy kétzónás hőnyomó gép vegyes alapanyag-alkalmazásokhoz
Az egyzónás nyomók korlátai különféle anyagok esetén
Az egyszegmenses hőnyomók az egész lemezfelületen egyenletes hőmérsékletet és nyomást alkalmaznak – ez ideális homogén gyártási folyamatokhoz, de alapvetően alkalmatlan kevert alapanyagú munkafolyamatokra. A pamut, a poliészter, a kerámia, a fa és a fém mindegyike különböző hőmérsékleti és mechanikai profilokat igényel: a pamut általában 180–220 °C-os hőmérsékletet igényel a tartós átviszeli ragasztás érdekében, míg a poliészter 160 °C felett már megég; a kerámiák lassú, hosszantartó felmelegítést (akár 180 másodpercig) igényelnek, míg a vékony fémek gyorsan vezetik a hőt, és deformálódásuk veszélye áll fenn. Az egyszegmenses nyomó kényszerített kompromisszumot eredményez – egyik alapanyagon alulhőzött átviszeli minták, másikon hőkárosodás. A szakmai adatok szerint ilyen illeszkedési hiányok a kevert anyagú tételként gyártott termékek elutasítási arányát 30 %-ra emelik (2023-as PrintPro-felmérés). A munkafolyamat szétesése következik: a műhelyek anyagtípus szerinti csoportosítással dolgoznak, ami tétlenségi időt eredményez, és a napi teljesítményt akár 40 %-kal csökkenti. A kétzónás hőnyomó gép ezt a szűk keresztmetszetet megszünteti az alsó és felső lemezfelület független szabályozásával – ez többé nem luxus, hanem a modern nyomdák működésének szükségszerű feltétele, amelyek sokféle ügyfél igényeit elégítik ki.
Hogyan oldja meg az önálló felső és alsó lemezszabályozás a hőmérséklet-különbségeket
A kettős hőnyomó gépek a hőmérséklet-különbséget a hardver szintjén oldják fel. A működtetők külön-külön állíthatják be a hőmérsékletet, a nyomástartási időt és a nyomásgörbéket minden egyes lemezre – így egyszerre érhető el az optimális feldolgozás különböző anyagok esetében. Például a felső lemez 160 °C-on működhet egy finom poliészter ruhán, miközben az alsó lemez 180 °C-on dolgozik egy pamut póló alapanyagán. A fejlettebb modellek továbbá különböző nyomásgörbéket is támogatnak: alacsony erőhatás érzékeny keramikus csempékhez a repedések elkerülése érdekében, magasabb befogóerő textíliából textíliába történő lamináláshoz. Ez a funkció átalakítja a munkafolyamat-logisztikát – a működtetők az egyik állomásra puha, a másikra merev alapanyagot helyeznek, és mindkettőt egyetlen ciklusban nyomják le újrakonfiguráció nélkül. Az eredmény egyenletes festékragasztódás, semmilyen égésnyom vagy áttetsző hatás, valamint mérhető csökkenés a hulladék- és javítási munka mennyiségében. A két zóna független hőmérséklet- és mechanikai paramétereinek szétválasztásával a kétzónás vezérlés professzionális szintű ismételhetőséget biztosít heterogén feladatokhoz.
Kompatibilis anyagok kiválasztása kettős hőnyomó gépes munkafolyamatokhoz
Textíliák: pamut, poliészter és keverékek – hőállóság és átviteli tapadási profilok
A kétoldalas hőnyomó gépek kiválóan működnek különféle textíliák esetén – azonban a siker kulcsa az anyagviselkedés és a zónánkénti beállítások pontos összehangolása. A tiszta pamut jól tűri a magas hőmérsékletet (180–220 °C, 15–25 másodperc), így erős ragasztást biztosít a vinilhoz vagy a szublimációs nyomtatáshoz egyenletes hőelnyelése miatt. A poliészter viszont hőérzékeny: a 160–180 °C feletti hőmérséklet égési nyomokat, festékátmenetet vagy összemenést okozhat. Ehelyett növeljük a hőhatás idejét (pl. 40 másodperc legfeljebb 180 °C-on), ne a hőmérsékletet. A keverékek – például a 65/35 pamut–poliészter arányú anyagok – közepes paramétereket igényelnek (165–190 °C, 20–35 másodperc), és kötelező próbanyomtatást végezni; a szálak egyenetlen hőválasza gyenge, foltos ragasztást eredményezhet túlmelegítés esetén. Itt döntő fontosságú az önálló felső lemez szabályozása: elegendő hőt biztosít a pamutnak anélkül, hogy túlmelegítené a poliészter komponenst – ezért különösen alkalmasak a kétzónás berendezések a vegyes szálú ruhákra.
Merev nem-textíliák: kerámia, fa és fém – hővezetőképesség, felület-előkészítés és rögzítési követelmények
A mere alapanyagok vezetőképességet, érintkezési és rögzítési változókat vezetnek be, amelyek hiányoznak a textíliákból. A kerámiák (csészék, csempék) lassan veszik fel a hőt, és egyenetlenül tartják meg – ez hosszú fűtési időt igényel (akár 180 másodperc 180–220 °C-on), valamint előmelegítést 121 °C-ra (250 °F-ra) a nedvesség eltávolításához és a festékfelvétel javításához. A fa anyagai széles körben változnak: a puha fajták 160 °C (320 °F) felett égnek meg; a kemény fajták ellenállóbbak, de túlzott nyomás összenyomja a rostot. A fémek – például az alumínium – gyorsan vezetik a hőt – általában 60 másodperc 180 °C-on elegendő –, de rendkívül gondos felület-előkészítést igényelnek: enyhe csiszolás és alkoholos törlés eltávolítja az oxidréteget és a zsírokat, így megbízható kötés érhető el. Minden merev anyag esetében akár a nyomáseloszlás kötelező. A kétzónás alsó lemez nyomásszabályozása megakadályozza a kerámiák repedését és a fa deformálódását, miközben szilikon párnák vagy rögzítőkészülékek biztosítják a teljes és egyenletes érintkezést – különösen fontos ez merev tárgyak és rugalmas textíliák kombinálásakor.
Kétzónás beállítások optimalizálása: hőmérséklet, nyomás és idő kalibrálása
Lépésről lépésre történő kalibrációs módszertan a kétoldalas hőnyomó gép konzisztens működésének biztosításához
A kalibráció garantálja, hogy a kétzónás rendszer úgy működjön, ahogy tervezték – nem csupán elméletben, hanem valós körülmények között is. Kövesse ezt a ellenőrzött sorrendet:
- Alapállapot-feljegyzés : Jegyezze fel a környezeti hőmérsékletet és páratartalmat. Tartsa fenn egy szabályozott környezetet (20–25 °C); ±2,8 °C-nál nagyobb ingadozások kalibráció közben érzékelő-driftet okozhatnak.
- Hőmérséklet-érzékelő pontosságának ellenőrzése : Helyezzen egy kalibrált termoelem-probát közvetlenül mindkét lemezfelületre. Hasonlítsa össze az értékeket a vezérlőkijelzőn láthatókkal. Állítsa be az eltolást, ha a különbség meghaladja a ±2 °C-ot – apró hibák összeadódnak: egy 3 °C-os eltérés például poliészter esetén ragasztóréteg leválását, pamutnál pedig égési nyomokat eredményezhet.
- Nyomás-egyenletesség kalibrálása : Nyomásérzékeny fóliát vagy digitális erőmérőt használjon a teljes lemezfelületen. A szokásos nyomáson a szórás kevesebb mint 10 % legyen. Az egyenetlen erő kerámiafelületeken részleges átvitelt, vinil esetén pedig széleken felemelkedést eredményezhet.
- Tartási időmérő pontosságának ellenőrzése tesztelés tizedmásodperces stopperrel. Egy 15 másodperces ciklusnak ±0,3 másodpercen belül kell regisztrálódnia. Az időzítő eltolódása zavarja az egyedülálló polimerizációt, különösen a többrétegű DTF- vagy hibrid átvitelek esetében.
- Anyaghoz illesztett tesztadag futtatása : Használat azonos alapanyagok és átviteli médiumok, amelyeket a gyártási feladatban is használnak. Ellenőrizni kell az tapadás integritását, a szín-hűséget és az élszerkezetet. A végleges, ellenőrzött beállításokat minden lemezhez naplózni kell – és ezt a teljes kalibrációt hetente vagy bármely karbantartás után meg kell ismételni.
Ez a szigorú folyamat a kétzónás képességet előrejelezhetővé és ismételhetővé teszi – ami elengedhetetlen a magas változatosságú, alacsony térfogatú gyártáshoz.
Gyakorlati kétzónás referencia táblázat: Ellenőrzött beállítások gyakori vegyes anyag-kombinációkhoz
| Felső anyag | Alsó anyag | Felső hőmérséklet (°F) | Alsó hőmérséklet (°F) | Nyomás (Psi) | Idő (mp) | Megjegyzések |
|---|---|---|---|---|---|---|
| Szublimációs papír | Poliészter anyag | 400 | 400 | Közepes (40) | 50 | Egyenletes szublimáció érdekében igazítsa a nyomólemez hőmérsékletét; alacsonyabb hőmérsékletkülönbség nem szükséges. |
| Képernyős nyomtatási átvitel | Pamut/poliészter keverék | 350 | 320 | Magas (60) | 15 | Csökkentse az alsó hőmérsékletet a szintetikus rostok védelme érdekében; ellenőrizze a lehúzhatóságot. |
| DTF átvitel | Kerámia csempének | 320 | 280 | Közepes–magas (50) | 25 | Az alacsonyabb nyomólemez-hőmérséklet megakadályozza a hőmérsékleti sokkot; melegítse elő a csempét 121 °C-ra. |
| Vinil grafika | Fésű fa | 305 | 250 | Könnyű (30) | 10 | Minimalizálja az alsó hőt a festékréteg megőrzése érdekében; használjon szilikon párnát egyenletes érintéshez. |
| Szublimáció fémre | Fémlap | 400 | 375 | Magas (60) | 60 | A nedvesség eltávolításához előzetes nyomás alkalmazása szükséges; az alacsonyabb hőmérséklet fenntartása csökkenti a torzulás kockázatát. |
Ezek az értékek a gyakorlati érvényesítés eredményeit tükrözik – nem elméleti alapértékeket. Az alsó lemez hőmérséklete folyamatosan 20–50 °F-kal alacsonyabb ott, ahol a hőérzékenység ezt diktálja, és a nyomást a legvastagabb vagy legtöbbet érzékeny rétegre hangolták a rétegek sorozatában. Mindig ellenőrizze a leválasztás idejét (meleg vagy hideg állapotban) a transzfer kémia szerint, és szükség esetén 1–3 másodperces lépésekben módosítsa a tartási időt, ha peremfelhajlás vagy gyenge tapadás lép fel.
Gyakorlati tanácsok gyakori hibák elkerülésére vegyes anyagú kettős hőnyomó feladatoknál
A vegyes anyagú kettős hőnyomó feladatok nem a berendezés korlátaiból, hanem az egyenetlen végrehajtásból származó hibák miatt sikertelenek. Egy 2023-as ipari felmérés szerint a hibák 40%-a a kalibráció elhanyagolására vagy a paraméterek egyforma alkalmazására vezethető vissza különböző alapanyagokon. Kerülje el az újrafeldolgozást ezekkel a gyakorlatban bebizonyított módszerekkel:
- Minden alapanyagot előzetesen nyomjon 5–10 másodpercig alacsony hőmérsékleten és közepes nyomással. Ez eltávolítja a nedvességet, kisimítja a gyűrődéseket, és stabilizálja a szövet feszültségét – ami különösen fontos a kényes, egyenetlen összehúzódásra hajlamos pamut-polipropilén keverékek esetében.
- Független kalibrálás , digitális hőmérővel és nyomásmérővel – nem a gép alapértelmezett mérőadataival. Ha a két fűtőlap hőmérséklete 5 °C-kal tér el egymástól, ugyanabban a ciklusban a poliészter teljesen megkeményedhet, miközben a pamut hiányosan keményedik meg.
- Tesztelés hulladékanyagokon a gyártás megkezdése előtt – vágjon további átvitelre szánt anyagokat csíkokra, hogy elkülönítve vizsgálhassa, hogyan reagál mindegyik anyag az Ön pontos hőmérséklet-, idő- és nyomásbeállításaira.
- A nyomás beállítása a legvastagabb vagy legérzékenyebb réteghez igazítható , nem az átlaghoz. A kétzónás vezérlés lehetővé teszi, hogy erősen rögzítse a kerámiafelületet, miközben enyhe érintést alkalmaz a szomszédos szöveten – így megőrzi a rostok integritását, és elkerüli a lelapított hurkokat vagy a megcsavarodott felületeket.
- A lehúzás idejének illeszkednie kell az ragasztó kémiai összetételéhez : Egyes DTF-filmek forró lehúzást igényelnek; mások kizárólag hideg lehúzást engednek meg. A nem egységes lehúzás továbbra is az éllevelezés és a rétegek leválása leggyakoribb oka.
Rögzítse minden érvényesített beállításpárt, végezzen heti lemez-tisztítást és érzékelő-ellenőrzéseket, és kezelje a kétzónás vezérlést pontossági eszközként – ne csak funkcióként. Ez a fegyelem nyitja meg a kulcselőnyt: a hordozóanyagok sokféleségét nem hátrányként, hanem skálázható, jövedelmező munkafolyamattá alakítja.
GYIK
Mi egy kétzónás melegítőpresse gép?
Egy kétzónás melegítőpresse gép olyan eszköz, amelynek felső és alsó lemeze függetlenül szabályozható, így mindegyik lemezre külön hőmérséklet-, nyomás- és időtartam-beállítás adható meg. Ez a kialakítás optimalizálja a vegyes hordozóanyagú munkafolyamatokat.
Miért előnyös a kétzónás vezérlés vegyes hordozóanyagok esetén?
A kétzónás vezérlés lehetővé teszi különböző hőmérsékleti és mechanikai igényekkel rendelkező anyagok egyidejű feldolgozását. Például a pamut és a poliészter különböző hőmérsékleten igényel melegítést, amit egy kétzónás presse külön-külön kezelhet a lemezeket függetlenül szabályozva.
Hogyan kalibráljam a kétzónás melegítőpresse gépemet a legjobb eredmények eléréséhez?
Kövesse az alábbi lépéseket: ellenőrizze a hőmérsékletérzékelő pontosságát, kalibrálja a nyomás egyenletességét, érvényesítse a tartási időzítő pontosságát, és tesztelje a anyaghoz illeszkedő tételt vezérelt körülmények között, hogy előrejelezhető kimenetet biztosítson.
Használhatók-e kettős hőnyomók merev anyagokhoz, például kerámia vagy fém esetén?
Igen, a kettős hőnyomók ideálisak merev anyagokhoz, például kerámia vagy fém esetén. Pontos hőmérséklet-szabályozást és egyenletes nyomáseloszlást tesznek lehetővé, megelőzve a torzulást vagy repedéseket.
Milyen gyakori hibák fordulnak elő a különféle alapanyagokra való hőnyomás során?
Gyakori hibák a kalibráció elhanyagolása, általános paraméterbeállítások használata, az alapanyagok előnyomásának kihagyása, valamint a lehúzási időpont és az ragasztókémia összeegyeztethetetlensége.
Tartalomjegyzék
- Miért elengedhetetlen egy kétzónás hőnyomó gép vegyes alapanyag-alkalmazásokhoz
- Kompatibilis anyagok kiválasztása kettős hőnyomó gépes munkafolyamatokhoz
- Kétzónás beállítások optimalizálása: hőmérséklet, nyomás és idő kalibrálása
- Gyakorlati tanácsok gyakori hibák elkerülésére vegyes anyagú kettős hőnyomó feladatoknál
-
GYIK
- Mi egy kétzónás melegítőpresse gép?
- Miért előnyös a kétzónás vezérlés vegyes hordozóanyagok esetén?
- Hogyan kalibráljam a kétzónás melegítőpresse gépemet a legjobb eredmények eléréséhez?
- Használhatók-e kettős hőnyomók merev anyagokhoz, például kerámia vagy fém esetén?
- Milyen gyakori hibák fordulnak elő a különféle alapanyagokra való hőnyomás során?

