 EN
Pse një makinë me shtypje të dyfishtë nxehtësi është e domosdoshme për aplikime me nënstrate të përzier
Kufizimi i shtypjeve me një zonë për materiale të ndryshme
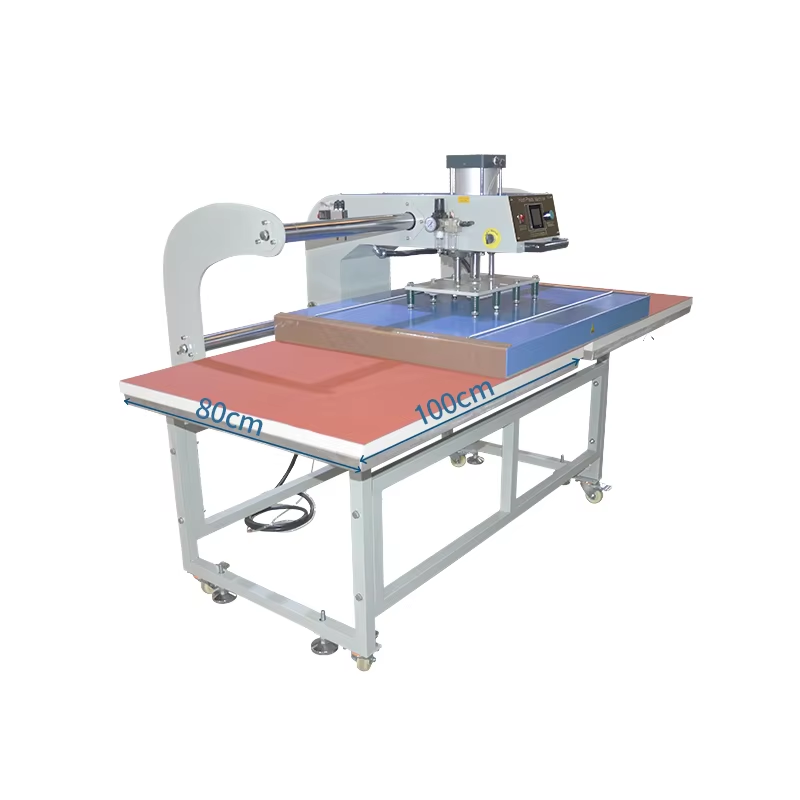
Presat e nxehta me një zonë aplikojnë temperaturë dhe shtypje të njëjta në të gjithë platinën — ideale për seritë homogjene, por thelbësisht të papërshtatshme për proceset e punës me substratë të ndryshme. Pambuku, poliesteri, keramika, druri dhe metali kërkojnë profile termike dhe mekanike të ndryshme: pambuku ka nevojë zakonisht për 180–220°C për adhezion të qëndrueshëm të transferimit, ndërsa poliesteri mund të djegë mbi 160°C; keramika kërkon ngrohje të ngadaltë dhe të vazhdueshme (deri në 180 sekonda), ndërsa metalet e holla i transmetojnë nxehtësinë shpejt dhe rrezikojnë deformimin. Një presë me një zonë detyron kompromis—transferime të pakuruar në një substratë, dëmtim termik në tjetrën. Të dhënat industriale tregojnë se këto papërputhje rrisin normën e refuzimeve deri në 30% në partitë me materiale të ndryshme (Sondazhi i PrintPro, 2023). Fragmentimi i procesit të punës rrjedh pas kësaj: dyqanet duhet të grupojnë punën sipas llojit të materialit, duke shkaktuar kohë pushimi dhe uljen e prodhimit ditore deri në 40%. Një makinë presë e nxehtë me dy zona eliminon këtë pengesë përmes kontrollit të pavarur të platines së sipërme dhe të poshtme—jo më një luks, por një nevojë operative për dyqanet moderne të shtypit që shërbejnë nevojat e ndryshme të klientëve.
Si Kontrolli i Pavarur i Plakatave të Sipërme dhe të Poshtme Zgjidh Mospërputhjen Termike
Makinat e dyfishta të shtypjes me nxehtësi zgjidhin papërputhësinë termike në nivelin e harduerit. Operatorët vendosin temperaturat, kohët e qëndrimit dhe profilët e shtypjes për secilën plakë—duke lejuar përpunimin njëkohësisht dhe optimal të bazave të ndryshme. Për shembull, plaka e sipërme mund të funksionojë në 160°C për një veshje të delikatë poliesteri, ndërsa plaka e poshtme mban 180°C për një fustan të baltës. Modelet më të avancuara mbështesin gjithashtu kurba të ndryshme shtypje: forcë të ulët për pllakat keramike të frikshme për të parandaluar çarjet, dhe shtypje më të fortë për laminimin e materialit me material. Kjo aftësi transformon logjistikën e punës—operatorët ngarkojnë një bazë të butë në një stacion dhe një objekt të ngurtë në tjetrin, duke shtypur të dyja në një cikël pa nevojë për rikonfigurim. Rezultati është adhezion i konstantë i tints, asnjë djegje apo shfaqje e dyfishtë (ghosting), dhe reduktim i matshëm i mbetjeve dhe punës së ripërpunuar. Duke shkëputur variablat termike dhe mekanike për secilën sipërfaqe, kontrolli me dy zona ofron përsëritshmëri profesionale nëpër punë të ndryshme.
Zgjedhja e Materialeve të Përshtatshme për Rrjedhat e Punës së Makinave të Shtypit të Dyfishtë të Nxehtësisë
Nënstratet e Tërësisë: Pambuku, Poliesteri dhe Përzierjet — Profilet e Stabilitetit Termik dhe të Ngjitshmërisë së Transferimit
Makinat e dyfishta të shtypjes me nxehtësi funksionojnë mirë me diversitetin e materialeve tekstil—por suksesi varet nga përputhja e sjelljes së materialit me parametrat specifikë për zonën. Pambuku i pastër toleron mirë nxehtësinë e lartë (180–220°C, 15–25 sekonda), duke lejuar ngjitje të fortë të vinilit ose të sublimimit për shkak të thithjes së nxehtësisë në mënyrë të njëtrajtshme. Poliesteri, megjithatë, është i papërshtatshëm termikisht: tejkalimi i temperaturës 160–180°C rrezikon djegien, migrimin e ngjyrave ose shkurtrimin. Rritni kohën e qëndrimit (p.sh., 40 sekonda në ≤180°C) në vend që të rrisni temperaturën. Për përbërjet—si ajo 65/35 e pambukut dhe poliesterit—janë të nevojshme parametra mesatarë (165–190°C, 20–35 sekonda) dhe testimi i detyrueshëm me mostrat e mbeturina; përgjigja e pauniforme e fibrave mund të shkaktojë ngjitje të palëvizshme nëse nxehtësohen tepër. Kontrolli i pavarur i pllakës së sipërme është thelbësor këtu: ai aplikon nxehtësi të mjaftueshme në pambuk pa e tepruar komponentin e poliesterit, duke bërë konfigurimet me dy zona veçanërisht të përshtatshme për veshjet me fibra të përzier.
Materiale të ngurta jo-textile: keramika, druri dhe metali — kërkesat për përçueshmëri, përgatitje të sipërfaqes dhe ngushtim
Substratet e ngurta futin variablat e përçueshmërisë, kontaktit dhe ngushtimit që mungojnë në tekstilet. Ceramika (pikët, pllakat) absorbon nxehtësinë ngadalë dhe e ruajnë jo njëtrajtësisht—kështu që kërkojnë kohë të gjatë ndalimi (deri në 180 sekonda në temperaturën 180–220°C) dhe nxehje paraprake deri në 250°F për të hequr lagështinë dhe për të përmirësuar pranueshmërinë për tinta. Druri ndryshon shumë: drurët e buta djegjen mbi 160°C (320°F); drurët e fortë tolerojnë më shumë, por shtypja e tepërt shtypen grurin. Metale si alumini përçojnë nxehtësinë shpejt—60 sekonda në 180°C është e zakonshme—por kërkojnë përgatitje të hollësishme të sipërfaqes: rrahja lehtë me papier rashi dhe fshirja me alkool heqin oksidimin dhe yndyrat për lidhje të besueshme. Për të gjitha materialet e ngurta, edhe shpërndarja e shtypjes është e pakompromisur. Kontrolli i shtypjes me dy zona në platinën e poshtme parandalon çarjet e ceramikës dhe lakimin e drurit, ndërsa padat e silikonit ose pajisjet e përshtatshme sigurojnë kontakt të plotë dhe të konstantë—veçanërisht e rëndësishme kur kombinohen objektet e ngurta me tekstilet e zbutshme.
Optimizimi i cilësimet me dy zona: Kalibrimi i temperaturës, shtypjes dhe kohës
Metodologjia e Kalibrimi Hap-pas-Hapi për Prodhimin e Përsëritshëm të Makinës së Shtypjes me Nxehtësi Dy-zonë
Kalibrimi siguron që sistemi i dy zonave funksionon siç është parashikuar—jo vetëm në teori, por edhe në kushte reale. Ndreqni këtë sekuencë të verifikuar:
- Dokumentoni Kushtet Bazë : Regjistroni temperaturën dhe lagështinë ambientale. Mbani një mjedis të kontrolluar (20–25°C); ndryshimet më të mëdha se ±2,8°C shkaktojnë zhvendosje të sensorëve gjatë kalibrimit.
- Verifikoni Saktësinë e Sensorit të Temperaturës : Vendosni një probë termokupli të kalibruar drejtpërdrejt në sipërfaqen e çdo plati. Krahasojeni tregimet me ekranin e kontrollorit. Rregulloni zhvendosjen nëse devijimi tejkalon ±2°C—gabimet e vogla rriten: një diferencë 3°C mund të shkaktojë ndarjen e ngjitësit në poliester ose djegien e pambukut.
- Kalibroni Uniformitetin e Shtypjes : Përdorni film të ndjeshëm ndaj shtypjes ose një matës digital të forcës në tërë sipërfaqen e platos. Në shtypjen standarde, variacioni duhet të jetë <10%. Forca e paqëndrueshme shkakton transferime pjesore në keramika ose ngritjen e skajeve në vinil.
- Vlerësoni Saktësinë e Kronometrit të Kohëzgjatjes testoni me një orë të përsosur me dhjetore. Një cikël 15-sekondësh duhet të regjistrohet brenda ±0,3 sekondash. Devijimi i kohëmatësit pengon polimerizimin e tindrave, veçanërisht në transferime DTF me shumë shtresa ose hibride.
- Kryeni një partinë testuese të përshtatur me materialin : Përdorni identik nënstratet dhe mediat e transferimit si në punën reale. Kontrolloni integritetin e ngjitjes, fidelitetin e ngjyrave dhe përcaktimin e skajeve. Regjistroni parametrat përfundimtarë të verifikuar për secilin platen — dhe përsërisni këtë kalibrim të plotë çdo javë ose pas çdo mirëmbajtjeje.
Ky proces i diskutuar shndërron aftësinë me dy zona në prodhim të parashikueshëm dhe të përsëritshëm — thelbësor për prodhimin me përziera të larta dhe vëllime të ulëta.
Tabela referimi praktike me dy zona: Parametrat e verifikuar për kombinimet e zakonshme të materialeve të përzier
| Materiali i sipërm | Materiali i poshtëm | Temperatura e sipërme (°F) | Temperatura e poshtme (°F) | Shtypje (psi) | Koha (sek) | Shënime |
|---|---|---|---|---|---|---|
| Larg sublimacion | Pëlhurë polyester | 400 | 400 | Mesatar (40) | 50 | Përdorni temperaturat e njëjta të plakës për sublimim të barabartë; nuk është e nevojshme ndryshimi më i ulët i nxehtësisë. |
| Transfer i shtypur me ekran | Përzierje algotin/poliester | 350 | 320 | E lartë (60) | 15 | Zvogëloni temperaturën e poshtme për të mbrojtur fibrat sintetike; provoni forcën e heqjes. |
| Transferimin DTF | Plakë keramike | 320 | 280 | Mesatare–e lartë (50) | 25 | Temperatura më e ulët e plakës parandalon goditjen termike; ngrohni paraprakisht pllakën në 250°F. |
| Grafik vinili | Dru i pikturuar | 305 | 250 | E lehtë (30) | 10 | Minimizoni nxehtësinë e poshtme për të ruajtur përfundimin e ngjyrës; përdorni një pad silikonike për kontakt të barabartë. |
| Sublimimi mbi metal | Faqe metales | 400 | 375 | E lartë (60) | 60 | Para-shtypja për të hequr lagështirën; temperaturë e ulët e qëndrueshme zvogëlon rrezikun e lakimit. |
Këto vlera reflektojnë verifikimin në botën reale—jo vlerat teorike të parazgjedhura. Plaketa e poshtme është vazhdimisht 20–50°F më e ftohtë aty ku sensitiviteti ndaj nxehtësisë e kërkon, dhe shtypja është e përshtatur me më të trashën ose shtresën më të thyeshme në pirg. Gjithmonë verifikoni kohën e nxjerrjes (në gjendje të nxehtë ose të ftohtë) sipas kimisë së transferimit dhe rregulloni kohën e mbajtjes në përmirësime prej 1–3 sekondash nëse shfaqen ngjiturje te skajet ose ngjitje e dobët.
Praktikat më të mira për të shmangur dështimet e zakonshme në punët me dy shtypje nxehtë me materiale të përzier
Punët me dy shtypje nxehtë me materiale të përzier dështojnë jo nga kufizimet e pajisjeve—por nga ekzekutimi i papërsosur. Një ankete industriale e vitit 2023 zbuloi se 40% e dështimeve u atribuan neglizhencës së kalibrimi ose zbatimit të parametrave të njëjtë për të gjitha bazat. Parandaloni punën e përsëritur me këto praktika të provuara në fushë:
- Bëni para-shtypjen e çdo baze për 5–10 sekonda në nxehtësi të ulët dhe shtypje mesatare. Kjo eliminon lagështinë, zbut rrudhat dhe stabilizon tensionin e materialit—gjë kritike për përzierjet e pambukut dhe poliesterit që janë të prirura për shkurtime të papajisura.
- Kalibroji veçmas , duke përdorur një termometër digital dhe një manometër shtypi—jo tregimet e parazgjedhura të makinës. Një ndryshim prej 5°C midis pllakave mund të ngurtësojë plotësisht poliesterin, por të mos ngurtësojë pambukun në të njëjtën cikël.
- Testoje në materiale të mbeturina para prodhimit —preje transferimet shtesë në shiritëza për të izoluar se si reagon secili material ndaj kombinimit tuaj të saktë të temperaturës, kohës dhe shtypjes.
- Rregullo shtypjen për shtresën më të trashë ose më të delikatën , jo për mesataren. Kontrolli me dy zona ju lejon të ngushtoni fort në keramikë, por të ushtroni kontakt të butë në materialin fqinj—duke ruajtur integritetin e fibrave dhe shmangur pile të shtypura ose sipërfaqe të deformuara.
- Përputhni kohën e heqjes me kiminë e ngjitësit : Disa filmat DTF kërkojnë heqje të nxehtë; të tjerë kërkojnë heqje të ftohtë. Heqja e paqëndrueshme mbetet shkaku i parë i ngjiturjes së skajve dhe të ndarjes së shtresave.
Dokumentoni çdo çift parametrash të verifikuar, kryeni pastërtimin javor të plateneve dhe kontrollin e sensorëve, dhe përdorni kontrollin me dy zona si një mjet saktësie—jo thjesht si një karakteristikë. Kjo disiplinë zbulon avantazhin kryesore: transformimi i diversitetit të nënstratave nga një pengesë në një proces të shkallëzueshëm dhe të fitueshëm.
Pyetje të shpeshta
Çfarë është një makinë e nxehtësisë me dy zona?
Një makinë e nxehtësisë me dy zona është një pajisje e pajisur me platena të sipërme dhe të poshtme me kontroll të pavarur, duke lejuar parametra të ndryshëm të temperaturës, shtypjes dhe kohës së qëndrimit në secilën platenë. Ky dizajn optimizon proceset e punës me nënstrata të përzier.
Pse është i dobishëm kontrolli me dy zona për nënstrata të përzier?
Kontrolli me dy zona lejon përpunimin njëkohësisht të materialeve me kërkesa të ndryshme termike dhe mekanike. Për shembull, pambuku dhe poliesteri kërkojnë temperatura të ndryshme nxehtësie, gjë që një presë me dy zona mund ta arrijë duke menaxhuar secilën platenë veçmas.
Si kalibroj makinen time të nxehtësisë me dy zona për rezultate më të mira?
Ndiqni hapat si verifikimi i saktësisë së sensorit të temperaturës, kalibrimi i uniformitetit të shtypjes, vlerësimi i saktësisë së kohëmatësit të qëndrimit dhe testimi i partive të materialit të përshtatur nën kushte të kontrolluara për të siguruar prodhime të parashikueshme.
A mund të përdoren presat e dyfishta të nxehta për materiale të ngurta si keramika ose metal?
Po, presat e dyfishta të nxehta janë ideale për materiale të ngurta si keramika ose metal. Ata mbështesin kontrollin e saktë të temperaturës dhe shpërndarjen e barabartë të shtypjes, duke parandaluar probleme si lakimi ose çarjet.
Cilat janë gabimet më të zakonshme në shtypjen me nxehtësi të substratëve të përzier?
Gabimet e zakonshme përfshijnë injorimin e kalibrimit, përdorimin e parametrave të përgjithshëm, moskryerjen e substratëve para shtypjes dhe mospërputhjen e kohës së heqjes me kiminë e ngjitësit.
Përmbajtja
- Pse një makinë me shtypje të dyfishtë nxehtësi është e domosdoshme për aplikime me nënstrate të përzier
- Zgjedhja e Materialeve të Përshtatshme për Rrjedhat e Punës së Makinave të Shtypit të Dyfishtë të Nxehtësisë
- Optimizimi i cilësimet me dy zona: Kalibrimi i temperaturës, shtypjes dhe kohës
- Praktikat më të mira për të shmangur dështimet e zakonshme në punët me dy shtypje nxehtë me materiale të përzier
-
Pyetje të shpeshta
- Çfarë është një makinë e nxehtësisë me dy zona?
- Pse është i dobishëm kontrolli me dy zona për nënstrata të përzier?
- Si kalibroj makinen time të nxehtësisë me dy zona për rezultate më të mira?
- A mund të përdoren presat e dyfishta të nxehta për materiale të ngurta si keramika ose metal?
- Cilat janë gabimet më të zakonshme në shtypjen me nxehtësi të substratëve të përzier?

