 EN
Perché una macchina per termopressatura a doppia zona è essenziale per applicazioni con substrati misti
I limiti delle presse a singola zona con materiali diversi
Le presse termiche a zona singola applicano temperatura e pressione uniformi su tutta la piastra: ideali per lavorazioni omogenee, ma intrinsecamente inadatte a flussi di lavoro con substrati misti. Cotone, poliestere, ceramica, legno e metallo richiedono profili termici e meccanici distinti: il cotone necessita tipicamente di 180–220 °C per un’adesione duratura del trasferimento, mentre il poliestere può bruciarsi oltre i 160 °C; le ceramiche richiedono un riscaldamento lento e prolungato (fino a 180 secondi), mentre i metalli sottili conducono il calore rapidamente e rischiano di deformarsi. Una pressa a zona singola impone compromessi: trasferimenti sottocotti su un substrato, danni termici su un altro. Dati di settore indicano che tali incompatibilità innalzano il tasso di resi al 30% nei lotti con materiali misti (indagine PrintPro 2023). Ne consegue una frammentazione del flusso di lavoro: le stamperie devono raggruppare i lavori per tipo di materiale, causando tempi di inattività e riducendo la produzione giornaliera fino al 40%. Una macchina per stampa termica a doppia zona elimina questo collo di bottiglia grazie al controllo indipendente della piastra superiore e di quella inferiore: non più un lusso, ma una necessità operativa per le stamperie moderne che servono esigenze clienti diversificate.
Come il controllo indipendente della piastra superiore e di quella inferiore risolve la mancata corrispondenza termica
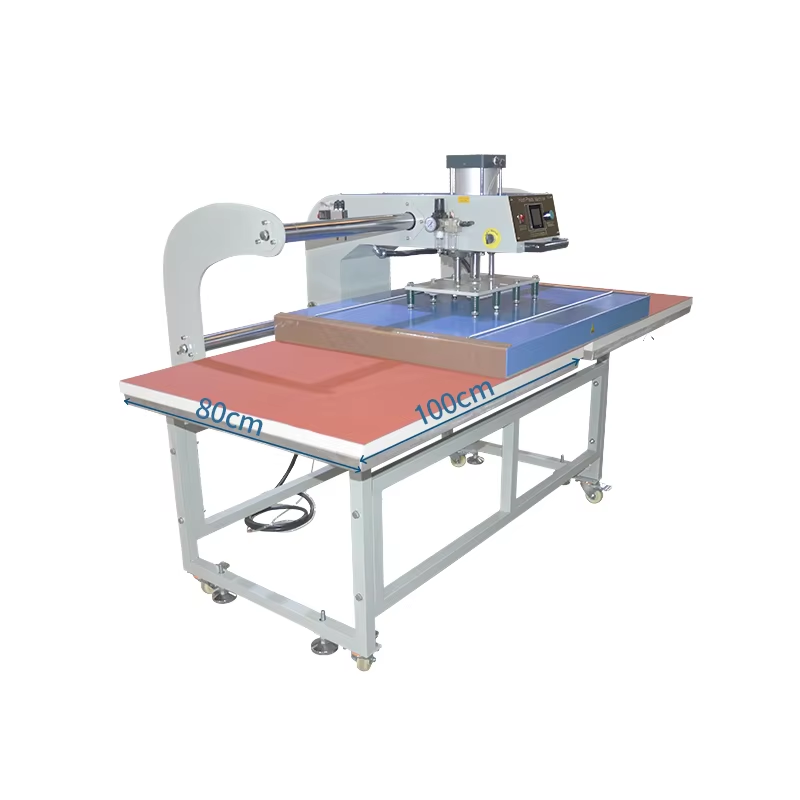
Le macchine termopressa a doppia zona risolvono lo squilibrio termico a livello hardware. Gli operatori impostano temperature, tempi di permanenza e profili di pressione distinti per ciascun piatto, consentendo così la lavorazione simultanea e ottimale di substrati diversi. Ad esempio, il piatto superiore può funzionare a 160 °C per un capo delicato in poliestere, mentre il piatto inferiore mantiene 180 °C per una maglietta in cotone. I modelli avanzati supportano inoltre curve di pressione differenziate: forza ridotta per piastrelle ceramiche fragili, al fine di prevenire crepe, e maggiore forza di serraggio per la laminazione tessuto-su-tessuto. Questa funzionalità rivoluziona la logistica operativa: l’operatore carica un substrato morbido su una stazione e un oggetto rigido sull’altra, eseguendo entrambe le pressature in un unico ciclo, senza necessità di riconfigurazione. Il risultato è un’adesione uniforme dell’inchiostro, assenza totale di bruciature o effetti fantasma (ghosting) e riduzioni misurabili di scarti e ritravagli. Decouplando le variabili termiche e meccaniche per ciascuna superficie, il controllo a doppia zona garantisce una ripetibilità di livello professionale su lavorazioni eterogenee.
Selezione di materiali compatibili per i flussi di lavoro delle macchine termopressa doppia
Supporti tessili: cotone, poliestere e miscele — profili di stabilità termica e adesione del trasferimento
Le macchine termopressa doppie eccellono con una grande varietà di tessuti, ma il successo dipende dalla corretta corrispondenza tra il comportamento del materiale e le impostazioni specifiche per zona. Il cotone puro tollera bene temperature elevate (180–220 °C, 15–25 secondi), garantendo un’ottima adesione di vinile o sublimazione grazie all’assorbimento termico uniforme. Il poliestere, invece, è termicamente instabile: superare i 160–180 °C può causare bruciature, migrazione dei coloranti o restringimento. È preferibile aumentare il tempo di contatto (ad esempio, 40 secondi a ≤180 °C) piuttosto che alzare la temperatura. Le miscele—come quella 65/35 cotone-poliestere—richiedono parametri intermedi (165–190 °C, 20–35 secondi) e test obbligatori su campioni di scarto; una risposta disomogenea delle fibre può provocare adesione irregolare se si surriscalda. Il controllo indipendente della piastra superiore è fondamentale in questi casi: fornisce calore sufficiente al cotone senza sovraccaricare la componente in poliestere, rendendo le configurazioni a doppia zona particolarmente adatte a capi in fibre miste.
Materiali rigidi non tessili: ceramica, legno e metallo — conducibilità termica, preparazione della superficie e requisiti di serraggio
I substrati rigidi introducono variabili di conduttività, contatto e serraggio assenti nei tessuti. Le ceramiche (tazze, piastrelle) assorbono il calore lentamente e lo trattengono in modo non uniforme, richiedendo tempi di permanenza prolungati (fino a 180 secondi a 180–220 °C) e preriscaldamento a 250 °F per eliminare l’umidità e migliorare la ricettività dell’inchiostro. Il legno varia notevolmente: i legni teneri bruciano oltre i 160 °C (320 °F); i legni duri tollerano temperature più elevate, ma una pressione eccessiva comprime la venatura. I metalli come l’alluminio conducono il calore rapidamente — tipicamente 60 secondi a 180 °C — ma richiedono una preparazione meticolosa della superficie: una leggera sabbiatura e una pulizia con alcol rimuovono ossidazione e oli per garantire un’adesione affidabile. Per tutti i materiali rigidi, anche la distribuzione della pressione è imprescindibile. Il controllo indipendente della pressione su due zone del piatto inferiore previene le crepe nelle ceramiche e la deformazione del legno, mentre guarnizioni in silicone o supporti specifici assicurano un contatto completo e uniforme — particolarmente cruciale quando si abbinano oggetti rigidi a tessuti flessibili.
Ottimizzazione delle impostazioni a due zone: taratura di temperatura, pressione e tempo
Metodologia di calibrazione passo-passo per un output coerente della macchina per termopressa doppia
La calibrazione garantisce che il sistema a doppia zona funzioni come previsto, non solo in teoria ma anche in presenza di variabili reali. Seguire questa sequenza verificata:
- Documentare le condizioni di riferimento : Registrare temperatura ambiente e umidità. Mantenere un ambiente controllato (20–25 °C); variazioni superiori a ±2,8 °C provocano deriva dei sensori durante la calibrazione.
- Verificare l’accuratezza del sensore di temperatura : Posizionare una sonda termocoppia tarata direttamente sulla superficie di ciascun piatto. Confrontare le letture con quelle visualizzate sul controller. Regolare l’offset se lo scostamento supera ±2 °C: errori anche piccoli si accumulano; una differenza di 3 °C può causare delaminazione dell’adesivo su poliestere o bruciature su cotone.
- Calibrare l’uniformità della pressione : Utilizzare un film sensibile alla pressione o un misuratore digitale di forza su tutta l’area del piatto. Alla pressione standard, la varianza deve essere <10%. Una forza non uniforme causa trasferimenti parziali su ceramica o sollevamento ai bordi su vinile.
- Verificare la precisione del cronometro di permanenza test con un cronometro decimale. Un ciclo di 15 secondi deve essere registrato entro ±0,3 secondi. La deriva del timer altera la polimerizzazione dell’inchiostro, specialmente nei trasferimenti DTF multistrato o ibridi.
- Eseguire un lotto di test abbinato al materiale : Uso identica sia i substrati sia i supporti per il trasferimento devono corrispondere a quelli del lavoro produttivo. Ispezionare l’integrità dell’adesione, la fedeltà cromatica e la definizione dei bordi. Registrare le impostazioni finali verificate per ogni piastra — e ripetere questa calibrazione completa settimanalmente o dopo ogni intervento di manutenzione.
Questo processo disciplinato trasforma la funzionalità a doppia zona in un output prevedibile e riproducibile — essenziale per produzioni ad alto mix e basso volume.
Tabella di riferimento pratica per doppia zona: impostazioni verificate per comuni combinazioni di materiali misti
| Materiale Superiore | Materiale inferiore | Temperatura superiore (°F) | Temperatura inferiore (°F) | Pressione (Psi) | Tempo (sec) | Note |
|---|---|---|---|---|---|---|
| Carta per sottrazione | Tessuto in poliestere | 400 | 400 | Media (40) | 50 | Regolare le temperature dei piatti di pressione per una sublimazione uniforme; non è necessaria alcuna differenza di temperatura inferiore. |
| Trasferimento serigrafico | Miscela di cotone/poliestere | 350 | 320 | Alta (60) | 15 | Ridurre la temperatura inferiore per proteggere le fibre sintetiche; verificare la resistenza al distacco. |
| Trasferimento DTF | Piastrella in ceramica | 320 | 280 | Media-alta (50) | 25 | Una temperatura inferiore del piatto di pressione evita lo shock termico; preriscaldare la piastrella a 250 °F. |
| Grafica in vinile | Legno dipinto | 305 | 250 | Bassa (30) | 10 | Minimizzare il calore inferiore per preservare la finitura della vernice; utilizzare un pad in silicone per un contatto uniforme. |
| Sublimazione su metallo | Lamina metallica | 400 | 375 | Alta (60) | 60 | Premere prima per rimuovere l'umidità; una temperatura inferiore costante riduce il rischio di deformazioni. |
Questi valori riflettono la validazione nella pratica reale, non impostazioni teoriche predefinite. La piastra inferiore è costantemente 20–50 °F più fredda dove la sensibilità al calore lo richiede, e la pressione è regolata in base al più spesso o al livello più fragile del pacchetto. Verificare sempre i tempi di distacco (a caldo o a freddo) in base alla chimica del trasferimento e regolare il tempo di permanenza a intervalli di 1–3 secondi qualora si verifichino sollevamenti ai bordi o adesione insufficiente.
Buone pratiche per evitare i guasti più comuni nei lavori con presse termiche duali su materiali misti
I guasti nei lavori con presse termiche duali su materiali misti non derivano da limiti dell'apparecchiatura, bensì da esecuzione non uniforme. Un sondaggio settoriale del 2023 ha rilevato che il 40% dei guasti era riconducibile a mancata taratura o all'applicazione indiscriminata degli stessi parametri su diversi substrati. Evitare ritravagli adottando queste pratiche consolidate sul campo:
- Premere prima ogni substrato per 5–10 secondi a bassa temperatura e pressione media. Ciò elimina l’umidità, distende le pieghe e stabilizza la tensione del tessuto—fattore critico per le miscele cotone-poliestere, soggette a restringimento irregolare.
- Calibrare in modo indipendente , utilizzando un termometro digitale e un manometro—non i valori predefiniti della macchina. Una differenza di 5 °C tra le piastre può polimerizzare completamente il poliestere, ma lasciare sottocurato il cotone nello stesso ciclo.
- Eseguire prove su materiali di scarto prima della produzione —tagliare trasferimenti aggiuntivi in strisce per isolare la risposta di ciascun materiale alla combinazione esatta di temperatura, tempo e pressione impiegata.
- Regolare la pressione in base allo strato più spesso o più delicato , non alla media. Il controllo a doppia zona consente di applicare una chiusura decisa sulla ceramica, mentre si esercita un contatto delicato sul tessuto adiacente—preservando l’integrità delle fibre ed evitando pile schiacciati o superfici deformate.
- Sincronizzare il momento dello stacco con la chimica dell’adesivo : alcuni film DTF richiedono lo stacco a caldo; altri impongono lo stacco a freddo. Stacchi non uniformi restano la causa numero uno di sollevamento dei bordi e delaminazione.
Documentare ogni coppia di impostazioni convalidate, eseguire settimanalmente la pulizia della piastra e i controlli dei sensori, e considerare il controllo a doppia zona come uno strumento di precisione, non semplicemente una funzionalità. Questa disciplina svela il vantaggio fondamentale: trasformare la diversità dei substrati da un fattore di rischio in un flusso di lavoro scalabile e redditizio.
FAQ
Che cos’è una macchina per termopressa a doppia zona?
Una macchina per termopressa a doppia zona è un dispositivo dotato di due piastre, superiore e inferiore, controllabili in modo indipendente, che consentono di impostare temperature, pressioni e tempi di permanenza distinti su ciascuna piastra. Questa progettazione ottimizza i flussi di lavoro con substrati misti.
Perché il controllo a doppia zona è vantaggioso per substrati misti?
Il controllo a doppia zona consente di lavorare simultaneamente materiali con differenti requisiti termici e meccanici. Ad esempio, cotone e poliestere richiedono temperature diverse, e una termopressa a doppia zona può soddisfare tale esigenza gestendo separatamente ciascuna piastra.
Come calibrare correttamente la propria macchina per termopressa a doppia zona per ottenere i migliori risultati?
Seguire passaggi come la verifica dell'accuratezza del sensore di temperatura, la taratura dell'uniformità della pressione, la convalida della precisione del cronometro di permanenza e i test su lotti di materiali abbinati in condizioni controllate per garantire un risultato prevedibile.
È possibile utilizzare presse termiche doppie per materiali rigidi come ceramica o metallo?
Sì, le presse termiche doppie sono ideali per materiali rigidi come ceramica o metallo. Offrono un controllo preciso della temperatura e una distribuzione uniforme della pressione, prevenendo problemi come deformazioni o crepe.
Quali sono alcuni errori comuni nella stampa termica su substrati misti?
Gli errori più comuni includono la mancata taratura, l'utilizzo di impostazioni parametriche generiche, l'omissione della pre-pressione sui substrati e il mancato allineamento dei tempi di rimozione della pellicola alla chimica dell'adesivo.
Indice dei Contenuti
- Perché una macchina per termopressatura a doppia zona è essenziale per applicazioni con substrati misti
- Selezione di materiali compatibili per i flussi di lavoro delle macchine termopressa doppia
- Ottimizzazione delle impostazioni a due zone: taratura di temperatura, pressione e tempo
- Buone pratiche per evitare i guasti più comuni nei lavori con presse termiche duali su materiali misti
-
FAQ
- Che cos’è una macchina per termopressa a doppia zona?
- Perché il controllo a doppia zona è vantaggioso per substrati misti?
- Come calibrare correttamente la propria macchina per termopressa a doppia zona per ottenere i migliori risultati?
- È possibile utilizzare presse termiche doppie per materiali rigidi come ceramica o metallo?
- Quali sono alcuni errori comuni nella stampa termica su substrati misti?

