 EN
Почему двухзонный термопресс необходим для работы с комбинированными субстратами
Ограничения однозонных прессов при работе с разнородными материалами
Однозонные термопрессы обеспечивают одинаковую температуру и давление по всей поверхности плиты — это оптимально для однородных партий, но принципиально непригодно для работы с разнородными материалами. Хлопок, полиэстер, керамика, дерево и металл требуют различных тепловых и механических режимов: для хлопка обычно необходима температура 180–220 °C для обеспечения прочного сцепления переносного изображения, тогда как полиэстер может обгореть при температуре выше 160 °C; керамике требуется медленный и продолжительный нагрев (до 180 секунд), в то время как тонкие металлы быстро проводят тепло и рискуют деформироваться. Однозонный пресс вынуждает идти на компромисс — недостаточная полимеризация переноса на одном материале и тепловое повреждение на другом. По данным отраслевого исследования, такие несоответствия повышают долю брака до 30 % в партиях с разнородными материалами (опрос PrintPro, 2023 г.). За этим следует фрагментация рабочего процесса: мастерские вынуждены группировать заказы по типу материала, что вызывает простои и снижает суточную производительность до 40 %. Двухзонный термопресс устраняет этот узкое место за счёт независимого управления верхней и нижней плитами — теперь это уже не роскошь, а операционная необходимость для современных типографий, обслуживающих разнообразные потребности клиентов.
Как независимое управление верхней и нижней плитами устраняет тепловые несоответствия
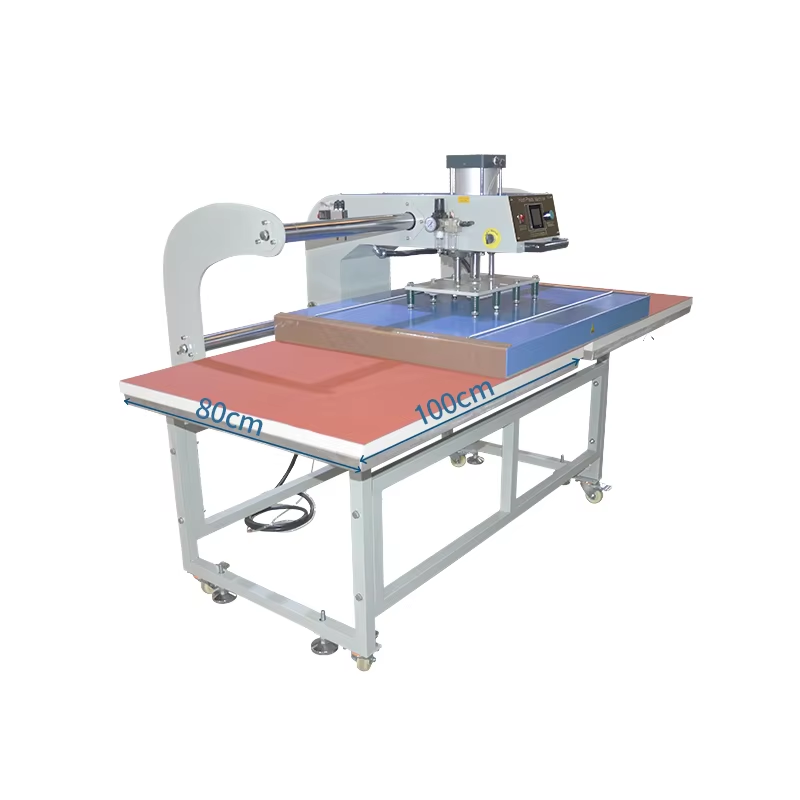
Двухзонные термопресс-машины устраняют тепловые несоответствия на аппаратном уровне. Операторы задают отдельные температуры, продолжительность выдержки и профили давления для каждой плиты — что позволяет одновременно обрабатывать разнородные материалы в оптимальных условиях. Например, верхняя плита может работать при 160 °C для деликатной полиэстеровой одежды, тогда как нижняя поддерживает 180 °C для хлопковой футболки. В передовых моделях также реализована поддержка индивидуальных кривых давления: низкое усилие для хрупких керамических плиток (чтобы предотвратить растрескивание) и более высокое зажимное усилие — для ламинирования ткани с тканью. Эта функция кардинально упрощает логистику рабочего процесса: оператор загружает мягкий материал на одну станцию, а жёсткий — на другую и выполняет прессование обоих за один цикл без перенастройки оборудования. Результат — стабильная адгезия чернил, полное отсутствие прожигов и «фантомных» отпечатков, а также измеримое снижение отходов и необходимости доработки. Раздельное управление тепловыми и механическими параметрами для каждой поверхности обеспечивает профессиональную воспроизводимость даже при выполнении неоднородных заказов.
Выбор совместимых материалов для рабочих процессов с использованием станка для двойного термопрессования
Тканевые основы: хлопок, полиэстер и их смеси — термостойкость и профили адгезии при термотрансферной печати
Двухзонные термопресс-машины отлично работают с разнообразными тканями, однако успех зависит от точного подбора режимов под особенности материала в каждой зоне. Чистый хлопок хорошо переносит высокие температуры (180–220 °C, 15–25 сек), что обеспечивает надёжное прикрепление виниловых или сублимационных изображений благодаря равномерному поглощению тепла. Полиэстер же термически нестабилен: превышение температуры свыше 160–180 °C может вызвать обгорание, миграцию красителя или усадку. Вместо повышения температуры увеличьте время выдержки (например, 40 сек при ≤180 °C). Для смесей — например, 65/35 хлопок/полиэстер — требуются промежуточные параметры (165–190 °C, 20–35 сек) и обязательное тестирование на образцах; неравномерная реакция волокон при перегреве может привести к неполному или пятнистому прикреплению. Независимое управление верхней плитой здесь критически важно: оно обеспечивает достаточный нагрев хлопковой составляющей без чрезмерного воздействия на полиэстер, что делает двухзонные установки уникально подходящими для изделий из смешанных волокон.
Жёсткие нетканые материалы: керамика, дерево и металл — требования к теплопроводности, подготовке поверхности и фиксации
Жёсткие основы вносят переменные, связанные с проводимостью, контактом и зажимом, отсутствующие у тканей. Керамика (кружки, плитка) медленно поглощает тепло и удерживает его неравномерно — для неё требуются длительные выдержки (до 180 секунд при 180–220 °C) и предварительный нагрев до 121 °C для удаления влаги и повышения восприимчивости к чернилам. Дерево сильно варьируется: хвойные породы обугливаются выше 160 °C (320 °F); лиственные породы выдерживают более высокие температуры, однако чрезмерное давление сжимает текстуру древесины. Металлы, например алюминий, быстро проводят тепло — типичный режим: 60 секунд при 180 °C — но требуют тщательной подготовки поверхности: лёгкое шлифование и протирание спиртом удаляют окислы и масла, обеспечивая надёжное соединение. Для всех жёстких материалов даже распределение давления является обязательным условием. Управление давлением на нижней плите с двумя зонами предотвращает растрескивание керамики и деформацию дерева, а силиконовые прокладки или фиксирующие приспособления гарантируют полный и равномерный контакт — особенно важно при совмещении жёстких изделий с гибкими тканями.
Оптимизация настроек двухзонного режима: калибровка температуры, давления и времени
Пошаговая методология калибровки для обеспечения стабильной работы станка с двойным термопрессом
Калибровка гарантирует, что двухзонная система функционирует так, как задумано — не только теоретически, но и при реальных внешних воздействиях. Следуйте этой проверенной последовательности:
- Фиксация исходных условий : Запишите температуру и влажность окружающей среды. Поддерживайте контролируемую среду (20–25 °C); колебания свыше ±2,8 °C вызывают дрейф показаний датчиков в процессе калибровки.
- Проверка точности датчиков температуры : Установите калиброванный термопарный зонд непосредственно на поверхность каждой плиты. Сравните полученные показания с отображаемыми на контроллере. При отклонении более чем на ±2 °C выполните корректировку смещения — даже незначительные погрешности накапливаются: расхождение в 3 °C может привести к отслаиванию клеевого слоя на полиэстере или обгоранию хлопка.
- Калибровка равномерности давления : Используйте чувствительную к давлению плёнку или цифровой динамометр по всей площади плиты. При стандартном давлении допустимый разброс должен составлять менее 10 %. Неравномерное усилие вызывает частичное нанесение изображений на керамику или отставание краёв виниловых материалов.
- Проверка точности таймера выдержки тест с секундомером с десятичной точностью. Цикл продолжительностью 15 секунд должен фиксироваться с погрешностью ±0,3 секунды. Дрейф таймера нарушает полимеризацию чернил, особенно при многослойной технологии DTF или гибридных переносах.
- Проведите тестовую партию с материалами, соответствующими производственному заданию : Используйте идентично субстраты и переносные материалы должны совпадать с теми, что используются в производственном задании. Проверьте целостность адгезии, точность цветопередачи и чёткость контуров изображения. Зафиксируйте окончательные подтверждённые параметры для каждой плиты — и повторяйте полную калибровку еженедельно или после любого технического обслуживания.
Этот дисциплинированный процесс превращает двухзонную функциональность в предсказуемый и воспроизводимый результат — что особенно важно при производстве изделий с высоким разнообразием и небольшими партиями.
Практическая справочная таблица для двухзонного режима: проверенные параметры для распространённых комбинаций материалов с разным типом верхнего и нижнего слоёв
| Материал верха | Нижний материал | Температура верхней зоны (°F) | Температура нижней зоны (°F) | Давление (Psi) | Время (сек) | Примечания |
|---|---|---|---|---|---|---|
| Бумага для сублимации | Полиэстер | 400 | 400 | Средний (40) | 50 | Совместите температуры плит для равномерной сублимации; разница температур не требуется. |
| Переводная печать методом трафаретной печати | Смесь хлопка и полиэстера | 350 | 320 | Высокая (60) | 15 | Снизьте нижнюю температуру для защиты синтетических волокон; проверьте прочность отслаивания. |
| Перенос DTF | Керамическая плитка | 320 | 280 | Средне-высокий (50) | 25 | Пониженная температура плиты предотвращает термический шок; предварительно нагрейте керамическую плитку до 250 °F. |
| Виниловая графика | Окрашенная древесина | 305 | 250 | Низкая (30) | 10 | Минимизируйте нижний нагрев для сохранения лакокрасочного покрытия; используйте силиконовую прокладку для равномерного контакта. |
| Сублимация на металле | Металлический лист | 400 | 375 | Высокая (60) | 60 | Предварительное прессование для удаления влаги; стабильная более низкая температура снижает риск деформации. |
Эти значения отражают реальные результаты проверки — а не теоретические значения по умолчанию. Температура нижнего нагревательного элемента постоянно на 20–50 °F ниже там, где требуется повышенная термочувствительность, а давление настроено под самый толстый или наиболее хрупкий слой в пакете. Всегда проверяйте время отслаивания (горячее или холодное) в зависимости от химического состава переноса и корректируйте время выдержки шагами по 1–3 секунды, если наблюдаются подъём краёв или плохая адгезия.
Рекомендации по предотвращению типичных неудач при работе с комбинированными материалами на двухзонном термопрессе
Неудачи при работе с комбинированными материалами на двухзонном термопрессе возникают не из-за ограничений оборудования, а из-за непоследовательного выполнения операций. Согласно отраслевому опросу 2023 года, 40 % неудач связаны с пренебрежением калибровкой или применением одинаковых параметров ко всем типам основ.
- Предварительно прессуйте каждый тип основы в течение 5–10 секунд при низкой температуре и среднем давлении. Это удаляет влагу, разглаживает морщины и стабилизирует натяжение ткани — критически важно для смесей хлопка и полиэстера, склонных к неравномерной усадке.
- Калибруйте независимо , используя цифровой термометр и манометр — а не стандартные показания оборудования. Отклонение на 5 °C между плитами может полностью отвердить полиэстер, но недостаточно отвердить хлопок в одном и том же цикле.
- Проверяйте на обрезках материалов перед запуском производства — вырежьте дополнительные переводные изображения полосками, чтобы точно определить, как каждый материал реагирует на вашу конкретную комбинацию температуры, времени и давления.
- Регулируйте давление под самый толстый или наиболее деликатный слой , а не под среднее значение. Двухзонное управление позволяет надёжно зажать керамическую поверхность, одновременно оказывая мягкое давление на соседний текстиль — это сохраняет целостность волокон и предотвращает сплющивание ворса или деформацию поверхностей.
- Синхронизируйте момент снятия плёнки с химией клеевого состава : некоторые DTF-плёнки требуют горячего снятия, другие — строго холодного. Несогласованность в режиме снятия остаётся главной причиной отслаивания краёв и расслоения.
Зарегистрируйте каждую подтверждённую пару настроек, выполняйте еженедельную очистку плит и проверку датчиков, а двухзонное управление рассматривайте как инструмент высокой точности — а не просто функцию. Такая дисциплина раскрывает главное преимущество: превращает разнообразие субстратов из недостатка в масштабируемый и прибыльный рабочий процесс.
ЧаВО
Что такое двухплатинный термопресс?
Двухплатинный термопресс — это устройство, оснащённое верхней и нижней плитами с независимым управлением, что позволяет задавать отдельные значения температуры, давления и времени выдержки для каждой плиты. Такая конструкция оптимизирует обработку смешанных субстратов.
Почему двухзонное управление полезно при работе со смешанными субстратами?
Двухзонное управление обеспечивает одновременную обработку материалов с различными тепловыми и механическими требованиями. Например, хлопок и полиэстер требуют разных температур нагрева, и двухплатинный пресс может удовлетворить эти требования, управляя каждой плитой отдельно.
Как правильно откалибровать двухплатинный термопресс для достижения наилучших результатов?
Следуйте таким шагам, как проверка точности датчика температуры, калибровка равномерности давления, подтверждение точности таймера выдержки и испытание партий материалов с учётом их совместимости в контролируемых условиях для обеспечения предсказуемого результата.
Можно ли использовать двойные термопресс-машины для жёстких материалов, таких как керамика или металл?
Да, двойные термопресс-машины идеально подходят для жёстких материалов, таких как керамика или металл. Они обеспечивают точный контроль температуры и равномерное распределение давления, предотвращая такие проблемы, как деформация или растрескивание.
Какие распространённые ошибки возникают при термопрессовании смешанных подложек?
Распространённые ошибки включают пренебрежение калибровкой, использование универсальных параметров настройки, отсутствие предварительного прессования подложек и несоответствие времени отслаивания химическому составу клея.
Содержание
- Почему двухзонный термопресс необходим для работы с комбинированными субстратами
- Выбор совместимых материалов для рабочих процессов с использованием станка для двойного термопрессования
- Оптимизация настроек двухзонного режима: калибровка температуры, давления и времени
- Рекомендации по предотвращению типичных неудач при работе с комбинированными материалами на двухзонном термопрессе
-
ЧаВО
- Что такое двухплатинный термопресс?
- Почему двухзонное управление полезно при работе со смешанными субстратами?
- Как правильно откалибровать двухплатинный термопресс для достижения наилучших результатов?
- Можно ли использовать двойные термопресс-машины для жёстких материалов, таких как керамика или металл?
- Какие распространённые ошибки возникают при термопрессовании смешанных подложек?

