 EN
Tại sao máy ép nhiệt hai vùng là thiết yếu cho các ứng dụng trên nhiều loại chất nền
Hạn chế của máy ép một vùng khi xử lý nhiều loại vật liệu
Máy ép nhiệt một vùng áp dụng nhiệt độ và áp lực đồng đều trên toàn bộ bề mặt ép—phù hợp lý tưởng cho các mẻ in đồng nhất, nhưng về bản chất lại không thích hợp cho quy trình làm việc với nhiều loại vật liệu khác nhau. Bông, polyester, gốm sứ, gỗ và kim loại mỗi loại đều đòi hỏi các thông số nhiệt học và cơ học riêng biệt: vải bông thường cần nhiệt độ từ 180–220°C để đảm bảo độ bám dính bền vững của lớp chuyển nhiệt, trong khi polyester có thể bị cháy xém nếu vượt quá 160°C; gốm sứ yêu cầu gia nhiệt chậm và ổn định (lên đến 180 giây), còn kim loại mỏng lại dẫn nhiệt nhanh và dễ bị biến dạng. Máy ép một vùng buộc người dùng phải chấp nhận sự đánh đổi—kết quả là lớp chuyển nhiệt chưa đủ độ bám trên một loại vật liệu, trong khi loại vật liệu khác lại bị tổn hại do nhiệt. Dữ liệu ngành cho thấy những sự không tương thích này làm tỷ lệ sản phẩm lỗi tăng lên tới 30% trong các mẻ in kết hợp nhiều vật liệu (Khảo sát PrintPro năm 2023). Hệ quả là quy trình sản xuất bị cắt khúc: các xưởng in phải chia lô theo từng loại vật liệu, gây ra thời gian máy ngừng hoạt động và làm giảm năng suất hàng ngày tới 40%. Máy ép nhiệt hai vùng loại bỏ hoàn toàn điểm nghẽn này nhờ khả năng điều khiển độc lập bề mặt ép trên và dưới—giờ đây không còn là một tính năng cao cấp, mà đã trở thành yêu cầu bắt buộc về vận hành đối với các xưởng in hiện đại nhằm đáp ứng nhu cầu đa dạng của khách hàng.
Cách Điều Khiển Độc Lập Bề Mặt Trên Và Dưới Giải Quyết Sự Không Phù Hợp Về Nhiệt
Các máy ép nhiệt kép giải quyết sự không tương thích về nhiệt ở cấp độ phần cứng. Người vận hành thiết lập các giá trị nhiệt độ, thời gian giữ nhiệt và biểu đồ áp lực riêng biệt cho từng bàn ép—cho phép xử lý đồng thời và tối ưu các vật liệu nền khác nhau. Ví dụ, bàn ép trên có thể hoạt động ở 160°C để ép lên áo polyester mỏng manh, trong khi bàn ép dưới duy trì ở 180°C để ép lên áo thun cotton. Các mẫu nâng cao còn hỗ trợ các đường cong áp lực khác biệt: lực thấp dành cho gạch men dễ vỡ nhằm tránh nứt vỡ, lực kẹp cao hơn dành cho việc ép dán vải lên vải. Khả năng này làm thay đổi hoàn toàn quy trình hậu cần: người vận hành đặt vật liệu mềm lên một trạm và vật liệu cứng lên trạm kia, rồi tiến hành ép cả hai trong một chu kỳ duy nhất mà không cần cấu hình lại. Kết quả là độ bám mực đồng đều, không xảy ra hiện tượng cháy xém hay in mờ, đồng thời giảm đáng kể phế liệu và công việc làm lại. Bằng cách tách biệt các biến số nhiệt và cơ học riêng biệt cho từng bề mặt, điều khiển hai vùng mang lại độ lặp lại chuyên nghiệp trên các công việc đa dạng.
Chọn các vật liệu tương thích cho quy trình làm việc của máy ép nhiệt kép
Chất nền vải: bông, polyester và hỗn hợp — Đặc tính ổn định nhiệt và độ bám dính khi chuyển nhiệt
Các máy ép nhiệt kép hoạt động hiệu quả với đa dạng chất liệu vải—nhưng thành công phụ thuộc vào việc điều chỉnh thông số phù hợp với đặc tính từng loại vật liệu theo từng vùng ép. Vải cotton nguyên chất chịu nhiệt cao tốt (180–220°C, 15–25 giây), cho phép bám dính mạnh mẽ của vinyl hoặc in chuyển nhiệt nhờ khả năng hấp thụ nhiệt đồng đều. Ngược lại, vải polyester kém ổn định về mặt nhiệt: vượt ngưỡng 160–180°C có thể gây cháy xém, di chuyển thuốc nhuộm hoặc co rút. Thay vì tăng nhiệt độ, hãy kéo dài thời gian ép (ví dụ: 40 giây ở ≤180°C). Với các loại pha trộn—như cotton-polyester tỉ lệ 65/35—cần áp dụng thông số trung bình (165–190°C, 20–35 giây) và bắt buộc phải thử nghiệm trên mẫu vải thừa; phản ứng không đồng đều giữa các sợi có thể dẫn đến độ bám dính không đều nếu ép quá nhiệt. Việc điều khiển độc lập bàn ép trên là yếu tố then chốt: nó cung cấp đủ nhiệt cho phần cotton mà không làm quá tải thành phần polyester, khiến cấu hình hai vùng ép trở nên đặc biệt phù hợp cho quần áo làm từ hỗn hợp sợi.
Vật liệu cứng phi-dệt: Gốm, Gỗ và Kim loại — Yêu cầu về độ dẫn nhiệt, xử lý bề mặt và kẹp cố định
Các chất nền cứng giới thiệu các biến số về độ dẫn điện, tiếp xúc và kẹp mà vải không có. Gốm sứ (cốc, gạch ốp lát) hấp thụ nhiệt chậm và giữ nhiệt không đều—do đó yêu cầu thời gian ép dài (lên đến 180 giây ở nhiệt độ 180–220°C) và làm nóng sơ bộ lên 250°F để loại bỏ độ ẩm và cải thiện khả năng tiếp nhận mực. Gỗ có sự khác biệt rất lớn: gỗ mềm cháy xém ở trên 160°C (320°F); gỗ cứng chịu được cao hơn, nhưng áp lực quá mức sẽ nén xẹp thớ gỗ. Kim loại như nhôm dẫn nhiệt rất nhanh—thời gian ép điển hình là 60 giây ở 180°C—nhưng đòi hỏi chuẩn bị bề mặt cẩn thận: đánh nhẹ bằng giấy nhám và lau bằng cồn để loại bỏ lớp oxy hóa và dầu mỡ nhằm đảm bảo độ bám dính ổn định. Đối với mọi vật liệu cứng, ngay cả việc phân bố áp lực là bắt buộc. Điều khiển áp lực riêng biệt cho hai vùng của bàn ép dưới giúp ngăn ngừa nứt gốm sứ và cong vênh gỗ, trong khi các miếng đệm silicon hoặc khuôn định vị đảm bảo tiếp xúc đầy đủ và đồng đều—đặc biệt quan trọng khi kết hợp vật liệu cứng với vải linh hoạt.
Tối ưu hóa thiết lập hai vùng: hiệu chỉnh nhiệt độ, áp lực và thời gian
Phuong phap hiêu chinh tung buoc de dam bao do chinh xac on dinh cua may ep nhiet kep
Viec hieu chinh giup he thong hai vung hoat dong dung nhu thiet ke — khong chi ve mat ly thuyet ma con trong cac dieu kien thuc te. Thuc hien trinh tu da duoc kiem chung sau day:
- Ghi nhan cac dieu kien ban dau : Ghi lai nhiet do va do am moi truong. Duy tri moi truong dieu khien (20–25°C); su bien doi lon hon ±2,8°C se gay troi lech cam bien trong qua trinh hieu chinh.
- Kiem tra do chinh xac cua cam bien nhiet do : Dat mot que do nhiet cap nhiet da hieu chinh len truc tiep be mat moi ban ep. So sanh ket qua voi man hinh dieu khien. Dieu chinh he so lech neu sai so vuot qua ±2°C — cac loi nho se tich luy: sai so 3°C co the gay ra hien tuong tach keo tren polyeste hoac cham den tren vai bong.
- Hieu chinh do dong deu cua ap luc : Su dung phim cam nhan ap luc hoac dong ho do luc so tai moi vi tri tren toan bo be mat ban ep. Tai ap luc tieu chuan, do bien doi phai <10%. Ap luc khong dong deu gay ra hien tuong chuyen in khong day du tren gom su hoac nham len canh tren decal vinyl.
- Kiem chung do chinh xac cua bo dem thoi gian thử nghiệm bằng đồng hồ bấm giờ có độ chính xác đến phần thập phân. Một chu kỳ 15 giây phải được ghi nhận trong phạm vi ±0,3 giây. Sai lệch của bộ đếm thời gian làm gián đoạn quá trình trùng hợp mực, đặc biệt trong các bản chuyển nhiệt DTF nhiều lớp hoặc bản chuyển lai.
- Chạy lô thử nghiệm phù hợp với vật liệu : Sử dụng giống hệt các chất nền và phương tiện chuyển nhiệt giống hệt như công việc sản xuất thực tế. Kiểm tra độ bám dính, độ trung thực về màu sắc và độ rõ nét ở viền. Ghi lại các thông số đã được xác minh cuối cùng cho từng bàn ép — và lặp lại toàn bộ quy trình hiệu chuẩn này hàng tuần hoặc sau bất kỳ lần bảo trì nào.
Quy trình nghiêm ngặt này biến khả năng hai vùng thành đầu ra ổn định và có thể lặp lại — điều thiết yếu đối với sản xuất đa chủng loại với khối lượng thấp.
Bảng tham khảo thực tế cho hai vùng: Các thông số đã được xác minh cho các tổ hợp vật liệu hỗn hợp phổ biến
| Chất liệu phần trên | Vật liệu phía dưới | Nhiệt độ phía trên (°F) | Nhiệt độ phía dưới (°F) | Áp suất (Psi) | Thời gian (giây) | Ghi chú |
|---|---|---|---|---|---|---|
| Giấy sublimation | Chất liệu polyester | 400 | 400 | Trung bình (40) | 50 | Điều chỉnh nhiệt độ bàn ép để đảm bảo quá trình chuyển nhiệt đồng đều; không cần chênh lệch nhiệt độ thấp hơn. |
| Chuyển hình in lụa | Pha cotton/polyester | 350 | 320 | Cao (60) | 15 | Giảm nhiệt độ bàn ép dưới để bảo vệ sợi tổng hợp; kiểm tra độ bám dính khi bóc. |
| Chuyển DTF | Gạch gốm | 320 | 280 | Trung bình–cao (50) | 25 | Nhiệt độ bàn ép thấp hơn giúp tránh sốc nhiệt; làm nóng trước gạch ở 250°F. |
| Hình dán vinyl | Gỗ Sơn | 305 | 250 | Nhẹ (30) | 10 | Giảm tối đa nhiệt độ phía dưới để giữ lớp sơn hoàn thiện; dùng miếng đệm silicone để tiếp xúc đều. |
| Chuyển nhiệt lên kim loại | Tấm kim loại | 400 | 375 | Cao (60) | 60 | Ép sơ bộ để loại bỏ độ ẩm; nhiệt độ thấp ổn định giúp giảm nguy cơ cong vênh. |
Các giá trị này phản ánh kết quả kiểm định thực tế — không phải giá trị mặc định lý thuyết. Bàn ép dưới luôn mát hơn 20–50°F tại những vị trí yêu cầu độ nhạy nhiệt cao, và áp lực được điều chỉnh phù hợp với dày nhất hoặc lớp dễ vỡ nhất trong chồng vật liệu. Luôn xác minh thời điểm bóc (nóng hay nguội) theo hóa chất chuyển nhiệt và điều chỉnh thời gian giữ (dwell time) từng khoảng 1–3 giây nếu xuất hiện hiện tượng bong mép hoặc độ bám kém.
Các phương pháp tối ưu nhằm tránh sự cố thường gặp trong công việc ép nhiệt kép trên vật liệu hỗn hợp
Sự cố trong công việc ép nhiệt kép trên vật liệu hỗn hợp không bắt nguồn từ giới hạn thiết bị — mà do việc thực hiện thiếu nhất quán. Một khảo sát ngành năm 2023 cho thấy 40% sự cố bắt nguồn từ việc bỏ qua hiệu chuẩn hoặc áp dụng tham số chung cho mọi loại vật liệu nền. Tránh tái chế bằng các phương pháp đã được kiểm chứng thực tế sau đây:
- Ép sơ bộ mọi vật liệu nền trong 5–10 giây ở nhiệt độ thấp và áp suất trung bình. Thao tác này loại bỏ độ ẩm, làm phẳng nếp nhăn và ổn định độ căng vải—yếu tố then chốt đối với các hỗn hợp cotton-poly dễ co rút không đều.
- Hiệu chuẩn độc lập , bằng nhiệt kế kỹ thuật số và đồng hồ đo áp suất—không dùng chỉ số mặc định của máy. Sai lệch 5°C giữa hai bản ép có thể làm polyester đóng rắn hoàn toàn trong khi cotton lại chưa đủ độ đóng rắn trong cùng một chu kỳ.
- Thử nghiệm trên vật liệu phế thải trước khi sản xuất —cắt thêm các miếng chuyển nhiệt thành dải nhỏ để đánh giá riêng cách mỗi loại vật liệu phản ứng với tổ hợp nhiệt độ, thời gian và áp suất cụ thể của bạn.
- Điều chỉnh áp suất theo lớp dày nhất hoặc mỏng manh nhất , chứ không phải theo giá trị trung bình. Điều khiển hai vùng cho phép bạn siết chặt lên gốm sứ trong khi duy trì lực tiếp xúc nhẹ nhàng lên vải liền kề—bảo toàn cấu trúc sợi và tránh làm xẹp lớp lông hoặc biến dạng bề mặt.
- Đồng bộ thời điểm bóc keo với thành phần hóa học của keo : Một số màng DTF yêu cầu bóc nóng; số khác bắt buộc bóc nguội. Việc bóc keo không đồng nhất vẫn là nguyên nhân hàng đầu gây bong viền và tách lớp.
Ghi chép đầy đủ từng cặp cài đặt đã được xác thực, vệ sinh bàn ép và kiểm tra cảm biến hàng tuần, đồng thời coi điều khiển hai vùng như một công cụ độ chính xác cao—không chỉ là một tính năng. Kỷ luật này khai thác lợi thế cốt lõi: biến sự đa dạng chất nền từ điểm bất lợi thành quy trình làm việc có thể mở rộng và sinh lời.
Câu hỏi thường gặp
Máy ép nhiệt hai vùng là gì?
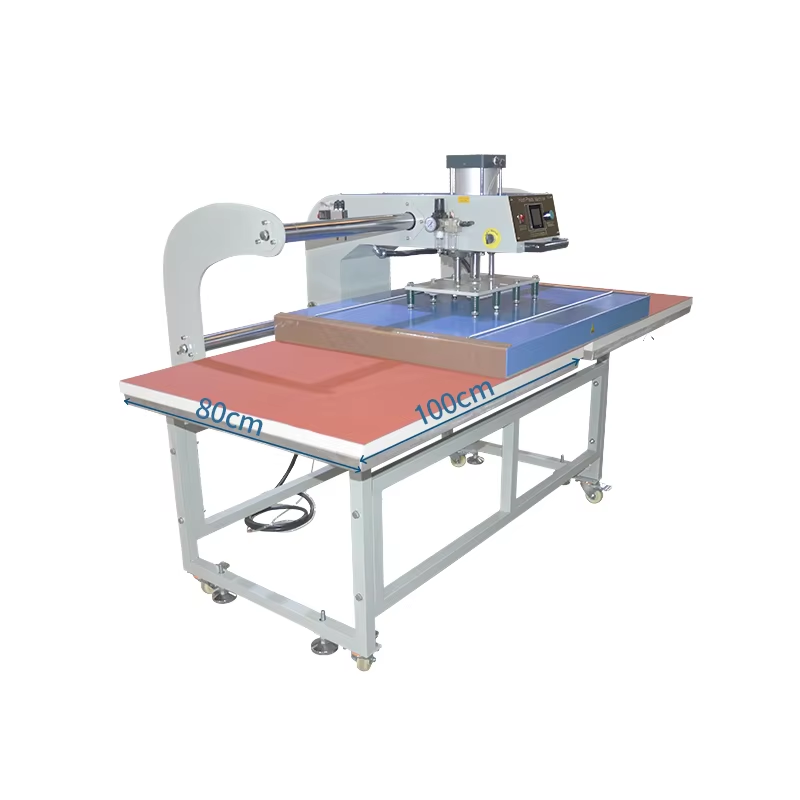
Máy ép nhiệt hai vùng là thiết bị được trang bị hai bàn ép trên và dưới vận hành độc lập, cho phép thiết lập riêng biệt nhiệt độ, áp lực và thời gian ép trên mỗi bàn ép. Thiết kế này tối ưu hóa quy trình làm việc với nhiều loại chất nền khác nhau.
Tại sao điều khiển hai vùng lại có lợi khi xử lý nhiều loại chất nền?
Điều khiển hai vùng cho phép xử lý đồng thời các vật liệu có yêu cầu nhiệt học và cơ học khác nhau. Ví dụ, vải cotton và vải polyester cần nhiệt độ ép khác nhau; máy ép hai vùng đáp ứng được điều này bằng cách điều khiển từng bàn ép riêng biệt.
Làm thế nào để hiệu chuẩn máy ép nhiệt hai vùng nhằm đạt kết quả tốt nhất?
Thực hiện các bước như xác minh độ chính xác của cảm biến nhiệt độ, hiệu chuẩn tính đồng đều của áp suất, kiểm tra độ chính xác của bộ đếm thời gian giữ nhiệt và thử nghiệm các mẻ vật liệu tương thích trong điều kiện được kiểm soát nhằm đảm bảo đầu ra có thể dự đoán được.
Có thể sử dụng máy ép nhiệt kép cho các vật liệu cứng như gốm hoặc kim loại không?
Có, máy ép nhiệt kép rất phù hợp cho các vật liệu cứng như gốm hoặc kim loại. Thiết bị hỗ trợ kiểm soát nhiệt độ chính xác và phân bố áp suất đồng đều, ngăn ngừa các vấn đề như cong vênh hoặc nứt vỡ.
Một số sai lầm phổ biến khi ép nhiệt trên nhiều loại chất nền là gì?
Các sai lầm phổ biến bao gồm bỏ qua việc hiệu chuẩn, sử dụng thiết lập thông số chung chung, không ép sơ bộ các chất nền và không đồng bộ thời điểm bóc lớp với đặc tính hóa học của keo dán.
Mục Lục
- Tại sao máy ép nhiệt hai vùng là thiết yếu cho các ứng dụng trên nhiều loại chất nền
- Chọn các vật liệu tương thích cho quy trình làm việc của máy ép nhiệt kép
- Tối ưu hóa thiết lập hai vùng: hiệu chỉnh nhiệt độ, áp lực và thời gian
- Các phương pháp tối ưu nhằm tránh sự cố thường gặp trong công việc ép nhiệt kép trên vật liệu hỗn hợp
-
Câu hỏi thường gặp
- Máy ép nhiệt hai vùng là gì?
- Tại sao điều khiển hai vùng lại có lợi khi xử lý nhiều loại chất nền?
- Làm thế nào để hiệu chuẩn máy ép nhiệt hai vùng nhằm đạt kết quả tốt nhất?
- Có thể sử dụng máy ép nhiệt kép cho các vật liệu cứng như gốm hoặc kim loại không?
- Một số sai lầm phổ biến khi ép nhiệt trên nhiều loại chất nền là gì?

