 EN
Por qué una máquina de prensa térmica dual es esencial para aplicaciones con sustratos mixtos
La limitación de las prensas de una sola zona con materiales diversos
Las prensas térmicas de una sola zona aplican temperatura y presión uniformes en toda la placa—ideal para trabajos homogéneos, pero fundamentalmente inadecuadas para flujos de trabajo con sustratos mixtos. El algodón, el poliéster, la cerámica, la madera y el metal requieren perfiles térmicos y mecánicos distintos: el algodón suele necesitar 180–220 °C para lograr una adherencia duradera de la transferencia, mientras que el poliéster puede quemarse por encima de 160 °C; las cerámicas exigen un calentamiento lento y sostenido (hasta 180 segundos), mientras que los metales delgados conducen el calor rápidamente y corren riesgo de deformarse. Una prensa de una sola zona obliga a compromisos: transferencias subcuradas en un sustrato y daños térmicos en otro. Datos industriales indican que tales desajustes elevan las tasas de rechazo hasta un 30 % en lotes con materiales mixtos (Encuesta PrintPro 2023). Como consecuencia, se fragmenta el flujo de trabajo: los talleres deben agrupar los trabajos por tipo de material, lo que genera tiempos muertos y reduce la producción diaria hasta un 40 %. Una máquina de prensa térmica dual elimina este cuello de botella mediante el control independiente de las placas superior e inferior—ya no un lujo, sino una necesidad operativa para los talleres de impresión modernos que atienden necesidades diversas de sus clientes.
Cómo el control independiente de las placas superior e inferior resuelve la incompatibilidad térmica
Las máquinas de prensa térmica dual resuelven el desajuste térmico a nivel de hardware. Los operadores establecen temperaturas discretas, tiempos de permanencia y perfiles de presión para cada placa, lo que permite procesar simultáneamente, y de forma óptima, sustratos diferentes. Por ejemplo, la placa superior puede funcionar a 160 °C para una prenda delicada de poliéster, mientras que la placa inferior mantiene 180 °C para una camiseta de algodón. Los modelos avanzados también admiten curvas de presión diferenciadas: fuerza baja para baldosas cerámicas frágiles, con el fin de evitar grietas, y mayor fuerza de sujeción para laminación entre tejidos. Esta capacidad transforma la logística del flujo de trabajo: los operadores cargan un sustrato blando en una estación y un objeto rígido en la otra, realizando ambas prensas en un solo ciclo sin necesidad de reconfiguración. El resultado es una adherencia constante de la tinta, cero quemaduras ni efectos fantasma, y reducciones cuantificables de residuos y retrabajo. Al desacoplar las variables térmicas y mecánicas por superficie, el control de zona dual ofrece repetibilidad profesional en trabajos heterogéneos.
Selección de materiales compatibles para flujos de trabajo con máquinas de prensa térmica dual
Sustratos textiles: algodón, poliéster y mezclas — perfiles de estabilidad térmica y adherencia de transferencia
Las máquinas de prensa térmica dual prosperan con la diversidad de tejidos, pero el éxito depende de ajustar los parámetros según el comportamiento específico del material en cada zona. El algodón puro tolera bien el calor elevado (180–220 °C, 15–25 segundos), lo que permite una fuerte adherencia de vinilo o sublimación gracias a su absorción térmica uniforme. El poliéster, sin embargo, es térmicamente inestable: superar los 160–180 °C puede provocar quemaduras, migración de colorantes o encogimiento. En lugar de aumentar la temperatura, extienda el tiempo de exposición (por ejemplo, 40 segundos a ≤180 °C). Las mezclas —como la de algodón-poliéster al 65/35— requieren parámetros intermedios (165–190 °C, 20–35 segundos) y pruebas obligatorias sobre retales; la respuesta desigual de las fibras puede causar adherencia irregular si se sobrecalienta. El control independiente de la placa superior es fundamental aquí: aplica suficiente calor al algodón sin sobrecargar el componente de poliéster, lo que hace que las configuraciones de doble zona sean especialmente adecuadas para prendas de fibras mixtas.
Materiales rígidos no textiles: cerámica, madera y metal — conductividad térmica, preparación superficial y requisitos de sujeción
Los sustratos rígidos introducen variables de conductividad, contacto y sujeción que no están presentes en los tejidos. Las cerámicas (tazas, baldosas) absorben el calor lentamente y lo retienen de forma irregular, lo que exige tiempos prolongados de exposición (hasta 180 segundos a 180–220 °C) y precalentamiento a 250 °F para eliminar la humedad y mejorar la receptividad de la tinta. La madera varía ampliamente: las maderas blandas se queman por encima de 160 °C (320 °F); las maderas duras toleran temperaturas más altas, pero una presión excesiva comprime la veta. Los metales, como el aluminio, conducen el calor rápidamente —60 segundos a 180 °C es típico—, pero requieren una preparación minuciosa de la superficie: un ligero lijado y una limpieza con alcohol eliminan la oxidación y los aceites para garantizar una unión fiable. Para todos los materiales rígidos, incluso la distribución uniforme de la presión es imprescindible. El control de presión dual en la placa inferior evita grietas en cerámica y deformaciones en madera, mientras que las almohadillas de silicona o los soportes mecánicos aseguran un contacto completo y constante, especialmente crucial al combinar elementos rígidos con tejidos flexibles.
Optimización de los ajustes duales: calibración de temperatura, presión y tiempo
Metodología de calibración paso a paso para obtener resultados coherentes con la máquina de prensa térmica dual
La calibración garantiza que el sistema de doble zona funcione según lo previsto, no solo en teoría, sino también frente a variables reales. Siga esta secuencia verificada:
- Documentar las condiciones iniciales : Registre la temperatura y la humedad ambientales. Mantenga un entorno controlado (20–25 °C); las fluctuaciones superiores a ±2,8 °C provocan deriva en los sensores durante la calibración.
- Verificar la precisión del sensor de temperatura : Coloque una sonda termopar calibrada directamente sobre la superficie de cada placa calefactora. Compare las lecturas con la pantalla del controlador. Ajuste el desfase si la desviación supera ±2 °C; errores pequeños se acumulan: una discrepancia de 3 °C puede causar deslamination del adhesivo en poliéster o quemaduras en algodón.
- Calibrar la uniformidad de presión : Utilice película sensible a la presión o un medidor digital de fuerza en toda el área de la placa calefactora. A presión estándar, la variación debe ser inferior al 10 %. Una fuerza inconsistente provoca transferencias parciales en cerámica o levantamiento en los bordes del vinilo.
- Validar la precisión del temporizador de permanencia pruebe con un cronómetro decimal. Un ciclo de 15 segundos debe registrarse dentro de ±0,3 segundos. La deriva del temporizador interrumpe la polimerización de la tinta, especialmente en transferencias DTF multicapa o híbridas.
- Ejecute un lote de prueba con materiales coincidentes : Utilice idéntico sustratos y medios de transferencia iguales a los del trabajo de producción. Inspeccione la integridad de la adherencia, la fidelidad del color y la definición de los bordes. Registre los ajustes finales verificados por placa —y repita esta calibración completa semanalmente o tras cualquier mantenimiento.
Este proceso disciplinado convierte la capacidad de doble zona en una salida predecible y repetible —esencial para la producción con alta variedad y bajo volumen.
Tabla de referencia práctica de doble zona: Ajustes verificados para combinaciones comunes de materiales mixtos
| Material de la parte superior | Material inferior | Temperatura superior (°F) | Temperatura inferior (°F) | Presión (Psi) | Tiempo (seg) | Notas |
|---|---|---|---|---|---|---|
| Papel de sublimación | Tela de poliéster | 400 | 400 | Medio (40) | 50 | Ajuste las temperaturas de las placas para una sublimación uniforme; no se necesita una diferencia de temperatura inferior. |
| Transferencia por serigrafía | Mezcla de algodón y poliéster | 350 | 320 | Alta (60) | 15 | Reduzca la temperatura inferior para proteger las fibras sintéticas; pruebe la resistencia al despegue. |
| Transferencia DTF | Azulejo de cerámica | 320 | 280 | Media-alta (50) | 25 | Una temperatura inferior de la placa evita el choque térmico; precaliente la baldosa a 250 °F. |
| Gráfico en vinilo | Madera pintada | 305 | 250 | Baja (30) | 10 | Minimice el calor inferior para preservar el acabado de la pintura; use una almohadilla de silicona para un contacto uniforme. |
| Sublimación sobre metal | Lámina metálica | 400 | 375 | Alta (60) | 60 | Precalentar para eliminar la humedad; una temperatura inferior constante reduce el riesgo de deformación. |
Estos valores reflejan la validación en condiciones reales, no valores teóricos predeterminados. La placa inferior es sistemáticamente 11–28 °C más fría donde la sensibilidad al calor lo exige, y la presión se ajusta según la más gruesa o capa más frágil de la pila. Siempre verifique el momento del despegue (en caliente o en frío) según la química de transferencia y ajuste el tiempo de permanencia en incrementos de 1 a 3 segundos si aparece levantamiento en los bordes o mala adherencia.
Buenas prácticas para evitar fallos comunes en trabajos de prensa térmica dual con materiales mixtos
Los fallos en trabajos de prensa térmica dual con materiales mixtos no se deben a limitaciones del equipo, sino a una ejecución inconsistente. Una encuesta industrial de 2023 reveló que el 40 % de los fallos se atribuyeron a la negligencia en la calibración o a la aplicación indiscriminada de parámetros idénticos en distintos sustratos. Evite retrabajos mediante estas prácticas comprobadas en campo:
- Precalentar cada sustrato durante 5–10 segundos a baja temperatura y presión media. Esto elimina la humedad, relaja las arrugas y estabiliza la tensión del tejido, lo cual es fundamental en mezclas de algodón y poliéster, que tienden a encogerse de forma irregular.
- Calibrar de forma independiente , utilizando un termómetro digital y un manómetro de presión, no las lecturas predeterminadas de la máquina. Una desviación de 5 °C entre las placas puede curar completamente el poliéster mientras deja sin curar adecuadamente el algodón en el mismo ciclo.
- Probar en materiales de desecho antes de la producción —cortar transferencias adicionales en tiras para aislar cómo responde cada material a la combinación exacta de temperatura, tiempo y presión empleada.
- Ajustar la presión según la capa más gruesa o más delicada , no según el promedio. El control de doble zona permite ejercer una sujeción firme sobre cerámica mientras se aplica un contacto suave sobre tejido adyacente, preservando la integridad de las fibras y evitando el aplastamiento del pelo o la deformación de las superficies.
- Sincronizar el momento del despegue con la química del adhesivo : algunas películas DTF requieren despegue en caliente; otras exigen despegue en frío. El despegue inconsistente sigue siendo la causa número uno de levantamiento de bordes y deslamination.
Documente cada par de ajustes validados, realice una limpieza semanal del platen y verificaciones de los sensores, y trate el control de zona dual como una herramienta de precisión, no solo como una característica. Esa disciplina desbloquea la ventaja principal: transformar la diversidad de sustratos de una desventaja en un flujo de trabajo escalable y rentable.
Preguntas frecuentes
¿Qué es una máquina de prensa térmica dual?
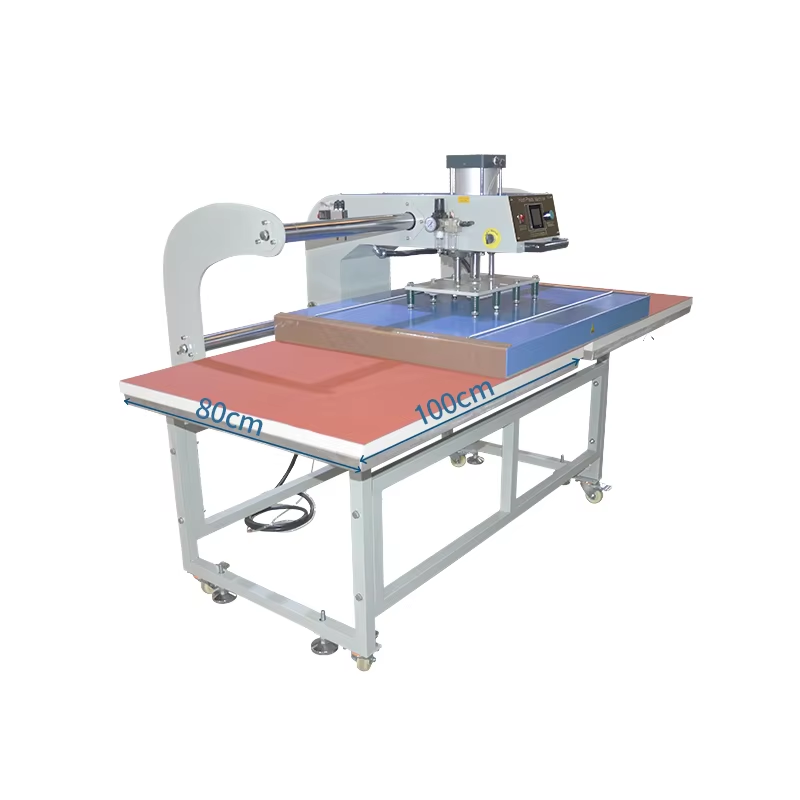
Una máquina de prensa térmica dual es un dispositivo equipado con platens superior e inferior controlados de forma independiente, lo que permite ajustes distintos de temperatura, presión y tiempo de permanencia en cada platen. Este diseño optimiza los flujos de trabajo con sustratos mixtos.
¿Por qué es beneficiosa la función de control de zona dual para sustratos mixtos?
El control de zona dual permite procesar simultáneamente materiales con distintos requisitos térmicos y mecánicos. Por ejemplo, el algodón y el poliéster requieren temperaturas diferentes, y una prensa dual puede adaptarse a ello gestionando cada platen por separado.
¿Cómo calibro mi máquina de prensa térmica dual para obtener los mejores resultados?
Siga pasos como verificar la precisión del sensor de temperatura, calibrar la uniformidad de la presión, validar la exactitud del temporizador de permanencia y probar lotes compatibles con el material en condiciones controladas para garantizar resultados predecibles.
¿Se pueden utilizar prensas térmicas duales para materiales rígidos como cerámica o metal?
Sí, las prensas térmicas duales son ideales para materiales rígidos como cerámica o metal. Permiten un control preciso de la temperatura y una distribución uniforme de la presión, lo que evita problemas como deformaciones o grietas.
¿Cuáles son algunos errores comunes en la prensado térmico de sustratos mixtos?
Los errores comunes incluyen descuidar la calibración, usar ajustes de parámetros genéricos, no realizar el prensado previo de los sustratos y sincronizar incorrectamente el momento de despegue con la química del adhesivo.
Tabla de Contenidos
- Por qué una máquina de prensa térmica dual es esencial para aplicaciones con sustratos mixtos
- Selección de materiales compatibles para flujos de trabajo con máquinas de prensa térmica dual
- Optimización de los ajustes duales: calibración de temperatura, presión y tiempo
- Buenas prácticas para evitar fallos comunes en trabajos de prensa térmica dual con materiales mixtos
-
Preguntas frecuentes
- ¿Qué es una máquina de prensa térmica dual?
- ¿Por qué es beneficiosa la función de control de zona dual para sustratos mixtos?
- ¿Cómo calibro mi máquina de prensa térmica dual para obtener los mejores resultados?
- ¿Se pueden utilizar prensas térmicas duales para materiales rígidos como cerámica o metal?
- ¿Cuáles son algunos errores comunes en la prensado térmico de sustratos mixtos?

