 EN
Por Que uma Máquina de Preensão Térmica Dupla é Essencial para Aplicações com Substratos Mistos
A Limitação das Premsas de Zona Única com Materiais Diversos
Premsas térmicas de zona única aplicam temperatura e pressão uniformes em toda a placa — ideais para trabalhos homogêneos, mas fundamentalmente inadequadas para fluxos de trabalho com substratos mistos. Algodão, poliéster, cerâmica, madeira e metal exigem perfis térmicos e mecânicos distintos: o algodão normalmente requer 180–220 °C para aderência duradoura da transferência, enquanto o poliéster pode queimar acima de 160 °C; as cerâmicas demandam aquecimento lento e contínuo (até 180 segundos), ao passo que metais finos conduzem calor rapidamente e correm risco de deformação. Uma prensa de zona única impõe compromissos — transferências subcuradas em um substrato, danos térmicos em outro. Dados do setor indicam que tais incompatibilidades elevam as taxas de rejeição para 30% em lotes com materiais mistos (Pesquisa PrintPro, 2023). A fragmentação do fluxo de trabalho segue-se: oficinas precisam agrupar os trabalhos por tipo de material, causando tempo ocioso e reduzindo a produtividade diária em até 40%. Uma máquina de prensa térmica dupla elimina esse gargalo por meio do controle independente das placas superior e inferior — deixando de ser um luxo para tornar-se uma necessidade operacional para gráficas modernas que atendem necessidades variadas de clientes.
Como o Controle Independente dos Platen Superior e Inferior Resolve a Incompatibilidade Térmica
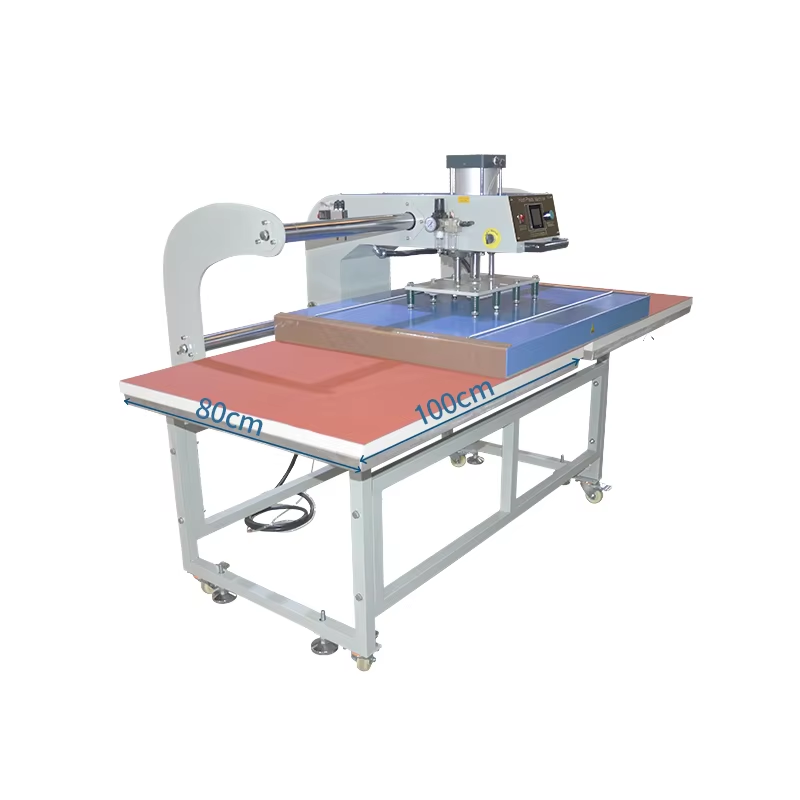
Máquinas de prensa térmica dupla resolvem a incompatibilidade térmica ao nível do hardware. Os operadores definem temperaturas discretas, tempos de permanência e perfis de pressão para cada placa — permitindo o processamento simultâneo e ideal de substratos diferentes. Por exemplo, a placa superior pode operar a 160 °C para uma peça delicada de poliéster, enquanto a placa inferior mantém 180 °C para uma camiseta de algodão. Modelos avançados também suportam curvas de pressão diferenciadas: força reduzida para telhas cerâmicas frágeis, a fim de evitar rachaduras, e maior pressão de fixação para laminação tecido-sobre-tecido. Essa capacidade transforma a logística do fluxo de trabalho — os operadores carregam um substrato flexível em uma estação e um item rígido na outra, realizando a prensagem de ambos em um único ciclo, sem necessidade de reconfiguração. O resultado é aderência consistente da tinta, ausência total de queimaduras ou imagens fantasma (ghosting) e reduções mensuráveis de desperdício e retrabalho. Ao desacoplar as variáveis térmicas e mecânicas por superfície, o controle de zona dupla garante repetibilidade de nível profissional em trabalhos heterogêneos.
Seleção de Materiais Compatíveis para Fluxos de Trabalho com Máquina de Preensão Térmica Dupla
Substratos Têxteis: Algodão, Poliéster e Misturas — Perfis de Estabilidade Térmica e Adesão de Transferência
Máquinas de prensa térmica dupla prosperam com a diversidade de tecidos, mas o sucesso depende de ajustar o comportamento do material às configurações específicas por zona. O algodão puro tolera bem altas temperaturas (180–220 °C, 15–25 segundos), permitindo uma forte aderência de vinil ou sublimação devido à absorção térmica uniforme. O poliéster, contudo, é termicamente instável: ultrapassar 160–180 °C pode causar queimaduras, migração de corantes ou encolhimento. Em vez de elevar a temperatura, aumente o tempo de aplicação (ex.: 40 segundos a ≤180 °C). Misturas — como algodão-poliéster na proporção 65/35 — exigem parâmetros intermediários (165–190 °C, 20–35 segundos) e testes obrigatórios em retalhos; respostas desiguais das fibras podem provocar aderência irregular se houver superaquecimento. O controle independente da placa superior é essencial nesse caso: aplica calor suficiente ao algodão sem sobrecarregar o componente de poliéster, tornando configurações de duas zonas especialmente adequadas para roupas de fibras mistas.
Materiais Rígidos Não-Têxteis: Cerâmica, Madeira e Metal — Condutividade Térmica, Preparação da Superfície e Requisitos de Fixação
Substratos rígidos introduzem variáveis de condutividade, contato e fixação ausentes em tecidos. Cerâmicas (canecas, azulejos) absorvem calor lentamente e o retêm de forma desigual — exigindo tempos prolongados de aplicação (até 180 segundos a 180–220 °C) e pré-aquecimento a 250 °F para eliminar umidade e melhorar a receptividade da tinta. A madeira varia amplamente: madeiras moles queimam acima de 160 °C (320 °F); madeiras duras suportam temperaturas mais altas, mas pressão excessiva comprime a grã. Metais como o alumínio conduzem calor rapidamente — 60 segundos a 180 °C é típico — mas exigem preparação meticulosa da superfície: leve lixamento e limpeza com álcool removem óxidos e óleos para garantir ligação confiável. Para todos os materiais rígidos, mesmo a distribuição uniforme de pressão é indispensável. O controle de pressão em duas zonas no prato inferior evita trincas em cerâmicas e deformações em madeiras, enquanto almofadas de silicone ou dispositivos de fixação asseguram contato total e consistente — especialmente crucial ao combinar itens rígidos com tecidos flexíveis.
Otimização das Configurações de Duas Zonas: Calibração de Temperatura, Pressão e Tempo
Metodologia de Calibração Passo a Passo para Resultados Consistentes na Máquina de Preensão Térmica Dupla
A calibração garante que o sistema de duas zonas opere conforme previsto — não apenas em teoria, mas também sob variáveis do mundo real. Siga esta sequência verificada:
- Documentar as Condições Iniciais : Registre a temperatura e a umidade ambiente. Mantenha um ambiente controlado (20–25 °C); flutuações superiores a ±2,8 °C induzem deriva nos sensores durante a calibração.
- Verificar a Precisão dos Sensores de Temperatura : Posicione uma sonda termopar calibrada diretamente sobre cada superfície da placa de preensão. Compare as leituras com a exibição do controlador. Ajuste o deslocamento se o desvio exceder ±2 °C — erros pequenos se acumulam: uma discrepância de 3 °C pode causar deslaminação do adesivo em poliéster ou queimadura em algodão.
- Calibrar a Uniformidade de Pressão : Utilize filme sensível à pressão ou um medidor digital de força em toda a área da placa de preensão. Na pressão padrão, a variação deve ser inferior a 10 %. Força inconsistente causa transferências parciais em cerâmicas ou levantamento nas bordas em vinil.
- Validar a Precisão do Temporizador de Permanência teste com um cronômetro decimal. Um ciclo de 15 segundos deve ser registrado com uma tolerância de ±0,3 segundos. A deriva do cronômetro prejudica a polimerização da tinta, especialmente em transferências DTF multicamada ou híbridas.
- Execute um lote de teste com materiais compatíveis : Use idêntico substractos e meios de transferência idênticos aos do trabalho de produção. Inspecione a integridade da aderência, a fidelidade das cores e a definição das bordas. Registre as configurações finais verificadas por placa — e repita esta calibração completa semanalmente ou após qualquer manutenção.
Esse processo disciplinado transforma a capacidade de duas zonas numa saída previsível e repetível — essencial para produção com alta variedade e baixo volume.
Tabela de referência prática para duas zonas: configurações verificadas para combinações comuns de materiais mistos
| Material Superior | Material inferior | Temperatura superior (°F) | Temperatura inferior (°F) | Pressão (Psi) | Tempo (s) | Observações |
|---|---|---|---|---|---|---|
| Papel de sublimação | Tecido em poliéster | 400 | 400 | Médio (40) | 50 | Ajuste as temperaturas das placas para sublimação uniforme; nenhuma diferença de temperatura mais baixa é necessária. |
| Transferência por serigrafia | Mistura de algodão/poliéster | 350 | 320 | Alta (60) | 15 | Reduza a temperatura inferior para proteger fibras sintéticas; teste a resistência à remoção. |
| Transferência DTF | Azulejo Cerâmico | 320 | 280 | Médio-alta (50) | 25 | Temperatura mais baixa da placa evita choque térmico; pré-aqueça o azulejo a 250 °F. |
| Gráfico em vinil | Madeira Pintada | 305 | 250 | Leve (30) | 10 | Minimize o calor inferior para preservar o acabamento da tinta; use uma almofada de silicone para contato uniforme. |
| Sublimação em metal | Chapa metálica | 400 | 375 | Alta (60) | 60 | Pré-pressão para remover umidade; temperatura mais baixa e estável reduz o risco de deformação. |
Esses valores refletem validação no mundo real — não configurações teóricas padrão. A placa inferior é consistentemente 11–28 °C mais fria onde a sensibilidade ao calor exige, e a pressão é ajustada à camada mais espessa ou mais frágil da pilha. Verifique sempre o momento ideal de remoção da película (quente versus frio), conforme a química da transferência, e ajuste o tempo de permanência em incrementos de 1–3 segundos caso ocorram levantamento nas bordas ou aderência insuficiente.
Práticas recomendadas para evitar falhas comuns em trabalhos com prensa térmica dupla envolvendo materiais mistos
Falhas em trabalhos com prensa térmica dupla envolvendo materiais mistos não resultam de limitações do equipamento — mas sim de execução inconsistente. Uma pesquisa setorial de 2023 revelou que 40% das falhas foram atribuídas à negligência na calibração ou à aplicação indiscriminada de parâmetros idênticos em diferentes substratos. Evite retrabalho com estas práticas comprovadas em campo:
- Faça pré-pressão em todos os substratos por 5–10 segundos em baixa temperatura e pressão média. Isso elimina a umidade, relaxa as rugas e estabiliza a tensão do tecido — essencial para misturas de algodão e poliéster, que tendem a encolher de forma irregular.
- Calibre de forma independente , utilizando um termômetro digital e um manômetro — não os indicadores-padrão da máquina. Uma diferença de 5 °C entre as placas pode curar totalmente o poliéster, enquanto subcura o algodão no mesmo ciclo.
- Teste em materiais descartados antes da produção — corte transferências extras em tiras para isolar como cada material reage à combinação exata de temperatura, tempo e pressão utilizada.
- Ajuste a pressão com base na camada mais espessa ou mais delicada , não na média. O controle de zona dupla permite fixar firmemente cerâmica, ao mesmo tempo que aplica contato suave em tecido adjacente — preservando a integridade das fibras e evitando pilosidade achatada ou superfícies deformadas.
- Alinhe o momento da remoção à química do adesivo : alguns filmes DTF exigem remoção quente; outros exigem remoção fria. A inconsistência na remoção continua sendo a principal causa de levantamento nas bordas e deslaminação.
Documente todos os pares de configurações validados, realize a limpeza semanal da placa e verificações dos sensores, e trate o controle de zona dupla como uma ferramenta de precisão — não apenas como um recurso. Essa disciplina libera a vantagem principal: transformar a diversidade de substratos de uma desvantagem em um fluxo de trabalho escalável e lucrativo.
Perguntas Frequentes
O que é uma máquina de prensa térmica dupla?
Uma máquina de prensa térmica dupla é um dispositivo equipado com placas superior e inferior controladas independentemente, permitindo configurações distintas de temperatura, pressão e tempo de permanência em cada placa. Esse projeto otimiza fluxos de trabalho com substratos mistos.
Por que o controle de zona dupla é benéfico para substratos mistos?
O controle de zona dupla permite o processamento simultâneo de materiais com requisitos térmicos e mecânicos diferentes. Por exemplo, algodão e poliéster exigem temperaturas distintas, o que uma prensa dupla pode acomodar gerenciando cada placa separadamente.
Como calibro minha máquina de prensa térmica dupla para obter os melhores resultados?
Siga etapas como verificar a precisão do sensor de temperatura, calibrar a uniformidade da pressão, validar a precisão do cronômetro de permanência e testar lotes compatíveis com o material em condições controladas para garantir resultados previsíveis.
É possível usar prensas térmicas duplas para materiais rígidos, como cerâmica ou metal?
Sim, prensas térmicas duplas são ideais para materiais rígidos, como cerâmica ou metal. Elas oferecem controle preciso de temperatura e distribuição uniforme de pressão, evitando problemas como deformação ou fissuração.
Quais são alguns erros comuns na prensagem térmica com substratos mistos?
Erros comuns incluem negligenciar a calibração, usar configurações de parâmetros genéricas, não realizar a pré-prensagem dos substratos e desajustar o momento de remoção da película à química do adesivo.
Sumário
- Por Que uma Máquina de Preensão Térmica Dupla é Essencial para Aplicações com Substratos Mistos
- Seleção de Materiais Compatíveis para Fluxos de Trabalho com Máquina de Preensão Térmica Dupla
- Otimização das Configurações de Duas Zonas: Calibração de Temperatura, Pressão e Tempo
- Práticas recomendadas para evitar falhas comuns em trabalhos com prensa térmica dupla envolvendo materiais mistos
-
Perguntas Frequentes
- O que é uma máquina de prensa térmica dupla?
- Por que o controle de zona dupla é benéfico para substratos mistos?
- Como calibro minha máquina de prensa térmica dupla para obter os melhores resultados?
- É possível usar prensas térmicas duplas para materiais rígidos, como cerâmica ou metal?
- Quais são alguns erros comuns na prensagem térmica com substratos mistos?

