 EN
Pourquoi une machine à repasser à double chauffe est essentielle pour les applications sur substrats mixtes
La limitation des presses à zone unique avec des matériaux variés
Les presses à chaleur monozones appliquent une température et une pression uniformes sur l’ensemble de la plaque — idéales pour des séries homogènes, mais fondamentalement inadaptées aux flux de travail impliquant des substrats mixtes. Le coton, le polyester, la céramique, le bois et le métal exigent chacun des profils thermiques et mécaniques distincts : le coton nécessite généralement une température de 180 à 220 °C pour assurer une adhérence durable du transfert, tandis que le polyester peut brûler au-delà de 160 °C ; la céramique exige un chauffage lent et prolongé (jusqu’à 180 secondes), alors que les métaux minces conduisent la chaleur rapidement et risquent de se déformer. Une presse monozone impose un compromis — des transferts sous-cuisinés sur un substrat, des dommages thermiques sur un autre. Des données sectorielles montrent que de tels désaccords font grimper les taux de rejet à 30 % dans les lots comportant des matériaux mixtes (Enquête PrintPro 2023). Une fragmentation du flux de travail s’ensuit : les ateliers doivent regrouper les pièces par type de matériau, ce qui génère des temps d’arrêt et réduit la productivité journalière jusqu’à 40 %. Une presse à chaleur bizonale élimine ce goulot d’étranglement grâce à un contrôle indépendant des plaques supérieure et inférieure — plus une option de luxe, mais une nécessité opérationnelle pour les ateliers d’impression modernes répondant aux besoins variés de leurs clients.
Comment le contrôle indépendant des plaques supérieure et inférieure résout les incompatibilités thermiques
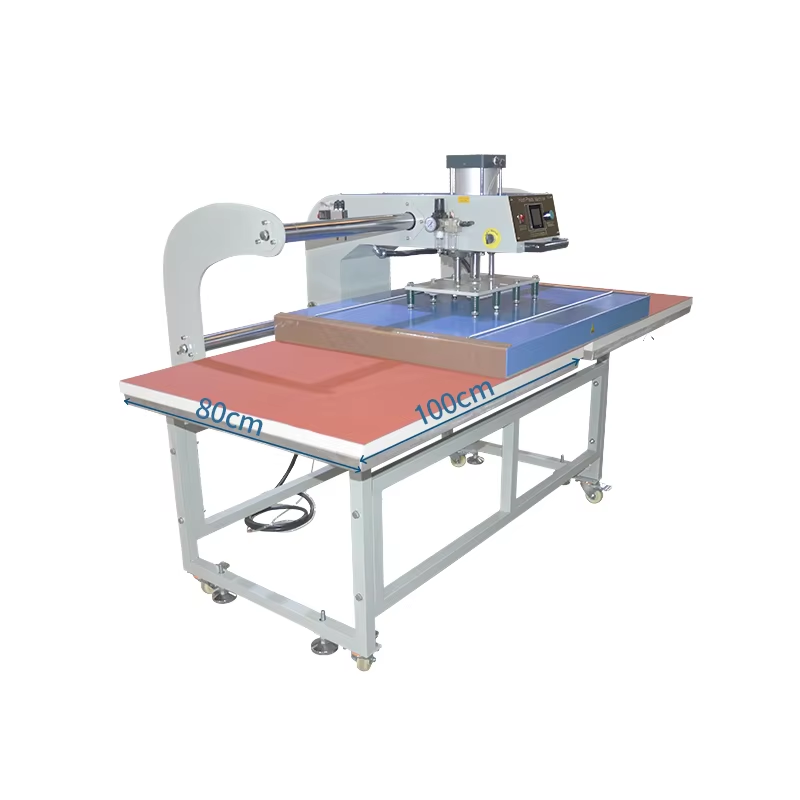
Les machines de presse thermique double résolvent la décalage thermique au niveau du matériel. Les opérateurs définissent des températures, des durées de maintien et des profils de pression distincts pour chaque plateau, ce qui permet un traitement simultané et optimal de substrats différents. Par exemple, le plateau supérieur peut fonctionner à 160 °C pour un vêtement en polyester délicat, tandis que le plateau inférieur maintient 180 °C pour un t-shirt en coton. Les modèles avancés prennent également en charge des courbes de pression différenciées : une faible force pour les carreaux céramiques fragiles afin d’éviter les fissures, une pression plus élevée pour la stratification tissu-sur-tissu. Cette capacité transforme la logistique des flux de travail : les opérateurs chargent un substrat souple sur une station et un objet rigide sur l’autre, effectuant les deux pressages en un seul cycle, sans reconfiguration. Le résultat est une adhérence d’encre constante, aucune brûlure ni aucun effet fantôme, ainsi qu’une réduction mesurable des déchets et des retouches. En dissociant les variables thermiques et mécaniques pour chaque surface, la commande à deux zones assure une reproductibilité professionnelle sur des travaux hétérogènes.
Sélection de matériaux compatibles pour les flux de travail des machines à repasser doubles
Substrats textiles : coton, polyester et mélanges — Profils de stabilité thermique et d’adhérence du transfert
Les machines à repasser thermique double zone excellent avec une grande diversité de tissus, mais leur réussite dépend de l’adéquation entre le comportement du matériau et les paramètres spécifiques à chaque zone. Le coton pur supporte bien des températures élevées (180–220 °C, 15–25 s), ce qui permet une forte adhérence des vinyles ou des transferts par sublimation grâce à une absorption thermique uniforme. Le polyester, en revanche, est thermiquement instable : dépasser 160–180 °C risque de provoquer des brûlures, une migration des colorants ou un rétrécissement. Il faut donc augmenter la durée d’exposition (p. ex. 40 s à ≤180 °C) plutôt que la température. Les mélanges — comme le coton-polyester à 65/35 — exigent des paramètres intermédiaires (165–190 °C, 20–35 s) et des essais préalables sur chutes obligatoires ; une réponse inégale des fibres peut entraîner une adhérence tachetée en cas de surchauffe. Un contrôle indépendant de la plaque supérieure est ici essentiel : il applique une chaleur suffisante au coton sans surcharger la composante polyester, ce qui rend les configurations à deux zones particulièrement adaptées aux vêtements en fibres mixtes.
Matériaux rigides non textiles : céramique, bois et métal — conductivité thermique, préparation de surface et exigences de serrage
Les supports rigides introduisent des variables de conductivité, de contact et de serrage absentes dans les tissus. Les céramiques (tasses, carreaux) absorbent la chaleur lentement et la retiennent de façon inégale — ce qui exige des temps de pose prolongés (jusqu’à 180 secondes à 180–220 °C) et un préchauffage à 250 °F pour éliminer l’humidité et améliorer la réceptivité à l’encre. Le bois varie considérablement : les essences tendres brûlent au-dessus de 160 °C (320 °F) ; les essences dures tolèrent davantage de chaleur, mais une pression excessive compresse le grain. Les métaux comme l’aluminium conduisent la chaleur rapidement — 60 secondes à 180 °C est typique — mais exigent une préparation méticuleuse de la surface : un léger ponçage suivi d’un essuyage à l’alcool élimine l’oxydation et les huiles afin d’assurer une liaison fiable. Pour tous les matériaux rigides, même la répartition de la pression est impérative. La commande de pression bidirectionnelle sur la plaque inférieure empêche les fissures des céramiques et la déformation du bois, tandis que des tampons en silicone ou des gabarits garantissent un contact complet et uniforme — particulièrement essentiel lors de l’association d’objets rigides avec des tissus souples.
Optimisation des paramètres bidirectionnels : étalonnage de la température, de la pression et du temps
Méthodologie d'étalonnage étape par étape pour une sortie cohérente des machines à presse thermique double zone
L'étalonnage garantit que le système à deux zones fonctionne comme prévu — non seulement en théorie, mais aussi face aux variables du monde réel. Suivez cette séquence vérifiée :
- Documenter les conditions de référence : Enregistrer la température ambiante et l'humidité relative. Maintenir un environnement contrôlé (20–25 °C) ; des fluctuations supérieures à ±2,8 °C provoquent une dérive des capteurs pendant l'étalonnage.
- Vérifier la précision des capteurs de température : Placer une sonde thermocouple étalonnée directement sur chaque surface de plateau. Comparer les mesures affichées par le contrôleur. Ajuster le décalage si l'écart dépasse ±2 °C — de petites erreurs s'accumulent : un écart de 3 °C peut entraîner un délaminage de l'adhésif sur le polyester ou des brûlures sur le coton.
- Étalonner l'uniformité de la pression : Utiliser un film sensible à la pression ou un dynamomètre numérique sur toute la surface du plateau. À la pression standard, la variance doit être inférieure à 10 %. Une force incohérente provoque des transferts partiels sur les céramiques ou un soulèvement des bords sur le vinyle.
- Valider la précision du minuteur de temps de maintien testez avec un chronomètre décimal. Un cycle de 15 secondes doit être enregistré à ±0,3 seconde près. Une dérive du minuteur perturbe la polymérisation de l’encre, notamment dans les transferts DTF multicouche ou hybrides.
- Exécutez un lot-test adapté au matériau : Utilisez identique les substrats et les supports de transfert correspondant à la commande de production. Vérifiez l’intégrité de l’adhérence, la fidélité des couleurs et la définition des contours. Enregistrez les paramètres finaux validés pour chaque plateau — et répétez cette étalonnage complet toutes les semaines ou après toute intervention de maintenance.
Ce processus rigoureux transforme la capacité à deux zones en une sortie prévisible et reproductible — essentielle pour une production à forte variété et faible volume.
Tableau de référence pratique pour deux zones : paramètres vérifiés pour les combinaisons courantes de matériaux mixtes
| Matériau de la tige | Matériau inférieur | Température supérieure (°F) | Température inférieure (°F) | Pression (Psi) | Durée (s) | Remarques |
|---|---|---|---|---|---|---|
| Papier de sublimation | Tissu en polyester | 400 | 400 | Moyen (40) | 50 | Température uniforme du plateau pour une sublimation homogène ; aucune différence de température inférieure n’est nécessaire. |
| Transfert par sérigraphie | Mélange coton/polyester | 350 | 320 | Élevée (60) | 15 | Réduire la température inférieure afin de protéger les fibres synthétiques ; tester la résistance à l’arrachage. |
| Transfert DTF | Carreau en céramique | 320 | 280 | Moyen-élevé (50) | 25 | Une température inférieure du plateau évite le choc thermique ; préchauffer la tuile à 250 °F. |
| Graphisme en vinyle | Bois peint | 305 | 250 | Faible (30) | 10 | Minimiser la chaleur inférieure afin de préserver la finition peinte ; utiliser un tampon en silicone pour un contact uniforme. |
| Sublimation sur métal | Tôle métallique | 400 | 375 | Élevée (60) | 60 | Pré-appuyer pour éliminer l’humidité ; une température inférieure stable réduit le risque de déformation. |
Ces valeurs reflètent une validation en conditions réelles, et non des paramètres théoriques par défaut. Le plateau inférieur est systématiquement 20 à 50 °F plus frais là où la sensibilité à la chaleur l’exige, et la pression est ajustée en fonction de l’épaisseur maximale ou de la couche la plus fragile de l’empilement. Vérifiez toujours le moment du décollement (à chaud ou à froid) selon la chimie du transfert, et ajustez le temps de maintien par incréments de 1 à 3 secondes si un soulèvement des bords ou une mauvaise adhérence se produit.
Bonnes pratiques pour éviter les pannes fréquentes dans les travaux de presse à chaleur double sur matériaux mixtes
Les travaux de presse à chaleur double sur matériaux mixtes échouent non pas à cause de limites d’équipement, mais d’une exécution incohérente. Une enquête sectorielle de 2023 a révélé que 40 % des pannes étaient attribuables à un manque d’étalonnage ou à l’application uniforme de paramètres sur tous les substrats. Évitez les retouches grâce à ces bonnes pratiques éprouvées sur le terrain :
- Pré-appuyez chaque substrat pendant 5 à 10 secondes à faible température et à pression moyenne. Cela élimine l’humidité, détend les plis et stabilise la tension du tissu — une étape critique pour les mélanges coton-polyester, qui sont sujets à un rétrécissement inégal.
- Étalonnez indépendamment , à l’aide d’un thermomètre numérique et d’un manomètre — pas des affichages par défaut de la machine. Un écart de 5 °C entre les plaques peut permettre une polymérisation complète du polyester tout en laissant le coton sous-polymérisé au cours du même cycle.
- Effectuez des essais sur des chutes de matériaux avant la production — découpez des transferts supplémentaires en bandes afin d’isoler la réaction de chaque matériau à votre combinaison exacte de température, de temps et de pression.
- Réglez la pression en fonction de la couche la plus épaisse ou la plus délicate , et non de la moyenne. La commande à deux zones vous permet de serrer fermement la céramique tout en exerçant un contact doux sur le tissu adjacent — préservant ainsi l’intégrité des fibres et évitant l’aplatissement de la boucle ou la déformation des surfaces.
- Adaptez le moment du décollement à la chimie de l’adhésif : certains films DTF exigent un décollement à chaud ; d’autres, un décollement à froid. Un décollement incohérent reste la cause n°1 du soulèvement des bords et de la délamination.
Documentez chaque paire de paramètres validée, effectuez un nettoyage hebdomadaire des plateaux et des vérifications des capteurs, et considérez la commande à deux zones comme un outil de précision — pas seulement une fonctionnalité. Cette rigueur débloque l’avantage fondamental : transformer la diversité des substrats d’un inconvénient en un flux de travail évolutif et rentable.
FAQ
Quelle est une machine à presse chauffante double ?
Une machine à presse chauffante double est un dispositif équipé de plateaux supérieur et inférieur commandés indépendamment, permettant des réglages distincts de température, de pression et de durée d’application sur chaque plateau. Cette conception optimise les flux de travail impliquant des substrats mixtes.
Pourquoi la commande à deux zones est-elle avantageuse pour les substrats mixtes ?
La commande à deux zones permet le traitement simultané de matériaux présentant des exigences thermiques et mécaniques différentes. Par exemple, le coton et le polyester nécessitent des températures de chauffage différentes, ce qu’une presse double peut prendre en compte en gérant chaque plateau séparément.
Comment étalonner ma machine à presse chauffante double pour obtenir les meilleurs résultats ?
Suivez des étapes telles que la vérification de la précision du capteur de température, l’étalonnage de l’uniformité de la pression, la validation de la précision de la minuterie de maintien et les essais de lots correspondant au matériau dans des conditions contrôlées afin d’assurer un résultat prévisible.
Peut-on utiliser des presses à chaleur doubles pour des matériaux rigides tels que la céramique ou le métal ?
Oui, les presses à chaleur doubles sont idéales pour des matériaux rigides tels que la céramique ou le métal. Elles permettent un contrôle précis de la température et une répartition uniforme de la pression, évitant ainsi des problèmes tels que la déformation ou la fissuration.
Quelles sont les erreurs courantes lors du pressage à chaud de substrats mixtes ?
Les erreurs courantes comprennent la négligence de l’étalonnage, l’utilisation de paramètres généraux sans adaptation, l’omission du pré-pressage des substrats et le mauvais ajustement du moment de décollement en fonction de la chimie de l’adhésif.
Table des matières
- Pourquoi une machine à repasser à double chauffe est essentielle pour les applications sur substrats mixtes
- Sélection de matériaux compatibles pour les flux de travail des machines à repasser doubles
- Optimisation des paramètres bidirectionnels : étalonnage de la température, de la pression et du temps
- Bonnes pratiques pour éviter les pannes fréquentes dans les travaux de presse à chaleur double sur matériaux mixtes
-
FAQ
- Quelle est une machine à presse chauffante double ?
- Pourquoi la commande à deux zones est-elle avantageuse pour les substrats mixtes ?
- Comment étalonner ma machine à presse chauffante double pour obtenir les meilleurs résultats ?
- Peut-on utiliser des presses à chaleur doubles pour des matériaux rigides tels que la céramique ou le métal ?
- Quelles sont les erreurs courantes lors du pressage à chaud de substrats mixtes ?

