
 EN
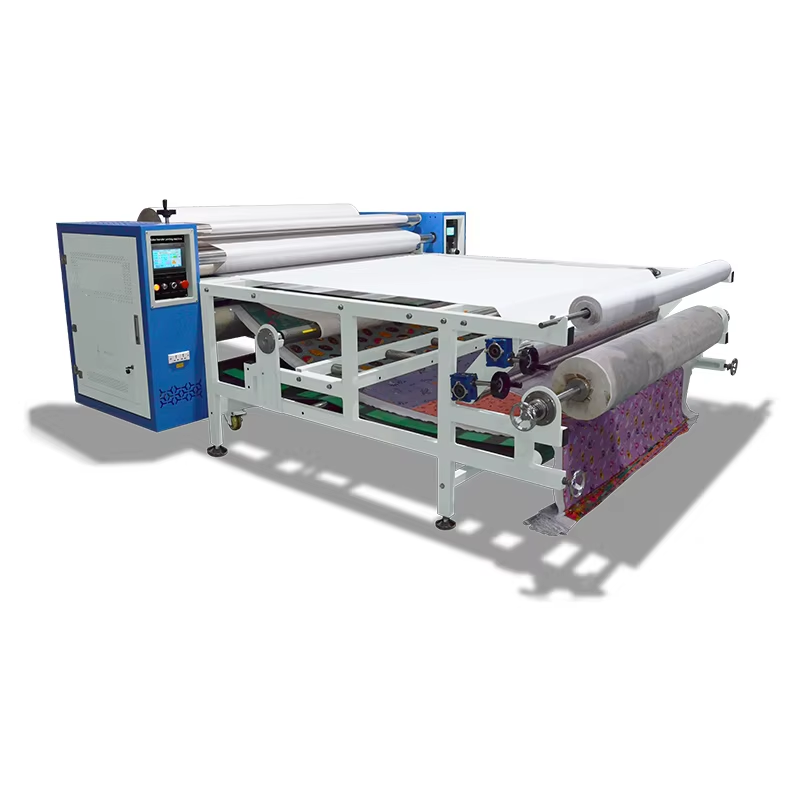
قطر الأسطوانة وعرض النقل: مواءمة مقياس الآلة مع متطلبات الإنتاج
كيف يُحدِّد عرض النقل تنوع المادة الأساسية — من القصات الضيقة إلى الأقمشة ذات التنسيق الواسع
عرض نقل آلة الكبس الحراري الأسطوانية يحدد مباشرةً نطاق المواد التي يمكن معالجتها. فالعرض الضيق (١٢–١٦ بوصة) مناسب للتطبيقات الصغيرة الحجم مثل رقع الأكمام وشعارات الجيوب وقطع التزيين، حيث تكتسب الدقة على القطع الصغيرة أهمية قصوى. أما الآلة الواسعة الحجم (٦٠ بوصة فأكثر) فتتيح معالجة الأقمشة بالعرض الكامل لتصنيع اللافتات والأعلام واللفائف القماشية المستمرة. ويؤدي مطابقة عرض النقل مع حجم المهمة النموذجي لديك إلى تجنّب الهدر الباهظ في المواد وتقليل إعادة وضعها يدويًّا قدر الإمكان. فعلى سبيل المثال، يحتاج متجر الطباعة الذي يتعامل مع تصاميم القمصان بعرض ٢٠ بوصة ولوحات الإشارات اللينة بعرض ٥٤ بوصة إلى آلة تستوعب الأبعاد الأكبر دون التأثير سلبًا على المحاذاة في المهام الأضيق. وباختيار عرض يفوق أقصى أبعاد المادة المُخطَّط معالجتها بمقدار لا يقل عن بوصتين، تضمن انتقالًا متسقًّا من الحافة إلى الحافة، كما يصبح التعامل مع كميات كبيرة من المواد أكثر سهولة.
دور قطر الأسطوانة في التحكم بشد القماش، وعمق اختراق الحرارة، وتحقيق انتقال خالٍ من التجاعيد
يؤثر قطر الأسطوانة تأثيرًا حاسمًا في التحكم في شد النسيج، وعمق اختراق الحرارة، وجودة السطح. فزيادة القطر توسّع قوس التلامس، ما يوزّع قوة السحب بشكل أكثر انتظامًا على الأقمشة المطاطية أو الحساسة، ويقلل التشوه. كما يطيل زمن التماس تحت الضغط ودرجة الحرارة، مما يسمح للمواد اللاصقة أو أحبار التسامي بالالتصاق عبر الطبقات السميكة دون احتراق سطحي. فعلى سبيل المثال، تحافظ أسطوانة قطرها ٦ بوصات على استقرار حراري بمقدار ±١°م على الفليس الثقيل، بينما قد تُحدث أسطوانة قطرها ٣ بوصات مناطق ساخنة تسبب التجاعيد أو الالتصاق غير الكامل. ويساعد المنحنى الأملس والأكثر تدريجيًّا للضغط في الأسطوانة الأكبر على إزالة الطيات قبل نقطة النقل، ما يضمن إنتاجًا خاليًا باستمرار من التجاعيد—وهو أمرٌ جوهريٌّ خصوصًا في الإنتاج المستمر، حيث تؤدي الاندفاعات المفاجئة في الشد الناتجة عن أساطين صغيرة جدًّا إلى عدم محاذاة المنتج وإعادة المعالجة.
أداء نظام التسخين واستقرار درجة الحرارة لضمان عمليات نقل موثوقة
يُحدِّد نظام التسخين في آلة الضغط الحراري الأسطوانية بشكلٍ مباشر اتساق عملية النقل، وكفاءة استهلاك الطاقة، وقدرة الآلة على معالجة مختلف أنواع المواد الأساسية. ولذلك، فإن اختيار التكنولوجيا المناسبة وفهم كيفية تأثير دقة درجة الحرارة على الناتج يُعَدُّ أمراً جوهرياً للحد من الهدر والحفاظ على الجودة.
تكنولوجيات التسخين بالأشعة تحت الحمراء، وعناصر التسخين المعدنية (كالرود)، والتسخين الخزفي: مقارنة بين دقة التحكم في درجة الحرارة، والتجانس، وزمن الاستجابة أثناء تشغيل آلة الضغط الحراري الأسطوانية
تستخدم سخانات الأشعة تحت الحمراء (IR) الطاقة الإشعاعية لتحقيق تسخين سريع وكفاءة طاقية عالية، لكن درجة انتظامها قد تتفاوت تبعًا لون الركيزة وانعكاسيتها، ما يستدعي معايرة دقيقة. أما عناصر الكالرود—وهي ملفات مقاومة محشوة داخل غلاف معدني—فتوفر توزيع حرارة مستقر جدًّا ومتجانس على طول الأسطوانة، ما يجعلها مثالية للتشغيل المستمر لفترات طويلة. وعلى الرغم من أن استجابتها أبطأ من سخانات الأشعة تحت الحمراء، فإنها تتفوق في الثبات الحراري. أما التسخين بالخزف فيقدّم بديلاً متوازنًا: فهو أسرع في التسخين والتبريد مقارنةً بالكالرود، ويتميّز بانتظام ممتاز واستجابة فائقة. وتُحسّن أجهزة الاستشعار ذات المنطقتين المزدوجتين، المقترنة بوحدات تحكم رقمية تعتمد على خوارزمية PID، أداء هذه الأنظمة الثلاثة جميعها، مما يضمن بقاء كامل عرض النقل ضمن نطاق حراري ضيق جدًّا—حتى عند تغير سرعة الخط.
لماذا يهم ثبات ±١°م: تأثيره على التصاق الحبر، ووفاء اللون، وتخفيض نسبة المرفوضات
الانحرافات في درجة الحرارة بمقدار ±١°م تُضعف سلامة عملية النقل بشكلٍ كبير. وتتفعَّل ألوان التسامي داخل نافذة حرارية ضيِّقة جدًّا؛ لذا فإن أي ارتفاع أو انخفاض طفيف في الحرارة يمنع التحول الكامل إلى الحالة الغازية، ما يؤدي إلى التصاق غير متجانس وألوان باهتة أو منزاحة — وخصوصًا في الألوان الباستيلية. وقد كشف استبيان صناعي أُجري عام ٢٠٢٣ أن الحفاظ على استقرار حراري بمقدار ±١°م قلَّل من نسبة الرفض الناجمة عن انزياح الألوان بنسبة ٢٢٪. وفي تطبيقات الطباعة المباشرة على الفيلم، تؤدي الحرارة الزائدة إلى احتراق مسحوق المادة اللاصقة، بينما تؤدي الحرارة غير الكافية إلى تقشُّر الطبقة الملتصقة وانفصالها. ويضمن التحكم الحراري الدقيق أن تتلقى كل بوصة من القماش الطاقة المثلى اللازمة لربط البوليمرات — ما يحسِّن مباشرةً وفاء الألوان، وقوة الالتصاق، ومعدل الإنتاج. وبالتالي، فإن استقرار ±١°م ليس ترقيةً فحسب، بل هو شرطٌ أساسيٌّ لآلات كبس الأسطوانة الصناعية.
توحُّد الضغط وإدارة الشد على طول مسار الأسطوانة
يُعدّ الحفاظ على ضغطٍ ثابتٍ وتوترٍ دقيقٍ عبر عرض الأسطوانة بالكامل شرطاً لا غنى عنه لتحقيق عمليات نقل خالية من العيوب. فحتى أصغر التغيرات في الضغط تؤدي إلى ظهور صور ظلية، أو انزياحات لونية، أو التصاق غير كامل للحبر — لا سيما في الرسومات ذات التنسيق الواسع. وتصل الآلات عالية الأداء إلى هذا التوحُّد باستخدام أسطوانات مُقوَّسة، أو أسطوانات هوائية قابلة للضبط، أو مناطق ضغط مقسَّمة تتيح للمُشغِّلين ضبط ملف «نقطة التلامس» بدقة عبر العرض بالكامل. وبغياب هذه القدرة، قد ترتفع معدلات رفض الإنتاج في المهام الحرجة بنسبة تتراوح بين ٥٪ و١٢٪، وفقاً لمعايير الصناعة لعام ٢٠٢٣.
يُعَدُّ التحكُّم في الشدِّ أمراً بالغ الأهمية. فخلال التشغيل المستمر، يجب أن تمرَّ المواد الأساسية بسلاسةٍ دون أن تمتدَّ أو تنحرِفَ أو تتجعَّد. وغالباً ما تنتج التقلبات عن سوء محاذاة البكرات أو عدم انتظام كبح عملية اللف المفكوك أو التغيُّرات المفاجئة في السرعة. وتدمج الأنظمة المتقدِّمة تحكُّماً مغلق الحلقة في الشدِّ باستخدام خلايا قياس الحمل أو بكرات راقصة تستجيب في الوقت الفعلي للحفاظ على شدِّ الشريط ضمن مدى ±2 نيوتن. ويمنع هذا ظاهرة التلسكوبية على بكرات اللف المُعاد ويثبِّت فجوة النقل من أول متر إلى آخر متر. وعند تقييم أي آلة، تأكَّد من أن نظام الشدِّ الخاص بها يدعم التعويض التلقائي عن التغيُّر في قطر البكرة، وأن مسار البكرة يجنِّب الانحناءات الحادَّة ونقاط الاحتكاك. وبذلك يقلِّل مسار الشريط المصمَّم جيِّداً من هدر المواد. و ويحمي سطح الأسطوانة السيليكونيَّ— مما يطيل عمرها الافتراضي ويحسِّن العائد على الاستثمار على المدى الطويل.
الاستعداد للأتمتة وتحسين الإنتاجية لتحقيق إنتاج قابل للتوسُّع
ميزات التكامل الذكي: مزامنة المشفر، والتوافق مع وحدة التحكم المنطقية القابلة للبرمجة (PLC)، والتشغيل/الإيقاف التلقائي لتحسين كفاءة سير العمل المتسلسل
للتزيين القابل للتوسيع وبكميات كبيرة، يجب أن تعمل آلة التثبيت الحرارية الأسطوانية كعقدةٍ استجابةٍ—وليس كأداةٍ منفصلةٍ—في خط إنتاج آلي. وتُحقِّق المزامنة المستندة إلى المشفرات انسجاماً دقيقاً بين سرعة دوران الأسطوانة وموقعها ومعدل تغذية الركيزة، مما يمنع التمدد وسوء التسجيل أثناء النقل المستمر. وتتيح التوافق القياسي مع بروتوكولات وحدة التحكم المنطقية القابلة للبرمجة (PLC) دمجَ الآلة بسلاسة في نظم التحكم المركزية لإجراء تعديلات فورية على المعايير، واسترجاع الإعدادات المسبقة، والتشخيص التنبؤي—وبالتالي القضاء على التدخل اليدوي. أما وظيفة التشغيل/الإيقاف التلقائي، التي تُفعَّل بواسطة حساسات وجود الركيزة، فتقلل من دورات التسخين غير الفعالة والتآكل الميكانيكي بين الدفعات، ما يرفع الإنتاجية مباشرةً. وبمجملها، تقلل هذه الميزات الذكية الاعتماد على المشغلين، وتقصر زمن التبديل بين المهام، وتدعم التوسع الخطي في الإنتاج مع تزايد الطلب—فتُحوِّل الآلة إلى أصلٍ جاهزٍ للمستقبل، قادرٍ على التكيُّف مع مختلف سلاسل المنتجات وسرعات الخطوط بإعادة تهيئةٍ طفيفةٍ جداً.
جودة التصنيع والمتانة: تعظيم العائد على الاستثمار في البيئات ذات الاستخدام المكثف
عوامل المتانة الحرجة—سُمك الفولاذ الهيكلي، والمحامل من الدرجة الصناعية، وتخفيف تمدد الحرارة في آلات الضغط الحراري الأسطوانية ذات التشغيل المستمر
في الإنتاج عالي الحجم، يُحدِّد جودة التصنيع العائد على الاستثمار على المدى الطويل. وثمة ثلاثة عوامل حاسمة في المتانة: سماكة الفولاذ الهيكلي، ودرجة محامل الدوران، وإدارة التمدد الحراري. فإطارٌ من الفولاذ ذي السماكة الكبيرة — ٣ ملم أو أكثر — يوفِّر الصلابة اللازمة لمقاومة الانحناء تحت الضغط المستمر، ما يمنع انحراف الأسطوانات ويقلل تكاليف الصيانة المرتبطة بالهيكل بنسبة تصل إلى ٤٠٪ (تقرير القطاع لعام ٢٠٢٣). أما المحامل ذات الدرجة الصناعية، المصمَّمة خصيصاً لدورات التشغيل المستمر، فتقلل الاحتكاك والتآكل في المكونات الدوارة — ما يضاعف غالباً فترات الخدمة ويقلل توقف التشغيل غير المخطط له بشكل كبير مقارنةً بالبدائل القياسية. والتمدد الحراري تهديدٌ صامت: فالتمدد غير المتساوي للأسطوانات تحت تأثير الحرارة يؤدي إلى تفاوت في الضغط وفشل مبكر في عملية النقل. بل إن انحرافاً قدره ٠٫٥ ملم قد يكفي لإلغاء دفعة كاملة. وأفضل التصاميم تخفف هذه المشكلة باستخدام وصلات تمدد مصنوعة بدقة عالية وسبائك مقاومة للحرارة العالية تحافظ على الاستقرار البُعدي عند درجات الحرارة التشغيلية المستمرة. وإن الاستثمار في هذه الأساسيات يضمن الجودة المتسقة، ويقلل التكلفة الإجمالية للملكية، ويحقق أداءً موثوقاً على مدى سنوات الاستخدام المكثف.
الأسئلة الشائعة
ما الذي يحدد عرض النقل الأمثل لجهازك لضغط الحرارة الأسطواني؟
يعتمد عرض النقل على حجم ونوع المواد التي تعمل عليها. اختر جهازًا بعرض أكبر من أكبر مادة تخطط لاستخدامها بمقدار لا يقل عن بوصتين للحصول على أفضل النتائج.
كيف يؤثر قطر الأسطوانة على أداء جهاز ضغط الحرارة؟
تُحسِّن الأسطوانات الأكبر التحكم في الشد، واختراق الحرارة، ومنع التجاعيد، لا سيما في الأقمشة المطاطية أو السميكة. كما تعزز الاستقرار الحراري وتضمن جودة نقل متسقة.
ما مدى درجة الحرارة الحرج لحبر التسامي؟
ينشط حبر التسامي ضمن نطاق حراري ضيق جدًّا، وعادةً ما يتطلب استقرارًا حراريًّا بمقدار ±١°م لضمان الالتصاق السليم، وصدق الألوان، وتقليل معدلات الرفض.
لماذا يكتسي إدارة الشد أهميةً بالغةً أثناء التشغيل المستمر؟
يمنع التحكم المناسب في الشد تمدد المادة الأساسية، وانحرافها، وتجعدها. وتضمن الأنظمة المتقدمة التي تستخدم التحكم المغلق في الشد الاستقرار، مما يقلل الهدر ويزيد كفاءة التعامل مع المواد.
ما المواصفات التي تجعل آلة كبس الأسطوانة جاهزة للأتمتة؟
ابحث عن مزامنة المشفر، والتوافق مع وحدة التحكم المنطقية القابلة للبرمجة (PLC)، وميزات التشغيل/الإيقاف الآلي، وهي مواصفات تُسهّل دمج الآلة في خطوط الإنتاج الآلية وتحسّن قابلية التوسع في الإنتاج.
جدول المحتويات
- قطر الأسطوانة وعرض النقل: مواءمة مقياس الآلة مع متطلبات الإنتاج
- أداء نظام التسخين واستقرار درجة الحرارة لضمان عمليات نقل موثوقة
- توحُّد الضغط وإدارة الشد على طول مسار الأسطوانة
- الاستعداد للأتمتة وتحسين الإنتاجية لتحقيق إنتاج قابل للتوسُّع
- جودة التصنيع والمتانة: تعظيم العائد على الاستثمار في البيئات ذات الاستخدام المكثف
- الأسئلة الشائعة

