
 EN
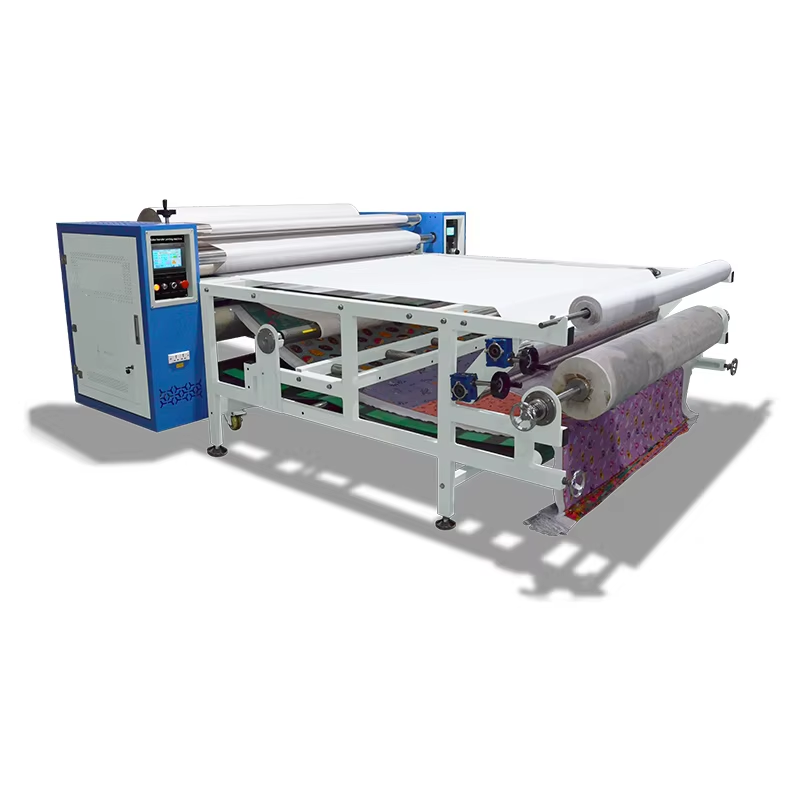
Diameter rullunnar og vídd yfirfærslu: Jafna málskerfi vélar við framleiðslukröfur
Hvernig vídd yfirfærslu ákvarðar fjölbreytileika undirlags – frá nauðsynlegum smáskurðum til breiðra textílþátta
Vídd viðferðar rúlluvarmapressu ákvarðar beint hvers konar undirlag hægt er að vinna. Smal vídd (30–40 cm) er hentug fyrir litlum formattið forrit eins og handfangsávexti, vottar á vaska og kantdeili – þar sem nákvæmni á litlum hlutum er mikilvægust. Í mótsögn við það leyfir rúlluvöruvél með stórum vídd (150 cm eða meira) heildarvinnslu á textíl fyrir fána, fánaflagg og rúllur af efni. Að velja viðferðarvídd sem passar við venjulega stærð verkefna hjálpar til við að koma í veg fyrir dýr úrgangsmagn og minnkar þörf á handvirkri endurstaðsetningu. Til dæmis þarf prentsmiðja sem vinnur bæði 50 cm myndir á T-skjörtum og 137 cm mjúka táknborða vél sem getur tekið við stærri vídd án þess að missa rétta staðsetningu við smalri forrit. Að velja vídd sem er að minnsta kosti 5 cm stærri en stærsta undirlagið sem ætlað er að nota tryggir jafna viðferð frá einum kanti að öðrum og gerir auðveldara að vinna stór magn af efni.
Hlutverk þvermáls rúllunnar við að stýra spennu á efni, dýpt hitapenetrations og viðferð án rýnna
Diameter rullunnar á ákvarðandi áhrif á spennustýringu efna, dýpt hitapenetrations og yfirborðsgæði. Stærri diameter aukar snertingarbogann, sem dreifir tögun jafnara yfir stretch- eða viðkvæm efni og minnkar afbrigði. Hún lengir líka tíma þegar efnið er undir þrýstingi og hita – sem gerir kleift að festa lím eða sublimationarfarga í þykku laginu án þess að brenna yfirborðið. Til dæmis heldur rullur með 6-tommu diameter ±1°C hitastöðugleika yfir þykkum fleece, en 3-tommus rullur getur valdið heitum svæðum sem valda rifjunum eða ófullkominni festingu. Jafnari og hægari þrýstingur stærri rullu hjálpar til að fjarlægja rifjur áður en efnið fer í umferðarsvæðið, sem gefur samfellt rifjulaust útflæði – sérstaklega mikilvægt við samfelld framleiðsla, þar sem spennuhámarks punktar vegna of litilla rulla valda misstillingum og endurvinningu.
Árangur hitakerfis og hitastöðugleiki fyrir áreiðanlegar umferðir
Hitakerfi rúlluhitapressu ákvarðar beinlínis samræmi viðferðar, orkueffektísku og fjölbreytileika undirlags. Að velja rétta tækni – og skilja hvernig nákvæmni hitastigs áhrifar úttaks – er nauðsynlegt til að lágmarka waste og viðhalda gæðum.
Infrarauð, calrod og keramísk hitatækni: samanburður á nákvæmni, jafnheitu og svaraðstíma í rekstri rúlluhitapressu
Infrarauðir (IR) hitar nota geislaorku til hræðs viðvörunar og hárs orkueffektívs, en jafnheitin getur breyst eftir lit og speglunargildi undirlagsins, sem krefst nákvæmrar stillingar. Calrod-hitaþættir – viðstöðuþættir í metallhylki – veita mjög stöðugt og jafnt hitadreifingu yfir rulluna og eru því í lagi fyrir langar óaðskiljanlegar framleiðslur. Þó að þeir séu hægri í svari en IR-hitar, eru þeir frábærir í hitastöðugleika. Keramískur hiti býður upp á jafnvægi: hræðari viðvörun og kæling en calrod, með frábærum jafnheitum og svari. Tvö-svæðisgeislar í par við PID-stýri með mikroforritum fínstillir allar þrjár kerfislausnir enn frekar og tryggir að allt umferðarbreytilegt svæðið sé innan nauðsynlega heitt svæðis – jafnvel þegar línuhraðinn breytist.
Af hverju er ±1°C hitastöðugleiki mikilvægur: áhrif á tæringu litmengis, litnákvæmni og minnkun fjölda afvísana vörur
Hitastigsskiptingar aðeins um ±1°C geta alvarlega fært áframferðarheild á efni. Undirhristunarfargr (sublimation inks) virkja sig innan mjög þynns hitasviðs; jafnvel lítil ofhitun eða undirhitun krefur fullrar gasmyndunar, sem veldur ójöfnu festingu og myndar bleikja eða færða litina – sérstaklega í ljósgráum litasamböndum. Í yfirferð á atvinnulífinu árið 2023 kom fram að viðhalld á hitastöðugleika innan ±1°C lækkaði hlutfall af vöru sem hafði verið hent út vegna litafærslu um 22%. Í beinum álagningum á filmu veldur of mikil hiti brennun á límhrjúfum, en of lítil hiti veldur afbrjótun. Nákvæm hitastýring tryggir að hver sentimetri af efni fái rétt mikið orku til sameiningar við pólímer – sem hefur beinan áhrif á littraust, festistyrk og framleiðslueffekt. Þess vegna er hitastöðugleiki innan ±1°C ekki einfaldlega uppgráðun – heldur grunnkröfu fyrir rúlluhitapressur sem eru ætlaðar fyrir framleiðslu.
Jafnvægi þrýstis og spennustýring á rúlluleiðinni
Jafnþrýstingur og nákvæm spennu yfir allan rullubreiddina eru óumdeilanleg fyrir villufria umferð. Jafnvel minnstar breytingar á þrýstingi valda andlitsskugga, litaskiptum eða ófullkominni límsöfnun á lit, sérstaklega á víðskálulegum myndum. Vélbúnaður með háa afköstum nálgast jafnheitni með skurðrullum, stillanlegum loftdýlum eða þáttaðum þrýstisvæðum sem leyfa rekendum að stilla snertisprof í gegnum breiddina. Án þessara hæfna geta úrkoma hlutföll við mikilvægar verkefni hækkað um 5–12%, samkvæmt atvinnustandardskoðun árið 2023.
Spennustjórnun er jafn ákvarðandi. Þegar vélin er í samfelldu rekstri verða efni að færa sig slétt og óskað—án þess að strekkjast, skæðast eða rúllast saman. Spennusveiflur koma oft vegna slæmr rúllustillingar, ójafnræðis í losunarbremsum eða skyndilegra hraðabreytinga. Í framfarinum kerfum er notað lokað spennustjórnunarkerfi með álagshreppum eða dansarhreppum sem svara í rauntíma til að halda spennunni á efnum innan marka ±2 N. Þetta krefst þess að rúllurnar myndi ekki skjúfa á endurrúllunarrúllunum og að millibili milli rúllunnar og afhendingarhluta sé stöðugt frá fyrsta metranum til síðasta. Þegar maður metur vélar, ætti að staðfesta að spennukerfið styðji sjálfvirkar þvermálsstillanir og að rúlluleiðin forðist skarpa beygjur og friðjungspunkta. Vel hönnuð rúlluleið minnkar úrgang. og vernar silíkónyfirborði hreppsins—og lengir þannig notkunartíma og bætir langtíma ávinningi (ROI).
Tilbúinnleiki fyrir sjálfvirkni og hámarksnotkun á framleiðslugetu fyrir skalanlega framleiðslu
Snjall samsetningaraðgerðir: hnitun á kóðu, samhæfni við PLC og sjálfvirk rás á/úr fyrir ávallandi vinnumátaeffektíva
Fyrir skalanlega, hávolumen dekórun, verður rúlluhitapressan að virka sem viðkvæmt hnút punktur — ekki sem sjálfstætt tól — í sjálfvirkri framleiðslulínu. Samstillingu byggð á kóðavöndum jafnar snúningstíð og staðsetningu rúllunnar nákvæmlega við hraða áforsins á undirlaginu, sem krefst ekki strekkingar né misstaðsetningar við samfellda yfirfærslu. Þegar viðkomandi PLC-protocol er studdur er auðvelt að tengja pressuna í miðlunarkerfi til rauntíma stillinga á breytum, endurköllunar á ferðaskrám og spádómsgreiningar — þar með er handvirkt átak út úr leik. Sjálfvirk upphaf/stöðvun, sem er virkjuð af tilvistarsensörum undirlags, minnkar óþarfa hitunartíma og slitageyðingu á vélarhlutum milli parta, sem hefur beina áhrif á framleiðsluhraðann. Saman stuðla þessar snjallar eiginleikar að minnka háðleika við starfsfólk, stytta tíma fyrir umskipti og styðja línulega vaxt á framleiðslu þegar eftirspurn vex — og umbreyta pressunni í framtíðarviðeigandi eign sem getur aðlagast mismunandi vöruferðum og línuhraða með lágmarki enduruppsetningar.
Gæði byggingar og viðþrepulag: Hámarka ávöxtun á fjármunum í umhverfi með mikilli notkun
Lykilþættir viðþrepulags – stálþykkleiki, þáttafyrirtækja-gerðar þátta, og aðgerðir gegn hitaútvidun í rúlluhitapressum fyrir samfellda notkun
Í hávöldu framleiðslu skilgreinir byggingargæði langtíma-ROI. Þrjú áhrifavaldur á varanleika eru ákvarðandi: stálþykkleiki, kúlulagningargæði og stjórnun þermískrar útvíðingar. Rammi úr þykkum stáli – 3 mm eða þykki – veitir stífleika til að standa á móti beygingu undir áframhaldandi álagi, sem krefst misstillingar rullanna og minnkar viðhaldskostnað tengdan uppbyggingu um allt að 40% (Viðskiptaskýrsla 2023). Kúlulagningar fyrir iðnaðarskilyrði, hannaðar fyrir samfellda virkisefnisferla, lágmarka friðjun og slitage á snúðum hlutum – oft með því að tvöfalda viðhaldsbrugðin og minnka óáætlaða starfshættu miðað við venjulegar aðgerðir. Þermíska útvíðing er þögnin óvinur: ójafn útvíðing rullanna við hita veldur ójöfnu í þrýstingi og óþarfa yfirfærsluskekkjum. Jafnvel 0,5 mm frávik getur leitt til hafnaðra parta. Leiðandi hönnun leysir þetta með nákvæmlega vinnslum útvíðingarliðum og hitastöðugu legeringum sem viðhalda stærðarstaðfestu við endurteknar reksturshitastig. Að investera í þessar grunnatriði tryggir samhverf gæði, lægrar heildarkostnað á eign, og veitir áreiðanlega afköst yfir ár af þungum notkun.
Algengar spurningar
Hvað ákvarðar bestu færslubreiddina fyrir rúlluhitapressuna mína?
Færslubreiddin háðist stærð og gerð undirlagsins sem þú vinnur með. Veldu vélar með breidd sem er að minnsta kosti 5 cm meiri en stærsta undirlagið sem þú ætlar að nota til bestu niðurstaðna.
Hvernig áhrifar rúlludiameter hitapressuframleiðslu?
Stærri rúllur bæta spennustýringu, hitapenetrásiu og koma í veg fyrir rýnur, sérstaklega við stretch- eða þykk efni. Þeir bæta hitastöðugleika og tryggja jafna færsluárangur.
Hver er mikilvæg hitasviðsskálavægi fyrir sublimation litafiðrur?
Sublimation litafiðrur virka innan mjög nauðsynlegs hitasviðs og krefjast venjulega ±1°C hitastöðugleika til að tryggja rétta festingu, littraust og lágmarka afvísunarmagn.
Af hverju er mikilvægt að stýra spennu í samfelldri notkun?
Rétt spennustjórn kvarðar undirlagsreikingu, skeifingu og rýnun. Íframþróaðar kerfi með lokaðri spennustjórn viðhalda stöðugleika, minnka afslátt og bæta árangur í meðhöndlun efna.
Hverjar eiginleikar gera hitasprettuhringinn sjálfvirkisbúin?
Leitu að samstillingu á kóðavörpum, samhæfni við PLC-kerfi og sjálfvirku rásbyrjunar-/rásloku eiginleikum, sem auðvelda samruna í sjálfvirkar framleiðslurásir og bæta skalanlega framleiðslu.
Efnisyfirlit
- Diameter rullunnar og vídd yfirfærslu: Jafna málskerfi vélar við framleiðslukröfur
- Árangur hitakerfis og hitastöðugleiki fyrir áreiðanlegar umferðir
- Jafnvægi þrýstis og spennustýring á rúlluleiðinni
- Tilbúinnleiki fyrir sjálfvirkni og hámarksnotkun á framleiðslugetu fyrir skalanlega framleiðslu
- Gæði byggingar og viðþrepulag: Hámarka ávöxtun á fjármunum í umhverfi með mikilli notkun
- Algengar spurningar

