
 EN
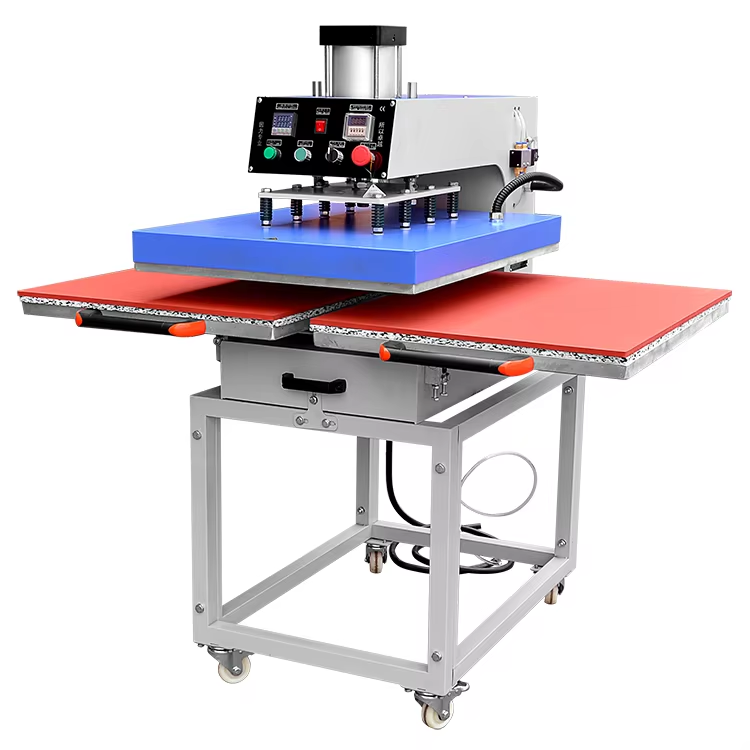
Dlaczego zrównoważenie ciśnienia ma tak duże znaczenie w maszynie do gorącego prasowania z podwójną stacją
Nawet niewielkie różnice ciśnienia między stacjami lub w obrębie pojedynczej płyty prasującej mogą powodować widoczne wady nadruków — obniżając jakość produkcji, zwiększając udział odpadów oraz prowadząc do awarii po etapie płukania.
Skutki braku zrównoważenia: efekt „przywidzenia”, odrywanie się krawędzi oraz niestabilna przyczepność przenoszonych nadruków DTF
Gdy ciśnienie jest zbyt wysokie, folia DTF ulega nadmiernemu ściśnięciu, co powoduje rozmywanie atramentu i powstawanie słabo widocznych obrazów wtórnych po obu stronach zamierzonego wzoru — co prowadzi do utraty szczegółów i niedoskonałej rejestracji. Niskie ciśnienie uniemożliwia pełne stopienie proszku klejowego DTF, co skutkuje słabym przywarciem do tkaniny; po ochłodzeniu krawędzie się odrywają, a nadruki nie wytrzymują standardowych testów odporności na odciąganie. Niejednorodna siła działająca pomiędzy stacjami stanowi szczególnie poważny problem w prasach cieplnych z podwójną stacją: niedobór o 10 psi (np. 50 psi po lewej stronie kontra 40 psi po prawej) powoduje bezpośrednio nieregularne przywarcie, przyciemnione obszary oraz plamiste, matowe fragmenty, gdzie proszek nie stopił się jednolicie. Ponieważ technologia DTF opiera się na precyzyjnym wykorzystaniu energii termicznej i i mechanicznej do aktywacji warstwy klejącej, nierównomierne ciśnienie narusza integralność połączenia na poziomie mikroskopowym — wady te często ujawniają się dopiero po praniu, co prowadzi do kosztownych zwrotów i konieczności ponownej obróbki. Regularna weryfikacja ciśnienia za pomocą skalibrowanego manometru pomiędzy seriami pozwala wykryć jego dryf jeszcze przed wpływnięciem na jakość wyrobu.
W jaki sposób nieprawidłowe ustawienie płyty drukującej i różnice między stacjami wpływają na jednolitość wydruku
Nieprawidłowe ustawienie płyty grzejnej jest najczęstszą przyczyną niestabilnego rozkładu nacisku. Jeśli górna i dolna płyta grzejna nie są idealnie równoległe, siła kontaktowa skupia się w narożnikach, podczas gdy środek otrzymuje zbyt mały nacisk – powstaje gradient przyczepności, przez co nadruki wyglądają solidnie na krawędziach, ale są wyblakłe lub niekompletne w środku. Zużycie mechaniczne zawiasów, wygięte płyty montażowe lub odkształcenie ramy w czasie powodują subtelny nachylenie, które sprawia, że płyta grzejna zamyka się niestarannie. W konfiguracjach z dwoma stacjami niezależne zespoły mechaniczne mogą stopniowo tracić synchronizację: jedna stacja może zachowywać luz 0,2 mm, podczas gdy druga zamyka się z luzem 0,4 mm – różnica ta przekłada się na odchylenie skutecznej siły docisku nawet do 30%. Kluczowe jest to, że obie stacje często korzystają z jednego wspólnego ustawienia ciśnienia na panelu sterowania, co maskuje tę rozbieżność aż do pojawienia się wad. Analiza papieru termicznego oraz testy z użyciem wkładek (shim) wiarygodnie ujawniają te niedoskonałości, jednak bez działań korekcyjnych jednolitość jakości pogarsza się, a wskaźnik odpadów rośnie. Zapewnienie równoległości i stabilności płyt grzejnych stanowi podstawę spójnej jakości transferów DTF.
Kalibracja ciśnienia krok po kroku dla maszyny do prasowania cieplnego z podwójną stacją
Kalibracja ręczna przy użyciu manometrów, testów wkładek oraz analizy papieru termicznego
Zacznij od sprawdzenia ciśnienia zasilania powietrzem: w przypadku pneumatycznych maszyn do gorącego prasowania z podwójną stacją wyjście regulatora powinno utrzymywać się stabilnie w zakresie 40–60 PSI — jest to optymalny zakres dla transferów DTF. Jeśli maszyna nie jest wyposażona w wbudowany manometr, użyj testeru ciśnienia w linii powietrznej, aby uzyskać dokładne pomiary. Następnie przeprowadź test zimnego wkładki (shim): przy otwartej i schłodzonej maszynie umieść mierniki grubości (feeler gauges) lub precyzyjne wkładki w czterech narożnikach dolnej płyty grzewczej. Powoli zamknij prasę i zanotuj największą grubość wkładki, która nadal umożliwia pełne zamknięcie. Różnica przekraczająca 0,05 mm między narożnikami potwierdza nachylenie płyty grzewczej. Aby zweryfikować sytuację w warunkach dynamicznych, połóż papier termiczny (lub folię wrażliwą na ciśnienie) na całej powierzchni płyty grzewczej, zamknij prasę w temperaturze roboczej na 3–5 sekund, a następnie przeanalizuj odcisk. Jednolita intensywność koloru wskazuje na równomierne rozłożenie ciśnienia; obszary bladego lub brakującego odcisku ujawniają strefy niskiego kontaktu. Stopniowo reguluj śruby wyrównawcze płyty grzewczej lub regulator pneumatyczny — i powtarzaj test z papierem termicznym — aż pokrycie będzie spójne na całej powierzchni.
Weryfikacja bilansu na obu stacjach przy użyciu standaryzowanych podłoży testowych DTF
Po kalibracji poszczególnych stacji zweryfikuj międzystacjonarny spójność przy zastosowaniu identycznych warunków testowych. Przygotuj dwa podłoża do testu DTF: ten sam typ tkaniny, ten sam projekt przeznaczony do transferu, ten sam poziom wilgotności przed prasowaniem oraz identyczne ustawienia maszyny. Prasuj jedno podłoże na stanowisku A, a drugie na stanowisku B, stosując standardowy cykl pracy. Natychmiast oceniaj przyczepność metodą testu odrywania oraz wizualnie pod kątem zjawiska „przeswiatów”, uniesienia krawędzi lub niepełnego transferu. Każda asymetria wskazuje na nierównowagę resztkowego ciśnienia. Jeśli jest to możliwe, użyj przenośnego manometru do pomiaru rzeczywistego ciśnienia pod obciążeniem na obu stanowiskach — różnice przekraczające 5 PSI wykazują silną korelację z widocznymi odchyleniami w wynikach. Ponownie sprawdź luz uszczelek (shim) na mniej skutecznym stanowisku i dostosuj sprzęt montażowy lub ustawienia regulatora, aż oba stanowiska zapewnią identyczne, czyste transfery. Powtarzaj tę walidację po konserwacji, zmianie materiałów lub sezonowych wahaniach wilgotności, aby zapewnić powtarzalność wyników w ramach kolejnych zamówień.
Rozwiązywanie typowych przyczyn nierównowagi ciśnienia w trybie pracy z dwoma stanowiskami
Usterki systemu pneumatycznego: wycieki powietrza, nieregularne zasilanie powietrzem oraz dryf regulatora
Większość niezrównoważeń między stacjami ma swoje źródło w systemie pneumatycznym. Kluczowe punkty awarii to:
- Wycieki powietrza w szybkich połączeniach, uszczelkach zaworów elektromagnetycznych lub łączach węży, powodujące preferencyjne odprowadzanie ciśnienia do jednej ze stacji.
- Zbyt cienkie lub zgięte przewody pneumatyczne ograniczające przepływ, zwłaszcza gdy obie stacje są aktywowane jednocześnie.
- Dryf regulatora – zużycie wewnętrznej zaworki powoduje stopniowe przesunięcie wartości zadanej podczas pracy, co zmienia docelowe ciśnienie w czasie.
Rozpocznij diagnostykę testem wycieków za pomocą roztworu mydlanego na wszystkich połączeniach oraz nasłuchaj syku w pobliżu zaworów elektromagnetycznych. Upewnij się, że wydajność sprężarki spełnia minimalne wymagania: co najmniej 6 bar (87 psi) na wejściu do maszyny pod obciążeniem , pomierzone kalibrowanym manometrem. Zastąp każdy regulator wykazujący mierzalny dryf (>2 psi odchylenia w ciągu cyklu 5-minutowego). Dane terenowe z przeprowadzonego w 2023 roku badania w drukarni wykazały, że dokręcenie zaledwie trzech–czterech luźnych połączeń rozwiązało prawie 40% zgłoszonych przypadków nierównomiernego ciśnienia w układzie dwustacyjnym.
Wytarte płyty dociskowe, wygięte zawiasy lub asymetryczne montowanie wpływające na symetrię stacji
Degradacja mechaniczna może zniwelować nawet doskonałe zasilanie powietrzem. Przeprowadź kontrolę pod kątem:
- Wygięcia płyty dociskowej: użyj linijki i szczelinomierza — przerwy większe niż 0,1 mm na powierzchni wskazują na konieczność szlifowania lub wymiany.
- Wygiętych lub luźnych osi zawiasów pozwalających na obrotowy luz, co powoduje wyższe ciśnienie na czołowej krawędzi zamykania.
- Asymetrycznego montażu podstawy spowodowanego niestarannym wypoziomowaniem podłogi, wygiętymi ramami nośnymi lub przesuniętymi śrubami kotwiącymi.
Podczas rutynowej konserwacji zamknij każdą stację na arkuszu standardowego papieru ksero i zmierz przerwy w narożnikach za pomocą szczelinomierzy. Różnice między narożnikami wskazują na problemy z zawiasami lub ramą. Dane serwisowe producenta pokazują, że sam tylko poprawny poziom stołu roboczego rozwiązał 25% udokumentowanych przypadków nierównomiernego rozkładu ciśnienia w 2024 roku — podkreśla to podstawowe znaczenie stabilności mechanicznej dla spójności ciśnienia.
Zaawansowane funkcje zapewniające stałość ciśnienia w nowoczesnych maszynach do gorącego tłoczenia z podwójną stacją
Nowoczesne maszyny do prasowania cieplnego z dwoma stacjami integrują funkcje automatyzacji, eliminując konieczność ręcznej kalibracji i zgadywania. Samoregulujące się systemy płyty prasującej dynamicznie kompensują niewielkie odkształcenia lub różnice w grubości materiału, zapewniając jednolitą siłę na obu stacjach. Cyfrowe regulatory ciśnienia – skalibrowane z dokładnością ±1 PSI – zastępują analogowe pokrętła, zapewniając powtarzalną, skompensowaną pod względem obciążenia siłę niezależnie od warunków otoczenia. Programowalne kontrolery przechowują profile temperatury, ciśnienia i czasu dostosowane do konkretnych podłoży, umożliwiając wywołanie jednym przyciśnięciem dla bawełny, poliestru lub tkanin mieszanych. Monitorowanie w czasie rzeczywistym wyświetla alerty dla operatorów w przypadku odchyleń jeszcze przed ich wpływem na wynik końcowy, podczas gdy zautomatyzowane procedury wyrównania wykorzystują wbudowane czujniki do weryfikacji równoległości płyty prasującej między cyklami. Pozycjonowanie wspomagane laserem dalszym stopniem zmniejsza błędy przygotowania, zapewniając spójne przyczepienie DTF bez dryfu między cyklami. Te cechy przekształcają zarządzanie ciśnieniem z zadania reakcyjnego, zależnego od umiejętności, w proces przewidywalny i oparty na danych – bezpośrednio wspierając standardy produkcji zgodne z ISO 9001 oraz ograniczając zależność wyłącznie od doświadczenia operatora.
Często zadawane pytania
Dlaczego równowaga ciśnienia jest kluczowa w maszynie do gorącego prasowania z podwójną stacją?
Równowaga ciśnienia zapewnia jednolite rozłożenie siły na obu stacjach, zapobiegając wadom druku takim jak „duszenie”, uniesienie krawędzi i niestabilna przyczepność przeferowania.
W jaki sposób nieprawidłowe ustawienie płyty ogrzewającej wpływa na jakość przeferowania DTF?
Nieprawidłowe ustawienie płyty ogrzewającej powoduje nieregularne skupianie się ciśnienia, co pogarsza przyczepność i sprawia, że druki wyglądają intensywnie na krawędziach, ale blakną w środku.
Jaka jest zalecana metoda kalibracji ciśnienia?
Do weryfikacji i dostosowania rozkładu ciśnienia na wszystkich płytach ogrzewających należy używać manometrów, testów z wkładkami (shim) oraz analizy papieru termicznego.
Co powoduje nierównowagę między stacjami?
Do najczęstszych przyczyn należą przecieki w układzie pneumatycznym, niestabilność zasilania powietrzem, dryf regulatorów ciśnienia oraz zużycie mechaniczne.
Czy nowoczesne maszyny do gorącego prasowania eliminują niestabilność ciśnienia?
Tak, zaawansowane modele wyposażone są w automatykę, samoregulujące się systemy płyt ogrzewających oraz cyfrowe regulatory ciśnienia, zapewniające spójne i precyzyjne działanie.
Spis treści
- Dlaczego zrównoważenie ciśnienia ma tak duże znaczenie w maszynie do gorącego prasowania z podwójną stacją
- Kalibracja ciśnienia krok po kroku dla maszyny do prasowania cieplnego z podwójną stacją
- Rozwiązywanie typowych przyczyn nierównowagi ciśnienia w trybie pracy z dwoma stanowiskami
- Zaawansowane funkcje zapewniające stałość ciśnienia w nowoczesnych maszynach do gorącego tłoczenia z podwójną stacją
-
Często zadawane pytania
- Dlaczego równowaga ciśnienia jest kluczowa w maszynie do gorącego prasowania z podwójną stacją?
- W jaki sposób nieprawidłowe ustawienie płyty ogrzewającej wpływa na jakość przeferowania DTF?
- Jaka jest zalecana metoda kalibracji ciśnienia?
- Co powoduje nierównowagę między stacjami?
- Czy nowoczesne maszyny do gorącego prasowania eliminują niestabilność ciśnienia?

