
 EN
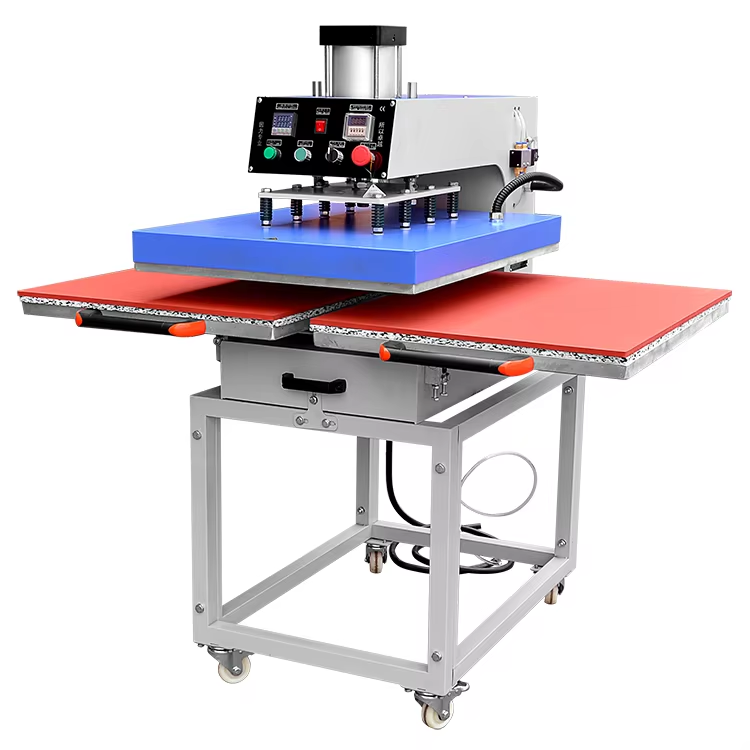
Зашто је равнотежа притиска важна у двостаничној топлотној преси
Чак и мале варијације притиска између станица или унутар једне плоче могу изазвати видљиве дефекте штампе, смањујући квалитет производње, повећавајући стопу скрапа и изазивајући неуспехе након прања.
Последице неравнотеже: призрачно, подизање и неконзистентно прилепљење преноса ДТФ-а
Када је притисак превише висок, ДТФ филм се прекомерно компресира, што доводи до ширења мастила и ствара слабог слика духова поред намењеног дизајнаерозије финих детаља и регистрације. Низак притисак спречава потпуно топљење ДТФ лепила, што доводи до лошег везања тканине; након хлађења, подизање ивица и штампе пролазе стандардне тестове пилинга. Неконзистентна сила од станице до станице је посебно проблематична у машинама за топлотну штампу са двоструком станицом: недостатак од 10 пси (нпр. 50 пси са леве стране у односу на 40 пси са десне) директно узрокује неравномерну адхезију, бледе тачке Зато што се ДТФ ослања на прецизну топлотну и механичка енергија за активирање лепих слојева, неједнакости притиска угрожавају интегритет везе на микроскопском нивоудефекти се често појављују тек након прања, што доводи до скупих повратка и прераде. Рутинска верификација калибрираним пресореликом између трчања ухвати дрифт пре него што утиче на излаз.
Како неправилно усклађивање плоча и варијација од станице до станице смањују јединственост штампе
Неисправно излагање плоча је најчешћи коренски узрок неједнаког расподељавања притиска. Ако горње и доње плоче нису савршено паралелне, контактна сила се концентрише на угловима док центар добија недостатан притисак, стварајући адхезију градијента где се штампе појављују чврсто на ивицама, али бледе или некомплетан у средини. Механичко хабање на завојницима, савијање монтажних плоча или искривљење оквира током времена доводи до невидљивог нагиба, што доводи до неравномерног затварања плоча. У конфигурацијама са двоструком станицом, независне механичке збирке могу да се одвоје из синхронизације: једна станица може одржавати пропад од 0,2 мм док се друга затвара на разлици од 0,4 mma што се преводи у до 30% варијације у ефикасној сили за запљачка Критично, обе станице често деле једно подешавање притиска контролне панеле, маскирајући ову неслагање док се не појаве дефекти. Термална анализа папира и испитивање шима поуздано откривају ове несагласности, али без корективних мера, униформитет се покварава и стопа скрата расте. Обезбеђивање паралелних, стабилних плоча је основно за доследан квалитет преноса ДТФ-а.
Карактеристична калибрација притиска за двостаничку топлотну пресну машину
Ручно калибрирање помоћу мерила притиска, испитивања шима и анализе топлотне папире
Почните проверењем притиска напона ваздуха: за пнеуматске двостаничне топлотне пресе, излаз регулатора треба да буде доследно између 4060 ПСИоптималног опсега за ДТФ преносе. Ако ваш уређај нема уграђени мерилач, користите инлине тест притиска на ваздушном линији за тачност. Затим извршите хладни тест на шмингу: са отвореним и хладним машином, поставите мерење или прецизне шминге на сва четири угла доње плате. Полако затворити штампу и снимати најдебљи шмин који још увек омогућава пуну затварање. Варијација већа од 0,05 мм између углова потврђује нагиб плоче. За динамичко валидацију, распоредите топлотни папир (или филм осетљив на притисак) преко целокупне површине плоча, затворите штампу на оперативној температури 35 секунди, а затим прегледајте отпечатак. Једноставан интензитет боје указује на једнак притисак; слабе или одсутне области откривају зоне ниског контакта. Уређивање вијака за изравњавање плоча или пнеуматичког регулатора постепенои понављање теста топлотне папиредо када покривеност буде конзистентна на целој површини.
Валидација равнотеже на обе станице са стандардизованим ДТФ тест субстратима
После калибрирања појединачних станица, проверите међустаница конзистенција при коришћењу идентичних услова испитивања. Припремите две ДТФ тест супстрате: исти тип тканине, исти дизајн преноса, исти ниво влаге пре штампања и идентична подешавања машине. Натисните једну на станици А, а другу на станици Б користећи ваш стандардни циклус. Одмах процењујте адхезију путем испитивања лупања и визуелне инспекције за призрачно, подизање ивице или некомплетан трансфер. Било која асиметрија сигнализује неравнотежу остатног притиска. Ако је доступно, користите преносиви метар притиска за мерење стварне снаге под оптерећењем на обе станицеразлике које прелазе 5 ПСИ снажно корелишу са видљивом варијацијом излаза. Поново проверите просветљење на станици са слабим перформансима и прилагодите поставке монтажног хардвера или регулатора док оба не добију идентичне чисте трансфере. Поновоти ову валидацију након одржавања, промена материјала или сезонских промена влажности како би се одржала понављаност у наредбама.
Решавање проблема уобичајених узрока дисбаланса притиска у операцији са двојним станицама
Пуцања пнеуматског система, неравномерна залиха ваздуха и одлазак регулатора
Већина дисбаланса између станица настаје у пневматичном систему. Кључне тачке неуспеха укључују:
- Упропасти ваздуха на фитингама за брзо повезивање, соленоидним затварањема или затварањема црева који префериран проливају притисак на једну станицу.
- Недомерне или искрчане ваздушне линије које ограничавају проток, посебно када обе станице раде истовремено.
- Регулаторски одлазакгде унутрашње зношење вентила изазива плеснуће постављене тачке током рада, мењајући циљни притисак током времена.
Почните дијагностику са тестом сапуна и воде на свим фитинзима и слушајте за свијање у близини соленоида. Потврдити да излаз компресора испуњава минималне захтеве: најмање 6 бара (87 пси) на улазу машине pod opterećenjem , измерена калибрираним мерником. Заменити сваки регулатор који показује мерење дрифта (> 2 PSI одступања током 5-минутског циклуса). Пољски подаци из истраживања штампарице из 2023. године открили су да је затезањем само три до четири лабаве фитинге решено скоро 40% пријављених поплака на притисак на двоструком станици.
Износене плоче, савијани шарне или асиметрично монтаже који утичу на симетрију станице
Механичка деградација може да повуче чак и савршену залиху ваздуха. Проверите:
- Увртање плоча: користите равнац и метар за осећање пролази > 0,1 мм преко површине указују на то да је потребно обновљање површине или замену.
- Нагинути или лаби шипци који омогућавају ротациону игру, стварајући већи притисак на предњој ивици затварања.
- Асиметрично монтирање темеља због неравномерног изравњавања пода, савијаних опораних оквира или помераних закотва.
Током рутинског одржавања, затворите сваку станицу на лист стандардног копирања папира и измерите угљне празнине са метрењем. Варијација у угловима указује на проблеме са шаркама или оквиром. Подаци из службе произвођача показују да је само исправљање израмњавања радне трапезе решило 25% документованих случајева неравнотеже у 2024. години, што наглашава колико је основна механичка стабилност конзистенција притиска.
Напремене карактеристике конзистенције притиска у модерним двојним станицама топлотних преса
Модерне двојне станице за топлотну пресну интегришу аутоматизацију како би елиминисале ручно гасирање. Самобалансирајући системи плоча динамички компензују малу варијацију дебљине или дебљине материјала, одржавајући једнаку снагу на обе станице. Цифрови регулатори притискакалибровани на ±1 ПСИзаменили су аналогне циферблата, пружајући понављајућу, компензовану снагу за оптерећење без обзира на услове околине. Програмски контролисачи чувају специфичне температурно-натиско-времене профиле субстрата, омогућавајући повраћање памука, полиестера или мешаних ткива. Мониторинг у реалном времену приказује операторе упозорава на одступања пре него што утичу на излаз, док аутоматизоване рутине усклађивања користе уграђене сензоре за валидацију паралелности плоча између циклуса. Ласерско позиционирање додатно смањује грешку подешавања, обезбеђујући доследну адхезију ДТФ-а без одласка између циклуса. Ове карактеристике трансформишу управљање притиском из реактивног, за зависност од вештина задатак у предвидиви, процес заснован на подацимадиректно подржавајући стандарде производње усклађене са ИСО 9001 и смањујући зависност од искуства оператера.
Често постављене питања
Зашто је равнотежа притиска од кључне важности у машини за топлотну прес на двоструком станишту?
Баланс притиска осигурава једнаку дистрибуцију снаге на обе станице, спречавајући дефекте штампе као што су духови, подизање ивице и непостојан прилепљење преноса.
Како може неправилно подешавање плоча утицати на квалитет преноса ДТФ-а?
Неисправно излагање плоча концентрише неједнако притисак, смањује адхезију и чини да се отисци појављују чврсти на ивицама, али бледе у центру.
Која је препоручена метода калибрације притиска?
Користите пресомери, тестове шима и анализу топлотне папире да бисте потврдили и прилагодили расподелу притиска преко свих плоча.
Шта узрокује неравнотежу између станица?
Уобичајени кривици су пропуштања пнеуматског система, несагласности снабдевања ваздухом, одлазак регулатора и механичка деградација.
Да ли модерне топлотне пресе решавају несагласности притиска?
Да, напредни модели укључују аутоматизацију, системе самобалансирајућих плоча и дигиталне регулаторе притиска како би се осигурало доследно и прецизно функционисање.
Садржај
- Зашто је равнотежа притиска важна у двостаничној топлотној преси
- Карактеристична калибрација притиска за двостаничку топлотну пресну машину
- Решавање проблема уобичајених узрока дисбаланса притиска у операцији са двојним станицама
- Напремене карактеристике конзистенције притиска у модерним двојним станицама топлотних преса
-
Често постављене питања
- Зашто је равнотежа притиска од кључне важности у машини за топлотну прес на двоструком станишту?
- Како може неправилно подешавање плоча утицати на квалитет преноса ДТФ-а?
- Која је препоручена метода калибрације притиска?
- Шта узрокује неравнотежу између станица?
- Да ли модерне топлотне пресе решавају несагласности притиска?

