
 EN
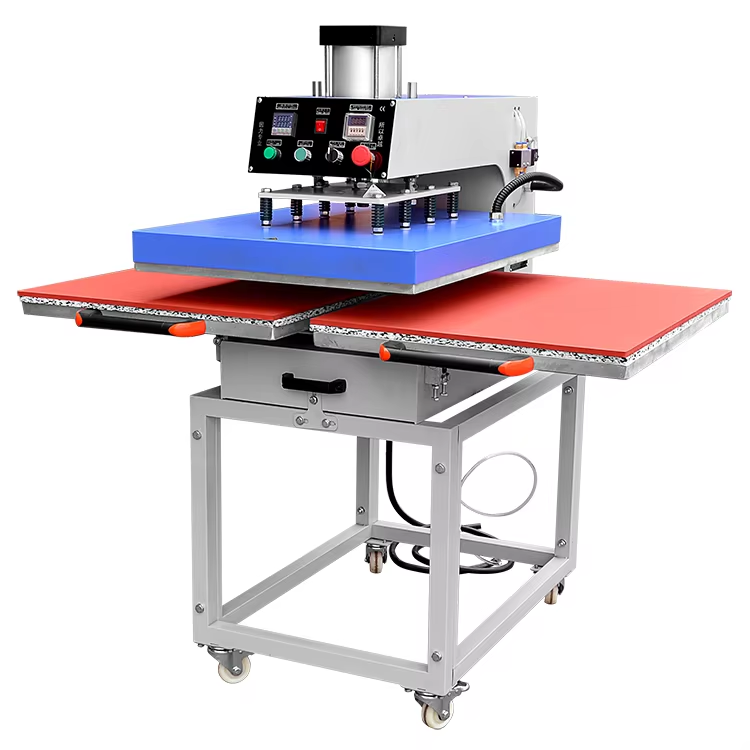
Miért fontos a nyomásegyensúly egy kétállásos hőnyomó gépnél
Még a legkisebb nyomásingadozás is látható nyomtatási hibákat okozhat a különböző állásokon vagy akár egyetlen lemezen belül is – csökkentve a gyártási minőséget, növelve a selejtarányt, és kiváltva a mosás utáni hibákat.
Az egyensúlyhiány következményei: fantomhatás, szélek felemelkedése és inkonzisztens DTF átvitel tapadása
Amikor a nyomás túl magas, a DTF-fólia túlzottan összenyomódik, ami miatt a festék elkenődik, és halvány kísértetképek jelennek meg a tervezett minta mellett – így csökken a finom részletgazdagítás és a pontos illeszkedés. A alacsony nyomás nem biztosítja a DTF ragasztópor teljes megolvasztását, ezért gyenge a textíliához való tapadás; hűlés után a szélek felemelkednek, és a nyomtatások nem állják ki a szokásos lehúzásos teszteket. Az egyenetlen állomásról állomásra ható erő különösen problémás a kétállomásos melegprés-gépeknél: egy 10 psi hiány (pl. 50 psi a bal oldalon és 40 psi a jobb oldalon) közvetlenül foltos tapadást, halvány foltokat és pöttyös, tompa felületeket eredményez, ahol a por egyenetlenül olvad össze. Mivel a DTF folyamat a ragasztóréteg aktiválásához pontos hőmérsékleti és és mechanikai energiára támaszkodik, az egyenetlen nyomás mikroszkopikus szinten is rombolja a kötés integritását – a hibák gyakran csak a mosás után válnak láthatóvá, ami drága visszavételekhez és újrafeldolgozáshoz vezet. A kalibrált nyomásmérő rendszeres ellenőrzése a munkafolyamatok között lehetővé teszi a nyomásingadozás észlelését, mielőtt az befolyásolná a kimenetet.
A nyomólap elmozdulása és az állomásról állomásra jelentkező eltérés hogyan rontja a nyomtatási egyenletességet
A lemezek helytelen igazítása a leggyakoribb ok, amely egyenetlen nyomáseloszláshoz vezet. Ha a felső és az alsó lemez nem teljesen párhuzamos, a kontakt erő a sarkokra koncentrálódik, míg a középső rész elégtelen nyomást kap – így olyan fokozatos ragadást hoz létre, ahol a nyomtatványok széleken szilárdnak tűnnek, de a közepük halvány vagy hiányos. A csuklók mechanikai kopása, a megcsavarodott rögzítőlemezek vagy a keret idővel bekövetkező torzulása finom dőlést okozhat, aminek következtében a lemez egyenetlenül záródik. Kétállásos konfigurációkban a független mechanikai egységek szinkronból kimozdulhatnak: az egyik állás például 0,2 mm-es rést tart fenn, míg a másik 0,4 mm-re záródik – ez a különbség akár 30%-os eltérést is eredményezhet a tényleges befogóerőben. Fontos megjegyezni, hogy mindkét állás gyakran ugyanazzal a vezérlőpanelen beállított nyomásértékkel működik, így ezt a hibát csak hibás termékek megjelenése után észlelik. A hőérzékeny papír elemzése és a csomagolópapír-próbák megbízhatóan felfedik ezeket az inkonzisztenciákat, de ha nem tesznek javító intézkedéseket, a homogenitás romlik, és a selejtarány emelkedik. A párhuzamos és stabil lemezek biztosítása alapfeltétele a következetes DTF átvitel minőségének.
Lépésről lépésre történő nyomáskalibrálás kétállásos melegítőprés-gépnél
Kézi kalibrálás nyomásmérők, csúsztatópróbák és hőérzékeny papír elemzése segítségével
Kezdje a levegőellátás nyomásának ellenőrzésével: a nehezített, kétállásos hőnyomó gépek esetében a szabályozó kimeneti nyomásának állandóan 40–60 PSI között kell lennie – ez az optimális tartomány a DTF átvitelekhez. Ha gépe nem rendelkezik beépített manométerrel, akkor pontosabb mérés érdekében használjon egy sorba kapcsolt nyomásmérőt a levegővezetékben. Ezután végezze el a hideg beállítólapka-tesztet: nyitott és hűtött állapotban helyezzen be érzékelőlapkákat vagy precíziós beállítólapkákat a alsó lemez mind a négy sarkába. Lassan zárja le a nyomógépet, és jegyezze fel a legvastagabb lapkát, amely még lehetővé teszi a teljes záródást. Ha a sarkok közötti eltérés meghaladja a 0,05 mm-t, az a lemez dőlését igazolja. A dinamikus érvényesítéshez helyezzen hőérzékeny papírt (vagy nyomásérzékeny fóliát) az egész lemezfelületre, zárja le a nyomógépet üzemmeleg állapotban 3–5 másodpercig, majd vizsgálja meg a nyomatékot. Az egyenletes színintenzitás egyenletes nyomást jelez; a halvány vagy hiányzó területek alacsony érintkezési zónákat mutatnak. Állítsa finoman a lemez szintezőcsavarjait vagy a pneumatikus szabályozót – majd ismételje meg a hőérzékeny papír-tesztet – addig, amíg a nyomaték az egész felületen egyenletes nem lesz.
A mérlegelés érvényességének ellenőrzése mindkét állomáson szabványos DTF tesztalapokkal
Az egyes állomások kalibrálása után ellenőrizze állomások közötti az azonos tesztelési körülmények alkalmazásával való konzisztencia érdekében készítsen két DTF-teszthalmozó anyagot: ugyanolyan textíliatípust, ugyanolyan átviteli mintát, ugyanolyan előnyomási nedvességszintet és azonos gépbeállításokat használva. Az egyiket a A. állomáson, a másikat a B. állomáson nyomja meg a szokásos ciklus szerint. Az illeszkedést azonnal értékelje lehúzásos vizsgálattal és szemrevételezéssel – ellenőrizze a kép elmosódását (ghosting), a szélek felemelkedését vagy az átvitel hiányosságát. Bármilyen aszimmetria a maradék nyomáskülönbségre utal. Ha rendelkezésre áll, használjon hordozható nyomásmérőt a tényleges terhelés alatti erő mérésére mindkét állomáson – az 5 PSI-t meghaladó különbségek erősen összefüggésben állnak a látható kimeneti eltérésekkel. Ellenőrizze újra a csúsztatólapok (shim) réseit a gyengébb teljesítményt nyújtó állomáson, és állítsa be a rögzítőelemeket vagy a szabályozó beállításait addig, amíg mindkét állomás azonos, tiszta átviteleket nem biztosít. Ismételje meg ezt az ellenőrzést karbantartás után, anyagváltáskor vagy évszakváltáskor, illetve páratartalom-változás esetén, hogy folyamatosan biztosítsa a megrendelések közötti ismételhetőséget.
Gyakori nyomáskiegyensúlyozatlansági okok elhárítása kétállomásos üzemelés során
Légrendszer-szivárgások, egyenetlen levegőellátás és szabályozó eltolódás
A legtöbb állomásról-állomásra jelentkező egyensúlytalanság a légrendszerben kezdődik. A kulcsfontosságú hibahelyek:
- Levegőszivárgás a gyorscsatlakozókban, mágnesszelepek tömítéseiben vagy a csőcsatlakozókban, amelyek nyomásvesztést okoznak egy adott állomáson.
- Túl kis átmérőjű vagy behajlott levegővezetékek, amelyek korlátozzák az áramlást, különösen akkor, ha mindkét állomás egyszerre működik.
- Szabályozó eltolódás – belső szelepkopás miatt a beállított érték lassan elmozdul a működés során, így a cél nyomás idővel megváltozik.
A diagnosztika kezdődjön szappanos víz segítségével végzett szivárgásvizsgálattal minden csatlakozón, valamint hallgatózás a mágnesszelepek közelében a sziszegés után. Ellenőrizze a kompresszor kimeneti nyomását: legalább 6 bar (87 psi) a gép bemenetén terhelés alatt , kalibrált manométerrel mérve. Cserélje ki minden olyan szabályozót, amelynél mérhető eltolódás tapasztalható (5 perces ciklus alatt több mint 2 PSI eltérés). Egy 2023-as nyomdai felmérés mezői adatai szerint három-négy laza csatlakozó meghúzása majdnem a jelentett kétállomásos nyomásproblémák 40%-át oldotta meg.
Elhasználódott nyomólapok, meghajlott csuklók vagy aszimmetrikus felszerelés, amely befolyásolja az állomás szimmetriáját
A mechanikai degradáció akkor is felülírhatja a tökéletes levegőellátást. Ellenőrizze a következőket:
- Nyomólap deformációja: egy vonalzó és egy hézagmérő segítségével – ha a felületen 0,1 mm-nél nagyobb hézagokat észlel, újrafelületelésre vagy cserére van szükség.
- Meghajlott vagy laza csuklócsapok, amelyek elforgató mozgást engednek, és így növekedett nyomást okoznak a zárás vezető szélén.
- Aszimmetrikus alapfelszerelés egyenetlen padlószintezés, meghajlott tartókeretek vagy elmozdult rögzítőcsavarok miatt.
A rutin karbantartás során zárja le minden állomást egy standard másolópapírlapra, és mérje meg a sarkoknál lévő hézagokat hézagmérővel. A sarkok közötti eltérés a csuklók vagy a keret problémájára utal. A gyártó szervizadatbázisa szerint a munkaasztal szintezésének kijavítása egyedül 2024-ben a dokumentált nyomás-egyenlőtlenségi esetek 25%-át oldotta fel – ez hangsúlyozza, milyen alapvető a mechanikai stabilitás a nyomásállandóság szempontjából.
Fejlett nyomásállandósági funkciók a modern kétállomásos hőnyomó gépekben
A modern, kettős állomásos hőnyomó gépek automatizálást építenek be a manuális kalibráció találgatásának kiküszöbölésére. Az önszabályozó lemezrendszer dinamikusan kiegyenlíti a kisebb deformációkat vagy az anyagvastagság-ingadozásokat, így egyenletes nyomóerőt biztosít mindkét állomáson. A digitális nyomásszabályozók – ±1 PSI pontosságra kalibráltak – az analóg forgógombokat váltják fel, és ismételhető, terhelés-kiegyenlített erőt nyújtanak környezeti feltételektől függetlenül. A programozható vezérlők anyag-specifikus hőmérséklet–nyomás–idő profilokat tárolnak, lehetővé téve az egygombos visszahívást pamutra, poliészterre vagy kevert szövetekre. A valós idejű figyelő rendszer riasztja az üzemeltetőt az eltérésekről, mielőtt azok befolyásolnák a kimenetet, míg az automatizált igazítási folyamatok beépített érzékelőket használnak a lemezek párhuzamosságának ellenőrzésére ciklusonként. A lézeres pozicionálás tovább csökkenti a beállítási hibát, és biztosítja a következetes DTF ragasztódást ciklusonkénti eltolódás nélkül. Ezek a funkciók a nyomáskezelést egy reaktív, szakértelemre épülő feladatból egy előrejelezhető, adatvezérelt folyamattá alakítják – közvetlenül támogatva az ISO 9001-hez igazított gyártási szabványokat, és csökkentve az operátori tapasztalatra való kizárólagos támaszkodást.
GYIK
Miért fontos a nyomáskiegyenlítés egy kétállásos melegprés gépben?
A nyomáskiegyenlítés biztosítja az egyenletes erőeloszlást mindkét állomáson, megakadályozva a nyomtatási hibákat, például a kép utóképét (ghosting), az élek felemelkedését és az egyenetlen átvitelragasztást.
Hogyan befolyásolhatja a préslap elmozdulása a DTF-átvitel minőségét?
A préslap elmozdulása egyenetlen nyomáskoncentrációt eredményez, csökkentve a ragasztást, és olyan nyomtatványokat okozva, amelyek széleken tömörnek, középen viszont halványabbnak tűnnek.
Mi az ajánlott módszer a nyomás kalibrálására?
Nyomásmérők, csúsztatópróbák és hőérzékeny papír elemzése segítségével ellenőrizhető és beállítható a nyomáseloszlás minden préslapon.
Mi okozza az állomásról állomásra mutatkozó nyomásingadozásokat?
A légrendszer szivárgásai, a levegőellátás egyenetlenségei, a szabályzók eltolódása és a mechanikai kopás gyakori okozói.
Megoldják-e a modern melegprés gépek a nyomásingadozásokat?
Igen, a fejlettebb modellek automatizálást, önkiegyenlítő préslaprendszereket és digitális nyomásszabályzókat tartalmaznak, hogy következetes és pontos működést biztosítsanak.
Tartalomjegyzék
- Miért fontos a nyomásegyensúly egy kétállásos hőnyomó gépnél
- Lépésről lépésre történő nyomáskalibrálás kétállásos melegítőprés-gépnél
- Gyakori nyomáskiegyensúlyozatlansági okok elhárítása kétállomásos üzemelés során
- Fejlett nyomásállandósági funkciók a modern kétállomásos hőnyomó gépekben
-
GYIK
- Miért fontos a nyomáskiegyenlítés egy kétállásos melegprés gépben?
- Hogyan befolyásolhatja a préslap elmozdulása a DTF-átvitel minőségét?
- Mi az ajánlott módszer a nyomás kalibrálására?
- Mi okozza az állomásról állomásra mutatkozó nyomásingadozásokat?
- Megoldják-e a modern melegprés gépek a nyomásingadozásokat?

