
 EN
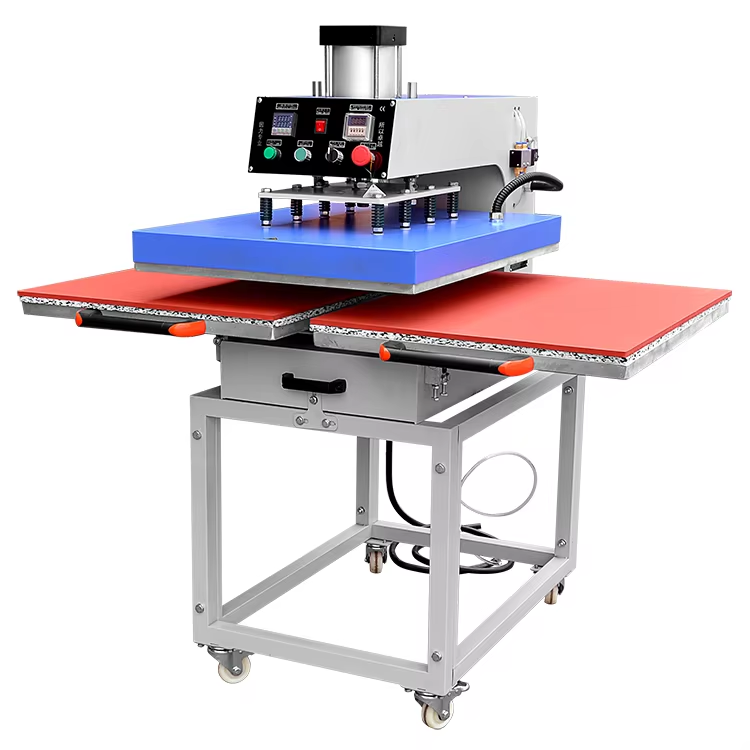
Tại sao cân bằng áp lực lại quan trọng đối với máy ép nhiệt hai trạm
Chỉ cần chênh lệch áp lực nhỏ giữa các trạm hoặc trong cùng một mặt ép cũng có thể gây ra khuyết tật in rõ rệt — làm giảm chất lượng sản xuất, tăng tỷ lệ phế phẩm và dẫn đến thất bại sau khi giặt.
Hệ quả của mất cân bằng: bóng mờ, bong mép và độ bám dính chuyển nhiệt DTF không đồng nhất
Khi áp suất quá cao, màng DTF bị nén quá mức, khiến mực lan rộng và tạo ra các hình ảnh ma nhạt bên cạnh thiết kế mong muốn—làm suy giảm chi tiết tinh xảo và độ chính xác về vị trí. Áp suất thấp ngăn cản việc nóng chảy hoàn toàn bột keo DTF, dẫn đến khả năng bám dính kém lên vải; sau khi nguội, mép in bị bong lên và sản phẩm không đạt yêu cầu kiểm tra bóc tách tiêu chuẩn. Sự chênh lệch lực giữa các trạm là đặc biệt nghiêm trọng đối với máy ép nhiệt hai trạm: thiếu hụt 10 psi (ví dụ: 50 psi ở bên trái so với 40 psi ở bên phải) trực tiếp gây ra hiện tượng bám dính không đồng đều, các vùng màu nhạt và những khu vực đốm lấm tấm, tối sẫm do bột keo không nóng chảy đồng nhất. Vì quy trình DTF phụ thuộc vào năng lượng nhiệt và và cơ học chính xác để kích hoạt lớp keo, nên áp suất không đồng đều làm suy yếu độ bền liên kết ở cấp độ vi mô—các khuyết tật thường chỉ xuất hiện sau khi giặt, dẫn đến tình trạng trả hàng và tái chế tốn kém. Việc kiểm tra định kỳ bằng đồng hồ đo áp suất đã hiệu chuẩn giữa các lần chạy giúp phát hiện sớm sự sai lệch trước khi ảnh hưởng đến thành phẩm.
Cách sự lệch tâm của bàn ép và độ sai lệch giữa các trạm làm giảm độ đồng đều của bản in
Sự lệch tâm của bàn ép là nguyên nhân gốc phổ biến nhất gây ra sự phân bố lực ép không đồng đều. Nếu bàn ép trên và bàn ép dưới không song song hoàn toàn với nhau, lực tiếp xúc sẽ tập trung tại các góc trong khi vùng trung tâm nhận được lực ép không đủ — dẫn đến độ bám dính theo dạng gradient, khiến phần in trông chắc chắn ở viền nhưng bị nhạt màu hoặc không đầy đủ ở giữa. Sự mài mòn cơ học ở bản lề, các tấm gắn bị cong vênh hoặc biến dạng khung do sử dụng lâu ngày có thể tạo ra độ nghiêng tinh tế, khiến bàn ép đóng không đều. Ở cấu hình hai trạm, các cụm cơ học độc lập có thể mất đồng bộ: một trạm duy trì khe hở 0,2 mm trong khi trạm kia đóng lại ở mức 0,4 mm — chênh lệch nhỏ này tương ứng với sai lệch lên tới 30% về lực kẹp hiệu dụng. Đặc biệt, cả hai trạm thường chia sẻ chung một thiết lập áp suất trên bảng điều khiển, che giấu sự khác biệt này cho đến khi các lỗi xuất hiện. Phân tích giấy nhiệt và kiểm tra bằng lá đệm (shim) có thể phát hiện đáng tin cậy những bất thường này, nhưng nếu không có hành động khắc phục, độ đồng đều sẽ suy giảm và tỷ lệ phế phẩm tăng lên. Đảm bảo bàn ép luôn song song và ổn định là nền tảng để đạt chất lượng chuyển nhiệt DTF nhất quán.
Hiệu chuẩn áp suất từng bước cho máy ép nhiệt hai trạm
Hiệu chuẩn thủ công bằng đồng hồ đo áp suất, kiểm tra bằng tấm đệm và phân tích giấy nhiệt
Bắt đầu bằng việc kiểm tra áp suất nguồn khí: đối với máy ép nhiệt hai trạm dùng khí nén, áp suất đầu ra của bộ điều chỉnh phải duy trì ổn định trong khoảng 40–60 PSI—đây là dải áp suất tối ưu cho quy trình chuyển nhiệt DTF. Nếu máy của bạn không có đồng hồ đo tích hợp, hãy sử dụng thiết bị kiểm tra áp suất nối tiếp trên đường ống khí để đảm bảo độ chính xác. Tiếp theo, thực hiện kiểm tra bằng tấm đệm lạnh: khi máy đang mở và nguội, đặt các lá thước khe hở hoặc tấm đệm chuẩn xác vào cả bốn góc của bàn ép dưới. Từ từ đóng máy ép lại và ghi lại độ dày lớn nhất của tấm đệm vẫn cho phép máy khép kín hoàn toàn. Sự chênh lệch lớn hơn 0,05 mm giữa các góc xác nhận tình trạng nghiêng bàn ép. Để kiểm tra động, đặt giấy nhiệt (hoặc màng cảm áp) phủ kín toàn bộ bề mặt bàn ép, đóng máy ép ở nhiệt độ vận hành trong 3–5 giây, sau đó kiểm tra dấu in. Độ đậm đồng đều của màu cho thấy áp lực phân bố đều; những vùng nhạt hoặc không hiện dấu in cho thấy khu vực tiếp xúc kém. Điều chỉnh từng bước vít cân bằng bàn ép hoặc bộ điều chỉnh khí nén—rồi lặp lại kiểm tra bằng giấy nhiệt—cho đến khi dấu in đạt độ phủ đồng đều trên toàn bộ bề mặt.
Xác minh cân bằng giữa cả hai trạm bằng các chất nền kiểm tra DTF tiêu chuẩn
Sau khi hiệu chuẩn từng trạm riêng lẻ, xác minh giữa các trạm tính nhất quán bằng cách sử dụng các điều kiện thử nghiệm giống hệt nhau. Chuẩn bị hai vật liệu nền thử nghiệm DTF: cùng loại vải, cùng thiết kế chuyển nhiệt, cùng mức độ ẩm trước khi ép và các cài đặt máy giống nhau. Ép một mẫu tại Trạm A và mẫu kia tại Trạm B bằng chu kỳ tiêu chuẩn của bạn. Đánh giá ngay độ bám dính thông qua phép kiểm tra bóc tách (peel test) và kiểm tra trực quan để phát hiện hiện tượng mờ (ghosting), nâng mép hoặc chuyển nhiệt không đầy đủ. Bất kỳ sự khác biệt nào giữa hai trạm đều cho thấy sự mất cân bằng áp lực còn tồn tại. Nếu có sẵn, hãy dùng đồng hồ đo áp lực cầm tay để đo lực thực tế dưới tải tại cả hai trạm — chênh lệch vượt quá 5 PSI thường liên hệ chặt chẽ với sự khác biệt dễ nhận thấy trong kết quả đầu ra. Kiểm tra lại khe hở của các tấm đệm (shim) tại trạm hoạt động kém hơn và điều chỉnh phần cứng gắn kết hoặc cài đặt bộ điều tiết cho đến khi cả hai trạm đều tạo ra sản phẩm chuyển nhiệt sạch và giống hệt nhau. Lặp lại quy trình xác minh này sau mỗi lần bảo trì, thay đổi vật liệu hoặc biến động độ ẩm theo mùa nhằm duy trì tính lặp lại giữa các đơn hàng.
Xử lý sự cố các nguyên nhân phổ biến gây mất cân bằng áp lực trong vận hành hai trạm
Rò rỉ hệ thống khí nén, cung cấp khí không đều và trôi điểm đặt của bộ điều áp
Hầu hết các tình trạng mất cân bằng giữa các trạm bắt nguồn từ hệ thống khí nén. Các điểm hỏng chủ yếu bao gồm:
- Rò khí tại các khớp nối nhanh, gioăng van điện từ hoặc đầu nối ống mềm — gây thất thoát áp suất ưu tiên sang một trạm.
- Đường ống khí có đường kính quá nhỏ hoặc bị gập khúc, làm hạn chế lưu lượng — đặc biệt khi cả hai trạm hoạt động đồng thời.
- Trôi điểm đặt của bộ điều áp — do mài mòn bên trong van khiến giá trị cài đặt thay đổi dần trong quá trình vận hành, dẫn đến áp suất mục tiêu biến đổi theo thời gian.
Bắt đầu chẩn đoán bằng phép thử rò rỉ bằng dung dịch xà phòng trên mọi khớp nối và lắng nghe tiếng xì gần các van điện từ. Xác nhận đầu ra của máy nén đáp ứng yêu cầu tối thiểu: ít nhất 6 bar (87 psi) tại đầu vào máy, dưới tải đo bằng đồng hồ đo đã hiệu chuẩn. Thay thế bất kỳ bộ điều áp nào cho thấy hiện tượng trôi rõ rệt (>2 PSI chênh lệch trong chu kỳ 5 phút). Dữ liệu thực tế từ cuộc khảo sát năm 2023 tại một xưởng in cho thấy việc siết chặt chỉ ba đến bốn khớp nối lỏng lẻo đã giải quyết gần 40% các khiếu nại về áp suất ở chế độ hai trạm.
Các tấm ép bị mòn, bản lề bị cong hoặc cách lắp đặt không đối xứng làm ảnh hưởng đến độ đối xứng của trạm
Sự suy giảm cơ học có thể làm mất hiệu lực ngay cả nguồn cung khí nén hoàn hảo. Kiểm tra các yếu tố sau:
- Biến dạng tấm ép: dùng thước thẳng và thước lá để đo — khe hở lớn hơn 0,1 mm trên bề mặt cho thấy cần mài lại hoặc thay thế tấm ép.
- Chốt bản lề bị cong hoặc lỏng gây độ rơ xoay, dẫn đến áp suất cao hơn tại mép trước khi đóng.
- Cách lắp đặt bệ không đối xứng do sàn không cân bằng, khung đỡ bị cong hoặc bu-lông neo bị dịch chuyển.
Trong bảo trì định kỳ, đóng từng trạm lên một tờ giấy in tiêu chuẩn và đo khe hở tại các góc bằng thước lá. Sự chênh lệch giữa các góc cho thấy vấn đề ở bản lề hoặc khung. Dữ liệu dịch vụ từ nhà sản xuất cho thấy việc hiệu chỉnh lại độ cân bằng của bàn làm việc riêng đã giải quyết 25% số ca mất cân bằng được ghi nhận trong năm 2024 — điều này nhấn mạnh tầm quan trọng nền tảng của độ ổn định cơ học đối với tính nhất quán của áp suất.
Các tính năng nâng cao đảm bảo tính nhất quán của áp suất trên các máy ép nhiệt hai trạm hiện đại
Các máy ép nhiệt hiện đại hai trạm tích hợp tự động hóa nhằm loại bỏ việc hiệu chỉnh thủ công dựa trên suy đoán. Các hệ thống bàn ép tự cân bằng bù trừ động các biến dạng nhỏ hoặc sự khác biệt về độ dày vật liệu, duy trì lực ép đồng đều trên cả hai trạm. Các bộ điều chỉnh áp suất kỹ thuật số—hiệu chuẩn với độ chính xác ±1 PSI—thay thế các núm điều khiển tương tự, cung cấp lực ép lặp lại được và bù tải bất kể điều kiện môi trường xung quanh. Các bộ điều khiển lập trình được lưu trữ các hồ sơ nhiệt độ–áp suất–thời gian riêng cho từng loại chất nền, cho phép gọi lại chỉ bằng một thao tác chạm đối với vải cotton, polyester hoặc vải pha. Màn hình giám sát thời gian thực cảnh báo người vận hành về các sai lệch trước khi chúng ảnh hưởng đến thành phẩm, trong khi các quy trình căn chỉnh tự động sử dụng cảm biến tích hợp để kiểm tra độ song song của bàn ép giữa các chu kỳ. Định vị hỗ trợ bằng tia laze còn giảm thêm sai số thiết lập, đảm bảo độ bám dính DTF nhất quán mà không bị trôi lệch giữa các chu kỳ. Những tính năng này chuyển quản lý áp suất từ một nhiệm vụ phản ứng và phụ thuộc vào tay nghề sang một quy trình có thể dự báo và dựa trên dữ liệu—hỗ trợ trực tiếp các tiêu chuẩn sản xuất phù hợp với ISO 9001 và giảm sự phụ thuộc vào kinh nghiệm cá nhân của người vận hành.
Câu hỏi thường gặp
Tại sao cân bằng áp lực lại quan trọng đối với máy ép nhiệt hai trạm?
Cân bằng áp lực đảm bảo phân bố lực đồng đều trên cả hai trạm, ngăn ngừa các khuyết tật in như hiện tượng bóng mờ (ghosting), nhấc mép và độ bám dính chuyển nhiệt không đồng nhất.
Lệch trục bàn ép ảnh hưởng thế nào đến chất lượng chuyển DTF?
Lệch trục bàn ép khiến áp lực tập trung không đều, làm suy giảm độ bám dính và gây ra hiện tượng in đậm ở mép nhưng nhạt ở trung tâm.
Phương pháp hiệu chuẩn áp lực được khuyến nghị là gì?
Sử dụng đồng hồ đo áp lực, thử nghiệm bằng tấm đệm (shim) và phân tích giấy nhiệt để xác minh và điều chỉnh phân bố áp lực trên toàn bộ các bàn ép.
Nguyên nhân nào gây mất cân bằng giữa các trạm?
Rò rỉ hệ thống khí nén, sự bất ổn trong nguồn cung cấp khí, sai lệch của bộ điều chỉnh áp suất và suy giảm cơ học là những nguyên nhân phổ biến.
Các máy ép nhiệt hiện đại có khắc phục được tình trạng áp lực không đồng đều không?
Có, các mẫu máy tiên tiến tích hợp tự động hóa, hệ thống bàn ép tự cân bằng và bộ điều chỉnh áp suất kỹ thuật số nhằm đảm bảo hoạt động ổn định và chính xác.
Mục Lục
- Tại sao cân bằng áp lực lại quan trọng đối với máy ép nhiệt hai trạm
- Hiệu chuẩn áp suất từng bước cho máy ép nhiệt hai trạm
- Xử lý sự cố các nguyên nhân phổ biến gây mất cân bằng áp lực trong vận hành hai trạm
- Các tính năng nâng cao đảm bảo tính nhất quán của áp suất trên các máy ép nhiệt hai trạm hiện đại
-
Câu hỏi thường gặp
- Tại sao cân bằng áp lực lại quan trọng đối với máy ép nhiệt hai trạm?
- Lệch trục bàn ép ảnh hưởng thế nào đến chất lượng chuyển DTF?
- Phương pháp hiệu chuẩn áp lực được khuyến nghị là gì?
- Nguyên nhân nào gây mất cân bằng giữa các trạm?
- Các máy ép nhiệt hiện đại có khắc phục được tình trạng áp lực không đồng đều không?

