
 EN
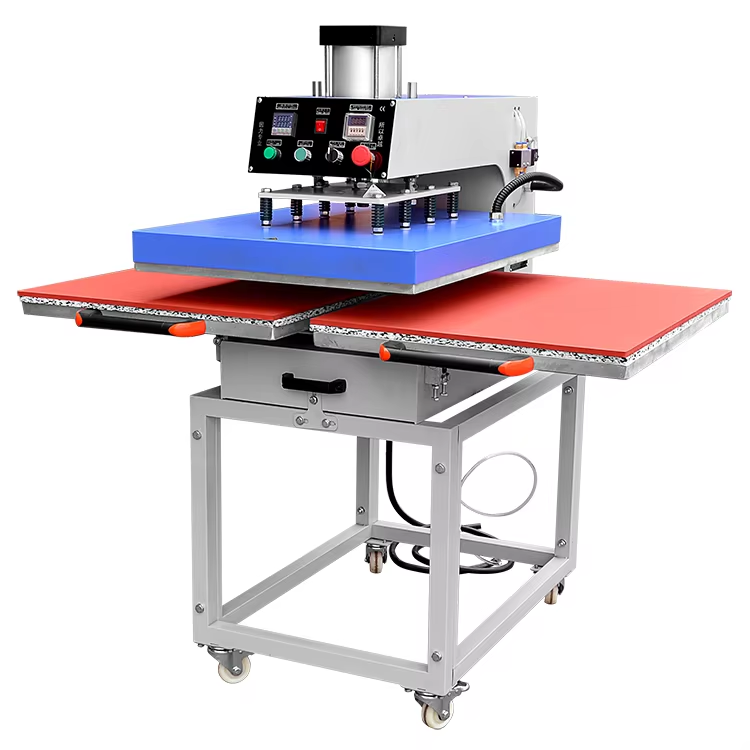
Perché il bilanciamento della pressione è fondamentale in una macchina termopressa a doppia stazione
Anche minime variazioni di pressione tra le stazioni o all’interno di un singolo piatto possono causare difetti visibili nella stampa, riducendo la qualità produttiva, aumentando il tasso di scarti e provocando insuccessi nei lavaggi successivi.
Conseguenze del mancato bilanciamento: effetto fantasma, sollevamento dei bordi e adesione non uniforme dei trasferimenti DTF
Quando la pressione è troppo elevata, il film DTF si comprime eccessivamente, causando la diffusione dell’inchiostro e la formazione di deboli immagini fantasma accanto al disegno previsto, con conseguente perdita di dettagli fini e di precisione nel posizionamento. Una pressione troppo bassa impedisce la completa fusione della polvere adesiva DTF, provocando un’adesione insufficiente al tessuto; dopo il raffreddamento, i bordi si sollevano e le stampe non superano i normali test di distacco. Una forza non uniforme tra le diverse stazioni è particolarmente problematica nelle presse termiche a doppia stazione: una differenza di 10 psi (ad esempio, 50 psi a sinistra contro 40 psi a destra) causa direttamente un’adesione irregolare, macchie sbiadite e aree punteggiate e opache dove la polvere non fonde in modo uniforme. Poiché il processo DTF dipende da un’energia termica e e meccanica precisa per attivare lo strato adesivo, una pressione non uniforme compromette l’integrità del legame a livello microscopico: i difetti spesso emergono soltanto dopo il lavaggio, causando resi costosi e necessità di ritrattamento. La verifica periodica, effettuata con un manometro tarato tra una corsa e l’altra, consente di rilevare eventuali deviazioni prima che influiscano sul risultato finale.
Come il disallineamento della piastra e la varianza da stazione a stazione degradano l'uniformità di stampa
Un’allineamento errato delle piastre è la causa principale più comune di una distribuzione non uniforme della pressione. Se le piastre superiore e inferiore non sono perfettamente parallele, la forza di contatto si concentra negli angoli, mentre il centro riceve una pressione insufficiente, generando un’adesione graduale: le stampe appaiono solide ai bordi ma sbiadite o incomplete al centro. L’usura meccanica delle cerniere, le piastre di fissaggio deformate o la distorsione del telaio nel tempo introducono un’inclinazione impercettibile, causando una chiusura non uniforme della piastra. Nei configurazioni a due stazioni, gli assi meccanici indipendenti possono perdere sincronia: una stazione potrebbe mantenere un gioco di 0,2 mm, mentre l’altra si chiude con un gioco di 0,4 mm — una differenza che si traduce in una variazione fino al 30% della forza effettiva di serraggio. In modo critico, entrambe le stazioni condividono spesso un’unica impostazione di pressione sul pannello di controllo, mascherando tale discrepanza finché non compaiono difetti. L’analisi su carta termosensibile e i test con fogli di spessore (shim) rivelano in modo affidabile queste incongruenze, ma senza interventi correttivi l’uniformità peggiora e i tassi di scarto aumentano. Garantire piastre parallele e stabili è fondamentale per ottenere una qualità costante nei trasferimenti DTF.
Calibrazione della pressione passo dopo passo per una macchina termopressa a doppia stazione
Calibrazione manuale mediante manometri, test con fogli di spessore e analisi su carta termosensibile
Iniziare verificando la pressione dell’aria: per le presse termiche pneumatiche a doppia stazione, l’uscita del regolatore deve mantenere costantemente un valore compreso tra 40 e 60 PSI — intervallo ottimale per i trasferimenti DTF. Se la macchina non dispone di un manometro integrato, utilizzare un tester di pressione in linea sulla tubazione dell’aria per garantire precisione. Successivamente, eseguire un test con distanziali a freddo: con la macchina aperta e a temperatura ambiente, posizionare spessori di riferimento (feeler gauges) o distanziali di precisione su tutti e quattro gli angoli della piastra inferiore. Chiudere lentamente la pressa e registrare lo spessore massimo del distanziale che consenta comunque una chiusura completa. Una differenza superiore a 0,05 mm tra gli angoli conferma un’inclinazione della piastra. Per una validazione dinamica, posizionare carta termosensibile (o pellicola sensibile alla pressione) sull’intera superficie della piastra, chiudere la pressa alla temperatura operativa per 3–5 secondi, quindi ispezionare l’impronta lasciata. Un’intensità cromatica uniforme indica una distribuzione omogenea della pressione; aree sbiadite o prive di impronta rivelano zone di contatto insufficiente. Regolare gradualmente le viti di livellamento della piastra o il regolatore pneumatico — e ripetere il test con la carta termosensibile — fino a ottenere una copertura coerente su tutta la superficie.
Verifica dell’equilibrio tra entrambe le stazioni con substrati di prova DTF standardizzati
Dopo la calibrazione individuale delle stazioni, verificare tra stazioni coerenza utilizzando condizioni di prova identiche. Preparare due substrati per il test DTF: stesso tipo di tessuto, stesso disegno da trasferire, stesso livello di umidità pre-press e identiche impostazioni della macchina. Effettuare la pressatura di uno nel Posto A e dell’altro nel Posto B utilizzando il ciclo standard. Valutare immediatamente l’adesione mediante test di distacco (peel test) e ispezione visiva per rilevare effetti fantasma (ghosting), sollevamento dei bordi o trasferimento incompleto. Qualsiasi asimmetria indica un disequilibrio residuo della pressione. Se disponibile, utilizzare un manometro portatile per misurare la forza effettiva sotto carico in entrambi i posti: differenze superiori a 5 PSI si correlano fortemente con variazioni visibili nell’output. Verificare nuovamente i giochi delle spessorature (shim) sul posto con prestazioni inferiori e regolare gli elementi di fissaggio o le impostazioni del regolatore fino a ottenere trasferimenti identici e impeccabili in entrambi i posti. Ripetere questa verifica dopo ogni intervento di manutenzione, cambio di materiale o variazioni stagionali di umidità, per garantire ripetibilità costante tra ordini.
Risoluzione dei problemi comuni legati al disequilibrio di pressione nel funzionamento a doppio posto
Perdite nel sistema pneumatico, erogazione d'aria non uniforme e deriva del regolatore
La maggior parte degli squilibri tra stazioni ha origine nel sistema pneumatico. I principali punti di guasto includono:
- Perdite d'aria nei raccordi a rapida connessione, nelle guarnizioni dei solenoidi o nei giunti flessibili che causano una dispersione di pressione preferenziale verso una singola stazione.
- Tubazioni dell'aria di sezione insufficiente o piegate che limitano il flusso, in particolare quando entrambe le stazioni vengono attivate contemporaneamente.
- Deriva del regolatore: l'usura interna della valvola provoca uno spostamento progressivo del valore impostato durante il funzionamento, modificando la pressione obiettivo nel tempo.
Avviare la diagnosi eseguendo un test con acqua saponata su tutti i raccordi e ascoltando attentamente eventuali sibili vicino ai solenoidi. Verificare che la pressione erogata dal compressore soddisfi i requisiti minimi: almeno 6 bar (87 psi) all'ingresso della macchina sotto carico , misurata con un manometro tarato. Sostituire qualsiasi regolatore che presenti una deriva misurabile (>2 psi di scostamento in un ciclo di 5 minuti). Dati raccolti sul campo in un sondaggio condotto nel 2023 in una tipografia hanno rivelato che il serraggio di soli tre-quattro raccordi allentati ha risolto quasi il 40% delle segnalazioni relative a problemi di pressione su stazioni doppie.
Piastre usurate, cerniere deformate o montaggio asimmetrico che influiscono sulla simmetria della stazione
Il degrado meccanico può annullare anche un’alimentazione d’aria perfetta. Ispezionare quanto segue:
- Deformazione delle piastre: utilizzare una riga metallica e una sonda di spessore — lacune superiori a 0,1 mm lungo la superficie indicano la necessità di rettifica o sostituzione.
- Perni di cerniera piegati o allentati che consentono gioco rotazionale, generando pressione maggiore sul bordo anteriore della chiusura.
- Montaggio asimmetrico della base causato da pavimento non livellato, telai di supporto deformati o bulloni di ancoraggio spostati.
Durante la manutenzione ordinaria, chiudere ogni stazione su un foglio di carta per fotocopie standard e misurare i giochi agli angoli con sonde di spessore. Una variazione tra gli angoli indica problemi alle cerniere o al telaio. I dati tecnici del produttore mostrano che, nel 2024, la semplice correzione del livellamento del banco di lavoro ha risolto il 25% dei casi documentati di squilibrio — a dimostrazione di quanto la stabilità meccanica sia fondamentale per la costanza della pressione.
Funzionalità avanzate per la costanza della pressione nelle moderne presse termiche a doppia stazione
Le moderne macchine termopressa a doppia stazione integrano l’automazione per eliminare la necessità di calibrazioni manuali approssimative. I sistemi di piastre autobilancianti compensano dinamicamente lievi deformazioni o variazioni nello spessore del materiale, mantenendo una forza uniforme su entrambe le stazioni. Regolatori digitali di pressione—calibrati con precisione di ±1 PSI—sostituiscono i quadranti analogici, garantendo una forza ripetibile e compensata rispetto al carico, indipendentemente dalle condizioni ambientali. I controllori programmabili memorizzano profili specifici per substrato (temperatura, pressione, tempo), consentendo il richiamo istantaneo con un solo tocco per cotone, poliestere o tessuti misti. Gli avvisi in tempo reale visualizzati sul monitor segnalano all’operatore eventuali scostamenti prima che influenzino il risultato finale, mentre le procedure automatiche di allineamento utilizzano sensori integrati per verificare la parallelità delle piastre tra un ciclo e l’altro. Il posizionamento assistito da laser riduce ulteriormente gli errori di impostazione, assicurando un’adesione DTF costante senza deriva tra i cicli. Queste caratteristiche trasformano la gestione della pressione da un’attività reattiva e dipendente dall’esperienza umana in un processo prevedibile e basato sui dati—supportando direttamente gli standard produttivi conformi a ISO 9001 e riducendo la dipendenza esclusiva dall’esperienza dell’operatore.
FAQ
Perché l'equilibrio della pressione è fondamentale in una macchina termopressa a doppia stazione?
L'equilibrio della pressione garantisce una distribuzione uniforme della forza su entrambe le stazioni, prevenendo difetti di stampa come l'effetto fantasma, il sollevamento dei bordi e un'adesione irregolare del trasferimento.
In che modo un'allineamento errato dei piatti può influenzare la qualità del trasferimento DTF?
Un'allineamento errato dei piatti concentra la pressione in modo non uniforme, riducendo l'adesione e facendo apparire le stampe omogenee ai bordi ma sbiadite al centro.
Qual è il metodo raccomandato per la calibrazione della pressione?
Utilizzare manometri, test con distanziali e analisi su carta termosensibile per verificare e regolare la distribuzione della pressione su tutti i piatti.
Quali fattori causano squilibri tra stazione e stazione?
Perdite nel sistema pneumatico, irregolarità nell'erogazione dell'aria, deriva dei regolatori e degrado meccanico sono cause comuni.
Le moderne macchine termopressa risolvono le incongruenze di pressione?
Sì, i modelli avanzati integrano automazione, sistemi di piatti autobilancianti e regolatori digitali della pressione per garantire operazioni costanti e precise.
Indice dei Contenuti
- Perché il bilanciamento della pressione è fondamentale in una macchina termopressa a doppia stazione
- Calibrazione della pressione passo dopo passo per una macchina termopressa a doppia stazione
- Risoluzione dei problemi comuni legati al disequilibrio di pressione nel funzionamento a doppio posto
- Funzionalità avanzate per la costanza della pressione nelle moderne presse termiche a doppia stazione
-
FAQ
- Perché l'equilibrio della pressione è fondamentale in una macchina termopressa a doppia stazione?
- In che modo un'allineamento errato dei piatti può influenzare la qualità del trasferimento DTF?
- Qual è il metodo raccomandato per la calibrazione della pressione?
- Quali fattori causano squilibri tra stazione e stazione?
- Le moderne macchine termopressa risolvono le incongruenze di pressione?

