
 EN
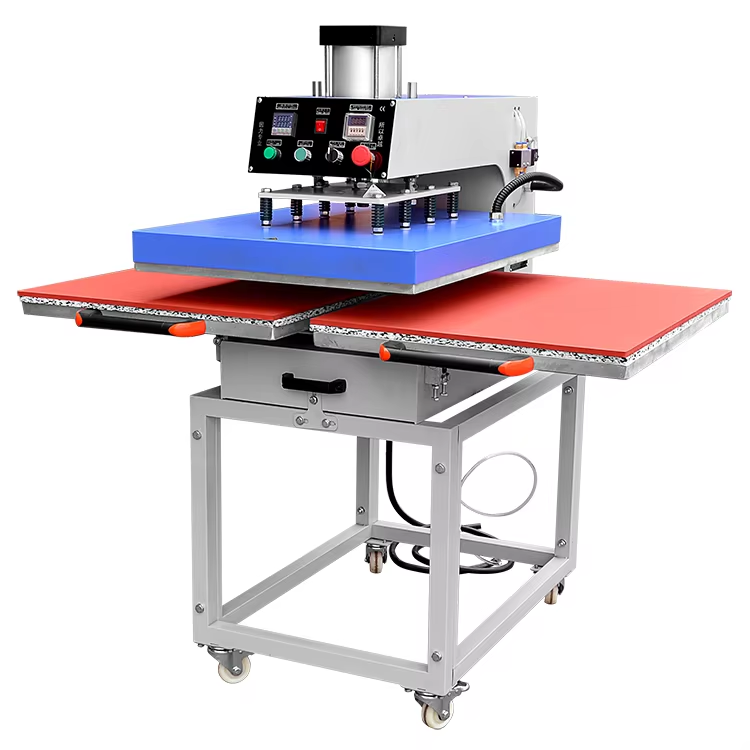
Hvorfor er trykbalance vigtig i en dobbeltstationeret varmepressemaskine
Selv små trykforskelle mellem stationer eller inden for én enkelt presseplade kan forårsage synlige printfejl – hvilket reducerer produktionskvaliteten, øger spildprocenten og udløser fejl efter vask.
Konsekvenser af ubalance: 'ghosting', løftning ved kanterne og inkonsekvent DTF-overførselsklæbning
Når trykket er for højt, bliver DTF-folien overkomprimeret, hvilket får blækket til at sprede sig og danne svage ghost-billeder ved siden af det ønskede motiv – hvilket nedbryder fin detaljering og registrering. Lavt tryk forhindrer fuldstændig smeltning af DTF-klejpulveret, hvilket resulterer i dårlig binding til stoffet; efter afkøling løfter kanterne sig, og printene består ikke standard peeling-tests. Inkonsistent kraft fra station til station er især problematisk i dobbelte stationer varmepressemaskiner: en mangel på 10 psi (f.eks. 50 psi på venstre side mod 40 psi på højre side) fører direkte til ujævn adhæsion, blege pletter og prikkede, matlige områder, hvor pulveret ikke smelter ensartet. Da DTF afhænger af præcis termisk og mekanisk energi til aktivering af klejlagen, kompromitterer ujævnt tryk bindingens integritet på mikroskopisk niveau – fejl opstår ofte først efter vask, hvilket fører til dyre retur- og genarbejdsomkostninger. Rutinemæssig verificering med en kalibreret trykmåler mellem kørsler registrerer afvigelse, inden den påvirker output.
Hvordan pladens forkert justering og variation mellem stationer forringer trykens ensartethed
Pladens forkerte justering er den hyppigste årsag til en ujævn trykfordeling. Hvis øverste og nederste plader ikke er helt parallelle, koncentreres kontaktkraften i hjørnerne, mens centrum modtager utilstrækkeligt tryk – hvilket skaber en gradueret klæbning, hvor print ser solide ud ved kanterne, men svage eller ufuldstændige i midten. Mekanisk slitage på hængsler, buede monteringsplader eller rammedeformation over tid introducerer en subtil kantning, der får pladen til at lukke ujævnt. I konfigurationer med to stationer kan uafhængige mekaniske samlinger komme ud af synk: én station kan f.eks. opretholde et 0,2 mm spalt, mens den anden lukker med et 0,4 mm spalt – en forskel, der svarer til op til 30 % variation i effektiv klemmekraft. Afgørende er, at begge stationer ofte deler én fælles trykindstilling på kontrolpanelet, hvilket skjuler denne forskel, indtil fejl opdages. Analyse af termopapir og shims-test kan pålideligt afsløre disse inkonsekvenser, men uden korrigerende handling vil ensartetheden forringes, og udskudsprocenten stige. At sikre parallelle og stabile plader er grundlaget for konsekvent DTF-overførselskvalitet.
Trin-for-trin-trykkalibrering af en dobbeltstationers varmepresmaskine
Manuel kalibrering ved brug af trykmålere, justeringsplader og termopapiranalyse
Start med at kontrollere luftforsyningspressuren: For pneumatiske varmepressemaskiner med dobbeltstation skal regulatorens udgang tryk konsekvent ligge mellem 40–60 PSI – det optimale interval for DTF-overførsler. Hvis din maskine ikke har en indbygget manometer, brug en inline-trykmåler på luftslangen for præcis måling. Udfør derefter en kold justeringsplade-test: Med maskinen åben og afkølet placeres følermålerplader eller præcisionsjusteringsplader i alle fire hjørner af den nederste plade. Luk pressemaskinen langsomt og notér den tykkeste justeringsplade, der stadig tillader fuld lukning. En variation på mere end 0,05 mm mellem hjørnerne bekræfter, at pladen er skæv. Til dynamisk validering lægges termopapir (eller trykfølsomt film) over hele pladens overflade, pressemaskinen lukkes ved driftstemperatur i 3–5 sekunder, og derefter inspiceres aftrykket. En ensartet farveintensitet indikerer jævn trykfordeling; svage eller manglende områder afslører zoner med lav kontakt. Justér pladens nivellerings-skruer eller den pneumatiske regulator trinvis – og gentag termopapir-testen – indtil dækningen er ensartet over hele overfladen.
Validerer balance over begge stationer med standardiserede DTF-testsubstrater
Efter individuel stationkalibrering verificer mellem stationer konsekvens ved brug af identiske testbetingelser. Forbered to DTF-testsubstrater: samme stoftype, samme overførselsdesign, samme fugtighedsniveau før presning og identiske maskinindstillinger. Pres ét i station A og det andet i station B ved hjælp af din standardcyklus. Vurder straks adhæsionen via peelingtest og visuel inspektion for ghosting, kantløftning eller ufuldstændig overførsel. Enhver asymmetri indikerer en resterende trykubalance. Hvis tilgængeligt, brug en bærbar trykmåler til at måle den faktiske kraft under belastning på begge stationer – forskelle på mere end 5 PSI korrelerer stærkt med synlig udgangsvariation. Kontroller igen afstandshåndtagene på den station, der yder dårligst, og juster monteringshardwaren eller regulatorindstillingerne, indtil begge giver identiske, rene overførsler. Gentag denne validering efter vedligeholdelse, materialeændringer eller sæsonbetingede luftfugtighedsændringer for at sikre gentagelighed på tværs af ordrer.
Fejlfinding af almindelige årsager til trykubalance i dual-station-drift
Luftsystemlækkager, uregelmæssig luftforsyning og regulatorafdrift
De fleste station-til-station-ubalancer har deres oprindelse i luftsystemet. Nøglefejlsteder inkluderer:
- Luftlækkager ved hurtigforbindelsesfittings, magnetventiltætninger eller slangesamlinger, der frigiver tryk foretrukket til én station.
- For små eller knækkede luftledninger, der begrænser strømningen, især når begge stationer aktiveres samtidigt.
- Regulatorafdrift – hvor indvendig ventilsletning forårsager indstillingens krybning under drift og ændrer måltrykket over tid.
Start fejlsøgningen med en sæbevand-lækkagetest på alle fittings og lyt efter hvislen i nærheden af magnetventiler. Bekræft, at kompressorens ydelse opfylder minimumskravene: mindst 6 bar (87 psi) ved maskinens indgang under belastning , målt med en kalibreret manometer. Udskift enhver regulator, der viser målbar afdrift (>2 PSI afvigelse over en 5-minutters cyklus). Feltdata fra en trykkeriundersøgelse fra 2023 viste, at blot at stramme tre til fire løse fittings løste næsten 40 % af de rapporterede trykproblemer ved dobbelte stationer.
Slidte plader, buede hængsler eller asymmetrisk montering, der påvirker stationsymmetrien
Mekanisk forringelse kan overvælde endda en perfekt luftforsyning. Inspectér for:
- Pladekrøbning: brug en ret linjal og et følerelement – mellemrum på over 0,1 mm over overfladen indikerer, at overfladen skal genbearbejdes eller udskiftes.
- Buede eller løse hængselstifter, der tillader roterende spil og skaber højere tryk ved lukkeklappens forreste kant.
- Asymmetrisk bundmontering på grund af ujævn gulvnivellering, buede støtterammer eller forskydte ankerbolte.
Under rutinemæssig vedligeholdelse lukkes hver station ned på et ark almindeligt kopipapir, og hjørnemellemrum måles med følerelementer. Variationer mellem hjørnerne peger på problemer med hængsler eller ramme. Producentens serviceoplysninger viser, at korrigering af arbejdsbænkens nivellering alene løste 25 % af dokumenterede uligheds tilfælde i 2024 – hvilket understreger, hvor grundlæggende mekanisk stabilitet er for trykkonstans.
Avancerede funktioner til trykkonstans i moderne dobbeltstationære varmepresmaskiner
Moderne dobbelte stationer til varmepresning integrerer automation for at eliminere manuel kalibrering og gætteri. Selvjusterende plade-systemer kompenserer dynamisk for mindre ujævnheder eller variationer i materiale-tykkelse og opretholder en jævn kraft over begge stationer. Digitale trykregulatorer – kalibreret til ±1 PSI – erstatter analoge skiver og leverer gentagelige, belastningskompenserede kræfter uanset omgivelsesforholdene. Programmerbare kontrollere gemmer temperatur-tryk-tids-profiler specifikt til underlag, hvilket gør det muligt med én tastetryk at genkalde indstillinger til bomuld, polyester eller blandede stoffer. Realtime-overvågning viser advarsler til operatører ved afvigelser, før de påvirker output, mens automatiserede justeringsrutiner bruger indbyggede sensorer til at verificere pladernes parallelitet mellem cyklusser. Laser-understøttet positionering reducerer yderligere opsætningsfejl og sikrer konsekvent DTF-hæftning uden afdrift mellem cyklusser. Disse funktioner transformerer trykstyring fra en reaktiv, færdighedsbaseret opgave til en forudsigelig, datadrevet proces – hvilket direkte understøtter produktionssystemer i overensstemmelse med ISO 9001 og mindsker afhængigheden af udelukkende operatørens erfaring.
Ofte stillede spørgsmål
Hvorfor er trykbalance afgørende i en dobbeltstationeret varmepressemaskine?
Trykbalance sikrer en jævn kraftfordeling på begge stationer og forhindrer trykdefekter som ghosting, kantløftning og inkonsekvent overførselsklæbning.
Hvordan kan pladejustering påvirke DTF-overførselskvaliteten?
Ukorrekt pladejustering koncentrerer trykket ulige og nedbryder klæbningen, hvilket får prints til at fremstå faste ved kanterne, men bleg i midten.
Hvad er den anbefalede metode til trykkalibrering?
Brug trykmålere, skiveprøver og termopapiranalyse til at validere og justere trykfordelingen på alle plader.
Hvad forårsager ubalance mellem stationer?
Lufttæthedsfejl i pneumatisk system, uregelmæssig luftforsyning, regulatorafdrift og mekanisk forringelse er almindelige årsager.
Løser moderne varmepressemaskiner trykuinkonsistenser?
Ja, avancerede modeller integrerer automatisering, selvjusterende pladesystemer og digitale trykregulatorer for at sikre konsekvent og præcis drift.
Indholdsfortegnelse
- Hvorfor er trykbalance vigtig i en dobbeltstationeret varmepressemaskine
- Trin-for-trin-trykkalibrering af en dobbeltstationers varmepresmaskine
- Fejlfinding af almindelige årsager til trykubalance i dual-station-drift
- Avancerede funktioner til trykkonstans i moderne dobbeltstationære varmepresmaskiner
- Ofte stillede spørgsmål

