
 EN
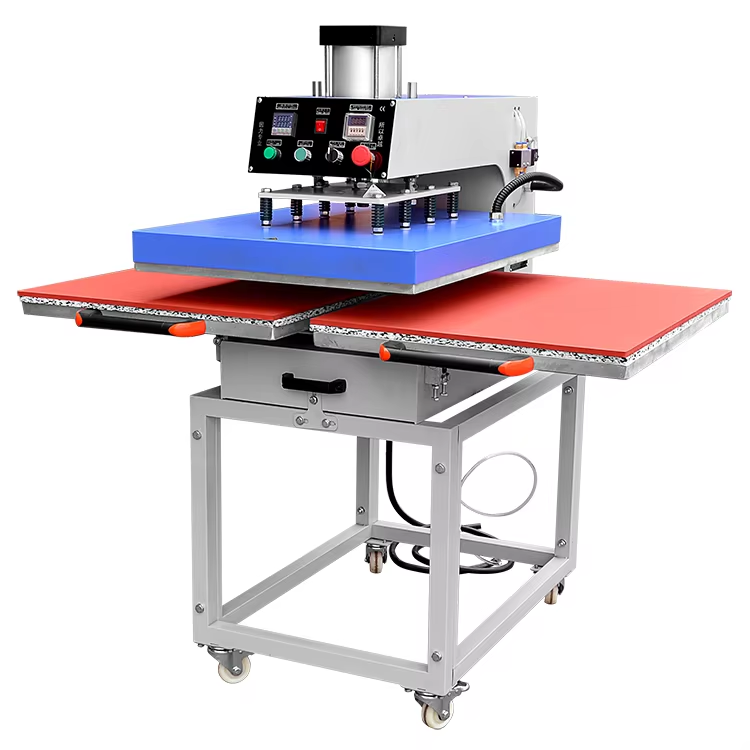
لماذا يكتسب توازن الضغط أهميةً بالغةً في الآلات الحرارية ذات المحطتين؟
حتى أصغر اختلافات الضغط بين المحطتين أو داخل لوحة ساخنة واحدة قد تتسبب في عيوب مرئية في الطباعة — ما يقلل من جودة الإنتاج، ويرفع معدلات الهدر، ويؤدي إلى فشل المنتج بعد الغسل.
النتائج المترتبة على عدم التوازن: التظليل، وانتفاخ الحواف، وضعف التصاق نقل DTF بشكل غير منتظم
عندما يكون الضغط مرتفعًا جدًّا، ينضغط فيلم الـ DTF بشكل مفرط، ما يؤدي إلى انتشار الحبر وإنتاج صور شبحية باهتة بجانب التصميم المقصود—مُسبِّبًا تآكل التفاصيل الدقيقة وانحراف التسجيل. أما الضغط المنخفض فيمنع الانصهار الكامل لمسحوق لاصق الـ DTF، فينتج عنه التصاق ضعيف بالقماش؛ وبعد التبريد، ترتفع الحواف وتُخفق الطباعة في اختبارات التقشير القياسية. ويكون عدم الاتساق في القوة بين المحطات مشكلةً بالغة خصوصًا في آلات الكبس الحراري ذات المحطتين: فنقصٌ قدره ١٠ رطل لكل إنش مربع (مثلًا: ٥٠ رطل/إينش² على اليسار مقابل ٤٠ رطل/إينش² على اليمين) يؤدي مباشرةً إلى التصاق غير متجانس، وبقع باهتة، ومناطق متبقعة وباهتة حيث يفشل المسحوق في الانصهار بشكل متجانس. وبما أن تقنية الـ DTF تعتمد على طاقة حرارية و وميكانيكية دقيقة لتنشيط الطبقة اللاصقة، فإن الضغط غير المتجانس يُضعف سلامة الالتصاق على المستوى المجهرى—ويظهر العيب غالبًا بعد الغسيل فقط، ما يؤدي إلى عمليات إرجاع مكلفة وإعادة معالجة. والتحقق الروتيني باستخدام مقياس ضغط معاد معايرته بين التشغيلات يكشف أي انحراف قبل أن يؤثر على الناتج.
كيف تؤدي عدم محاذاة اللوحة وتفاوت المحطات من محطة إلى أخرى إلى تدهور تجانس الطباعة
يُعَدُّ عدم انتظام سطح الضغط السبب الجذري الأكثر شيوعًا لتوزيع غير متساوٍ للقوة. فإذا لم يكُن السطحان العلوي والسفلي متوازيين تمامًا، فإن قوة التلامس تتركز عند الزوايا بينما لا تتلقى المنطقة المركزية ضغطًا كافيًا—مما يؤدي إلى التصاق تدريجي، حيث تبدو الطباعة صلبة عند الحواف لكنها باهتة أو ناقصة في المنتصف. وتؤدي التآكل الميكانيكي في المفاصل أو انحناء لوحات التثبيت أو تشوه الإطار بمرور الوقت إلى ميلٍ خفيفٍ يجعل سطح الضغط يُغلق بشكل غير متساوٍ. وفي التكوينات ذات المحطتين، قد تنحرف التجميعات الميكانيكية المستقلة عن التزامن: فقد تحافظ إحدى المحطتين على فجوة مقدارها ٠,٢ مم بينما تُغلق الأخرى عند فجوة مقدارها ٠,٤ مم—وهذا الفرق يُرْتَبِطُ بتبايُنٍ يصل إلى ٣٠٪ في قوة التثبيت الفعّالة. والأهم أن كلا المحطتين غالبًا ما تشتركان في إعداد واحد لقيمة الضغط على لوحة التحكم، مما يُخفي هذا التباين حتى تظهر العيوب. وتحليل ورق الحرارة واختبار الأقراص المعدنية الرقيقة (الشيم) يكشفان هذه التناقضات بكفاءة، لكن دون اتخاذ إجراءات تصحيحية، يتدهور التوحُّد وتزداد نسب الهدر. ولذلك فإن ضمان موازاة سطحي الضغط واستقرارهما يُشكِّل الأساس لتحقيق جودة ثابتة في عمليات النقل بالتقنية الرقمية المباشرة على القماش (DTF).
معايرة الضغط خطوة بخطوة لآلة ضغط حراري ذات محطتين
المعايرة اليدوية باستخدام مقاييس الضغط واختبارات الأقراص الرقيقة وتحليل الورق الحراري
ابدأ بالتحقق من ضغط إمداد الهواء: بالنسبة لآلات الضغط الحراري ذات المحطتين الهوائيتين، يجب أن يحافظ المنظم على مخرجاته باستمرار ضمن النطاق ٤٠–٦٠ رطل/بوصة مربعة (PSI)، وهو النطاق الأمثل لعمليات نقل تقنية DTF. وإذا كانت آلتك لا تحتوي على مقياس ضغط مدمج، فاستخدم جهاز اختبار ضغط على خط الهواء للحصول على قياس دقيق. بعد ذلك، نفّذ اختبار الوشاح البارد: مع بقاء الآلة مفتوحة وباردة، ضع مقاييس السماكة أو الوشائح الدقيقة عند الزوايا الأربع للصفيحة السفلية. أغلق الآلة تدريجيًّا وسجّل سمك أكبر وشاح لا يزال يسمح بالإغلاق الكامل. وإذا تجاوز الفرق بين الزوايا ٠,٠٥ مم، فهذا يؤكد وجود ميل في الصفيحة. وللتحقق الديناميكي، ضع ورقة حرارية (أو فيلمًا حساسًا للضغط) على سطح الصفيحة بالكامل، ثم أغلق الآلة عند درجة حرارة التشغيل لمدة ٣–٥ ثوانٍ، ثم افحص الأثر المطبوع. ويدل تجانس شدة اللون على توزيع متساوٍ للضغط، بينما تشير المناطق الباهتة أو المفقودة إلى مناطق ضعف التلامس. عدّل براغي معايرة الصفيحة أو منظم الهواء بشكل تدريجي، وأعد اختبار الورقة الحرارية حتى تصبح التغطية متجانسة على السطح بأكمله.
التحقق من التوازن بين المحطتين باستخدام ركائز الاختبار القياسية لـ DTF
بعد معايرة كل محطة على حدة، تأكّد من بين المحطتين الاتساق باستخدام ظروف الاختبار المتطابقة. أعدّ وسطين لاختبار نقل التصميم الحراري المباشر (DTF): نفس نوع القماش، ونفس التصميم المنقَل، ومستوى رطوبة مماثل قبل الضغط، وإعدادات آلية متطابقة تمامًا. اضغط أحد الوسطين في المحطة أ، والآخر في المحطة ب باستخدام دورة التشغيل القياسية. قيِّم التصاق الطبقة فورًا عبر اختبار السحب (peel testing) والتفتيش البصري للبحث عن ظاهرة التظليل (ghosting)، أو انتفاخ الحواف، أو انتقال غير كامل. وأي عدم تناسقٍ يشير إلى وجود اختلالٍ متبقٍ في ضغط العمل. وإذا توفرت، استخدم مقياس ضغط محمول لقياس القوة الفعلية تحت التحميل في كلتا المحطتين؛ فالاختلافات التي تتجاوز ٥ رطل/بوصة مربعة (PSI) ترتبط ارتباطًا وثيقًا بالتباين المرئي في الناتج. أعد فحص فجوات الصفائح التصحيحية (shim clearances) في المحطة الأقل أداءً، وعَدِّل تركيب المعدات أو إعدادات المنظم حتى تُحقِّق المحطتان انتقالًا نظيفًا ومتطابقًا تمامًا. كرر هذه الخطوات التحققية بعد أي صيانة، أو تغيير في المواد، أو تغيرات موسمية في الرطوبة للحفاظ على التكرارية عبر الطلبات.
استكشاف أسباب اختلال الضغط الشائعة في التشغيل ذي المحطتين
تسريبات في النظام الهوائي، وتوزيع غير متساوٍ للهواء، وانحراف في منظم الضغط
ينشأ معظم اختلالات التوازن بين المحطتين عادةً في النظام الهوائي. وأهم نقاط الفشل تشمل:
- تسريبات هواء عند وصلات الربط السريع، أو عند حشوات الملفات اللولبية، أو عند وصلات المواسير المرنة، ما يؤدي إلى تسريب الضغط بشكل تفضيلي نحو إحدى المحطتين.
- مواسير هوائية ذات قطر غير كافٍ أو مثنية مما يقيّد تدفق الهواء، لا سيما عند تشغيل المحطتين معًا في آنٍ واحد.
- انحراف منظم الضغط — حيث يؤدي اهتراء الصمام الداخلي إلى انزياح تدريجي في قيمة الضغط المُعدَّة أثناء التشغيل، ما يغيّر ضغط الهدف تدريجيًّا.
ابدأ التشخيص باختبار التسريب باستخدام محلول صابوني على جميع الوصلات، واستمع إلى أصوات الهسهسة قرب الملفات اللولبية. وتأكد من أن خرج الضاغط يفي بالمتطلبات الدنيا: لا يقل عن ٦ بار (٨٧ رطل/بوصة²) عند مدخل الجهاز تحت الحمل ، مقاسًا بمقياس معايَر بدقة. واستبدل أي منظم يُظهر انحرافًا قابلاً للقياس (>٢ رطل/بوصة² انحراف خلال دورة مدتها ٥ دقائق). وأظهرت بيانات ميدانية جُمعت في استبيان أُجري عام ٢٠٢٣ في مطبعة أن شدَّ ثلاث إلى أربع وصلات فضفاضة فقط حلَّ ما يقارب ٤٠٪ من الشكاوى المبلغ عنها المتعلقة بعدم تساوي الضغط في المحطتين.
اللوحات المُستهلكة، أو المفاصل المنحنية، أو التثبيت غير المتماثل الذي يؤثر على تماثل المحطة
يمكن أن تتغلب التدهورات الميكانيكية حتى على إمداد الهواء المثالي. فاحص ما يلي:
- انحناء اللوحة: استخدم مسطرة مستقيمة وقاطعة قياس الفجوات — إذا تجاوزت الفجوات ٠,١ مم عبر السطح، فهذا يدل على الحاجة إلى إعادة تسوية السطح أو استبدال اللوحة.
- مسامير المفاصل المنحنية أو الفضفاضة التي تسمح بالحركة الدورانية، مما يؤدي إلى ارتفاع الضغط عند الحافة الأمامية لإغلاق المحطة.
- التثبيت غير المتماثل للقاعدة بسبب عدم تسوية الأرضية، أو انحناء هياكل الدعم، أو انزياح البراغي المثبتة.
أثناء الصيانة الروتينية، أغلق كل محطة على ورقة نسخ عادية وقسّ الفجوات عند الزوايا باستخدام قواطع القياس. ويُشير التباين في قياسات الزوايا إلى وجود مشاكل في المفاصل أو الإطار. وتُظهر بيانات الخدمة الخاصة بالشركة المصنِّعة أن تصحيح تسوية منضدة العمل وحدها حلَّ ٢٥٪ من حالات عدم التوازن المسجلة في عام ٢٠٢٤ — ما يبرز مدى أهمية الاستقرار الميكانيكي كأساس لتحقيق اتساق الضغط.
الميزات المتقدمة لاتساق الضغط في آلات الكبس الحراري الحديثة ذات المحطتين
تدمج آلات كبس الحرارة الحديثة ذات المحطتين الأتمتة لتخلّص المشغلين من الحاجة إلى المعايرة اليدوية والتخمينية. وتوازن أنظمة اللوحات القابلة للضبط الذاتي بشكل ديناميكي أي تشوه طفيف أو تفاوت في سماكة المادة، مما يضمن توزيعاً متجانساً للقوة على كلتا المحطتين. وتحل المنظمات الرقمية للضغط—المُعايرة بدقة ±١ رطل/بوصة مربعة—محل المؤشرات التناظرية، فتوفر قوة قابلة للتكرار ومُعدّلة تلقائياً حسب الحمل، بغض النظر عن الظروف المحيطة. كما تخزّن وحدات التحكم القابلة للبرمجة ملفات إعدادات خاصة بكل نوع من المواد تشمل درجة الحرارة والضغط والزمن، ما يسمح باستدعائها بنقرة واحدة لمختلف الأقمشة مثل القطن أو البوليستر أو الأقمشة المخلوطة. وتنبّه شاشات المراقبة الفورية المشغلين عند حدوث أي انحراف قبل أن يؤثر ذلك في الناتج، بينما تستخدم إجراءات المحاذاة الآلية أجهزة استشعار مدمجة للتحقق من توازي اللوحات بين كل دورة وأخرى. وبفضل نظام تحديد المواقع بالليزر، تنخفض أخطاء الإعداد أكثر فأكثر، ويُضمن التصاق ثابت لتقنية الطباعة المباشرة على الأفلام (DTF) دون أي انجراف بين الدورات. وبهذه الميزات، تتحول إدارة الضغط من مهمة تفاعلية تعتمد على المهارة إلى عملية قابلة للتنبؤ بها ومستندة إلى البيانات—تدعم مباشرة معايير الإنتاج المتوافقة مع المواصفة القياسية الدولية ISO 9001، وتقلل الاعتماد الحصري على خبرة المشغل.
الأسئلة الشائعة
لماذا يُعَدُّ توازن الضغط أمرًا بالغ الأهمية في آلة ضغط حراري ذات محطتين؟
يُحقِّق توازن الضغط توزيعًا متجانسًا للقوة عبر المحطتين، ما يمنع عيوب الطباعة مثل الظلال الخفيفة (الغُشُوْش)، وارتفاع الحواف، والالتصاق غير المتساوي للنقل.
كيف يؤثر سوء محاذاة اللوح الساخن على جودة نقل تقنية DTF؟
يؤدي سوء محاذاة اللوح الساخن إلى تركيز الضغط بشكل غير متجانس، ما يُضعف التصاق النقل ويسبب ظهور الطباعة كأنها صلبة عند الحواف وباهتة في المركز.
ما الطريقة الموصى بها لمعايرة الضغط؟
استخدم مقاييس الضغط واختبارات الصفائح الرقيقة (shim) وتحليل الورق الحراري للتحقق من توزيع الضغط عبر جميع الألواح الساخنة وضبطه.
ما الأسباب التي تؤدي إلى اختلال التوازن بين المحطتين؟
من الأسباب الشائعة تسرب أنظمة الهواء المضغوط، وعدم انتظام إمداد الهواء، وانحراف المنظمات (regulators)، والتدهور الميكانيكي.
هل تحلّ الآلات الحرارية الحديثة مشكلة عدم انتظام الضغط؟
نعم، فالموديلات المتقدمة تتضمَّن أنظمة أتمتة، وألواحًا ساخنة ذاتية الموازنة، ومنظمات رقمية للضغط لضمان عملياتٍ متسقةٍ ودقيقةٍ.

