
 EN
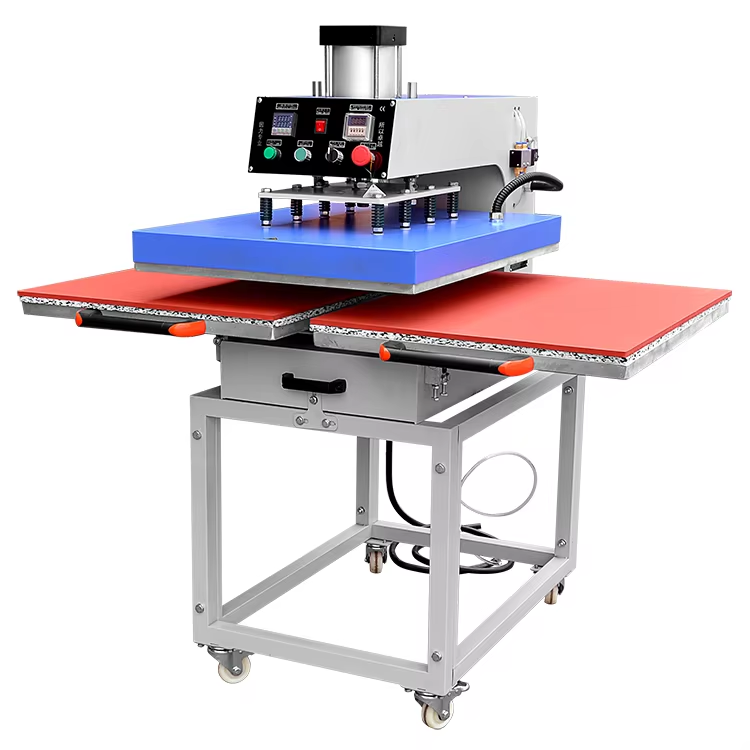
Чому балансування тиску є важливим у прес-машині з подвійною робочою станцією
Навіть незначні відхилення тиску між станціями чи всередині однієї плити можуть спричинити помітні дефекти друку — це знижує якість виробництва, збільшує частку браку та призводить до відмов після прання.
Наслідки дисбалансу: ефект «привидів», відшарування країв та нестабільне прилипання DTF-перенесень
Коли тиск надто високий, плівка DTF надмірно стискається, що призводить до розтікання фарби й утворення слабких «привидів» поруч із заданим малюнком — це знищує дрібні деталі й точність суміщення. Низький тиск не забезпечує повного розплавлення клейового порошку DTF, що призводить до поганого зчеплення з тканиною; після охолодження краї відшаровуються, а друк не проходить стандартні тести на відшарування. Нестабільна сила між станціями особливо проблематична в пресах із подвійною станцією: недостача 10 psi (наприклад, 50 psi ліворуч проти 40 psi праворуч) безпосередньо викликає нерівномірне зчеплення, вицвілі плями та крапчасті, тьмяні ділянки, де порошок не сплавляється однаково. Оскільки DTF покладається на точну теплову та та механічну енергію для активації клейового шару, нерівномірний тиск порушує цілісність зчеплення на мікрорівні — дефекти часто проявляються лише після прання, що призводить до дорогих повернень і передруків. Регулярна перевірка каліброваним манометром між запусками виявляє відхилення до того, як воно вплине на продукцію.
Як неправильне вирівнювання плити та різниця між станціями погіршують однорідність друку
Неправильне вирівнювання плит є найпоширенішою первинною причиною нерівномірного розподілу тиску. Якщо верхня й нижня плити не є ідеально паралельними, сила контакту концентрується в кутах, тоді як у центрі тиск недостатній — це створює градієнтне зчеплення, при якому друк виглядає суцільним по краях, але розмитим або неповним у середині. Механічне зношення петель, викривлені монтажні плити або деформація рами з часом призводять до незначного нахилу, через що плити закриваються нерівномірно. У конфігураціях із двома робочими станціями незалежні механічні вузли можуть втратити синхронізацію: одна станція може зберігати зазор 0,2 мм, тоді як інша закривається зі зазором 0,4 мм — така різниця призводить до відхилення ефективної затискної сили до 30 %. Критично важливо, що обидві станції часто використовують єдине значення тиску на панелі керування, що маскує цю невідповідність до появи дефектів. Аналіз термопаперу та тестування за допомогою прокладок надійно виявляють такі невідповідності, але без коригувальних заходів однорідність погіршується, а частка браку зростає. Забезпечення паралельності й стабільності плит є фундаментальним умовами для стабільної якості DTF-перенесення.
Покрокова калібрування тиску для прес-машини з подвійною робочою станцією
Ручне калібрування за допомогою манометрів, тестів з використанням прокладок та аналізу термопаперу
Почніть із перевірки тиску повітряного живлення: для пневматичних теплових пресів із подвійною робочою зоною вихідний тиск регулятора має стабільно підтримуватися в межах 40–60 PSI — це оптимальний діапазон для перенесення DTF. Якщо у вашого преса немає вбудованого манометра, скористайтеся вбудованим тестером тиску на повітряній магістралі для забезпечення точності. Далі виконайте «холодну» перевірку за допомогою шайб: при відкритому й охолодженому пресі розмістіть щупи або прецизійні шайби у всі чотири кути нижньої плити. Повільно закрийте прес і зафіксуйте найтовщу шайбу, яка ще дозволяє повне закриття. Різниця більше ніж 0,05 мм між кутами підтверджує нахил плити. Для динамічної перевірки розмістіть термопапір (або плівку, чутливу до тиску), що охоплює всю поверхню плити, закрийте прес при робочій температурі на 3–5 секунд, а потім проаналізуйте відбиток. Однакова інтенсивність забарвлення вказує на рівномірний тиск; слабкі або відсутні ділянки свідчать про зони недостатнього контакту. Поступово коригуйте регулювальні гвинти вирівнювання плити або пневматичний регулятор і повторюйте тест із термопапером, доки покриття не стане однорідним по всій поверхні.
Перевірка балансу між обома станціями за допомогою стандартизованих тестових субстратів DTF
Після калібрування кожної станції окремо виконати перевірку міжстанційна узгодженість за допомогою ідентичних умов тестування. Підготуйте два субстрати для DTF-тесту: однаковий тип тканини, однаковий дизайн перенесення, однаковий рівень вологи перед пресуванням та ідентичні налаштування обладнання. Пресуйте один зразок на станції A, а інший — на станції B за стандартним циклом. Негайно оцініть адгезію за допомогою випробування на відшарування та візуального огляду на наявність «привидів», підняття країв або неповного перенесення. Будь-яка асиметрія вказує на залишкову неузгодженість тиску. За наявності портативного манометра виміряйте фактичну силу під навантаженням на обох станціях — різниця понад 5 PSI чітко корелює з помітними відмінностями у вихідних результатах. Перевірте зазори прокладок на менш ефективній станції й налаштуйте кріпильне обладнання або параметри регулятора, доки обидві станції не забезпечать ідентичні чисті перенесення. Повторюйте цю перевірку після технічного обслуговування, зміни матеріалів або сезонних коливань вологості, щоб забезпечити стабільність результатів у різних замовленнях.
Усунення типових причин неузгодженості тиску при роботі з двома станціями
Протікання пневматичної системи, нерівномірна подача повітря та зсув регулятора
Більшість дисбалансів між станціями виникають у пневматичній системі. Основні точки відмови включають:
- Протікання повітря в швидкоз’єднувальних фітингах, ущільненнях соленоїдів або з’єднаннях шлангів, що призводять до переважного спаду тиску на одну зі станцій.
- Недостатньо потужні або перегнуті повітряні лінії, що обмежують потік, особливо коли обидві станції працюють одночасно.
- Зсув регулятора — знос внутрішнього клапана призводить до поступового зміщення заданого значення під час роботи, що змінює цільовий тиск з часом.
Почніть діагностику з тесту на протікання за допомогою мильної води на всіх фітингах і прислухайтеся до шипіння поблизу соленоїдів. Переконайтеся, що вихідний тиск компресора відповідає мінімальним вимогам: щонайменше 6 бар (87 psi) на вході в агрегат під навантаженням , виміряно каліброваним манометром. Замініть будь-який регулятор, який демонструє помітний зсув (відхилення понад 2 psi протягом 5-хвилинного циклу). Польові дані опитування друкарні 2023 року показали, що затягування лише трьох–чотирьох розслаблених фітингів усунуло майже 40 % повідомлень про проблеми з тиском у двостанційному режимі.
Зношені плити, викривлені шарніри або асиметричне кріплення, що впливає на симетрію станції
Механічне погіршення може звести нанівець навіть ідеальну подачу повітря. Перевірте наявність:
- Викривлення плит: використовуйте лінійку та щуп — зазори понад 0,1 мм по поверхні вказують на необхідність шліфування або заміни.
- Викривлені або розхитані шарнірні осі, що дозволяють обертальний люфт і призводять до підвищеного тиску біля переднього краю закриття.
- Асиметричне кріплення основи через нерівну горизонталізацію підлоги, викривлені несучі рами або зміщені анкерні болти.
Під час планового технічного обслуговування закрийте кожну станцію на аркуші звичайного копіювального паперу й виміряйте зазори в кутах за допомогою щупів. Різниця зазорів у кутах вказує на проблеми зі шарнірами або рамою. Дані сервісної документації виробника показують, що лише виправлення горизонталізації робочого столу вирішило 25 % задокументованих випадків дисбалансу у 2024 році — що підкреслює фундаментальне значення механічної стабільності для сталості тиску.
Сучасні функції забезпечення сталості тиску в двостанційних термопресах
Сучасні преси для термопередачі з двома робочими станціями інтегрують автоматизацію, щоб усунути необхідність ручної калібрування «на око». Системи самовирівнюваних плит динамічно компенсують незначне короблення або варіації товщини матеріалу, забезпечуючи однакове зусилля на обох станціях. Цифрові регулятори тиску — з точністю калібрування ±1 PSI — замінюють аналогові шкали й забезпечують повторюване, навантаження-компенсоване зусилля незалежно від зовнішніх умов. Програмовані контролери зберігають профілі температури, тиску та часу, спеціально розроблені для певних субстратів, що дозволяє викликати їх одним натисканням клавіші для бавовни, поліестеру або змішаних тканин. Інформація в режимі реального часу та сповіщення на дисплеї повідомляють операторів про відхилення до того, як вони вплинуть на результат. Автоматизовані процедури вирівнювання за допомогою вбудованих сенсорів перевіряють паралельність плит між циклами. Позиціонування за допомогою лазера ще більше зменшує похибки на етапі підготовки, забезпечуючи стабільне прилипання DTF без зміщень між циклами. Ці функції перетворюють управління тиском із реактивного завдання, що залежить від кваліфікації оператора, на передбачуваний, заснований на даних процес — безпосередньо підтримуючи виробничі стандарти, сумісні з ISO 9001, і зменшуючи залежність лише від досвіду оператора.
Часті запитання
Чому баланс тиску є критичним у прес-машині з подвійною робочою зоною?
Баланс тиску забезпечує рівномірний розподіл зусилля на обох робочих зонах, запобігаючи дефектам друку, таким як «привидення», підняття країв зображення та нерівномірне прилипання перенесеного зображення.
Як несумісність плит може вплинути на якість перенесення DTF?
Несумісність плит призводить до нерівномірного розподілу тиску, що погіршує прилипання й спричиняє ситуацію, коли зображення виглядає насиченим по краях, але витісненим у центрі.
Який рекомендований метод калібрування тиску?
Використовуйте манометри, тестування за допомогою прокладок та аналіз термопаперу для перевірки й налаштування розподілу тиску на всіх плитах.
Що викликає дисбаланс між робочими зонами?
Поширені причини: витік у пневматичній системі, нестабільність повітряного живлення, зміщення показників регулятора та механічне зношення.
Чи вирішують сучасні прес-машини проблеми нерівномірності тиску?
Так, сучасні моделі оснащені автоматизацією, самовирівнювальними системами плит і цифровими регуляторами тиску для забезпечення стабільної та точної роботи.
Зміст
- Чому балансування тиску є важливим у прес-машині з подвійною робочою станцією
- Покрокова калібрування тиску для прес-машини з подвійною робочою станцією
- Усунення типових причин неузгодженості тиску при роботі з двома станціями
- Сучасні функції забезпечення сталості тиску в двостанційних термопресах
- Часті запитання

