
 EN
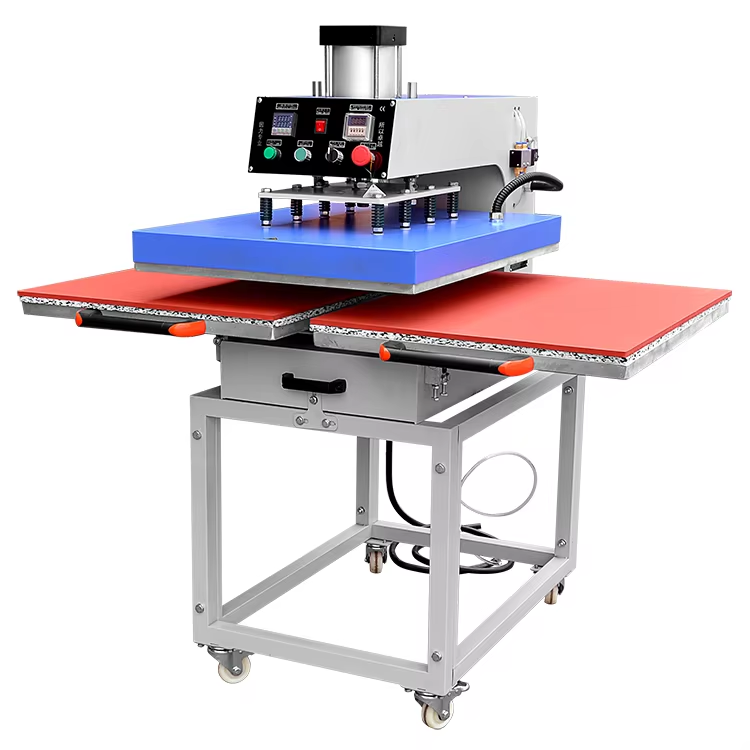
Miks on rõhu tasakaalustamine oluline kahepostsioonilises soojuspressi masinas
Isegi väikesed rõhukõikumised postide vahel või ühe pinnakujundi piires võivad põhjustada nähtavaid trükkimisvigusid – see halvendab tootmisqualiteeti, suurendab jäätmete osakaalu ja põhjustab pärastpesu katkestusi.
Tasakaalustuse puudumise tagajärjed: hägusus, äärtelt tõmbumine ja ebakorrapärane DTF-ülekande kleepuvus
Kui rõhk on liiga kõrge, surutakse DTF-kile liialt kokku, mistõttu levib värv ja tekivad nõrgad kujutised soovitud disaini kõrval – see hävitab peeneid üksikasju ja registreerimist. Madal rõhk takistab DTF-kleevipulbri täielikku sulamist, mille tulemusena on riidega sidumine halb; jahtudes tõusevad äärised ja trükk ei läbi standardsete pihutustestide. Ebakorrapärane jõud stantsist stantsini on eriti probleemne kahestantsilistes soojuspressmasinates: 10 psi puudumine (näiteks 50 psi vasakul ja 40 psi paremal) põhjustab otseselt ebakorrapäraseid kleepumisala, heledaid laiku ja täppelist, mattna valgustatud alasid, kus pulber ei sulata ühtlaselt. Kuna DTF toimimine sõltub täpselt reguleeritud soojus- ja ja mehaanilisest energiast kleevikihi aktiveerimiseks, kompromisseerib ebavõrdne rõhk seose tugevust mikroskoopilisel tasandil – puudused ilmnevad sageli alles pärast pesu, mis viib kallite tagasitellimuste ja ületrükkimiste juurde. Regulaarne kalibreeritud rõhumeetri kasutamine käigu vahel tuvastab rõhu muutumise enne, kui see mõjutab väljundit.
Kuidas plaatide vale paigutus ja postkoha kaupa erinevus vähendavad trüki ühtlust
Plaatide vale paigutus on kõige sagedasem põhjus ebavõrdse rõhu jaotumise tekkeks. Kui ülemised ja alumised plaadid ei ole täpselt paralleelsed, keskendub kontaktjõud nurgadesse, samas kui keskel saadakse liiga väike rõhk – see teeb adhesioonist gradientse, kus trükitud kujutised näevad servades tugevad välja, kuid keskel on nad heledamad või ebaühtlased. Mekaaniline kulunud liigendite, painutatud paigaldusplaatide või raami deformatsioon aeglaselt teeb plaadist ebavõrdse sulgemisega. Kahe töökohta sisaldavates konfiguratsioonides võivad iseseisvad mehaanilised süsteemid ajas lahti minna: üks töökoht võib säilitada 0,2 mm vahe, teine aga sulgeda 0,4 mm vahega – see erinevus tähendab kuni 30% muutust tõhusas pingutusjõus. Oluline on, et mõlemad töökohtadega sageli jagatakse ühte juhtpaneeli rõhuseadet, mis peidab selle erinevuse seni, kuni ilmnevad defektid. Soojuspaberi analüüs ja shim-testid tuvastavad need ebakorrasolukorrad usaldusväärselt, kuid ilma paranduste tegemiseta halveneb ühtlus ja jäätmete osakaal tõuseb. Ühtlase DTF ülekanne kvaliteedi tagamiseks on aluseks paralleelsed ja stabiilsed plaadid.
Samm-sammult rõhu kalibreerimine kahekohtalisel soojuspressimasinal
Käepärane kalibreerimine rõhumeetrite, kileproovide ja soojuspaberi analüüsi abil
Alustage õhutoite rõhu kontrollimisega: pneumaatiliste kahekohtade soojuspressi masinatel peaks regulaatori väljund rõhk püsima kindlalt vahemikus 40–60 PSI – see on optimaalne vahemik DTF ülekanne jaoks. Kui teie masinal puudub sisseehitatud manomeeter, kasutage täpsuse tagamiseks õhutoru peale paigaldatavat sisemist rõhutesti. Järgmisena tehke külm shim-test: avage masin ja veenduge, et see oleks jahutatud, asetage tundlikud mõõtesildid või täpsussildid alumise plaatina nelja nurgas. Sulgege press aeglaselt ja kirjutage üles kõige paksem sild, mis veelgi võimaldab täielikku sulgemist. Kui nurkade vaheline erinevus ületab 0,05 mm, on plaatina kaldunud. Dünaamiliseks valideerimiseks paigaldage soojustundlik paber (või rõhutundlik film) kogu plaatina pinnale, sulgege press töötemperatuuril 3–5 sekundiks ja kontrollige pärast seda trüki. Ühtlane värvitugevus näitab ühtlast rõhku; heledad või puuduvad alad viitavad madala kontaktiga tsooni. Reguleerige plaatina taseme seadistusskrüüveid või pneumaatilist regulaatorit väikeste sammudega ning korrake soojustundliku paberi testi, kuni katvus on ühtlane kogu pinnal.
Süsteemi tasakaalu kontrollimine mõlemas jaamas standardsete DTF-testaluste abil
Pärast üksikute jaamade kalibreerimist kontrollida jaamade vahel tulemuste ühtlus sama testitingimuste kasutamisel. Valmistage ette kaks DTF-testalust: sama tekstiili liik, sama ülekandedisain, sama eelpressimise niiskusaste ja identsete masinaseadistustega. Pressige üks alus staatiosas A ja teine staatiosas B teie tavatsükliga. Hinnake kohe ühenduse tugevust põhjustatud lahtitõmbamisega ning visuaalselt hääbunud kujutise, servade tõmbumise või osaliselt toimunud ülekande esinemist. Iga asümmeetriline tulemus viitab jääkpinge ebavõrdsusele. Kui saadaval, kasutage kohalekantavat rõhumeedrit, et mõõta tegelikku koormusallu mõjutavat jõudu mõlemas staatiosas – erinevused üle 5 PSI korrelatsioonis tugevalt nähtavate väljundmuutustega. Kontrollige uuesti shimide vahemikke halvemini toimivas staatiosas ning kohandage paigaldusvarust või regulaatoriseadistusi seni, kuni mõlemas staatiosas saavutatakse identne ja puhas ülekanne. Korrake seda valideerimist pärast hooldust, materjalimuudatusi või aegruumi niiskusmuutusi, et tagada korduvus tellimuste vahel.
Kahe staatiosaga töö ajal esinevate tavaliste rõhuettekäikude diagnoosimine
Pneumaatsüsteemi õhulekke, ebavõrdne õhutoitus ja regulaatori kõrvalekaldumine
Enamik staadionivahelisi tasakaaluhäireid põhjustab pneumaatsüsteem. Peamised rikekohtadeks on:
- Õhulekke kiirepaigaldusühendustes, solenoidtihendites või toruühendustes, mis põhjustavad ühele staadionile eelislikku rõhu kaotust.
- Liiga väikesed või painutatud õhuliinid, mis takistavad voolu, eriti siis, kui mõlemad staadionid aktiveeruvad samaaegselt.
- Regulaatori kõrvalekaldumine – sisemise ventiili kulutumine põhjustab seadistatud rõhu liikumist töö ajal, muutes sihtrõhku aeglaselt.
Alustage diagnostikat kõigi ühenduste pesuveteprooviga ja kuulake solenoidide lähedal hisinat. Veenduge, et kompressori väljund vastab vähima nõudele: vähemalt 6 bar (87 psi) masina sisendis koormuse all , mõõdetuna kalibreeritud manomeetriga. Asendage iga regulaator, millel on mõõdetav kõrvalekaldumine (>2 PSI kõrvalekalle 5-minutilises tsüklis). Väljaandmispoodi 2023. aasta uuringu väljamõõtmiste andmed näitasid, et kolme kuni nelja löövate ühenduste pingutamine lahendas peaaegu 40% teatatud kahestaadioniliste rõhuprobleemide kohta.
Kahjustatud pinnad, kõverdunud pöördepunktid või asümmeetriline paigaldus, mis mõjutab seadme sümmeetriat
Mehaaniline degradatsioon võib ületada isegi täiusliku õhutoite. Kontrollige järgmist:
- Pinnas kõverdumine: kasutage sirgjoont ja tundurkaart – pinnal olevad lüngad >0,1 mm näitavad, et pind tuleb uuesti töödelda või asendada.
- Kõverdunud või löövad pöördepunkti vardad, mis lubavad pöörlemist, tekitades suurema rõhu sulgemise esiservas.
- Asümmeetriline aluspaigaldus põhjustatud ebavõrdsest põranda tasandamisest, kõverdunud toetusraamidest või nihkunud ankurpoltidest.
Tavalise hoolduse käigus sulgege iga seade standardse kopiapaberi lehele ja mõõtke nurga lüngasid tundurkaartidega. Nurgas erinevused viitavad pöördepunktide või raami probleemidele. Tootja teenindusandmed näitavad, et 2024. aastal lahendas ainult töölaua tasandamise parandamine 25% dokumenteeritud rõhutasakaaluhäiretest – see rõhutab, kui oluline mehaaniline stabiilsus on rõhutasakaalu säilitamiseks.
Tänapäevaste kahekohtaste soojuspressmasinate edasijõudnud rõhutasakaaluhaldusfunktsioonid
Kaasaegsed kahekohtalised soojuspressi masinad integreerivad automaatika, et kõrvaldada käsitsi kalibreerimise arvamuspõhine oletamine. Ennast tasakaalustavad plaatide süsteemid kompenseerivad dünaamiliselt väikseid kõverusi või materjali paksuse muutusi, säilitades ühtlast jõudu mõlemas kohtas. Digitaalsed rõhuregulaatorid – kalibreeritud ±1 PSI täpsusega – asendavad analoogkäpparid ja tagavad korduvat, koormusest sõltumatut jõudu igas tingimustes. Programmeeritavad juhtimissüsteemid salvestavad alusmaterjalile spetsiifilisi temperatuuri-rõhu-aegu profiile, võimaldades ühe nupuvajutusega taastada seaded puuvillale, polüesterile või segapõhistele kangastele. Reaalajas jälgimise ekraanid teavitavad töötajaid kõrvalekaldumistest enne, kui need mõjutavad toodangut, samas kui automaatsed joondamisprotseduurid kasutavad sisemisi andureid plaatide paralleelsuse kontrollimiseks iga tsükli vahel. Laseriabiga positsioneerimine vähendab veelgi seadistusvigade tõenäosust ja tagab järjepideva DTF-kleepumise ilma tsüklite vahelise nihe ilma. Need funktsioonid muudavad rõhu haldamise reageerivast, oskustele tuginevast ülesandest ennustatavaks, andmetele tuginevaks protsessiks – mis toetab otse ISO 9001-le vastavate tootmistandardite täitmist ja vähendab oluliselt sõltuvust ainult töötaja kogemustest.
KKK
Miks on rõhu tasakaal oluline kahekohtalisel soojuspressimasinal?
Rõhu tasakaal tagab ühtlase jõu jaotumise mõlemas kohas, takistades trükkimisvigusid, näiteks kujutise jälgimist (ghosting), äärte tõmbumist ja ebakorrapärast ülekande kleepuvust.
Kuidas saab plettide vale paigutus mõjutada DTF-ülekande kvaliteeti?
Plettide vale paigutus põhjustab rõhu ebakorrapärase kontsentreerumise, halvendades kleepuvust ning tehes trükid äärtel tugevaks, kuid keskel heledamaks.
Mis on soovituslik rõhu kalibreerimise meetod?
Kasutage rõhumeetreid, põhjaplaatide (shim) testi ja soojuspaberi analüüsi, et kontrollida ja korrastada rõhu jaotumist kõigis plettides.
Mis põhjustab koha-koha vahelisi rõhu ebatasakaalusid?
Pneumaatsüsteemi õhulekke, õhutoite ebakorrapärasused, regulaatori kõrvalekaldumine ja mehaaniline vananemine on levinud põhjused.
Kas kaasaegsed soojuspressimasinad lahendavad rõhu ebakorrapärasusi?
Jah, täiustatud mudelid sisaldavad automaatikat, ise tasakaalustavaid plettsüsteeme ja digitaalseid rõhuregulaatoreid, tagades püsiva ja täpse toimimise.
Sisukord
- Miks on rõhu tasakaalustamine oluline kahepostsioonilises soojuspressi masinas
- Samm-sammult rõhu kalibreerimine kahekohtalisel soojuspressimasinal
- Kahe staatiosaga töö ajal esinevate tavaliste rõhuettekäikude diagnoosimine
- Tänapäevaste kahekohtaste soojuspressmasinate edasijõudnud rõhutasakaaluhaldusfunktsioonid
-
KKK
- Miks on rõhu tasakaal oluline kahekohtalisel soojuspressimasinal?
- Kuidas saab plettide vale paigutus mõjutada DTF-ülekande kvaliteeti?
- Mis on soovituslik rõhu kalibreerimise meetod?
- Mis põhjustab koha-koha vahelisi rõhu ebatasakaalusid?
- Kas kaasaegsed soojuspressimasinad lahendavad rõhu ebakorrapärasusi?

