
 EN
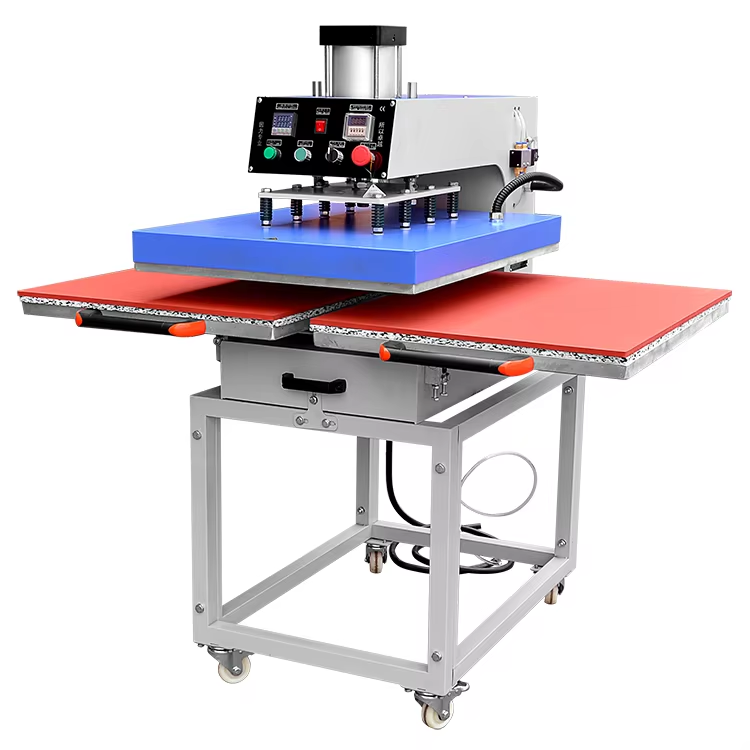
چرا تعادل فشار در دستگاه پرس حرارتی دو ایستگاهی اهمیت دارد
حتی تغییرات جزئی در فشار بین ایستگاهها یا درون یک صفحهٔ فشار منفرد میتواند باعث ایجاد نقصهای قابل مشاهده در چاپ شود — کیفیت تولید را کاهش دهد، نرخ ضایعات را افزایش دهد و باعث شکست در مرحلهٔ شستوشوی پساز چاپ گردد.
پیامدهای عدم تعادل: شبحزنی، بلند شدن لبهها و چسبندگی نامنظم انتقال DTF
وقتی فشار بیش از حد بالا باشد، فیلم دیتیاف بیش از حد فشرده میشود و باعث پخش جوهر و ایجاد تصاویر خیالی کمرنگ در کنار طرح مورد نظر میگردد—که این امر جزئیات ظریف و همترازی را تضعیف میکند. فشار پایین مانع از ذوب کامل پودر چسب دیتیاف میشود و منجر به اتصال ضعیف به پارچه میگردد؛ پس از سرد شدن، لبهها بلند میشوند و چاپها در آزمونهای استاندارد جداکردن (پیل) شکست میخورند. عدم یکنواختی نیروی اعمالشده از ایستگاهی به ایستگاه دیگر بهویژه در دستگاههای پرس حرارتی دو ایستگاهی مشکلساز است: کمبود ۱۰ پسی (برای مثال ۵۰ پسی در سمت چپ در مقابل ۴۰ پسی در سمت راست) مستقیماً باعث چسبندگی نامنظم، لکههای کمرنگ و نواحی نقطهای و کدر میشود که در آنها پودر بهطور یکنواخت ذوب نشده است. از آنجا که دیتیاف برای فعالسازی لایه چسب به انرژی حرارتی و مکانیکی دقیقی متکی است، فشار نامساوی در سطح میکروسکوپی استحکام اتصال را تضعیف میکند—که عیوب اغلب تنها پس از شستوشو آشکار میشوند و منجر به بازگشتهای پرهزینه و انجام مجدد کار میگردند. و بررسی دورهای با استفاده از گیج فشار کالیبرهشده بین هر نوبت کار، نوسانات فشار را پیش از اینکه بر خروجی تأثیر بگذارند، شناسایی میکند.
چگونه عدم تراز بودن صفحه چاپ و تفاوت بین ایستگاهها، یکنواختی چاپ را کاهش میدهند
نامتناظر بودن صفحههای فشاردهنده شایعترین علت اصلی توزیع نامساوی فشار است. اگر صفحههای بالایی و پایینی کاملاً موازی نباشند، نیروی تماس در گوشهها متمرکز میشود در حالی که مرکز به اندازهٔ کافی تحت فشار قرار نمیگیرد؛ این امر باعث چسبندگی تدریجی میشود که در آن چاپها در لبهها محکم به نظر میرسند اما در مرکز رقیق یا ناقص هستند. سایش مکانیکی در مفصلها، خم شدن صفحههای نصب یا تغییر شکل قاب در طول زمان، انحراف ظریفی ایجاد میکند که منجر به بسته شدن نامساوی صفحههای فشاردهنده میشود. در پیکربندیهای دو ایستگاهی، مجموعههای مکانیکی مستقل ممکن است از هم خارج شوند: یک ایستگاه ممکن است فاصلهٔ ۰٫۲ میلیمتری را حفظ کند در حالی که دیگری با فاصلهٔ ۰٫۴ میلیمتری بسته میشود—تفاوتی که تا ۳۰ درصد واریانس در نیروی مؤثر فشاردهی را به دنبال دارد. مهمتر اینکه، هر دو ایستگاه اغلب یک تنظیم فشار مشترک روی صفحهٔ کنترل دارند که این ناهماهنگی را پنهان میکند تا زمانی که عیوب ظاهر شوند. تحلیل کاغذ حرارتی و آزمون با واشر (شیم) بهطور قابل اعتمادی این ناهماهنگیها را آشکار میکنند، اما بدون اقدام اصلاحی، یکنواختی کاهش یافته و نرخ ضایعات افزایش مییابد. اطمینان از موازی و پایدار بودن صفحههای فشاردهنده، پایهای اساسی برای کیفیت یکنواخت انتقال DTF است.
معیارگیری فشار بهصورت گامبهگام برای دستگاه پرس حرارتی با دو ایستگاه
معیارگیری دستی با استفاده از مانومترها، آزمونهای واشر (شیم)، و تحلیل کاغذ حرارتی
ابتدا فشار تأمین هوا را بررسی کنید: برای دستگاههای پرس حرارتی دو ایستگاهی پنوماتیک، خروجی رگولاتور باید بهطور پایدار در محدودهٔ ۴۰ تا ۶۰ PSI باقی بماند — این محدودهٔ بهینه برای انتقالهای DTF است. اگر دستگاه شما فاقد مانومتر داخلی باشد، برای دقت بیشتر از آزمونگر فشار خطی روی لولهٔ هوا استفاده کنید. سپس آزمون شیم سرد را انجام دهید: با باز بودن و سرد بودن دستگاه، صفحات اندازهگیری (فیلر گیج یا شیمهای دقیق) را در هر چهار گوشهٔ صفحهٔ پایینی قرار دهید. بهآرامی دستگاه را ببندید و ضخیمترین شیمی را که همچنان امکان بستن کامل را فراهم میکند، ثبت کنید. تفاوت بیش از ۰٫۰۵ میلیمتر میان گوشهها نشاندهندهٔ انحراف صفحه است. برای اعتبارسنجی پویا، کاغذ حرارتی (یا فیلم حساس به فشار) را روی تمام سطح صفحه قرار دهید، دستگاه را در دمای کاری برای ۳ تا ۵ ثانیه ببندید و سپس اثر حاصله را بررسی کنید. شدت یکنواخت رنگ نشاندهندهٔ توزیع یکنواخت فشار است؛ مناطق کمرنگ یا بدون اثر، نواحی با تماس ضعیف را آشکار میسازند. پیچهای تنظیم تراز صفحه یا رگولاتور پنوماتیک را بهصورت تدریجی تنظیم کنید و آزمون کاغذ حرارتی را تکرار کنید تا زمانی که پوشش اثر در تمام سطح یکنواخت شود.
تأیید تعادل در هر دو ایستگاه با زیرلایههای استاندارد آزمون DTF
پس از کالیبراسیون جداگانهٔ هر ایستگاه، تأیید کنید بینایستگاهی ثبات با استفاده از شرایط آزمون یکسان. دو زیرلایهٔ آزمون DTF آماده کنید: نوع پارچهٔ یکسان، طرح انتقال یکسان، سطح رطوبت پیشفشردهسازی یکسان و تنظیمات ماشین مشابه. یکی را در ایستگاه الف و دیگری را در ایستگاه ب با چرخهٔ استاندارد خود فشار دهید. بلافاصله چسبندگی را با آزمون پُل (peel test) و بازرسی بصری برای پدیدهٔ «شبحزنی» (ghosting)، بلندشدن لبهها یا انتقال ناقص ارزیابی کنید. هرگونه عدم تقارن نشاندهندهٔ عدم تعادل فشار باقیمانده است. در صورت موجود بودن، از یک مانومتر قابل حمل برای اندازهگیری نیروی واقعی تحت بار در هر دو ایستگاه استفاده کنید—تفاوتهای بیش از ۵ PSI بهطور قوی با تغییرپذیری قابل مشاهدهٔ خروجی همبستگی دارند. فاصلهٔ واشرها (shim clearances) را در ایستگاه عملکردپایینتر دوباره بررسی کنید و تجهیزات نصب یا تنظیمات رگولاتور را تا زمانی که هر دو ایستگاه انتقالهایی تمیز و یکسان ایجاد کنند، تنظیم نمایید. این اعتبارسنجی را پس از تعمیر و نگهداری، تغییر مواد اولیه یا تغییرات رطوبت فصلی نیز تکرار کنید تا تکرارپذیری در سفارشهای مختلف حفظ شود.
رفع اشکال علل رایج عدم تعادل فشار در عملیات دوایستگاهی
نشت سیستم پنوماتیک، توزیع نامتعادل هوا و انحراف رگولاتور
بیشتر نامتعادلیهای بین ایستگاهها از سیستم پنوماتیک نشأت میگیرند. نقاط اصلی خرابی عبارتند از:
- نشت هوا در اتصالات سریع، آببندی سولنوئیدها یا اتصالات لولههای هوا که فشار را بهصورت ترجیحی به یک ایستگاه هدایت میکنند.
- لولههای هوا با سایز نامناسب یا خمشده که جریان را محدود میکنند، بهویژه هنگامی که هر دو ایستگاه همزمان فعال میشوند.
- انحراف رگولاتور — یعنی سایش درونی شیر که باعث حرکت تدریجی نقطه تنظیم (setpoint) در حین کار میشود و فشار هدف را در طول زمان تغییر میدهد.
تشخیص را با آزمون نشت با آب صابونی روی تمام اتصالات آغاز کنید و برای شنیدن صدای فشردهشدن (هیس) در نزدیکی سولنوئیدها گوش دهید. خروجی کمپرسور را بررسی کنید تا اطمینان حاصل شود که حداقل نیاز ماشین را برآورده میکند: حداقل ۶ بار (۸۷ psi) در ورودی دستگاه تحت بار که با یک مانومتر کالیبرهشده اندازهگیری شده است. هر رگولاتوری که انحراف قابلاندازهگیری نشان دهد (انحراف بیش از ۲ psi در یک دوره ۵ دقیقهای) را جایگزین کنید. دادههای میدانی از یک نظرسنجی انجامشده در سال ۲۰۲۳ در یک چاپخانه نشان داد که تنها سفتکردن سه تا چهار اتصال شل، تقریباً ۴۰ درصد از شکایات گزارششده درباره فشار نامتعادل در دو ایستگاه را برطرف کرد.
صفحههای فشردهشده، مفصلهای خمیده یا نصب نامتقارن که بر تقارن ایستگاه تأثیر میگذارند
کاهش عملکرد مکانیکی میتواند حتی عرضه هوای کامل را نیز نادیده بگیرد. بررسیها را بر روی موارد زیر انجام دهید:
- تغییر شکل صفحه فشردهکننده: از خطکش و فیلرگیج استفاده کنید — شکافهای بیش از ۰٫۱ میلیمتر در سراسر سطح نشاندهنده نیاز به صیقلکاری یا تعویض است.
- پینهای مفصل خمیده یا شل که اجازه حرکت چرخشی میدهند و فشار بالاتری را در لبه پیشروی بستهشدن ایجاد میکنند.
- نصب نامتقارن پایه ناشی از تراز نابرابر کف، قابهای نگهدارنده خمیده یا بولتهای لنگر جابهجا شده.
در طول نگهداری دورهای، هر ایستگاه را روی یک برگ کاغذ کپی استاندارد ببندید و شکافهای گوشهها را با فیلرگیج اندازهگیری کنید. تفاوت در شکافهای گوشهها نشاندهنده مشکلات مفصل یا قاب است. دادههای خدمات سازنده نشان میدهد که تنها اصلاح تراز میز کار، ۲۵ درصد از موارد ثبتشده عدم تعادل در سال ۲۰۲۴ را برطرف کرد — که اهمیت اساسی پایداری مکانیکی را برای ثبات فشار برجسته میسازد.
ویژگیهای پیشرفته ثبات فشار در ماشینهای پرس حرارتی دو ایستگاهه مدرن
دستگاههای مدرن پرس حرارتی دو ایستگاهه، از خودکارسازی بهره میبرند تا نیاز به تنظیم دستی و حدسزنی را از بین ببرند. سیستمهای صفحهٔ فشاردهندهٔ خودتراز، بهصورت پویا برای جبران انحرافات جزئی یا تفاوت در ضخامت مواد عمل میکنند و نیروی یکنواختی را در هر دو ایستگاه حفظ مینمایند. تنظیمکنندههای دیجیتال فشار—که با دقت ±۱ PSI تنظیم شدهاند—جایگزین شیبسنجهای آنالوگ شدهاند و نیرویی قابل تکرار و تطبیقپذیر با بار را در هر شرایط محیطی فراهم میکنند. کنترلکنندههای برنامهپذیر، پروفیلهای دمایی-فشاری-زمانی مخصوص هر زیرلایه را ذخیره میکنند و امکان فراخوانی یکلمسی برای پارچههای پنبهای، پلیستر یا ترکیبی را فراهم میسازند. نمایشگرهای نظارت بلادرنگ، اپراتورها را پیش از اینکه انحرافات بر خروجی تأثیر بگذارند، هشدار میدهند؛ در عین حال، روالهای خودکار ترازدهی با استفاده از سنسورهای تعبیهشده، موازیبودن صفحهٔ فشاردهنده را بین هر دورهٔ کاری تأیید میکنند. موقعیتیابی کمکشده با لیزر نیز خطای راهاندازی را کاهش میدهد و چسبندگی یکنواخت DTF را بدون انحراف بین دورههای کاری تضمین میکند. این ویژگیها مدیریت فشار را از یک وظیفهٔ واکنشی و وابسته به مهارت، به فرآیندی پیشبینیپذیر و مبتنی بر داده تبدیل میکنند—که مستقیماً از استانداردهای تولید مطابق با ISO 9001 پشتیبانی میکند و وابستگی به تجربهٔ اپراتور را کاهش میدهد.
سوالات متداول
چرا تعادل فشار در دستگاه پرس حرارتی دو ایستگاهی بسیار حیاتی است؟
تعادل فشار توزیع یکنواخت نیرو را در هر دو ایستگاه تضمین میکند و از عیوب چاپ مانند بازتاب (گُستینگ)، بلند شدن لبهها و چسبندگی نامنظم انتقال جلوگیری مینماید.
عدم تراز بودن صفحهٔ گرمکننده چگونه بر کیفیت انتقال DTF تأثیر میگذارد؟
عدم تراز بودن صفحهٔ گرمکننده فشار را بهصورت نامساوی متمرکز میکند، که منجر به کاهش چسبندگی و ظاهر شدن چاپها با رنگ پر در لبهها اما با رنگ کمرنگ در مرکز میشود.
روش توصیهشدهٔ تنظیم فشار چیست؟
برای اعتبارسنجی و تنظیم توزیع فشار روی تمام صفحههای گرمکننده، از مانومترها، آزمونهای واشری (شیم) و تحلیل کاغذ حرارتی استفاده کنید.
علل عدم تعادل بین ایستگاهها چیست؟
نشت سیستم پنوماتیک، ناپایداری تأمین هوا، انحراف رگولاتور و فرسودگی مکانیکی از شایعترین عوامل هستند.
آیا دستگاههای پرس حرارتی مدرن مشکلات ناهمگونی فشار را حل میکنند؟
بله، مدلهای پیشرفته با بهکارگیری خودکارسازی، سیستمهای صفحهٔ گرمکنندهٔ خودتراز و رگولاتورهای دیجیتال فشار، عملیاتی یکنواخت و دقیق را تضمین میکنند.

