
 EN
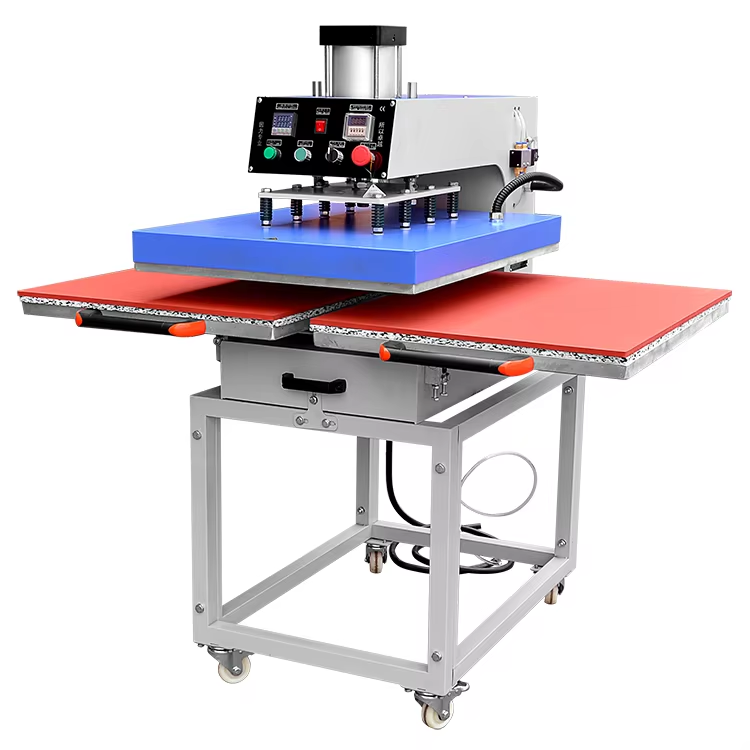
Почему балансировка давления важна на тепловом прессе с двумя рабочими станциями
Даже незначительные различия в давлении между станциями или внутри одной плиты могут вызывать заметные дефекты оттисков — снижая качество продукции, увеличивая процент брака и провоцируя отказы после стирки.
Последствия дисбаланса: эффект «призрака», отслаивание краёв и неравномерное сцепление при DTF-переносе
Когда давление слишком высокое, пленка DTF чрезмерно сжимается, что приводит к растеканию чернил и образованию слабых теневых изображений рядом с заданным рисунком — это снижает четкость мелких деталей и точность совмещения. Низкое давление препятствует полному плавлению клеевого порошка DTF, в результате чего достигается слабое сцепление с тканью; после охлаждения края отслаиваются, а печати не проходят стандартные тесты на отслаивание. Нестабильное усилие между станциями особенно критично в тепловых прессах с двумя станциями: недостаток в 10 psi (например, 50 psi слева и 40 psi справа) напрямую вызывает неравномерное прилипание, выцветшие участки и пятнистые, тусклые зоны, где порошок не спекается равномерно. Поскольку технология DTF полагается на точную тепловую и и механическую энергию для активации клеевого слоя, неравномерное давление нарушает целостность соединения на микроскопическом уровне — дефекты зачастую проявляются только после стирки, что ведет к дорогостоящим возвратам и переделкам. Регулярная проверка с помощью откалиброванного манометра между циклами позволяет выявить дрейф давления до того, как он повлияет на выходную продукцию.
Как неправильное выравнивание плиты и отклонения между станциями ухудшают равномерность печати
Несовпадение положения плит является наиболее распространённой первопричиной неравномерного распределения давления. Если верхняя и нижняя плиты не находятся в идеально параллельном положении, сила контакта концентрируется по углам, а центральная часть получает недостаточное давление — в результате возникает градиентное сцепление: оттиски выглядят чёткими по краям, но бледными или неполными в центре. Механический износ шарниров, деформация монтажных пластин или искривление рамы со временем вызывают незначительный наклон, приводящий к неравномерному смыканию плит. В конфигурациях с двумя рабочими станциями независимые механические узлы могут выходить из синхронизации: одна станция может сохранять зазор 0,2 мм, тогда как другая смыкается с зазором 0,4 мм — разница, которая соответствует до 30 % вариации эффективной силы зажима. Критически важно, что обе станции зачастую используют единый параметр давления на панели управления, скрывая данное несоответствие до тех пор, пока не появятся дефекты. Анализ термобумаги и испытания с использованием прокладок надёжно выявляют такие несоответствия, однако без корректирующих мер однородность ухудшается, а доля брака возрастает. Обеспечение параллельности и стабильности плит является фундаментальным условием стабильного качества переноса DTF.
Пошаговая калибровка давления для пресса для термопечати с двумя рабочими станциями
Ручная калибровка с использованием манометров, испытаний прокладками и анализа термобумаги
Начните с проверки давления подачи воздуха: для пневматических тепловых прессов с двумя рабочими станциями выходное давление редуктора должно стабильно поддерживаться в диапазоне 40–60 PSI — это оптимальный диапазон для переноса изображений методом DTF. Если в вашем оборудовании отсутствует встроенный манометр, для точности используйте встраиваемый тестер давления на воздушной магистрали. Далее выполните холодный тест с прокладками: при открытой и охлаждённой машине поместите щупы или прецизионные прокладки во все четыре угла нижнего плиты. Плавно закройте пресс и зафиксируйте максимальную толщину прокладки, при которой пресс всё ещё полностью закрывается. Разница более 0,05 мм между углами подтверждает наклон плиты. Для динамической проверки равномерности распределения давления разместите термобумагу (или плёнку, чувствительную к давлению), покрывающую всю поверхность плиты, закройте пресс при рабочей температуре на 3–5 секунд, затем осмотрите отпечаток. Единообразная интенсивность окраски указывает на равномерное давление; слабо окрашенные или неокрашенные участки выявляют зоны недостаточного контакта. Постепенно отрегулируйте винты выравнивания плиты или пневматический редуктор и повторите тест с термобумагой до тех пор, пока отпечаток не станет равномерным по всей поверхности.
Проверка баланса на обеих станциях с использованием стандартизированных тестовых субстратов DTF
После калибровки каждой станции по отдельности выполните проверку между станциями согласованность с использованием идентичных условий испытаний. Подготовьте два субстрата для DTF-теста: одинаковый тип ткани, одинаковый дизайн переноса, одинаковый уровень влажности перед прессованием и идентичные настройки оборудования. Один образец прессуйте на станции A, другой — на станции B, используя стандартный цикл. Немедленно оцените адгезию методом отрывного тестирования и визуального осмотра на наличие эффекта «призрака», подъёма краёв или неполного переноса. Любая асимметрия указывает на дисбаланс остаточного давления. При наличии портативного манометра измерьте фактическое усилие под нагрузкой на обеих станциях — различия свыше 5 PSI чётко коррелируют с видимыми отклонениями в результатах. Повторно проверьте зазоры прокладок на станции с худшей производительностью и отрегулируйте крепёжные элементы или настройки регулятора до тех пор, пока обе станции не обеспечат идентичные и чистые переносы. Повторяйте эту проверку после технического обслуживания, смены материалов или сезонных изменений влажности, чтобы сохранять воспроизводимость результатов при выполнении заказов.
Устранение типовых причин дисбаланса давления при работе с двумя станциями
Утечки в пневматической системе, неравномерная подача воздуха и дрейф регулятора
Большинство межстанционных дисбалансов возникают в пневматической системе. Ключевые точки отказа включают:
- Утечки воздуха в быстросъёмных соединениях, уплотнениях соленоидов или шланговых муфтах, приводящие к предпочтительной потере давления на одной из станций.
- Недостаточно крупные или перегнутые воздушные магистрали, ограничивающие поток, особенно при одновременном срабатывании обеих станций.
- Дрейф регулятора — износ внутреннего клапана вызывает постепенное отклонение заданного значения во время работы, изменяя целевое давление со временем.
Начните диагностику с проверки всех соединений мыльным раствором и прислушайтесь к шипению вблизи соленоидов. Убедитесь, что выходное давление компрессора соответствует минимальным требованиям: не менее 6 бар (87 psi) на входе в машину под нагрузкой , измеренное с помощью аттестованного манометра. Замените любой регулятор, демонстрирующий измеримый дрейф (отклонение более 2 psi за цикл продолжительностью 5 минут). Данные полевых наблюдений, собранные в ходе опроса типографий в 2023 году, показали, что затяжка всего трёх–четырёх ослабленных соединений устранила почти 40 % жалоб на неравномерное давление в двухстанционных системах.
Изношенные плиты, погнутые шарниры или асимметричное крепление, нарушающие симметрию станции
Механическое ухудшение может свести на нет даже идеальную подачу воздуха. Проверьте следующее:
- Прогиб плиты: используйте линейку и щуп — зазоры более 0,1 мм по поверхности указывают на необходимость шлифовки или замены.
- Погнутые или ослабленные шарнирные оси, допускающие вращательный люфт и приводящие к повышенному давлению в передней части закрытия.
- Асимметричное крепление основания из-за неровного выравнивания пола, деформации опорных рам или смещения анкерных болтов.
Во время планового технического обслуживания закройте каждую станцию на листе обычной копировальной бумаги и измерьте зазоры в углах с помощью щупов. Неравномерность зазоров по углам указывает на проблемы со шарнирами или рамой. Согласно сервисным данным производителя, устранение только неровности рабочего стола позволило решить 25 % зафиксированных в 2024 году случаев несбалансированного давления — что подчёркивает фундаментальное значение механической стабильности для постоянства давления.
Современные функции обеспечения стабильности давления в двухстанционных термопрессах
Современные прессы для термопереноса с двумя рабочими станциями интегрируют автоматизацию, устраняя необходимость в ручной калибровке и приближённых оценках. Системы самовыравнивающихся плит динамически компенсируют незначительные деформации или различия в толщине материалов, обеспечивая равномерное усилие на обеих станциях. Цифровые регуляторы давления — откалиброванные с точностью ±1 PSI — заменяют аналоговые шкалы и обеспечивают воспроизводимое, компенсированное по нагрузке усилие независимо от условий окружающей среды. Программируемые контроллеры сохраняют профили температуры, давления и времени, специфичные для каждого типа основы, позволяя одним нажатием кнопки вызывать настройки для хлопка, полиэстера или смесевых тканей. Системы мониторинга в реальном времени информируют операторов о любых отклонениях до того, как они повлияют на выходную продукцию, а автоматизированные процедуры выравнивания используют встроенные датчики для проверки параллельности плит между циклами. Позиционирование с помощью лазерного указателя дополнительно снижает погрешность настройки, гарантируя стабильное сцепление при технологии DTF без дрейфа параметров между циклами. Благодаря этим функциям управление давлением перестаёт быть реактивной задачей, зависящей от квалификации персонала, и превращается в предсказуемый, основанный на данных процесс — что напрямую поддерживает производственные стандарты, соответствующие ISO 9001, и сокращает зависимость от опыта операторов.
ЧаВО
Почему баланс давления критически важен в тепловом прессе с двумя рабочими станциями?
Баланс давления обеспечивает равномерное распределение силы на обеих станциях, предотвращая дефекты печати, такие как «призрачное» изображение, отслаивание краёв и непостоянное сцепление переноса.
Как несоосность плит может повлиять на качество переноса DTF?
Несоосность плит приводит к неравномерной концентрации давления, ухудшает сцепление и вызывает появление отпечатков, плотных по краям, но выцветших в центре.
Какой метод рекомендуется для калибровки давления?
Для проверки и регулировки распределения давления по всем плитам используйте манометры, тесты с прокладками и анализ термобумаги.
Что вызывает дисбаланс между станциями?
Типичные причины — утечки в пневматической системе, нестабильность подачи воздуха, дрейф редукторов и механический износ.
Решают ли современные тепловые прессы проблемы нестабильности давления?
Да, передовые модели оснащены автоматизацией, самовыравнивающимися системами плит и цифровыми регуляторами давления для обеспечения стабильной и точной работы.
Содержание
- Почему балансировка давления важна на тепловом прессе с двумя рабочими станциями
- Пошаговая калибровка давления для пресса для термопечати с двумя рабочими станциями
- Устранение типовых причин дисбаланса давления при работе с двумя станциями
- Современные функции обеспечения стабильности давления в двухстанционных термопрессах
-
ЧаВО
- Почему баланс давления критически важен в тепловом прессе с двумя рабочими станциями?
- Как несоосность плит может повлиять на качество переноса DTF?
- Какой метод рекомендуется для калибровки давления?
- Что вызывает дисбаланс между станциями?
- Решают ли современные тепловые прессы проблемы нестабильности давления?

