
 EN
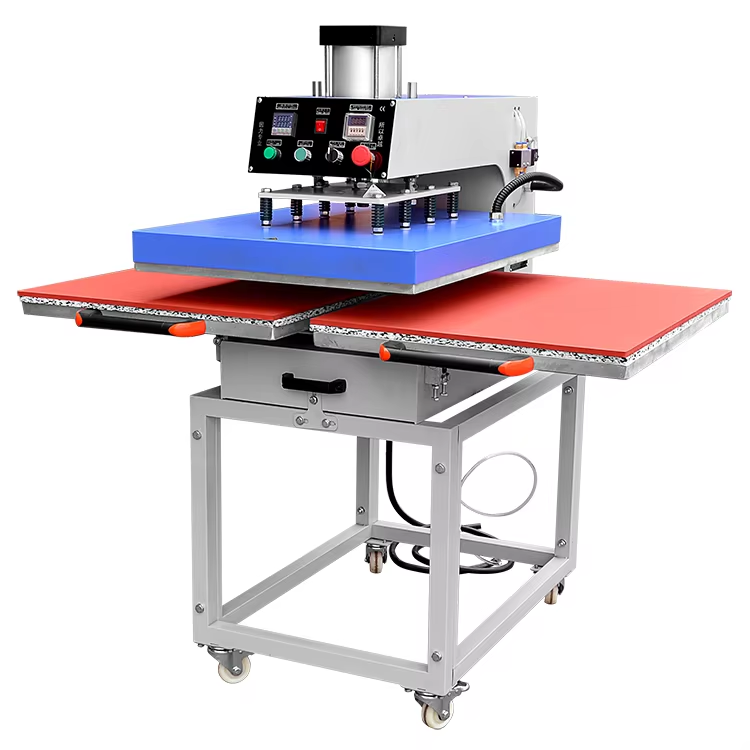
Pse është e rëndësishme balancimi i shtypjes në një makine për shtypje me nxehtësi me dy stacione
Edhe ndryshimet e vogla të shtypjes midis stacioneve ose brenda një plateni të vetëm mund të shkaktojnë defekte të dukshme në shtypje — duke zvogëluar cilësinë e prodhimit, duke rritur shkallën e materialeve të papërdorshme dhe duke shkaktuar dështime pas larjes.
Pasojat e pabalancimit: shfaqja e fantazmave, ngryrja e skajeve dhe ngjitja e paqëndrueshme e transferimeve DTF
Kur shtypja është shumë e lartë, filmi DTF shtypet tepër, duke bërë që tinta të shpërndahet dhe të prodhojë imazhe të hollë fantazmash pranë dizajnit të dëshiruar—duke zvogëluar detajet e holla dhe regjistrimin. Shtypja e ulët pengon shkrirjen e plotë të pulverit ngjitës DTF, duke rezultuar në lidhje të dobët me materialin; pas ftohjes, skajet ngrihen dhe shtypimet nuk kalojnë testet e zakonshme të nxjerrjes. Forca e paqëndrueshme nga stacioni në stacion është veçanërisht e problemit në makina me presë nxehtësi me dy stacione: një mungesë 10 psi (p.sh., 50 psi në të majtë krahasuar me 40 psi në të djathtë) shkakton drejtpërdrejt ngjitje të pabarabartë, vende të zhdukura dhe zona me pikëzime dhe të bllokuara ku pulveri nuk shkrin uniformisht. Pasi DTF mbështetet në energji termike dhe dhe mekanike të saktë për të aktivizuar shtresën ngjitëse, shtypja e paparregullt komprometon integritetin e lidhjes në nivel mikroskopik—defektet shpesh shfaqen vetëm pas larjes, duke çuar në kthime të kostoshme dhe punë të ripërpunuar. Verifikimi i rregullt me një manometër të kalibruar midis operimeve kap ndryshimet para se ato të ndikojnë në prodhim.
Si mosprapërshtatja e platos dhe ndryshimi nga stacioni në stacion zvogëlojnë uniformitetin e shtypit
Mospraparimi i shtyllave është shkaku më i përbashkët i shpërndarjes jo të barabartë të shtypjes. Nëse shtyllat e sipërme dhe të poshtme nuk janë plotësisht paralele, forca e kontaktit përqendrohet në këndet, ndërsa qendra merr një shtypje të pamjaftueshme—krijohet një ngjitshmëri gradiente ku shtypjet duket të ngjiten mirë në skaje por të zhdukura ose të paplotësura në mes. Përdorimi mekanik i bishtave, pllakat e përkulura të montimit ose deformimi i kornizës me kalimin e kohës sjellin një pjerrësi të hollë, duke bërë që shtyllat të mbyllen jo njëtrajtshisht. Në konfigurimet me dy stacione, montimet mekanike të pavarura mund të zhvendosen nga sinkronizimi: një stacion mund të ruajë një boshllëk prej 0,2 mm, ndërsa tjetri të mbyllet në 0,4 mm—një ndryshim që përkthehet në një variacion deri në 30% në forcën efektive të ngjitjes. Me rëndësi të veçantë, të dy stacionet zakonisht ndajnë një vetëm vlerë të shtypjes në panelin e kontrollit, duke fshehur këtë ndryshim derisa nuk shfaqen defekte. Analiza e letrës termike dhe testet me fletë metalike (shim) zbulonin besnikisht këto moskonsistenca, por pa veprime korrigjuese, uniformiteti zvogëlohet dhe normat e materialeve të dëmtuara rriten. Sigurimi i shtyllave paralele dhe të qëndrueshme është themeli i cilësisë së qëndrueshme të transmetimit DTF.
Kalibrimi i shtypjes hap pas hapi për një makinë të nxehtësisë me dy stacione
Kalibrimi manual duke përdorur manometra, testet me shime dhe analizën e letrës termike
Filloni me verifikimin e shtypjes së ajrit: për makina pneumatike me dy stacione për shtypje me nxehtësi, dalja e regullatorit duhet të mbajë konstantisht në mes 40–60 PSI—gama optimale për transferimet DTF. Nëse makina juaj nuk ka manometër të integruar, përdorni një tester shtypi në vijën e ajrit për saktësi. Më pas, kryeni testin e shimit të ftohtë: me makinën të hapur dhe të ftohtë, vendosni gatëza matëse ose shime precizion në të katër këndet e platformatit të poshtëm. Mbyllni ngadalë shtypësen dhe regjistroni shimin më të trashë që lejon akoma mbylljen e plotë. Një ndryshim më i madh se 0,05 mm midis këndeve konfirmon pjerrësinë e platformatit. Për validimin dinamik, vendosni letër termike (ose film të ndjeshëm ndaj shtypjes) mbi tërë sipërfaqen e platformatit, mbyllni shtypësen në temperaturën e punës për 3–5 sekonda, pastaj kontrolloni imazhin. Intensiteti i njëjtë i ngjyrës tregon shtypje të barabartë; zonat me ngjyrë të dobët ose të munguar zbulojnë zona me kontakt të ulët. Rregulloni shkruatësit e nivelimit të platformatit ose regullatorin pneumatik hapi-hapi—dhe përsërisni testin me letër termike—derisa mbulimi të jetë i konzistentë mbi tërë sipërfaqen.
Po verifikohet ekuilibri në të dyja stacionet me substratë standarde të testimit DTF
Pas kalibrimit individual të stacionit, verifikoni midis stacioneve përshtatshmëria duke përdorur kushte testimi identike. Përgatitni dy nënstrate për testimin DTF: lloji i njëjtë i materialit, dizajni i njëjtë i transferimit, niveli i njëjtë i lagështisë para shtypjes dhe parametrat e njëjtë të makinës. Shtypni njërin në Stacionin A dhe tjetrin në Stacionin B duke përdorur ciklin tuaj standard. Vlerësoni menjëherë ngjitjen me testin e nxjerrjes (peel testing) dhe inspektoni vizualisht për shfaqje të fantazmave (ghosting), ngryshim te skajet ose transferim të paplotë. Çdo asimetri tregon një papërbashkësim të mbetur të presionit. Nëse është e mundur, përdorni një manometër portativ për të matur forcën aktuale nën ngarkesë në të dyja stacionet—ndryshimet mbi 5 PSI korrellojnë fort me ndryshimet e dukshme në prodhim. Kontrolloni përsëri largësitë e shimeve në stacionin që punon më keq dhe rregulloni pajisjet e montimit ose parametrat e regullatorit derisa të dyja stacionet të japin transferime të njëjta dhe të pastra. Përsëritni këtë verifikim pas mirëmbajtjes, ndryshimeve të materialeve ose ndryshimeve të lagështisë së stinës për të ruajtur përsëritshmërinë nëpër porositë.
Zgjidhja e problemeve të zakonshme të papërbashkësimit të presionit gjatë operimit me dy stacione
Shkarkime në sistemin ajror, furnizim i papërbashkët me ajër dhe zhvendosje e rregullatorit
Shumica e pabarazimeve nga stacioni në stacion rrjedhin nga sistemi ajror. Pikat kryesore të dështimit përfshijnë:
- Shkarkime ajri në lidhjet e shpejta, ngritjet e solenoidit ose lidhjet e tubave që humbasin shtypjen preferencialisht në një stacion.
- Tubat ajrorë të pazgjedhur ose të kthyer që kufizojnë rrjedhën, veçanërisht kur të dy stacionet aktivizohen njëkohësisht.
- Zhvendosja e rregullatorit—ku vlera e humbjes së brendshme të valvulës shkakton zhvendosje të vlerës së vendosur gjatë operimit, duke ndryshuar shtypjen e synuar me kalimin e kohës.
Filloni diagnostikimin me testin e shkarkimeve me ujë me sapun në të gjitha lidhjet dhe dëgjoni për zërin e fshisës pranë solenoidëve. Konfirmoni se prodhimi i kompresorit plotëson kërkesat minimale: të paktën 6 bar (87 psi) në hyrjen e makinës nën ngarkesë , të matur me një manometër të kalibruar. Zëvendësoni çdo rregullator që tregon zhvendosje të matur (>2 PSI devijim në një cikël 5-minutësh). Të dhënat e fushës nga një anketa e vitit 2023 në një shtypshkronjë zbuluan se ngushtimi i vetëm tre deri katër lidhjeve të llozha zgjidhi afërsisht 40% të ankesave të raportuara për shtypjen e stacioneve të dyfishta.
Platet e përdorura, bishtet e përkulura ose montimi asimetrik që ndikon në simetrinë e stacionit
Dekadencat mekanike mund të anulojnë edhe furnizimin ideal me ajër. Kontrolloni për:
- Përkuljen e platet: përdorni një rregullator drejtë dhe një shkallë matëse – hapësirat >0,1 mm nëpër sipërfaqe tregojnë se është e nevojshme rishfaqja ose zëvendësimi.
- Bishtet e përkulura ose të lira që lejojnë luhatje rrotulluese, duke krijuar shtypje më të lartë në skajin e parë të mbylljes.
- Montimi asimetrik i bazës për shkak të nivelimit të papërsosur të dyshemesë, kornizave mbështetëse të përkulura ose bulonave të ankruar të zhvendosur.
Gjatë mirëmbajtjes rutinore, mbyllni çdo stacion mbi një fletë letre standarde për kopjim dhe matni hapësirat në këndet me shkallë matëse. Ndryshimet midis këndeve tregojnë probleme me bishtet ose kornizën. Të dhënat e shërbimit nga prodhuesi tregojnë se korrigjimi i nivelimit të tavolinës së punës ka zgjidhur vetëm 25% të rasteve të dokumentuara të papërbashkueshmërisë në vitin 2024 – duke theksuar sa themelore është stabiliteti mekanik për konzistencën e shtypjes.
Veçoritë e avancuara të konzistencës së shtypjes në makina moderne të shtypjes me nxehtësi me dy stacione
Makinat moderne me shtypje nxehtësi me dy stacione integrojnë automatizimin për të eliminuar nevojën e kalibrimin manual të rastësishëm. Sistemet e platinave me balancim vetjak kompensojnë dinamikisht deformimet e vogla ose ndryshimet e trashësisë së materialeve, duke ruajtur forcën uniforme në të dyja stacionet. Rregullatorët digjitalë të shtypjes—të kalibruar me saktësi ±1 PSI—zëvendësojnë shkallët analoge, duke ofruar forcë të përsëritshme dhe të korrigjuar sipas ngarkesës, pa marrë parasysh kushtet ambientale. Kontrollorët programues ruajnë profile specifike për temperaturë-shtypje-kohë për çdo substrat, duke lejuar thirrjen me një klikim për pambuk, poliester ose tela të përziera. Monitorimi në kohë reale me ekranet e tij i jep alarmin operatorit kur ndodhin devijime para se ato të ndikojnë në prodhim, ndërsa rutinat e automatizuara të pozicionimit përdorin sensorë të integruar për të verifikuar paralelizmin e platina midis cikleve. Pozicionimi me anë të lazerrit zvogëlon edhe më tepër gabimet e montimit, duke siguruar ngjitjen e qëndrueshme DTF pa zhvendosje midis cikleve. Këto karakteristika transformojnë menaxhimin e shtypjes nga një detyrë reaguese, e varur nga aftësia e operatorit, në një proces të parashikueshëm dhe të bazuar në të dhëna—duke mbështetur drejtpërdrejt standardet e prodhimit të përshtatura me ISO 9001 dhe duke zvogëluar varësinë nga eksperienca e vetëm e operatorit.
Pyetje të shpeshta
Pse është e rëndësishme ekuilibri i shtypjes në një makinë me dy stacione për shtypje me nxehtësi?
Ekuilibri i shtypjes siguron shpërndarjen uniforme të forcës në të dyja stacionet, duke parandaluar defekte të shtypit si fantazmimi, ngjiturja e skajeve dhe ngjitja e pabarabartë e transferimeve.
Si mund të ndikojë mosprapërshtatja e platen-it në cilësinë e transferimit DTF?
Mosprapërshtatja e platen-it përqendron shtypjen në mënyrë të papabarabartë, duke zvogëluar ngjitjen dhe duke bërë që shtypjet të dukën të ngurta në skaje por të faldura në qendër.
Cili është metoda e rekomanduar për kalibrimin e shtypjes?
Përdorni manometra, testet me shime dhe analizën e letrës termike për të vlerësuar dhe rregulluar shpërndarjen e shtypjes në të gjitha platentë.
Çfarë shkakton mosbarazimet midis stacioneve?
Shkaktet e zakonshme janë rrjedhjet në sistemin pneumatik, paqëndrueshmëria e furnizimit me ajër, zhvendosja e regullatorëve dhe degradimi mekanik.
A zgjidhin makineritë moderne me shtypje me nxehtësi moskonsistenca të shtypjes?
Po, modelet e avancuara përfshijnë automatizim, sisteme platen me ekuilibrim vetjak dhe regullatorë digjitalë të shtypjes për të siguruar operime të qëndrueshme dhe të sakta.
Përmbajtja
- Pse është e rëndësishme balancimi i shtypjes në një makine për shtypje me nxehtësi me dy stacione
- Kalibrimi i shtypjes hap pas hapi për një makinë të nxehtësisë me dy stacione
- Zgjidhja e problemeve të zakonshme të papërbashkësimit të presionit gjatë operimit me dy stacione
- Veçoritë e avancuara të konzistencës së shtypjes në makina moderne të shtypjes me nxehtësi me dy stacione
-
Pyetje të shpeshta
- Pse është e rëndësishme ekuilibri i shtypjes në një makinë me dy stacione për shtypje me nxehtësi?
- Si mund të ndikojë mosprapërshtatja e platen-it në cilësinë e transferimit DTF?
- Cili është metoda e rekomanduar për kalibrimin e shtypjes?
- Çfarë shkakton mosbarazimet midis stacioneve?
- A zgjidhin makineritë moderne me shtypje me nxehtësi moskonsistenca të shtypjes?

