
 EN
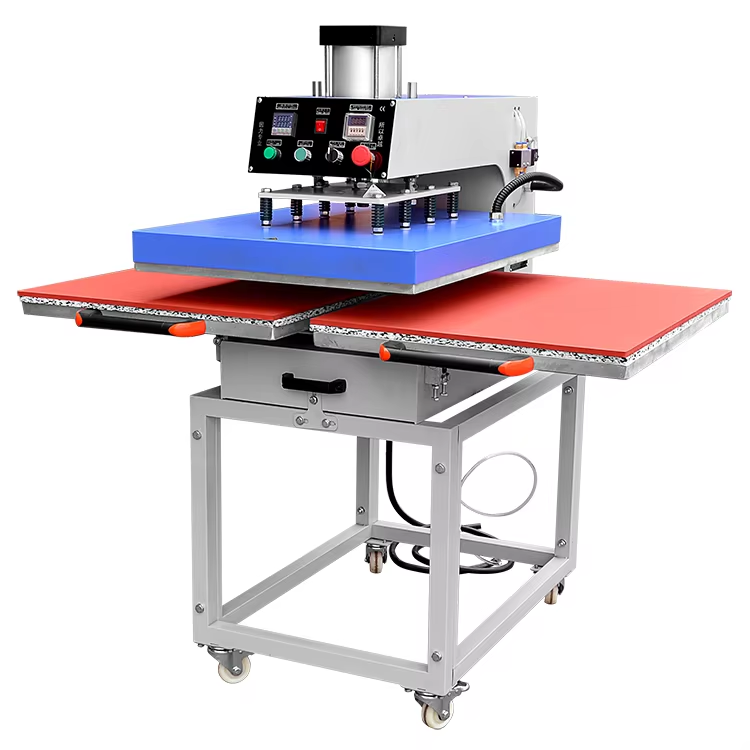
Prečo je vyváženie tlaku dôležité u dvojstanicovej tepelnej lisovacej stroj
Už malé rozdiely v tlaku medzi stanicami alebo v rámci jednej lisovacej dosky môžu spôsobiť viditeľné chyby tlače – čím sa zníži kvalita výroby, zvýšia sa množstvá odpadu a môžu nastať zlyhania po praní.
Následky nevyváženosti: „fantómovanie“, zdvihnutie okrajov a nejednotné lepenie DTF prenosov
Ak je tlak príliš vysoký, DTF fólia sa nadmierne stlačí, čo spôsobí roztieknuť sa farby a vznik nezreteľných „duchovských“ obrazov vedľa požadovaného dizajnu – tým sa stráca jemná detailnosť a presnosť zarovnania. Nízky tlak bráni úplnému roztaveniu lepiaceho prášku DTF, čo má za následok zlú priľnavosť k látke; po ochladení sa okraje odlepujú a tlače neprejdú štandardnými testami odlepenia. Neustály tlak medzi jednotlivými stanicami je obzvlášť problematický u dvojstanicových tepelných lisovacích strojov: nedostatok 10 psi (napr. 50 psi na ľavej strane oproti 40 psi na pravej strane) priamo spôsobuje nerovnomernú priľnavosť, vyblednuté miesta a škvŕny s matným povrchom, kde sa prášok nerovnomerne zlepí. Keďže DTF závisí od presnej tepelnej a a mechanickej energie na aktiváciu lepiacej vrstvy, nerovnomerný tlak kompromituje celistvosť zväzku na mikroskopickom úrovni – chyby sa často prejavia až po praní, čo vedie k nákladným vráteniam a opätovnej správe. Pravidelná kontrola kalibrovaným manometrom medzi jednotlivými sériami umožňuje zistiť odchýlky ešte predtým, než ovplyvnia výstup.
Ako nesprávna poloha tlačového valca a rozdiely medzi jednotlivými tlačovými stanicami zhoršujú rovnosť tlače
Nesprávne zarovnanie platní je najčastejšou príčinou nerovnomerného rozloženia tlaku. Ak horná a dolná platňa nie sú dokonale rovnobežné, kontaktná sila sa sústreďuje do rohov, zatiaľ čo stred dostáva nedostatočný tlak – vzniká tak gradientná adhézia, pri ktorej vyzerajú tlačené obrázky pevné na okrajoch, ale vyblednuté alebo neúplné v strede. Mechanické opotrebovanie kĺbov, ohnuté montážne dosky alebo deformácia rámu v priebehu času spôsobujú jemný naklonenie, čo vedie k nerovnomernému zatváraniu platní. V konfiguráciách s dvoma stanicami sa nezávislé mechanické zostavy môžu postupne rozchýliť: jedna stanica môže udržiavať medzeru 0,2 mm, zatiaľ čo druhá sa zatvorí na 0,4 mm – rozdiel, ktorý sa prejaví až 30-percentnou odchýlkou v efektívnej upínacej sile. Kriticky, obe stanice často zdieľajú jediné nastavenie tlaku na ovládacom paneli, čím sa táto nesúlad skrýva až do výskytu chýb. Analýza tepelnej papierovej pásky a testovanie pomocou vložiek spoľahlivo odhalia tieto nezrovnalosti, avšak bez nápravných opatrení sa jednotnosť zhoršuje a miera odpadu stúpa. Zabezpečenie rovnobežnosti a stability platní je základom pre konzistentnú kvalitu DTF prenosov.
Kalibrácia tlaku krok za krokom pre tepelný lisovací stroj s dvojnásobnou stanicou
Ručná kalibrácia pomocou manometrov, testov s vložkami a analýzy tepelne citlivého papiera
Začnite overením tlaku prívodu vzduchu: u pneumatických tepelných lisov s dvojitou stanicou by výstupný tlak regulátora mal byť stále v rozsahu 40–60 PSI – ideálny rozsah pre prenosy DTF. Ak váš stroj nemá zabudovaný manometer, na presné zmeranie použite inline testovací prístroj na vzduchovom potrubí. Ďalej vykonajte studený test s podložkami: so strojom otvoreným a vychladeným umiestnite meracie klinčeky alebo presné podložky do všetkých štyroch rohov spodnej platne. Pomaly zatvorte lis a zaznamenajte najhrubšiu podložku, ktorá ešte umožňuje úplné zatvorenie. Rozdiel vyšší ako 0,05 mm medzi jednotlivými rohmi potvrdzuje naklonenie platne. Na dynamické overenie umiestnite tepelný papier (alebo film citlivý na tlak) po celej ploche platne, zatvorte lis pri prevádzkovom teplote na 3–5 sekúnd a potom skontrolujte odtlačok. Rovnomerná intenzita farby indikuje rovnomerný tlak; slabé alebo chýbajúce oblasti odhaľujú miesta s nízkym kontaktom. Postupne upravujte nastavovacie skrutky na vyrovnanie platne alebo pneumatický regulátor – a opakujte test s tepelným papierom – až kým nebude pokrytie rovnomerné po celej ploche.
Overovanie vyváženia medzi oboma stanicami pomocou štandardizovaných testovacích substrátov DTF
Po kalibrácii jednotlivých staníc overiť medzi stanicami konzistentnosť pomocou identických testovacích podmienok. Pripravte dva DTF testovacie substráty: rovnaký typ tkaniny, rovnaký prenosový dizajn, rovnakú úroveň vlhkosti pred stlačením a identické nastavenia stroja. Jeden substrát stlačte na stanici A a druhý na stanici B pomocou štandardného cyklu. Okamžite posúďte adhéziu pomocou peel testu a vizuálnej kontroly na prítomnosť „ghostingu“, zdvihnutia okrajov alebo neúplného prenosu. Akákoľvek asymetria signalizuje zvyškovú nerovnováhu tlaku. Ak je k dispozícii, použite prenosný manometer na meranie skutočnej sily za zaťaženia na oboch stanicách – rozdiely vyššie ako 5 PSI silno korelujú s viditeľnými odchýlkami výstupu. Opätovne skontrolujte vzdialenosť vložiek (shim) na menej výkonnej stanici a upravte montážne prvky alebo nastavenia regulátora, kým obe stanice nezabezpečia identický a čistý prenos. Toto overenie opakujte po každej údržbe, zmene materiálu alebo sezónnej zmene vlhkosti, aby ste udržali opakovateľnosť medzi jednotlivými objednávkami.
Riešenie bežných príčin nerovnováhy tlaku pri prevádzke s dvoma stanicami
Úniky v pneumatickom systéme, nerovnomerné dodávky vzduchu a posun regulátora
Väčšina nerovnováh medzi stanicami má pôvod v pneumatickom systéme. Kľúčové miesta porúch zahŕňajú:
- Úniky vzduchu na rýchlo-pripájacích spojoch, tesniacich kruhoch elektromagnetických ventilov alebo hadicových spojoch, ktoré spôsobujú preferenčný únik tlaku smerom k jednej stanici.
- Nedostatočne dimenzované alebo prehnuté vzduchové potrubia, ktoré obmedzujú prietok, najmä keď sa obe stanice aktivujú súčasne.
- Posun regulátora – opotrebovanie vnútorného ventilu spôsobuje pomalé posúvanie nastavenej hodnoty počas prevádzky, čo mení cieľový tlak v čase.
Začnite diagnostiku testom únikov pomocou mydlovej vody na všetkých spojoch a počúvajte prípadné syčanie v blízkosti elektromagnetických ventilov. Potvrďte, že výstup kompresora spĺňa minimálne požiadavky: aspoň 6 bar (87 psi) na vstupe do stroja pri zaťažení , namerané kalibrovaným manometrom. Nahraďte akýkoľvek regulátor, ktorý vykazuje merateľný posun (>2 psi odchýlka počas 5-minútového cyklu). Polní údaje z prieskumu tlačiarne z roku 2023 ukázali, že utiahnutie len troch až štyroch uvoľnených spojov vyriešilo takmer 40 % hlásených sťažností týkajúcich sa tlaku na dvoch staničných jednotkách.
Opotrebované platne, ohnuté kĺby alebo asymetrické upevnenie ovplyvňujúce symetriu stanice
Mechanické opotrebovanie môže prekonať aj dokonalé prívodné vzduchu. Skontrolujte nasledovné:
- Skreslenie platne: použite pravítko a súpravu závazkových meradiel – medzery väčšie ako 0,1 mm po celej ploche naznačujú potrebu obnovy povrchu alebo výmeny.
- Ohnuté alebo voľné kĺbové kolíky, ktoré umožňujú otáčavý pohyb a spôsobujú vyšší tlak na prednej hrane uzatvorenia.
- Asymetrické upevnenie základne spôsobené nerovným vyrovnaním podlahy, ohnutými nosnými rámami alebo posunutými kotviacimi skrutkami.
Počas bežnej údržby zatvorte každú stanicu na list štandardného kópiovacieho papiera a zmerajte medzery v rohoch pomocou závazkových meradiel. Rozdiely medzi rohmi ukazujú na problémy s kĺbmi alebo rámovou konštrukciou. Výrobné servisné údaje uvádzajú, že oprava vyrovnania pracovného stola samotná vyriešila 25 % zdokumentovaných prípadov nerovnomerného tlaku v roku 2024 – čo zdôrazňuje, aká základná je mechanická stabilita pre dosiahnutie konštantného tlaku.
Pokročilé funkcie konštantnosti tlaku v moderných dvojstaniciových tepelných lisovacích strojoch
Moderné dvojstanové tepelné lisovacie stroje integrujú automatizáciu, čím sa odstraňuje potreba manuálneho kalibrovania a odhadovania. Samoregulačné systémy lisovacích dosiek dynamicky kompenzujú drobné deformácie alebo rozdiely v hrúbke materiálu a udržiavajú rovnaký tlak na oboch stanoviskách. Digitálne regulátory tlaku – kalibrované s presnosťou ±1 PSI – nahradili analogové ovládacie kruhy a zabezpečujú opakovateľný, zaťažením kompenzovaný tlak bez ohľadu na vonkajšie podmienky. Programovateľné riadiace jednotky ukladajú teplotno-tlakové-časové profily špecifické pre jednotlivé podklady, čo umožňuje jednoduché vyvolanie nastavení jedným stlačením tlačidla pre bavlnu, polyester alebo zmiešané tkaniny. Monitorovanie v reálnom čase zobrazuje upozornenia pre obsluhu pri akýchkoľvek odchýlkach ešte predtým, než ovplyvnia výstup, zatiaľ čo automatické zarovnávacie rutiny využívajú zabudované senzory na overenie rovnobežnosti lisovacích dosiek medzi jednotlivými cyklami. Polohovanie s pomocou laseru ďalej zníži chyby pri nastavovaní a zabezpečí konzistentnú adhéziu DTF bez posunu medzi cyklami. Tieto funkcie premieňajú správu tlaku z reaktívnej úlohy závislej od odbornosti operátora na predvídateľný, založený na dátach proces – priamo podporujú výrobné štandardy vyhovujúce norme ISO 9001 a znížia závislosť výhradne na skúsenostiach obsluhy.
Často kladené otázky
Prečo je vyváženie tlaku kľúčové v dvojstaničnej tepelnej lisovacej strojovej jednotke?
Vyváženie tlaku zabezpečuje rovnaké rozloženie sily na oboch staničných jednotkách, čím sa predchádza chybám tlače, ako sú fantomové obrazy, zdvíhanie okrajov a nejednotná priľnavosť prenosu.
Ako môže nesprávne zarovnanie platní ovplyvniť kvalitu DTF prenosu?
Nesprávne zarovnanie platní spôsobuje nerovnomerné sústredenie tlaku, čo zhoršuje priľnavosť a spôsobuje, že tlač vyzerá hustá na okrajoch, ale vyblednutá v strede.
Aká je odporúčaná metóda kalibrácie tlaku?
Na overenie a úpravu rozloženia tlaku na všetkých platniach použite manometre, skúšky s podložkami a analýzu tepelnej papierovej pásky.
Čo spôsobuje nerovnováhu medzi stanicami?
Bežnými príčinami sú úniky v pneumatickom systéme, neustálosť dodávky vzduchu, posun regulátorov a mechanické opotrebovanie.
Riešia moderné tepelné lisovacie stroje problémy s neustálym tlakom?
Áno, pokročilé modely obsahujú automatizáciu, samovyvažovacie systémy platní a digitálne regulátory tlaku, aby zabezpečili konzistentné a presné prevádzkové parametre.
Obsah
- Prečo je vyváženie tlaku dôležité u dvojstanicovej tepelnej lisovacej stroj
- Kalibrácia tlaku krok za krokom pre tepelný lisovací stroj s dvojnásobnou stanicou
- Riešenie bežných príčin nerovnováhy tlaku pri prevádzke s dvoma stanicami
- Pokročilé funkcie konštantnosti tlaku v moderných dvojstaniciových tepelných lisovacích strojoch
-
Často kladené otázky
- Prečo je vyváženie tlaku kľúčové v dvojstaničnej tepelnej lisovacej strojovej jednotke?
- Ako môže nesprávne zarovnanie platní ovplyvniť kvalitu DTF prenosu?
- Aká je odporúčaná metóda kalibrácie tlaku?
- Čo spôsobuje nerovnováhu medzi stanicami?
- Riešia moderné tepelné lisovacie stroje problémy s neustálym tlakom?

