
 EN
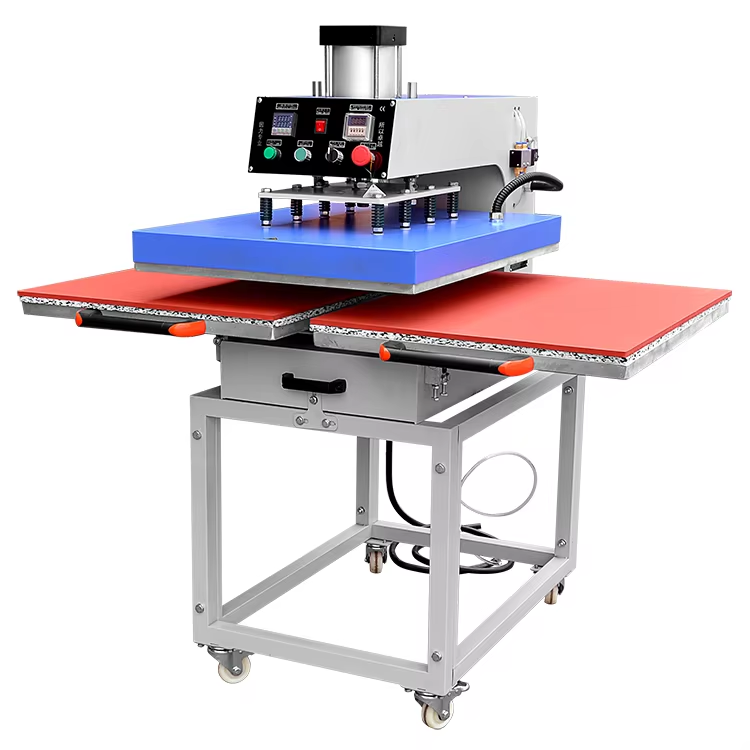
Proč je vyvážení tlaku u tepelného lisu s dvojnásobnou stanicí tak důležité
I nepatrné rozdíly v tlaku mezi stanicemi nebo uvnitř jediné desky mohou způsobit viditelné defekty tisku – snižují kvalitu výroby, zvyšují podíl odpadu a vedou k selhání po praní.
Důsledky nevyváženosti: duchování, zvedání okrajů a nejednotné lepení DTF přenosu
Při příliš vysokém tlaku se fólie DTF nadměrně stlačuje, čímž se barvivo rozšiřuje a vznikají slabé „duchovské“ obrazy vedle požadovaného motivu – dochází tak k zhoršení jemných detailů a ztrátě přesného zarovnání. Nízký tlak brání úplnému roztavení lepicího prášku DTF, což má za následek špatné spojení s látkou; po ochlazení se okraje zvedají a tisky neprojdou standardními testy odlepení. Neustálý rozdíl v tlaku mezi jednotlivými stanicemi je zvláště problematický u tepelných lisů se dvěma stanicemi: nedostatek 10 psi (např. 50 psi vlevo versus 40 psi vpravo) přímo způsobuje nepravidelné lepení, zesvětlené skvrny a tečkované, matné plochy, kde se prášek neslévá rovnoměrně. Protože technologie DTF spoléhá na přesnou tepelnou a a mechanickou energii k aktivaci lepicí vrstvy, nerovnoměrný tlak narušuje pevnost spoje na mikroskopické úrovni – vady se často projeví až po praní, což vede k nákladným reklamacím a dodatečnému zpracování. Pravidelná kontrola kalibrovaným manometrem mezi jednotlivými cykly umožňuje zaznamenat změny tlaku dříve, než ovlivní kvalitu výstupu.
Jak nesouhlasnost desky a rozdíly mezi jednotlivými stanicemi zhoršují rovnoměrnost tisku
Nesouhlas polohy desek je nejčastější příčinou nerovnoměrného rozložení tlaku. Pokud horní a spodní desky nejsou dokonale rovnoběžné, síla kontaktu se soustředí do rohů, zatímco střed dostává nedostatečný tlak – vzniká tak gradientní lepení, kdy jsou tisky na okraji vizuálně pevné, ale uprostřed vybledlé nebo neúplné. Mechanické opotřebení kloubů, ohnuté montážní desky nebo deformace rámu v průběhu času způsobují jemný naklonění, které vedou k nerovnoměrnému uzavírání desek. U dvoustanovišťových konfigurací se nezávislé mechanické sestavy mohou postupně vykolejit z synchronizace: jedna stanice může udržovat mezeru 0,2 mm, zatímco druhá se uzavírá s mezerou 0,4 mm – rozdíl, který se projeví až 30% odchylkou ve skutečné uchycovací síle. Zásadně obě stanice často sdílejí jediné nastavení tlaku na ovládacím panelu, čímž se tato nesrovnalost maskuje, dokud se neobjeví vady. Analýza termopapíru a testování pomocí podložek spolehlivě tyto nekonzistence odhalí, avšak bez nápravných opatření se rovnoměrnost zhoršuje a míra odpadu stoupá. Zajištění rovnoběžnosti a stabilita desek je základem konzistentní kvality DTF přenosů.
Kalibrace tlaku krok za krokem pro tepelný lis s dvojicí stanicemi
Ruční kalibrace pomocí manometrů, testů s vložkami a analýzy tepelného papíru
Začněte ověřením tlaku vzduchového zásobení: u pneumatických tepelných lisů s dvojnásobnou stanicí by měl výstupní tlak regulátoru trvale ležet v rozmezí 40–60 PSI – což je optimální rozsah pro přenosy DTF. Pokud váš stroj nemá vestavěný manometr, pro přesné měření použijte inline tlakový tester na přívodním vzduchovém potrubí. Dále proveďte studený test vložek: se strojem otevřeným a vychladlým umístěte měřící listové kalibry nebo přesné vložky do všech čtyř rohů spodního lisovacího povrchu. Lis pomalu zavřete a zaznamenejte nejtlustší vložku, která stále umožňuje úplné uzavření. Rozdíl v tloušťce vložek mezi jednotlivými rohy vyšší než 0,05 mm potvrzuje naklonění lisovacího povrchu. Pro dynamické ověření umístěte tepelný papír (nebo tlakem citlivou fólii) po celé ploše lisovacího povrchu, lis zavřete při provozní teplotě po dobu 3–5 sekund a poté zkontrolujte otisk. Stejná intenzita barvy indikuje rovnoměrný tlak; slabé nebo chybějící oblasti odhalují zóny s nízkým kontaktem. Postupně upravujte šrouby pro vyrovnání lisovacího povrchu nebo pneumatický regulátor – a opakujte test s tepelným papírem – dokud nebude pokrytí rovnoměrné po celé ploše.
Ověření vyváženosti mezi oběma stanicemi pomocí standardizovaných testovacích substrátů DTF
Po kalibraci jednotlivých stanic ověřte mezi stanicemi souladnost za použití identických podmínek testování. Připravte dva substráty pro test DTF: stejný typ látky, stejný přenosový motiv, stejnou úroveň vlhkosti před přítlačením a identická nastavení stroje. Jeden substrát přitlačte na stanici A a druhý na stanici B pomocí standardního cyklu. Okamžitě posuďte přilnavost pomocí peel-testu a vizuální kontroly na vznik tzv. ghostingu, zvedání okrajů nebo neúplného přenosu. Jakákoli nesymetrie naznačuje zbytkovou nerovnováhu tlaku. Pokud je k dispozici, použijte přenosný tlakový měřič k měření skutečné síly za zatížení na obou stanicích – rozdíly přesahující 5 PSI silně korelují s viditelnou rozdílností výstupu. Zkontrolujte opět vzdálenosti vložek (shimů) na méně výkonné stanici a upravte upevňovací prvky nebo nastavení regulátoru, dokud obě stanice nevykazují identické a čisté přenosy. Tuto validaci opakujte po údržbě, změně materiálů nebo změnách relativní vlhkosti vzduchu v průběhu ročních období, abyste zajistili opakovatelnost napříč zakázkami.
Řešení běžných příčin nerovnováhy tlaku při provozu se dvěma stanicemi
Úniky v pneumatickém systému, nerovnoměrné přívody vzduchu a posun regulátoru
Většina nerovnováh mezi stanicemi má původ v pneumatickém systému. Klíčové místa poruch zahrnují:
- Úniky vzduchu u rychloupínacích spojek, těsnění elektromagnetických ventilů nebo hadicových spojů, které způsobují preferenční únik tlaku k jedné stanici.
- Příliš malé nebo zahnuté vzduchové potrubí, která omezují průtok, zejména pokud se obě stanice aktivují současně.
- Posun regulátoru – opotřebení vnitřního ventilu způsobuje pomalý posun nastavené hodnoty během provozu, čímž se cílový tlak postupně mění.
Diagnostiku zahajte testem úniku pomocí mýdlové vody na všech spojkách a poslechem syčení v blízkosti elektromagnetických ventilů. Potvrďte, že výstup kompresoru splňuje minimální požadavky: alespoň 6 bar (87 psi) na vstupu do stroje při zatížení , změřeno kalibrovaným manometrem. Nahraďte jakýkoli regulátor, u něhož je zaznamenatelný posun (> 2 psi odchylky během 5minutového cyklu). Polní data z průzkumu tiskárny z roku 2023 ukázala, že utažení pouze tří až čtyř uvolněných spojek vyřešilo téměř 40 % hlášených stížností na tlakové nerovnováhy u dvoustanicových systémů.
Opotřebované desky, ohnuté klouby nebo asymetrické upevnění ovlivňující symetrii stanice
Mechanické opotřebení může překonat i dokonalý přívod vzduchu. Proveďte kontrolu následujících položek:
- Deformace desky: použijte pravítko a svinovací měřítko – mezery větší než 0,1 mm po celé ploše indikují nutnost obroušení nebo výměny.
- Ohnuté nebo uvolněné kloubní čepy umožňující otáčivé hraní, což způsobuje vyšší tlak na přední okraji uzavření.
- Asymetrické upevnění základny způsobené nerovnoměrným vyrovnáním podlahy, ohnutými nosnými rámy nebo posunutými kotvovými šrouby.
Během pravidelné údržby uzavřete každou stanicí list standardního kopičkového papíru a změřte mezery v rozích pomocí svinovacího měřítka. Rozdíly v rozích ukazují na problémy s klouby nebo rámem. Výrobce uvádí ve svých servisních údajích, že oprava vyrovnání pracovní desky sama o sobě vyřešila 25 % doložených případů nerovnoměrného tlaku v roce 2024 – což zdůrazňuje, jak zásadní je mechanická stabilita pro konzistenci tlaku.
Pokročilé funkce pro dosažení konzistence tlaku v moderních tepelných lisovacích strojích s dvojnásobnou stanicí
Moderní tepelné lisovací stroje s dvěma pracovními stanicemi integrují automatizaci, čímž eliminují nutnost manuálního nastavování a odhadování. Samoregulační systémy lisovacích ploch dynamicky kompenzují drobné deformace nebo rozdíly v tloušťce materiálu a udržují rovnoměrnou sílu na obou stanicích. Digitální regulátory tlaku – kalibrované s přesností ±1 PSI – nahrazují analogová ovládací kolečka a zajišťují opakovatelnou, zatížením kompenzovanou sílu bez ohledu na okolní podmínky. Programovatelné řídicí jednotky ukládají teplotně-tlakově-časové profily specifické pro jednotlivé substráty, což umožňuje vyvolání nastavení jediným stiskem tlačítka pro bavlnu, polyester nebo směsné tkaniny. Systém sledování v reálném čase upozorňuje obsluhu na odchylky ještě předtím, než ovlivní výstup, zatímco automatické zarovnávací rutiny využívají vestavěných senzorů k ověření rovnoběžnosti lisovacích ploch mezi jednotlivými cykly. Pozicování pomocí laseru dále snižuje chyby při nastavování a zajišťuje konzistentní lepení DTF bez posunu mezi cykly. Tyto funkce transformují řízení tlaku z reaktivní, dovednostmi založené činnosti na předvídatelný, daty řízený proces – přímo podporující výrobní standardy vyhovující normě ISO 9001 a snižující závislost pouze na zkušenostech obsluhy.
Často kladené otázky
Proč je vyrovnání tlaku klíčové u tepelného lisu s dvojnásobnou stanicí?
Vyrovnání tlaku zajišťuje rovnoměrné rozložení síly na obou stanicích, čímž se předchází defektům tisku, jako je duchování, zvedání okrajů a nekonzistentní adheze přenosu.
Jak může nesouhlas desek ovlivnit kvalitu DTF přenosu?
Nesouhlas desek způsobuje nerovnoměrné soustředění tlaku, čímž se zhoršuje adheze a tisky vypadají na okrajích hustě, ale uprostřed zeslabeně.
Jaká je doporučená metoda kalibrace tlaku?
K ověření a úpravě rozložení tlaku na všech deskách použijte manometry, testy s podložkami a analýzu tepelného papíru.
Co způsobuje nerovnováhu mezi jednotlivými stanicemi?
Běžnými příčinami jsou úniky v pneumatickém systému, neustálé dodávky vzduchu, posun regulátorů a mechanické opotřebení.
Řeší moderní tepelné lisy problémy s nekonzistencí tlaku?
Ano, pokročilé modely integrují automatizaci, samovyvažovací systémy desek a digitální regulátory tlaku, aby zajistily konzistentní a přesné provozní podmínky.
Obsah
- Proč je vyvážení tlaku u tepelného lisu s dvojnásobnou stanicí tak důležité
- Kalibrace tlaku krok za krokem pro tepelný lis s dvojicí stanicemi
- Řešení běžných příčin nerovnováhy tlaku při provozu se dvěma stanicemi
- Pokročilé funkce pro dosažení konzistence tlaku v moderních tepelných lisovacích strojích s dvojnásobnou stanicí
- Často kladené otázky

