
 EN
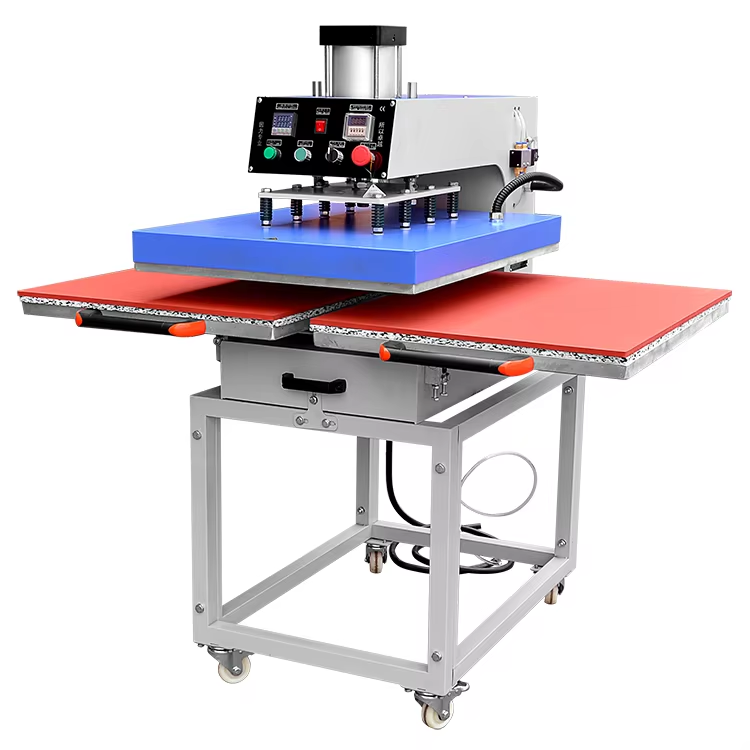
Kāpēc spiediena izlīdzināšana ir svarīga divstaciju karstuma presē
Pat nelielas spiediena svārstības starp stacijām vai vienā plāksnē var izraisīt redzamus printa defektus — samazinot ražošanas kvalitāti, palielinot atkritumu daudzumu un izraisot neveiksmes pēc mazgāšanas.
Nebalansētības sekas: fantoma efekts, malu pacelšanās un nevienmērīga DTF pārnesuma pielīmēšanās
Ja spiediens ir pārāk augsts, DTF plēve pārmērīgi saspiežas, kas izraisa krāsas izplūšanu un vāju fantoma attēlu veidošanos blakus paredzētajam dizāinam — tādējādi samazinot smalko detaļu skaidrību un precizitāti. Zems spiediens neļauj pilnībā izkausēt DTF līmes pulveri, kas rada vāju saistību ar audumu; atdzišanas laikā malas paceļas, un printi neiztur standarta nolaušanas testus. Neprecīzs spēks starp stacijām ir īpaši problēmatisks divstaciju karstuma presēs: 10 psi trūkums (piemēram, 50 psi kreisajā pusē pret 40 psi labajā pusē) tieši izraisa nevienmērīgu pielipšanu, izbalējušas vietas un raupjainas, matētas zonas, kur pulveris neizkausējas vienmērīgi. Tā kā DTF procesam nepieciešama precīza termiskā un un mehāniskā enerģija, lai aktivizētu līmes slāni, nevienmērīgs spiediens traucē saites integritāti mikroskopiskā līmenī — defekti bieži parādās tikai pēc mazgāšanas, kas izraisa dārgas atgriešanas un pārstrādes darbus. Regulāra kalibrēta spiediena mērītāja izmantošana starp darba cikliem ļauj noteikt novirzi pirms tā ietekmē ražošanas rezultātus.
Kā plātnes novirze un staciju starpība ietekmē drukas vienmērīgumu
Plātnes novirze ir visbiežākais neatbilstošas spiediena izvietošanas cēlonis. Ja augšējā un apakšējā plātne nav pilnīgi paralēlas, kontaktspēks koncentrējas stūros, bet centrā tiek pielikts nepietiekams spiediens — radot pakāpenisku līmēšanos, kur drukājumi izskatās cieši malās, bet vidū izbalējuši vai nepilnīgi. Mehāniskais nodilums šarnīros, saliektas montāžas plātnes vai rāmja deformācija laika gaitā rada sīku slīpumu, kas izraisa nevienmērīgu plātnes aizvēršanos. Divstaciju konfigurācijās neatkarīgās mehāniskās sistēmas var zaudēt sinhronitāti: viena stacija var uzturēt 0,2 mm spraugu, bet otra aizvēršas ar 0,4 mm spraugu — šī atšķirība pārvēršas līdz pat 30 % lielā efektīvā skavēšanas spēka svārstībā. Būtiski, ka abas stacijas bieži izmanto vienu un to pašu spiediena iestatījumu vadības panelī, kas paslēpj šo neatbilstību, kamēr defekti nav redzami. Termopapīra analīze un atstarpju testēšana uzticami atklāj šīs neatbilstības, taču, ja netiek veikti korekcijas pasākumi, vienmērīgums pasliktinās un atkritumu daudzums pieaug. Paralēlu un stabīlu plātņu nodrošināšana ir pamats vienmērīgas DTF pārnesei.
Solījuma pēc solījuma spiediena kalibrēšana divstaciju karstumspiedes mašīnai
Kalibrēšana manuāli, izmantojot spiediena mērītājus, starplikas testus un termopapīra analīzi
Sāciet ar gaisa piegādes spiediena pārbaudi: pneimatiskām divstaciju karstuma presēm regulatora izejas spiedienam jābūt stabili 40–60 PSI diapazonā — tas ir optimālais diapazons DTF pārnesumiem. Ja jūsu iekārtai nav iebūvēta manometra, precīzai mērīšanai izmantojiet iebūvētu spiediena testeri gaisa līnijā. Tālāk veiciet auksto starplikas testu: ar atvērtu un atdzisušu iekārtu ievietojiet pieskāriena mērlīnijas vai precīzas starplikas visos četros apakšējā plātnes stūros. Lēni aizveriet presi un pierakstiet visbiezāko starpliku, kas vēl ļauj pilnībā aizvērt iekārtu. Ja stūru starpība pārsniedz 0,05 mm, tas apstiprina plātnes nobīdi. Dinamiskai pārbaudei uz visa plātnes virsmas izvietojiet termopapīru (vai spiedienu reaģējošu plēvi), aizveriet presi darba temperatūrā uz 3–5 sekundēm, pēc tam pārbaudiet atspulgu. Vienmērīga krāsas intensitāte norāda uz vienmērīgu spiedienu; blāvas vai trūkstošas vietas norāda uz zema kontakta zonām. Pakāpeniski pielāgojiet plātnes izlīdzināšanas skrūves vai pneimatisko regulatoru — un atkārtojiet termopapīras testu — līdz segums kļūst vienmērīgs pa visu virsmu.
Balansa pārbaude abās stacijās, izmantojot standartizētus DTF testa substrātus
Pēc katras stacijas kalibrēšanas pārbaudīt staciju starpā saskaņotība, izmantojot identiskus testēšanas apstākļus. Sagatavojiet divus DTF testa pamatus: tādu pašu auduma veidu, tādu pašu pārnesuma dizainu, tādu pašu priekšpresēšanas mitruma līmeni un identiskus mašīnas iestatījumus. Vienu presējiet stacijā A un otru stacijā B, izmantojot jūsu standarta ciklu. Uzreiz novērtējiet saķeri, veicot atdalīšanas testu un vizuālu pārbaudi attiecībā uz “ghosting” efektu, malu pacelšanos vai nepilnīgu pārnesumu. Jebkura asimetrija norāda uz atlikušo spiediena nelīdzsvarotību. Ja pieejams, izmantojiet portatīvo spiediena mērītāju, lai abās stacijās izmērītu faktisko spiedienu slodzes apstākļos — atšķirības, kas pārsniedz 5 PSI, skaidri korelē ar redzamām izvades novirzēm. Pārbaudiet atkal atstarotāju spraugas neveiksmīgākajā stacijā un pielāgojiet montāžas aprīkojumu vai regulatora iestatījumus, līdz abās stacijās tiek iegūti identiski un tīri pārnesumi. Atkārtojiet šo validāciju pēc apkopes, materiālu maiņas vai sezonālās mitruma izmaiņām, lai nodrošinātu atkārtojamību visos pasūtījumos.
Problēmu novēršana: biežāk sastopamās spiediena nelīdzsvarotības cēloņi divstaciju darbībā
Gaisa sistēmas noplūdes, nevienmērīga gaisa piegāde un regulatora nobīde
Vairums staciju starpniecības neatbilstību rodas pneimatiskajā sistēmā. Galvenie atteices punkti ir:
- Gaisa noplūdes ātrās savienošanas savienotājos, solenoīda blīvējumos vai caurulīšu savienojumos, kas izraisa spiediena zudumu vienai stacijai priekšroku dodot.
- Pārāk mazas vai saliektas gaisa caurules, kas ierobežo plūsmu, īpaši tad, kad abas stacijas aktivizējas vienlaicīgi.
- Regulatora nobīde — kad iekšējā vārsta nodilums rada iestatītās vērtības lēnu pārvietošanos darbības laikā, tādējādi mainot mērķa spiedienu laika gaitā.
Diagnostiku uzsāciet, veicot putas ūdens noplūžu testu visos savienojumos, un klausieties šņakstoņu tuvu solenoīdiem. Pārliecinieties, ka kompresora izvade atbilst minimālajām prasībām: vismaz 6 bar (87 psi) mašīnas ieejā slodzes apstākļos , izmērot ar kalibrētu manometru. Aizvietojiet jebkuru regulatoru, kuram konstatēta mērāma nobīde (>2 PSI novirze 5 minūšu ciklā). Lauka dati no 2023. gada drukātavu aptaujas liecina, ka tikai trīs līdz četru vaļīgu savienojumu pievelšana atrisināja gandrīz 40 % ziņoto divstaciju spiediena sūdzību.
Nolietojušās plātnes, saliekti šarnīri vai asimetriska montāža, kas ietekmē stacijas simetriju
Mehāniskā degradācija var pārvarēt pat ideālu gaisa piegādi. Pārbaudiet šādus faktorus:
- Plātņu izliekums: izmantojiet taisnleņķi un spraugmēru — spraugas lielākas par 0,1 mm pa virsmu norāda uz nepieciešamību pārstrādāt vai nomainīt plātni.
- Saliekti vai vaļīgi šarnīru stieņi, kas ļauj pagrieziena brīvgaitu un rada augstāku spiedienu aizvēršanas priekšējā malā.
- Asimetriska bāzes montāža dēļ nevienmērīgas grīdas izlīdzināšanas, saliektiem balstiem vai nobīdītiem stiprinājuma skrūvēm.
Ik dienas apkopē aizveriet katru staciju uz standarta kopēšanas papīra loksnes un izmēriet stūru spraugas ar spraugmēriem. Atšķirības starp stūriem norāda uz šarnīru vai rāmja problēmām. Ražotāja servisa dati liecina, ka tikai darba galda izlīdzināšanas korekcija 2024. gadā atrisināja 25 % dokumentēto nevienmērīguma gadījumu — tas vēlreiz apstiprina, cik fundamentāla ir mehāniskā stabilitāte spiediena vienmērībai.
Modernajās divstaciju karstumspiedes mašīnās iestrādātās papildu spiediena vienmērības funkcijas
Mūsdienīgas divvietīgas karstuma preses mašīnas integrē automatizāciju, lai novērstu manuālo kalibrēšanu un minēšanu. Pašlīdzsvarojošas plātnes sistēmas dinamiski kompensē nelielu izliekumu vai materiāla biezuma svārstības, nodrošinot vienmērīgu spēku abās stacijās. Digitālie spiediena regulatori—kalibrēti ar precizitāti ±1 PSI—aizstāj analogos rādītājus, nodrošinot atkārtojamu un slodzei pielāgotu spēku neatkarīgi no apkārtējiem apstākļiem. Programmējamie vadības ierīces saglabā substrāta specifiskus temperatūras-spiediena-laika profilus, ļaujot viena pieskāriena palaišanu kokonam, poliestera vai maisītu audumu apstrādei. Reāllaika uzraudzības ekrāni brīdina operatorus par novirzēm pirms tām ietekmējot izvadi, kamēr automatizētās izlīdzināšanas procedūras izmanto iebūvētos sensorus, lai pārbaudītu plātņu paralēlismu starp cikliem. Lāzera palīdzības pozicionēšana vēl vairāk samazina iestatīšanas kļūdas, nodrošinot vienmērīgu DTF pielīmes noturību bez starpciklu nobīdes. Šīs funkcijas pārvērš spiediena pārvaldību no reaktīvas, prasmēm balstītas darbības par paredzamu, datu pamatotu procesu—tieši atbalstot ISO 9001 saderīgus ražošanas standartus un samazinot atkarību tikai no operatora pieredzes.
BKJ
Kāpēc spiediena līdzsvars ir būtisks divstaciju karstuma presē?
Spiediena līdzsvars nodrošina vienmērīgu spēka izplatīšanos abās stacijās, novēršot drukas defektus, piemēram, attēla izplūdumu („ghosting”), malu pacelšanos un nevienmērīgu pārnesuma pielipumu.
Kā plākšņu nobīde var ietekmēt DTF pārnesuma kvalitāti?
Plākšņu nobīde koncentrē spiedienu nevienmērīgi, samazinot pielipumu un izraisot to, ka drukas izskatās intensīvas malās, bet izblīvētas centrā.
Kāda ir ieteicamā spiediena kalibrēšanas metode?
Lai pārbaudītu un pielāgotu spiediena izplatīšanu visās plāknēs, izmantojiet spiediena mērītājus, starplikas testus un termopapīra analīzi.
Kas izraisa neatbilstības starp stacijām?
Pneimatisko sistēmu noplūdes, gaisa piegādes nestabilitāte, regulatora novirze un mehāniskā nodilums ir tipiski cēloņi.
Vai modernās karstuma preses risina spiediena neatbilstības?
Jā, jaunākās modeļa versijas ietver automatizāciju, pašlīdzsvarojošas plākšņu sistēmas un digitālos spiediena regulatorus, lai nodrošinātu vienmērīgas un precīzas darbības.
Saturs
- Kāpēc spiediena izlīdzināšana ir svarīga divstaciju karstuma presē
- Solījuma pēc solījuma spiediena kalibrēšana divstaciju karstumspiedes mašīnai
- Problēmu novēršana: biežāk sastopamās spiediena nelīdzsvarotības cēloņi divstaciju darbībā
- Modernajās divstaciju karstumspiedes mašīnās iestrādātās papildu spiediena vienmērības funkcijas
- BKJ

