
 EN
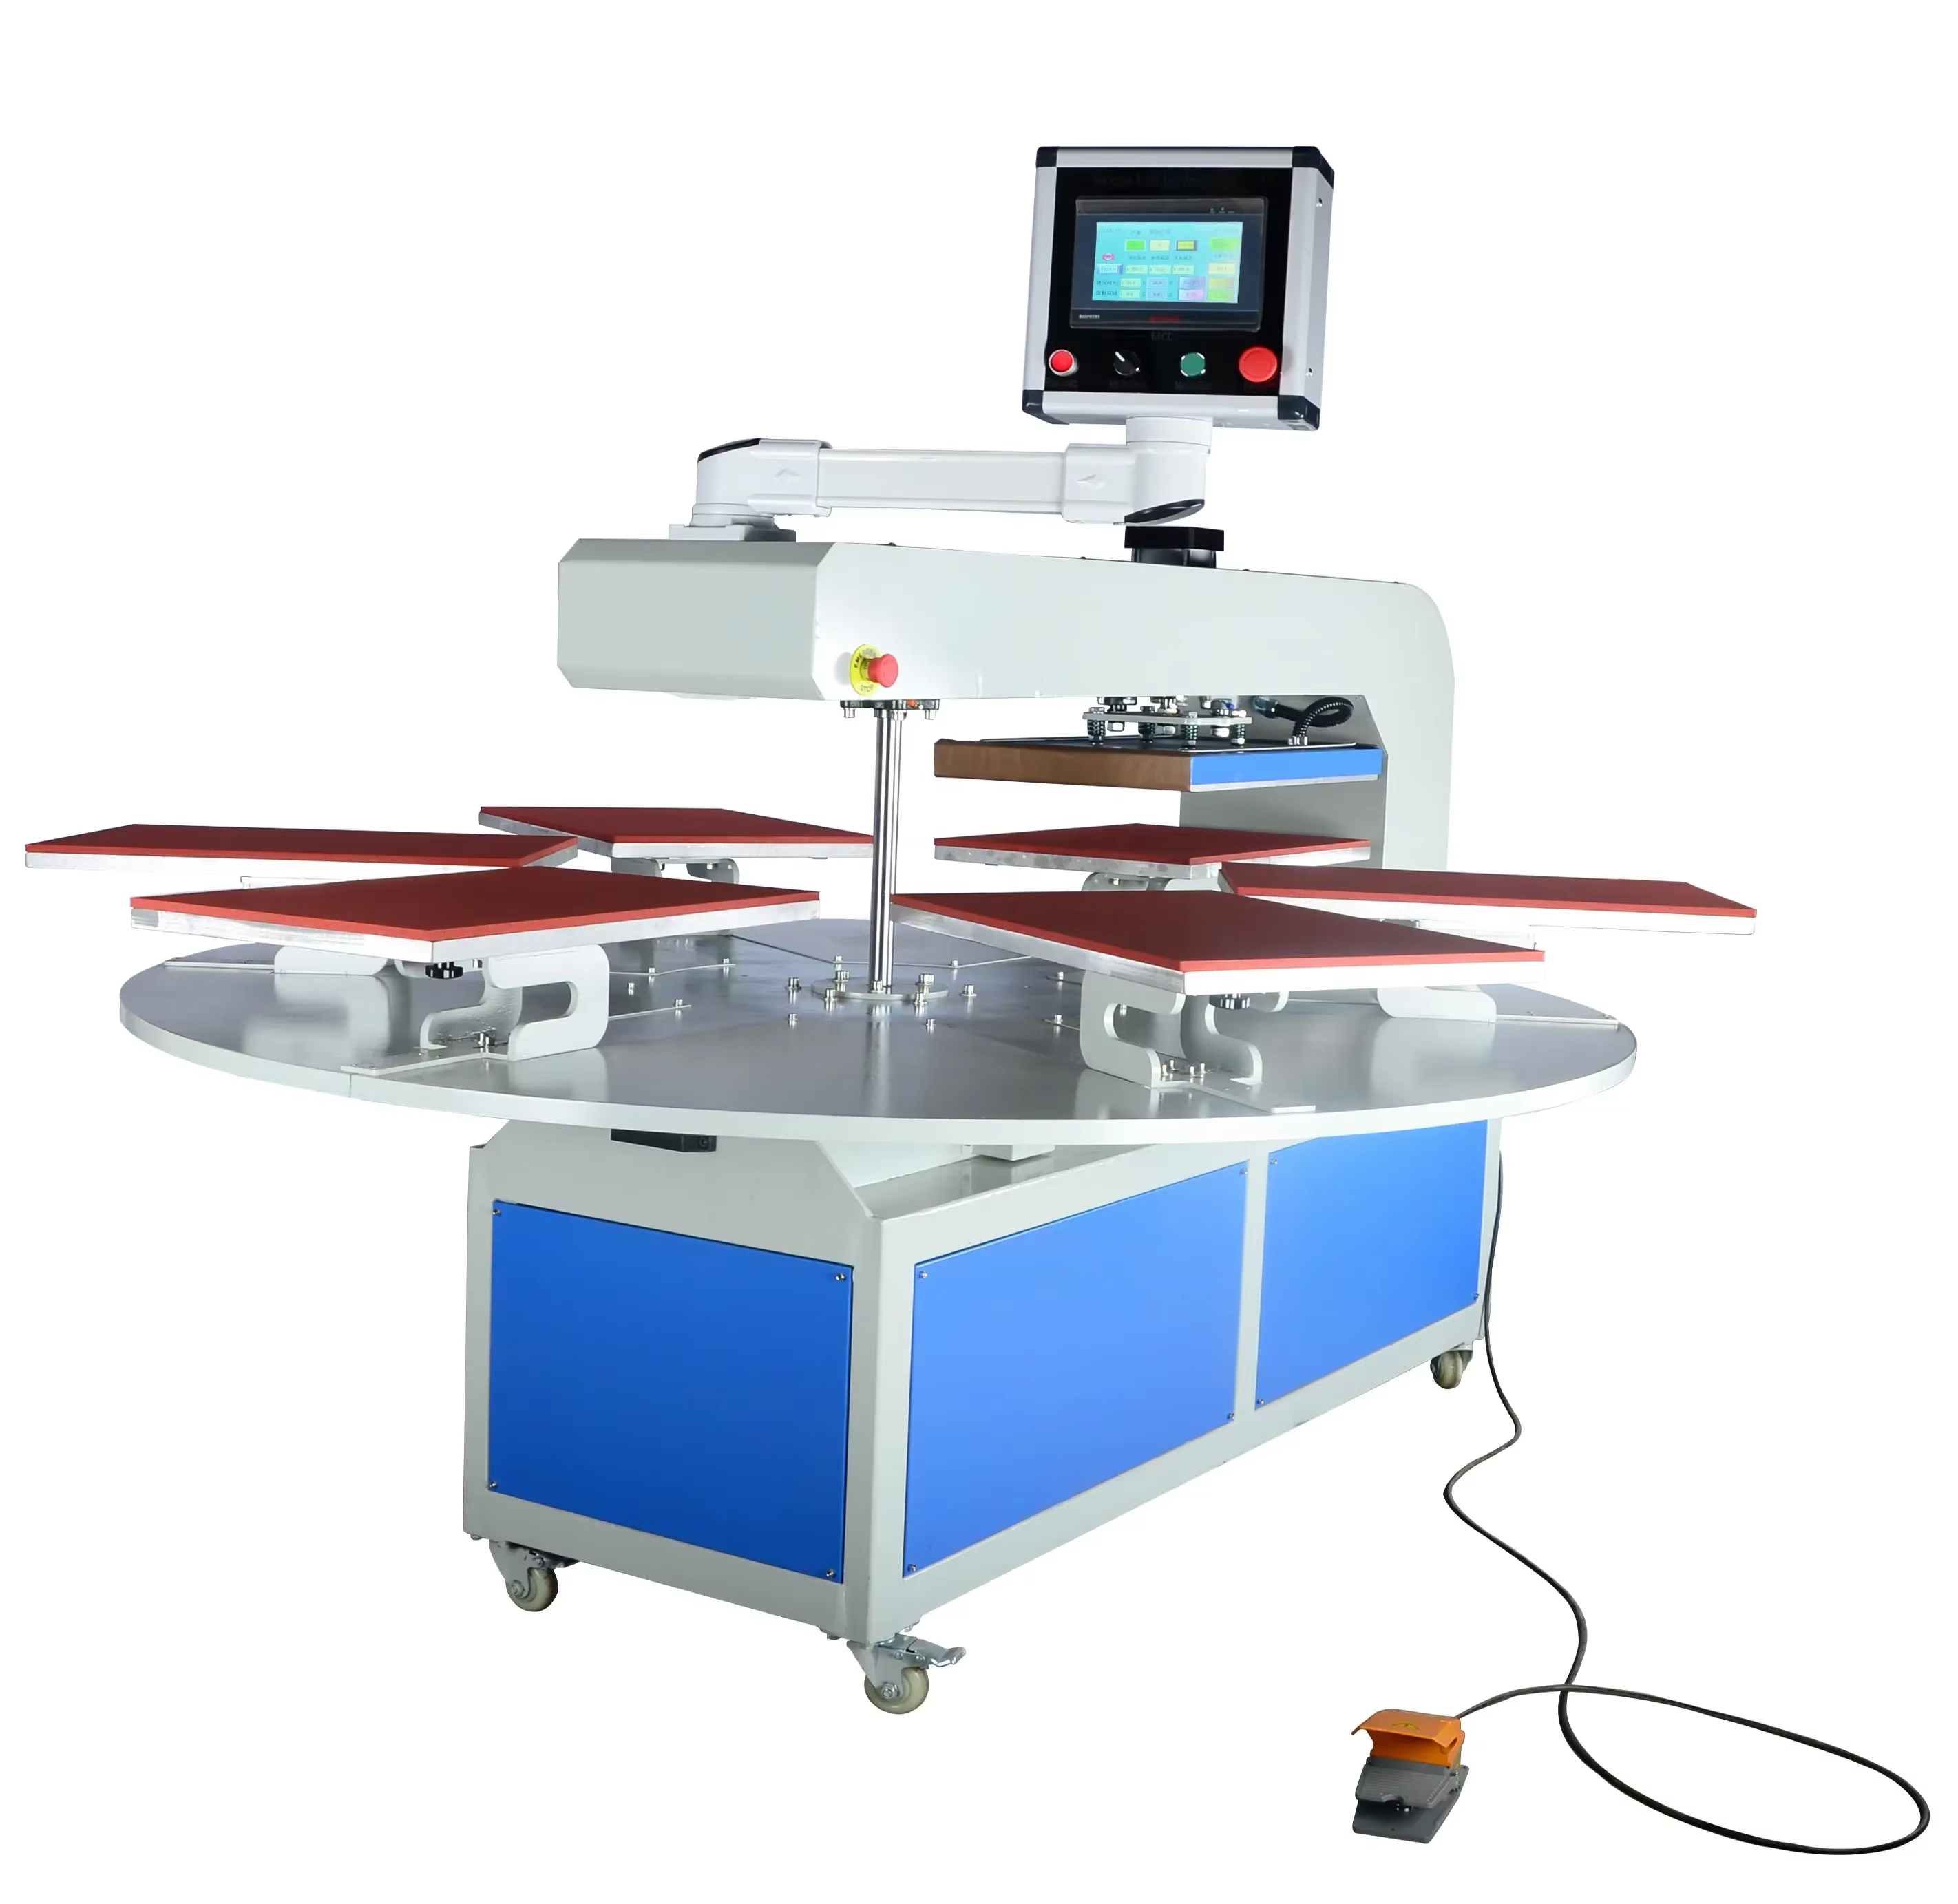
Sự khác biệt chức năng cốt lõi của máy ép nhiệt kép
Hai bàn ép độc lập cho phép vận hành đồng thời thực sự
Máy ép nhiệt kép tái định nghĩa quy trình sản xuất bằng cách tích hợp hai bàn ép được điều khiển độc lập — mỗi bàn có thể thiết lập riêng biệt về nhiệt độ, áp lực và thời gian giữ. Trong khi một bàn đang thực hiện công đoạn chuyển nhiệt, người vận hành có thể đồng thời nạp hoặc tháo sản phẩm ở bàn còn lại. Điều này loại bỏ hoàn toàn khoảng thời gian chờ vốn có ở các máy ép đơn vị, nơi toàn bộ quy trình phải tạm dừng trong suốt quá trình xử lý sản phẩm. Các bàn ép dưới được cố định, còn đầu gia nhiệt trên di chuyển luân phiên giữa hai bàn — một thiết kế biến quy trình lô theo kiểu dừng–chờ thành dòng chảy liên tục. Người vận hành không bao giờ phải ngừng ép để chuẩn bị sản phẩm tiếp theo; luôn có ít nhất một bàn đang hoạt động.
Việc điều khiển độc lập cũng cho phép chạy đồng thời nhiều sản phẩm khác nhau: các bản chuyển nhiệt khác nhau có thể được áp dụng đồng thời trên từng bàn, miễn là các thông số kỹ thuật của chúng phù hợp. được hỗ trợ sự gia tăng năng suất thực tế — do loại bỏ hoàn toàn thời gian không sản xuất, chứ không phải nhờ tăng tốc độ thô.
Cách Quy Trình Hai Trạm Giảm Thời Gian Chu Kỳ Đến 40%
Quy trình làm việc "bóng bàn" giúp giảm đáng kể thời gian chu kỳ cho từng sản phẩm bằng cách thực hiện song song các thao tác thủ công (nạp liệu/tháo sản phẩm) với quá trình ép tự động. Trên máy một bàn ép, người vận hành phải chờ máy ép mở ra, sau đó tháo sản phẩm đã hoàn tất, đặt phôi mới vào vị trí và kích hoạt chu kỳ—tất cả các bước này đều được thực hiện tuần tự. Ngược lại, thiết kế hai trạm cho phép đầu gia nhiệt di chuyển ngay lập tức sang trạm đã sẵn sàng trong khi trạm còn lại đang được chuẩn bị. Vì việc nạp liệu và tháo sản phẩm thường chiếm 25–35% tổng thời gian của một ca làm việc trên máy một trạm, nên việc thực hiện song song các thao tác này với quá trình ép sẽ loại bỏ hoàn toàn khoảng thời gian đó khỏi tiến độ tổng thể.
Các nghiên cứu tại nhà máy liên tục cho thấy việc sắp xếp lại này giảm thời gian chu kỳ trên mỗi mặt hàng từ 30–40% so với các công việc tương tự được thực hiện trên thiết bị một trạm. Ví dụ, với thời gian ép là 15 giây, một máy ép nhiệt hai trạm hoàn tất toàn bộ chu trình nạp liệu–ép–dỡ liệu trong khoảng 20 giây, so với khoảng 35 giây trên một thiết bị một trạm. Mức cải thiện bền vững 40% này không phải là mục tiêu lý tưởng—mà phản ánh đúng mức gia tăng năng suất thực tế có thể đạt được bởi một người vận hành mà không làm tăng áp lực lao động.
Các lợi thế về quy trình vận hành của máy ép nhiệt hai trạm
Loại bỏ thời gian chờ thông qua chu trình ép liên tục
Máy ép một trạm duy nhất áp đặt nhịp độ cứng nhắc và tuần tự: nạp liệu → ép → tháo sản phẩm → lặp lại. Mỗi chu kỳ đều chứa thời gian chờ—đặc biệt trong các giai đoạn chuyển tiếp—làm giảm năng suất theo giờ. Máy ép nhiệt hai trạm thay thế cách làm này bằng vòng lặp liền mạch ‘ép–chuẩn bị’: trong khi một bàn ép đang thực hiện công việc, người vận hành nạp sản phẩm tiếp theo lên trạm thứ hai. Ngay khi bàn ép đầu tiên mở ra, sản phẩm hoàn tất được lấy ra và trạm thứ hai—đã được nạp sẵn—tức thì vào hoạt động—không chờ đợi, không lãng phí chuyển động.
Quy trình làm việc liên tục này loại bỏ toàn bộ thời gian ngừng máy tích lũy trong ca làm việc. Người vận hành luôn tập trung vào các hoạt động mang tính sản xuất—không phải đứng chờ hay quan sát đồng hồ. Năng suất tăng đáng kể mà không cần bổ sung lao động, chỉ bằng cách đồng bộ hóa hành động của con người và máy móc theo nguyên tắc vận hành song song.
Giảm mệt mỏi cho người vận hành và nâng cao an toàn so với các thao tác lặp đi lặp lại trên máy một trạm
Việc vận hành tại một trạm đơn đòi hỏi sự lặp lại với tần suất cao: liên tục cúi người, vươn tay và di chuyển nhanh giữa các chu kỳ—dẫn đến mệt mỏi thể chất và kiệt quệ tinh thần. Việc thiết lập hai trạm giúp phân bổ nỗ lực đều hơn. Người vận hành luân phiên giữa thao tác tải chủ động và các khoảng nghỉ ngắn khi máy ép hoạt động tự động, từ đó giảm bớt căng thẳng tích lũy lên hệ cơ-xương-khớp do chuyển động lặp đi lặp lại.
Nhiều mẫu máy ép nhiệt hai trạm tích hợp hệ thống trượt khí nén hoặc có động cơ, giúp giảm tối đa lực thủ công cần thiết để định vị các tấm ép. Các cải tiến về an toàn—bao gồm thanh dừng khẩn cấp và bộ điều khiển kích hoạt bằng cả hai tay—đảm bảo người vận hành ở vị trí an toàn trước khi máy bắt đầu hoạt động, từ đó giảm thiểu rủi ro bị bỏng hoặc kẹp ngón tay. Bằng cách thiết kế nhằm hỗ trợ chuyển động ổn định, có chủ đích thay vì lặp lại vội vã, các máy hai trạm nâng cao cả tính tiện dụng và độ an toàn trong nơi làm việc.
Kỹ thuật chính xác: Nhiệt độ, áp lực và độ nhất quán trên một máy ép nhiệt hai trạm
Bộ điều khiển PID độc lập đảm bảo độ đồng đều nhiệt độ giữa các bàn ép trong khoảng <±1,2°C
Mỗi bàn ép trong máy ép nhiệt hai bàn được điều khiển bởi một bộ điều khiển PID (tỷ lệ–tích phân–vi phân) chuyên dụng riêng—một hệ thống vòng kín lấy mẫu nhiệt độ nhiều lần mỗi giây và điều chỉnh đầu ra của bộ gia nhiệt một cách linh hoạt. Điều này đảm bảo việc điều tiết nhiệt ổn định và phản hồi nhanh, với sai lệch nhiệt độ giữa các bàn ép được giữ dưới ±1,2°C—chặt chẽ hơn đáng kể so với mức ±3°C thường thấy ở các thiết bị một bàn cấp nhập môn.
Thuật toán PID bù trừ độ trễ nhiệt và dao động nhiệt độ môi trường, ngăn ngừa hiện tượng vượt ngưỡng (có thể làm cháy vải) hoặc thiếu ngưỡng (có thể dẫn đến độ bám dính kém khi chuyển nhiệt). Khi kết hợp với việc cung cấp áp lực ổn định (thường trong phạm vi ±0,02 MPa giữa các bàn ép), độ chính xác này đảm bảo điều kiện làm khô đồng nhất cho mọi sản phẩm may mặc. Đối với các thương hiệu yêu cầu độ trung thực màu sắc, độ rõ nét đường viền và độ bền liên kết tuyệt đối trong các lô sản xuất quy mô lớn, tính lặp lại như vậy không phải là lựa chọn—mà là nền tảng thiết yếu.
Tác động đến kinh doanh: Tỷ suất hoàn vốn (ROI), hiệu quả sử dụng không gian và khả năng mở rộng của máy ép nhiệt hai trạm
Phân tích ngưỡng ROI: Khi nào việc đầu tư vào máy hai trạm mang lại lợi ích trong vòng chưa đầy 6 tháng
Mặc dù máy ép nhiệt hai trạm có giá cao hơn 30–50% so với các mẫu một trạm tương đương, nhưng lợi thế về năng suất giúp thu hồi vốn nhanh chóng. Đối với một xưởng gia công 500 sản phẩm may mặc mỗi ngày, việc giảm 30–40% thời gian chu kỳ thực tế tạo thêm khoảng 200 đơn vị công suất mỗi ngày—mà không cần tuyển thêm nhân sự. Với biên lợi nhuận ròng thận trọng là 2 USD mỗi sản phẩm, điều này tương đương với khoản lợi nhuận tăng thêm 400 USD mỗi ngày.
Với khoản phí trang bị tiêu chuẩn từ 2.000–3.000 đô la Mỹ, thời gian hoàn vốn chỉ mất khoảng 5–8 ngày làm việc. Ngay cả trong các tình huống có nhu cầu trung bình—khi khối lượng tăng thêm được bán theo giá sỉ—thời gian hoàn vốn hiếm khi vượt quá sáu tháng. Đặc biệt, thời gian được giải phóng nhờ loại bỏ các chu kỳ chờ không còn bị lãng phí; thay vào đó, nó được tái phân bổ cho việc thực hiện đơn hàng, đảm bảo chất lượng hoặc phục vụ khách hàng—từ đó gia tăng thêm lợi tức đầu tư hoạt động (ROI). Đối với các doanh nghiệp in ấn trên áo thun đang mở rộng, máy ép nhiệt hai trạm là một bước đi ít rủi ro nhưng mang lại hiệu quả cao, hướng tới quy mô sản xuất có thể mở rộng và bền vững.
Các câu hỏi thường gặp về máy ép nhiệt hai trạm
Điểm khác biệt chính giữa máy ép nhiệt hai trạm và các thiết kế một trạm là gì?
Sự khác biệt chủ yếu nằm ở hai bàn ép hoạt động độc lập. Điều này cho phép nạp liệu và ép đồng thời, loại bỏ thời gian chờ và nâng cao đáng kể năng suất.
Quy trình làm việc hai trạm giúp giảm thời gian chu kỳ như thế nào?
Bang viec cho phep nguoi van hanh dong thoi thuc hien cac cong viec nap/xuat va ep, may ep nhiet kep giam toi da thoi gian dung may va rut ngan thoi gian chu ky den 40% so voi cac don vi don benh.
Do on dinh nhiet do co tot hon o cac may ep nhiet kep khong?
Co, cac may ep nhiet kep su dung bo dieu khien PID de dam bao do on dinh nhiet do chinh xac, dat do lech nho hon ±1,2°C giua cac ban ep.
Cac loi ich ve an toan cua cac mo hinh kep benh la gi?
Cac may kep benh duoc trang bi cac tinh nang nhu tat khoan cap thoi va kich hoat bang hai tay de nang cao an toan cho nguoi van hanh, dong thoi giam thieu cac van de lien quan den stress lap lai va mat suc vat ly.
May ep nhiet kep se hoa von nhanh den muc nao?
Doi voi da so doanh nghiep, nang suat tang len giup may ep nhiet kep hoa von trong vong sau thang, tuy thuoc vao nhu cau tong the va gia ban san pham.
Mục lục
- Sự khác biệt chức năng cốt lõi của máy ép nhiệt kép
- Các lợi thế về quy trình vận hành của máy ép nhiệt hai trạm
- Kỹ thuật chính xác: Nhiệt độ, áp lực và độ nhất quán trên một máy ép nhiệt hai trạm
- Tác động đến kinh doanh: Tỷ suất hoàn vốn (ROI), hiệu quả sử dụng không gian và khả năng mở rộng của máy ép nhiệt hai trạm
-
Các câu hỏi thường gặp về máy ép nhiệt hai trạm
- Điểm khác biệt chính giữa máy ép nhiệt hai trạm và các thiết kế một trạm là gì?
- Quy trình làm việc hai trạm giúp giảm thời gian chu kỳ như thế nào?
- Do on dinh nhiet do co tot hon o cac may ep nhiet kep khong?
- Cac loi ich ve an toan cua cac mo hinh kep benh la gi?
- May ep nhiet kep se hoa von nhanh den muc nao?

