
 EN
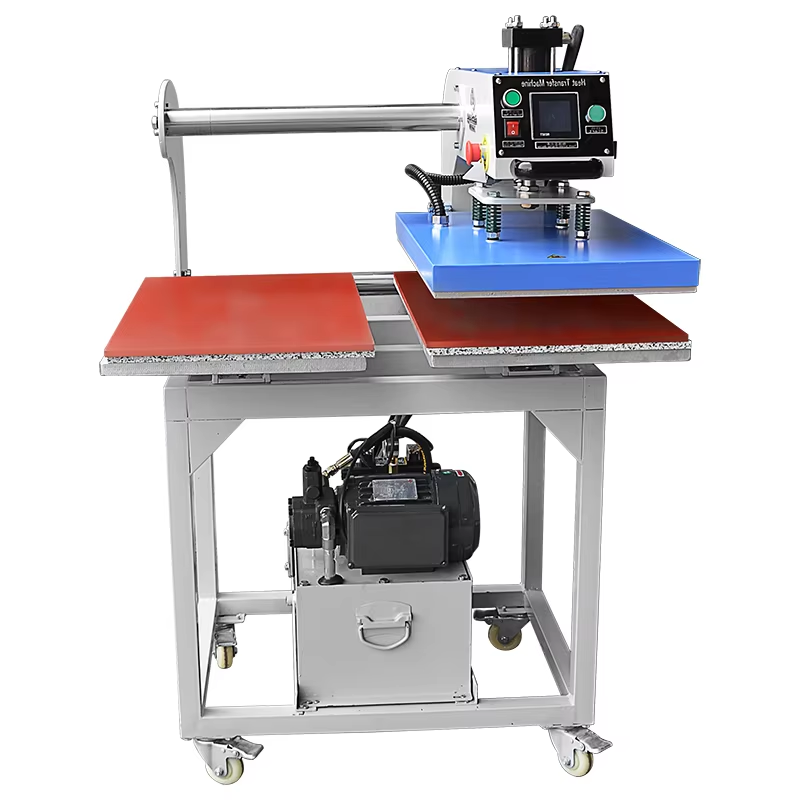
أزمة العمالة التي تحفِّز اعتماد آلة الضغط الحراري الأوتوماتيكية
ضغوط ارتفاع الأجور ونقص الموظفين في ورش الطباعة الحجرية والرقمية المباشرة على القماش في الولايات المتحدة
تواجه محلات تزيين الملابس في الولايات المتحدة سوق عملٍ متشددةً تُضعف الربحية مباشرةً. فارتفعت رواتب التصنيع بنسبة ٤,٨٪ على أساس سنوي في عام ٢٠٢٣ (مكتب إحصاءات العمل)، بينما سجّلت أنشطة الطباعة والخدمات الداعمة ذات الصلة ارتفاعاً نسبته ٥,٢٪. وفي الوقت نفسه، يستمر تقلُّص عدد مشغِّلي المكابس المتاحين في القطاع: إذ أفاد ٧٧٪ من الشركات في استبيان رابطة المصنِّعين الوطنية لعام ٢٠٢٣ بأنها تواجه صعوباتٍ مستمرةً في جذب العمال ذوي المهارات الإنتاجية والاحتفاظ بهم. أما في بيئات الطباعة المباشرة على الملابس (DTG) والطباعة بالشاشة، فالضغط حادٌّ جداً: فالمهام تتطلب لياقة بدنية ودقةً والتحكم المستمر في درجة الحرارة وزمن التلامس. وغالباً ما تعتمد المحلات التي تعاني نقصاً في الكوادر على ساعات العمل الإضافي، ما يضخّم تكاليف العمالة أكثر فأكثر. وبذلك لم يعد اختناق المكبس الحراري اليدوي عقبةً إنتاجيةً فحسب، بل أصبح عبئاً مالياً. أما الشركات التي تتبنّى مكابس حرارية آلية، فهي تستطيع إعادة توزيع مشغِّلٍ واحدٍ ليتولّى الإشراف على محطات متعددة، مما يعالج مباشرةً كلاً من ارتفاع الأجور وندرة الكوادر المؤهلة.
لماذا لم تعد عمليات المكابس الحرارية اليدوية قابلة للتوسع أو الاستدامة
إن توسيع نطاق عمليات المكابس الحرارية اليدوية لا يؤدي سوى إلى تضخيم نقاط ضعفها الأساسية. فكل مكبس إضافي يتطلب مشغّلاً مخصصاً، وتتدهور الأداء البشري عبر النوبات بسبب الإرهاق، ما يؤدي إلى تطبيق غير متسق لدرجة الحرارة، وانحراف في وضعية التحويلات، وإعادة العمل بتكلفة عالية. وتتراوح معدلات الأخطاء في العمليات اليدوية للمكابس بين ٣٪ و٥٪ من الملابس، مما يُضعف الهوامش والميزانيات المخصصة للمواد. وقد أظهرت دراسة مرجعية صناعية أُجريت عام ٢٠٢٢ أن مشغّل مكبس يدوي واحداً يستطيع إنتاج ٦٠–٨٠ قطعة في الساعة بشكل موثوق، بينما تمكن نظام آلي جيّد التصميم من إنجاز ١٥٠–٢٠٠ قطعة في الساعة مع مشغّل واحد. وبغياب الأتمتة، تبقى الشركات عالقة في علاقة خطية بين الجهد العامل والإنتاج، ما يجعل النمو باهظ التكلفة وهشّاً للغاية. أما أنظمة المكابس الحرارية الآلية فهي، على النقيض من ذلك، تعمل بدورة مبرمجة مسبقاً، وتحافظ على ضغط متجانس عبر أنظمة تحكم هوائية، وتُسجّل كل دورة لضمان الجودة.
كيف تقلل آلة الضغط الحراري الأوتوماتيكية من تكاليف العمالة — الميكانيكا والمقاييس
فصل الإنتاج عن عدد العاملين: أتمتة الدورة، التثبيت بدون استخدام اليدين، والموقِّتات الذكية
تُفكِّك أتمتة الدورة الارتباط المباشر بين عدد العاملين وحجم الإنتاج. وتُجرِي آلة الضغط الحراري الآلية سلسلة العمليات المكوَّنة من التحضير المبدئي للضغط، والوقت الثابت، والإفلات دون تدخل يدوي—مما يمكِّن عاملًا واحدًا من الإشراف على محطات متعددة. وتثبِّت أنظمة التثبيت الخالية من اليدين، التي تكون غالبًا هوائية أو مغناطيسية، الملابس بدقة متناهية في المواضع المحددة مسبقًا، مما يلغي الحاجة إلى المحاذاة اليدوية. وتضبط المؤقتات الذكية مدة الوقت الثابت تلقائيًّا وفقًا لسُمك المادة أو نوع النقل الحراري، ما يمنع الحرق الزائد وإعادة المعالجة. ويؤدي دمج أجهزة الاستشعار والبرامج المُبرمَجة مسبقًا إلى وضع المتغيرات الحرجة المتعلقة بالجودة تحت تحكُّم الآلة—وليس تحت تقدير المشغل. ووفقًا لتحليل أجرته رابطة تصوير الرسومات الخاصة عام ٢٠٢٣، خفَّضت الورش التي اعتمدت أنظمة ضغط حراري آلية العمالة المباشرة لكل وحدة بنسبة تتراوح بين ٤٠٪ و٦٠٪، إذ يتعامل نفس العدد من العاملين مع إنتاجٍ أعلى بكثير. والنتيجة هي خط إنتاج قابل للتوسُّع، حيث يرتفع الإخراج دون الحاجة إلى إضافة عمال.
مكاسب مُقَيَّسة: انخفاض ساعات العمل بنسبة ٦٢٪ لكل وردية (دراسة حالة من منطقة الغرب الأوسط)
توضِّح دراسة حالة أُجريت عام ٢٠٢٣ في منطقة الغرب الأوسط، وأجرتها شركة تزيين بالعقد لحجم إنتاج متوسِّط، الأثر العملي الملموس. وكانت الورشة تُشغِّل سابقًا ثلاث محطات يدوية ل presses الحرارية، وكل منها تتطلَّب عاملًا مخصصًا لتولّي عمليات التحميل والضبط الزمني والتقشير. وبعد تركيب جهازي presses حرارية أوتوماتيكيين، استطاع عامل واحد إدارة المحطتين معًا—وبالتالي انخفض إجمالي ساعات العمل لكل وردية بنسبة ٦٢٪. وانخفضت ساعات العمل اليومية للعاملين من ٢٤ ساعة إلى أقل بقليل من ٩ ساعات، مع الحفاظ على نفس مستوى الإنتاج تمامًا. كما ساهم التحكُّم الآلي في الضغط والزمن الثابت في خفض معدلات إعادة المعالجة من ٦٪ إلى ١٫٥٪، ما وفَّر للعاملين وقتًا كان يُستَخدم سابقًا لإعادة طباعة النقلات المعيبة. وانخفض وقت تدريب الموظفين الجدد بسبب واجهة الجهاز التي توجِّه المستخدم خطوة بخطوة خلال العملية، كما انخفضت مخاطر الإصابات الناتجة عن الحركات المتكرِّرة. وبفترة استرداد تكلفة تقل عن سبعة أشهر ناتجة فقط عن وفورات العمالة، تمكَّنت الورشة من التوسُّع لاستيعاب طلبات أكبر دون الحاجة إلى زيادة متناسبة في أعداد العاملين.
عائد الاستثمار والأثر التشغيلي الناتج عن تركيب جهاز presses حرارية أوتوماتيكي
عائد الاستثمار في إعادة توزيع العمالة: استرداد التكلفة خلال أقل من ٨ أشهر دون احتساب مكاسب الجودة أو الإنتاجية
تبدأ الحجة المالية لآلة الضغط الحراري للسيارات بالاستغناء عن العمالة المباشرة—وهو ما يُحقِّق عادةً استرداد التكلفة خلال أقل من ثمانية أشهر. فالمحلّ النموذجي متوسط الحجم الذي يعمل فيه محطتان يدويتان يتطلب عاملَيْن في كل وردية. وبمتوسط أجر أمريكي مدمج يتراوح بين ١٨ و٢٢ دولاراً في الساعة، يمثل كل عامل تكلفة سنوية مباشرة في الأجور تبلغ نحو ٣٧٠٠٠ دولار. أما الانتقال إلى نظام آلي واحد يدمج عمليات التحميل والضغط والتفريغ في دورة واحدة متزامنة، فيلغي الحاجة إلى العامل الثاني. وهذه إعادة التخصيص وحدها تُولِّد وفورات سنوية تتراوح بين ٣٠٠٠٠ و٤٠٠٠٠ دولار—كافية لتغطية التكلفة الرأسمالية الإضافية للأتمتة خلال السنة الأولى. ولا تشمل هذه الحسابات المكاسب الثانوية الناتجة عن تقليل زمن الدورة، وزيادة الإنتاج اليومي، وخفض نسبة العيوب، مما يعني أن فترة استرداد التكلفة المذكورة هي تقدير محافظ. وفي الواقع، عندما دمج مصنّع رائد أنظمة تحكّم آلية في الضغط والوقت المستغرق، لاحظ انخفاض معدل إعادة العمل من ٧٪ إلى أقل من ١,٥٪، ما عجّل العائد الحقيقي على الاستثمار.
نقطة إثبات القابلية للتوسّع: مشغّل واحد يُدار ثلاث محطات لآلة كبس حراري تلقائية
تُعرَّف القابلية للتوسّع مع آلة الكبس الحراري التلقائية بالنسبة بين المشغّل وعدد المحطات، وهي العامل الحاسم في تحقيق أقصى كفاءة يد عاملة. وفي سير العمل اليدوي، تكون هذه النسبة ثابتة عند ١:١. أما الأنظمة الآلية فتعكس هذا القيد: إذ يمكن لمشغّل واحد أن يُدير ثلاث محطات في وقتٍ واحد، لأن الآلة تتولّى عمليات التثبيت والانتظار الزمني والإفلات دون تدخل بشري. ويتحوّل دور المشغّل إلى تنظيم المواد وإجراء الفحص النهائي للجودة — وهما المهمتان الوحيدتان اللتان تتطلّبان الحكم البشري. فإذا كان مشغّل واحد يشرف على ٢٥٠–٣٠٠ قطعة في الساعة عبر ثلاث آلات، فإن تكلفة اليد العاملة لكل طباعة تنخفض بنسبة تزيد على ٦٠٪ مقارنةً بالتجهيز اليدوي الذي ينتج نفس الحجم. وباستخدام هذه النموذج، يصبح من الممكن مضاعفة أو حتى ثلاثة أضعاف الإنتاج دون الحاجة إلى توظيف عمّال إضافيين، ما يحلّ مباشرةً عقبة القابلية للتوسّع التي تحدّ من ورش الطباعة اليدوية.
الأسئلة الشائعة
ما الميزة الأساسية لآلات الكبس الحراري التلقائية؟
تؤتمتِّ هذه الآلات الخاصة بالضغط الحراري مهامًا مثل التثبيت، وضبط وقت التحميل، والإفلات، مما يُنهي الاعتماد على المشغلين اليدويين ويزيد من إنتاجية التصنيع واتساقه بشكلٍ كبير.
كيف تقلل عملية نشر آلة ضغط حراري آلية من تكاليف العمالة؟
تسمح هذه الآلات لعاملٍ واحدٍ بالإشراف على عدة محطات في آنٍ واحد، ما يقلل عدد المشغلين المطلوبين ويحد من النفقات الإجمالية المتعلقة بالعمالة.
ما الفوائد المرتبطة بقابلية التوسع عند استخدام آلات الضغط الحراري الآلية؟
تتيح الأنظمة الآلية لمشغلٍ واحدٍ إدارة عدة آلات في وقتٍ واحد، مما يجعل من الممكن مضاعفة أو حتى ثلاثة أضعاف الإنتاج دون زيادة متناسبة في أعداد الموظفين.
كم يستغرق تحقيق العائد على الاستثمار (ROI) باستخدام آلة ضغط حراري آلية؟
فترة استرداد رأس المال عادةً ما تكون أقل من ثمانية أشهر بسبب وفرة تكاليف العمالة وحدها، بينما يُسرّع ازدياد سرعة الإنجاز وانخفاض نسبة العيوب من تحسين العائد على الاستثمار أكثر فأكثر.
هل يمكن لآلات الضغط الحراري الآلية أن تحسّن جودة المنتج؟
نعم، تُحافظ الأنظمة الآلية على ضغط ودرجة حرارة متجانسين، ما يقلل العيوب ويضمن جودة نقل متسقة.
فهرس المحتويات
- أزمة العمالة التي تحفِّز اعتماد آلة الضغط الحراري الأوتوماتيكية
- كيف تقلل آلة الضغط الحراري الأوتوماتيكية من تكاليف العمالة — الميكانيكا والمقاييس
- عائد الاستثمار والأثر التشغيلي الناتج عن تركيب جهاز presses حرارية أوتوماتيكي
-
الأسئلة الشائعة
- ما الميزة الأساسية لآلات الكبس الحراري التلقائية؟
- كيف تقلل عملية نشر آلة ضغط حراري آلية من تكاليف العمالة؟
- ما الفوائد المرتبطة بقابلية التوسع عند استخدام آلات الضغط الحراري الآلية؟
- كم يستغرق تحقيق العائد على الاستثمار (ROI) باستخدام آلة ضغط حراري آلية؟
- هل يمكن لآلات الضغط الحراري الآلية أن تحسّن جودة المنتج؟

